Aktualności
Dostawca sprzętu budowlanego, oferujący rozwiązania w zakresie maszyn budowlanych od 30 lat.
Język
Dostawca sprzętu budowlanego, oferujący rozwiązania w zakresie maszyn budowlanych od 30 lat.
Kiedy inżynierowie i kierownicy budowy omawiają wydajność betoniarki , rozmowa często zaczyna się od niewłaściwego punktu. Wielu kupujących najpierw zwraca uwagę na podaną pojemność bębna, a następnie od razu na typ silnika lub cenę sprzedaży. Na placu budowy ta kolejność powoduje problemy. Wydajność to nie liczba podana na bębnie, ale ilość betonu, jaką betoniarka może przepompować, rozładować i powtarzać w stałym tempie bez segregacji, nadmiernego rozsypywania, przeciążenia silnika lub przestoju załogi.
Bardziej wiarygodnym punktem wyjścia jest sama praca: ile betonu trzeba wylać na godzinę, jak gęsta musi być mieszanka, jak daleko należy przemieszczać betoniarkę, czy dostępne jest zasilanie sieciowe oraz czy maszyna jest stabilna w rzeczywistych warunkach gruntowych panujących na placu budowy. W obecnych poradnikach dotyczących klasyfikacji powtarza się, że podana objętość bębna i użyteczna wydajność wsadu to nie to samo; publikowane wytyczne często określają efektywną wydajność wsadu znacznie poniżej nominalnej objętości bębna, często od połowy do około czterech piątych, w zależności od rodzaju betoniarki i charakterystyki mieszanki.
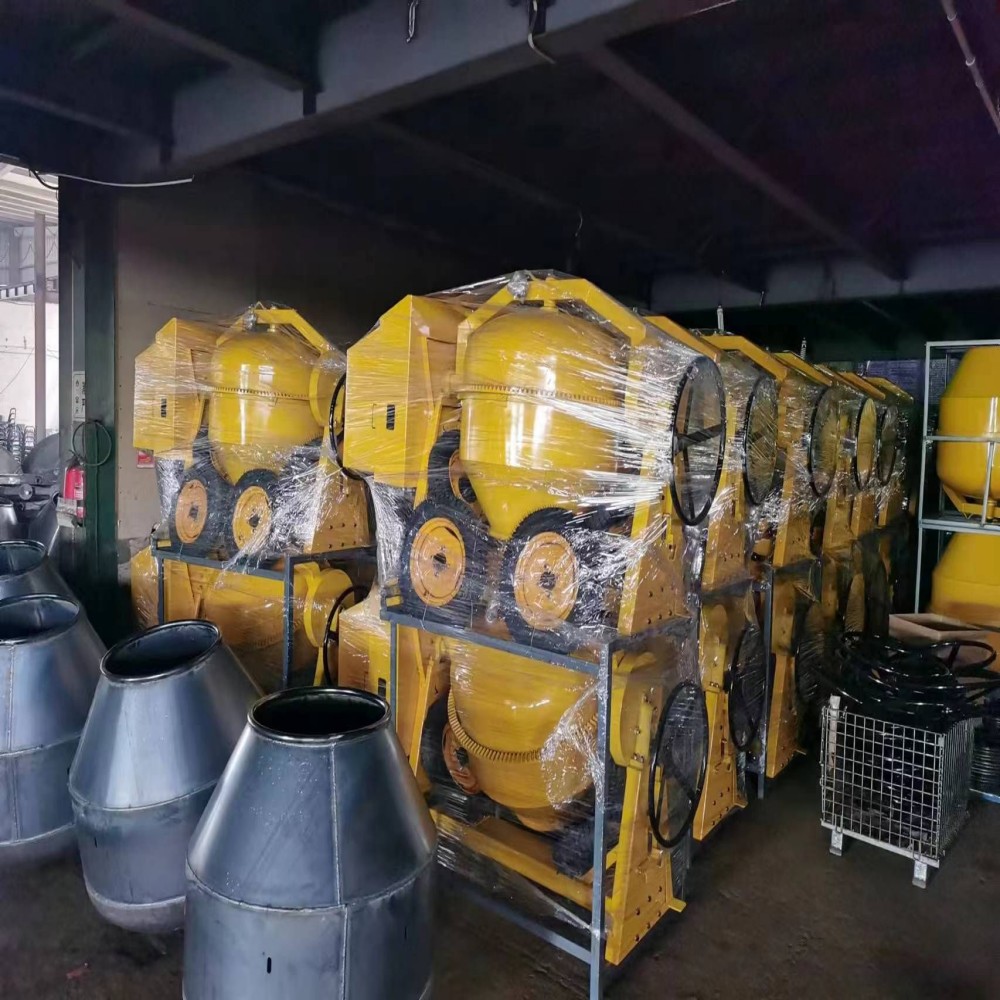
Producenci podają objętość bębna, ponieważ łatwo ją określić. Ekipy budowlane dbają o użyteczną wydajność, ponieważ to ona wpływa na ciągłość zalewania.
Bęben miksera potrzebuje wolnej przestrzeni wewnątrz, aby materiał mógł się obracać, składać i ponownie wpadać do strefy mieszania. Jeśli bęben jest zbyt wysoko wypełniony, szybko dzieją się trzy rzeczy:
agregat nie krąży już prawidłowo;
materiał wspina się po skorupce i opada w grudkach, zamiast równomiernie się wymieszać;
rozładowywanie staje się powolne i brudne, szczególnie w przypadku mieszanek o mniejszej gęstości.
Dlatego wiele poradników technicznych oddziela całkowitą objętość bębna od pojemności wsadu lub wydajności . Wiele aktualnych źródeł opisuje praktyczną pojemność wsadu jako znacznie niższą niż standardowy rozmiar bębna, przy czym przykłady obejmują bęben o pojemności 350 l dostarczający około 250 l mieszanki, a przenośny mikser wytwarzający od połowy do 70–80% podanej objętości, w zależności od maszyny i gęstości mieszanki.
Z punktu widzenia inżynierii terenowej bezpieczniejszą zasadą jest ta:
Jeśli zespół potrzebuje 1,2 m³ na godzinę, a betoniarka może wydobyć tylko 0,18–0,22 m³ na partię w rzeczywistych warunkach mieszania i na miejscu, decyzja nie jest już podejmowana w oderwaniu od rozmiaru bębna. Staje się problemem czasu cyklu.
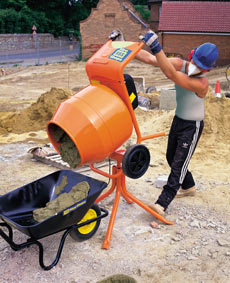
Częstym błędem jest dopasowywanie wielkości miksera do całkowitej objętości projektu . Lepszą metodą jest dopasowanie jej do wymaganej stawki godzinowej .
Praktyczna sekwencja selekcji wygląda następująco:
Na przykład załoga może potrzebować umieścić:
mały fragment płyty przed rozpoczęciem wykańczania,
beton fundamentowy przed zbrojeniem, zator spowalnia dostęp,
krawężnik lub chodnik przed usztywnieniem poprzedniej sekcji.
To nie jest numer katalogowy. Zależy on od:
metoda ładowania,
liczba robotników,
dyscyplina pomiaru wody,
odległość od miksera do miejsca wylewania,
układ rozładowczy,
przerwy w sprzątaniu.
Daje to docelową objętość rozładowania na partię.
Rzeczywiste miejsca pracy nie zachowują się jak harmonogramy laboratoryjne. Jeśli obliczenia wskazują, że załoga potrzebuje 0,20 m³ na partię, maszyna, która przetwarza tylko 0,20 m³ w czystych, równych i dobrze wyposażonych warunkach, jest już za mała.
Obecne, czołowe strony z informacjami o rozmiarach często zalecają rozpoczęcie od całkowitej wymaganej objętości i częstotliwości wsadów, a nie wyłącznie od rozmiaru etykiety. To ogólne zalecenie jest słuszne, ale wiele osób zatrzymuje się przed omówieniem czynników zmniejszających rzeczywistą wydajność wsadów na placu budowy: sztywne mieszanki, nierówne podłoże, nieprawidłowa kolejność załadunku i długa droga transportu z betoniarki do szalunku.
Przenośne betoniarki bębnowe zajmują niewygodne, ale użyteczne miejsce. Nadają się do powtarzalnych, małych wylewek, napraw, podbudowy betonowej, fundamentów, łatania płyt, obrzeży oraz lekkich prac komercyjnych, gdzie dostęp do gotowej mieszanki jest utrudniony lub wymagana objętość jest zbyt mała, aby uzasadnić użycie ciężarówki.
Ich ograniczeniem nie jest jedynie całkowita wydajność. Jest to wydajność powtarzana .
W przypadku miksera przenośnego realistyczna porcja jest kształtowana przez cztery wzajemnie oddziałujące czynniki:
Wilgotna, wysoce urabialna mieszanka może łatwo obracać się i rozładowywać przy wyższym stopniu napełnienia. Sztywniejsza mieszanka strukturalna z grubszym kruszywem zmniejszy objętość, którą można równomiernie wymieszać. Niektóre wytyczne specjalistyczne wskazują, że sztywne mieszanki mogą znacznie zmniejszyć objętość użytkową w porównaniu z mieszankami bardziej płynnymi.
Słabo uziarnione kruszywo ma tendencję do tworzenia mostków i segregacji w małych bębnach. Duże kamienie ograniczają również swobodę ruchu w kompaktowej mieszarce, zwłaszcza gdy ostrza są płytkie lub zużyte.
Materiały pakowane ręcznie wymagają nieregularnego czasu ładowania i często nieregularnego dodawania wody. To sprawia, że nominalna wielkość partii jest mniej istotna niż powtarzalność.
Maszyna, która co jakiś czas przetwarza jedną akceptowalną partię, może mieć problemy z pracą przez dwie lub trzy godziny bez przerwy. Temperatura silnika, poślizg paska, temperatura łożysk i zmęczenie operatora zaczynają wpływać na wydajność.
Z tego powodu kupujący, porównując betoniarki klasy 120 l, 160 l i 190 l, nie powinien pytać tylko: „Ile betonu mieści się w bębnie?”. Lepiej zadać sobie pytanie: „Ile betonu ta jednostka może wyładować co 10–15 minut w trakcie całego cyklu, nie tracąc na konsystencji?”.
Nie. Większy mikser zwiększa teoretyczną moc wyjściową, ale zmienia również zakres roboczy.
Bęben zbyt duży dla załogi może spowodować:
dłuższy czas ładowania każdej partii,
gorsza kontrola wody,
powolna obsługa ręcznego rozładowywania,
więcej martwego czasu między partiami,
większa siła pchania i gorsza zwrotność,
większa niestabilność podczas poruszania się po nierównym terenie.
Mały wykonawca wylewający krótkie odcinki nawierzchni lub sporadyczne fundamenty może tracić czas, korzystając z betoniarki, która przekracza harmonogram pracy. Z kolei betoniarka, która jest nieco mniejsza, ale łatwa w przestawianiu, poziomowaniu i ładowaniu, może zapewnić wyższą wydajność godzinową netto.
Dlatego niektóre długoletnie poradniki z grubsza kojarzą mniejsze maszyny klasy 60 L z okazjonalnymi, drobnymi pracami, a klasy 120–190 L z częstszym użytkowaniem w średnich lokalizacjach, zwłaszcza tam, gdzie dostępne jest regularne zasilanie elektryczne. Koncepcja szerokiego wymiarowania jest przydatna, ale sama w sobie jest zbyt prosta do podejmowania decyzji inżynierskich. Równie ważne są rytm pracy załogi i ścieżka transportu.

