تامین کننده تجهیزات ساختمانی و ماشین آلات ساختمانی با 30 سال سابقه.
زبان
تامین کننده تجهیزات ساختمانی و ماشین آلات ساختمانی با 30 سال سابقه.
وقتی مهندسان و سرپرستان کارگاه در مورد ظرفیت میکسر بتن بحث میکنند، اغلب مکالمه از جای اشتباهی شروع میشود. بسیاری از خریداران ابتدا به حجم منتشر شده درام نگاه میکنند، سپس مستقیماً به نوع موتور یا قیمت فروش میپردازند. در محل، این ترتیب باعث مشکل میشود. ظرفیت، عدد چاپ شده روی درام نیست؛ بلکه مقدار بتنی است که یک میکسر میتواند با سرعت پایدار و بدون جدا شدن بتن، ریزش بیش از حد، اضافه بار موتور یا زمان بیکاری خدمه، بچرخاند، تخلیه کند و تکرار کند.
یک نقطه شروع قابل اعتمادتر، خودِ کار است: چه مقدار بتن باید در ساعت ریخته شود، مخلوط چقدر باید سفت باشد، میکسر چقدر باید جابجا شود، آیا برق شهری در دسترس است یا خیر، و آیا دستگاه میتواند در شرایط زمینی که واقعاً در محل وجود دارد، پایدار بماند یا خیر. در سراسر راهنماهای رتبهبندی فعلی، یک نکته تکرار میشود که حجم اعلامشده درام و ظرفیت قابل استفاده بچ، رقم یکسانی نیستند. راهنماهای منتشر شده معمولاً ظرفیت مؤثر بچ را در جایی بسیار پایینتر از حجم اسمی درام قرار میدهند، که اغلب بسته به نوع میکسر و ویژگیهای مخلوط، حدود نصف تا تقریباً چهار پنجم است.
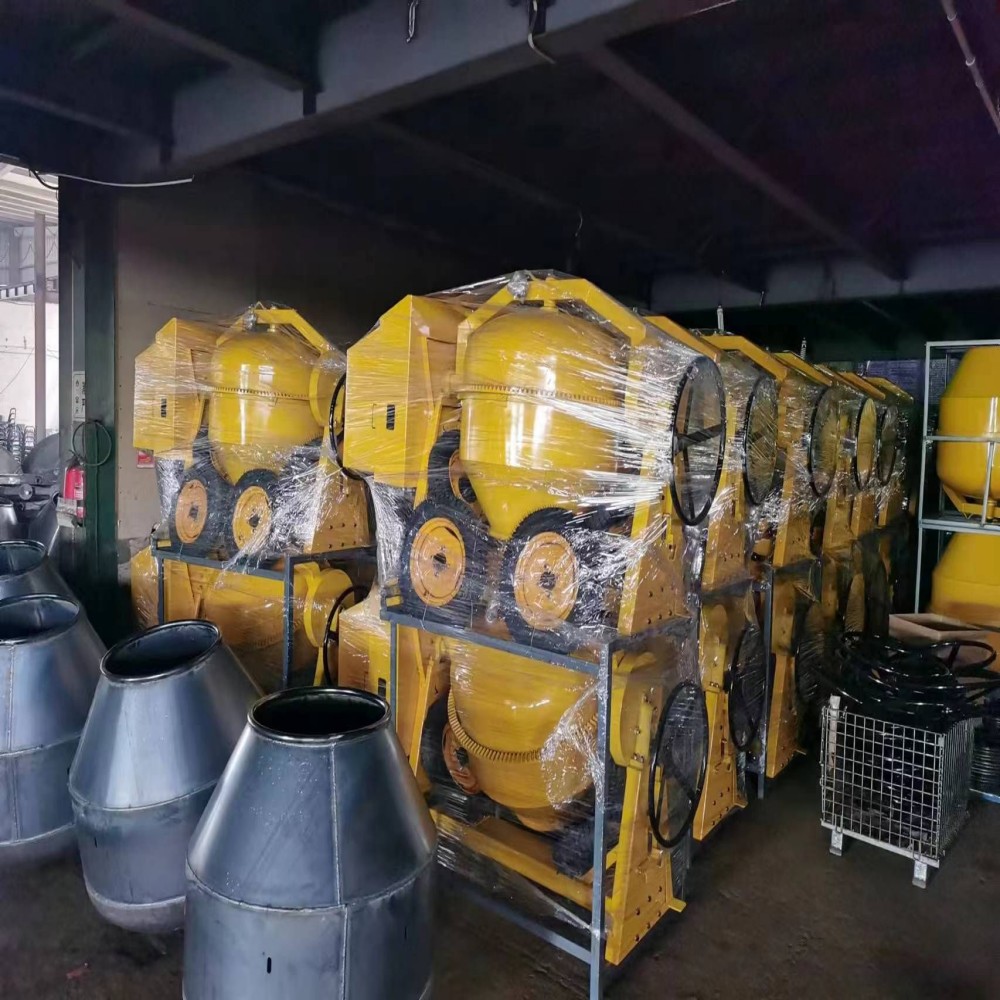
تولیدکنندگان حجم درام را منتشر میکنند زیرا بیان آن ساده است. کارکنان سایت به خروجی قابل استفاده اهمیت میدهند زیرا این همان چیزی است که بر پیوستگی ریختن تأثیر میگذارد.
یک درام میکسر به فضای داخلی آزاد برای غلتیدن، تا شدن و ورود مجدد مواد به منطقه اختلاط نیاز دارد. اگر درام خیلی پر شود، سه اتفاق به سرعت رخ میدهد:
سنگدانه دیگر به درستی گردش نمیکند.
مواد از پوسته بالا میروند و به جای اینکه به طور یکنواخت مخلوط شوند، به صورت تودههایی میریزند.
تخلیه بتن، به خصوص در مخلوطهای با اسلامپ پایین، کند و نامرتب میشود.
به همین دلیل است که بسیاری از راهنماهای فنی، حجم کل درام را از ظرفیت یا بازده دستهای جدا میکنند. چندین منبع فعلی، ظرفیت دستهای عملی را به طور قابل توجهی کمتر از اندازه درام اصلی توصیف میکنند، به عنوان مثالهایی مانند یک درام ۳۵۰ لیتری که حدود ۲۵۰ لیتر خروجی مخلوط ارائه میدهد، یا یک میکسر قابل حمل که تقریباً نصف تا ۷۰-۸۰٪ از حجم اعلام شده را بسته به دستگاه و سختی مخلوط تولید میکند.
از دیدگاه مهندسی میدانی، قانون ایمنتر این است:
اگر یک تیم به ۱.۲ متر مکعب در ساعت نیاز داشته باشد و میکسر فقط بتواند ۰.۱۸ تا ۰.۲۲ متر مکعب در هر دسته را تحت شرایط واقعی مخلوط و محل تخلیه کند، دیگر تصمیمگیری در مورد اندازه درام به تنهایی مطرح نیست. این یک مشکل زمان چرخه است.
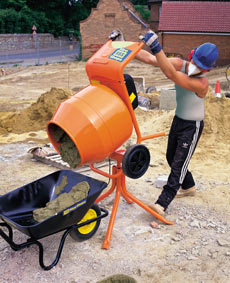
اشتباه رایج این است که اندازه میکسر را با حجم کل پروژه مطابقت میدهند. روش بهتر این است که آن را با نرخ کارگذاری ساعتی مورد نیاز مطابقت دهید.
یک توالی انتخاب عملی به صورت زیر است:
برای مثال، یک گروه ممکن است نیاز به قرار دادن موارد زیر داشته باشد:
یک مقطع کوچک دال قبل از شروع پرداخت،
بتن ریزی فونداسیون قبل از اینکه تراکم آرماتورها دسترسی را کند کند،
قبل از اینکه قسمت قبلی شروع به سفت شدن کند، یک جدول یا مسیر آسفالت ریزی شده.
این شماره کاتالوگ نیست. بستگی به موارد زیر دارد:
روش بارگذاری،
تعداد کارگران،
نظم و انضباط اندازهگیری آب،
مسافت طی شده از میکسر تا محل ریختن مواد،
ترتیب تخلیه،
وقفههای تمیزکاری.
این مقدار، حجم تخلیه شده هدف در هر دسته را ارائه میدهد.
سایتهای واقعی مانند برنامههای آزمایشگاهی رفتار نمیکنند. اگر محاسبات نشان دهد که یک گروه به 0.20 متر مکعب برای هر دسته نیاز دارد، دستگاهی که فقط 0.20 متر مکعب را در شرایط تمیز، تراز و با قدرت خوب مدیریت میکند، از قبل کوچک است.
صفحات اندازهگیری برتر فعلی اغلب توصیه میکنند که از کل حجم مورد نیاز و تعداد دفعات تولید شروع کنید، نه فقط از اندازه برچسب. این جهت کلی درست است، اما بسیاری قبل از بحث در مورد آنچه که میزان تولید واقعی در محل را کاهش میدهد، متوقف میشوند: مخلوطهای سفت، زمین ناهموار، توالی بارگذاری ضعیف و فاصله طولانی حمل و نقل از میکسر به قالب.
میکسرهای استوانهای قابل حمل، موقعیت نامناسب اما مفیدی را اشغال میکنند. آنها برای بتنریزیهای مکرر با حجم کم، کارهای تعمیراتی، بتنریزی پشتیبان بلوکی، پیها، دالهای وصلهای، لبهسازی و کارهای تجاری سبک که در آنها دسترسی به مخلوط آماده دشوار است یا حجم مورد نیاز برای استفاده از کامیون بسیار کم است، مناسب هستند.
محدودیت آنها صرفاً بازده کل نیست، بلکه بازده تحت تکرار است.
در یک میکسر قابل حمل، ترکیب واقعی توسط چهار عامل متقابل شکل میگیرد:
یک مخلوط مرطوب و با کارایی بالا میتواند به راحتی با درصد پر شدن بالاتر بچرخد و تخلیه شود. یک مخلوط سازهای سفتتر با سنگدانههای بزرگتر، حجمی را که میتوان به طور یکنواخت مخلوط کرد، کاهش میدهد. برخی از متخصصان خاطرنشان میکنند که مخلوطهای سفت میتوانند حجم قابل استفاده را در مقایسه با مخلوطهای روانتر به شدت کاهش دهند.
سنگدانههای بد دانهبندی شده در بشکههای کوچک تمایل به پل زدن و جدا شدن راحتتر دارند. سنگهای بزرگ همچنین حرکت آزاد را در یک میکسر جمع و جور کاهش میدهند، به خصوص زمانی که تیغهها کمعمق یا فرسوده باشند.
مواد کیسهای که با دست بارگیری میشوند، زمانبندی نامنظم و اغلب افزودن نامنظم آب را به همراه دارند. این امر باعث میشود اندازه اسمی بچ کمتر از تکرارپذیری اهمیت داشته باشد.
دستگاهی که هر از گاهی یک دسته قابل قبول تولید میکند، ممکن است در صورت نیاز به کار مداوم به مدت دو یا سه ساعت، با مشکل مواجه شود. گرمای موتور، لغزش تسمه، دمای یاتاقان و خستگی اپراتور بر خروجی تأثیر میگذارند.
به همین دلیل، خریداری که میکسرهای کلاس ۱۲۰، ۱۶۰ و ۱۹۰ لیتری را مقایسه میکند، نباید فقط بپرسد: «چقدر بتن در درام جا میشود؟» سوال بهتر این است که «این دستگاه میتواند هر ۱۰ تا ۱۵ دقیقه در کل شیفت، بدون افت غلظت، چه مقدار بتن تخلیه کند؟»
خیر. میکسر بزرگتر خروجی تئوری را افزایش میدهد، اما همچنین پوشش عملیاتی را تغییر میدهد.
طبلی که برای خدمه خیلی بزرگ باشد ممکن است باعث موارد زیر شود:
زمان بارگذاری طولانیتر در هر دسته،
کنترل ضعیفتر آب،
تخلیه دستی آهسته،
زمان تلفشده بیشتر بین دستهها،
نیروی فشار بالاتر و مانورپذیری بدتر،
بیثباتی بیشتر هنگام حرکت در زمین ناهموار.
یک پیمانکار کوچک که در حال اجرای کوتاه مدت آسفالت یا پیهای متناوب است، میتواند با میکسری که از الگوی کار فراتر میرود، زمان خود را از دست بدهد. در مقابل، میکسری که نسبتاً کوچکتر است اما جابجایی، تراز کردن و بارگیری مجدد آن آسان است، میتواند خروجی خالص ساعتی بالاتری را ارائه دهد.
به همین دلیل است که برخی از راهنماهای قدیمی، ماشینهای کوچکتر کلاس ۶۰ لیتری را تقریباً با کارهای کوچک گاه به گاه و ماشینهای کلاس ۱۲۰ تا ۱۹۰ لیتری را با استفاده مکرر در سایتهای متوسط، به ویژه در جاهایی که برق معمولی در دسترس است، مرتبط میدانند. ایده اندازه کلی مفید است، اما به خودی خود برای تصمیمات مهندسی بیش از حد زمخت است. ریتم خدمه و مسیر حمل و نقل نیز به همان اندازه اهمیت دارند.

