ຜູ້ສະໜອງອຸປະກອນກໍ່ສ້າງທີ່ໃຫ້ບໍລິການແກ້ໄຂບັນຫາເຄື່ອງຈັກກໍ່ສ້າງເປັນເວລາ 30 ປີ.
ພາສາ
ຜູ້ສະໜອງອຸປະກອນກໍ່ສ້າງທີ່ໃຫ້ບໍລິການແກ້ໄຂບັນຫາເຄື່ອງຈັກກໍ່ສ້າງເປັນເວລາ 30 ປີ.
ເມື່ອວິສະວະກອນ ແລະ ຜູ້ຄວບຄຸມສະຖານທີ່ສົນທະນາກ່ຽວກັບ ຄວາມອາດສາມາດຂອງເຄື່ອງປະສົມຄອນກີດ , ການສົນທະນາມັກຈະເລີ່ມຕົ້ນຈາກບ່ອນທີ່ບໍ່ຖືກຕ້ອງ. ຜູ້ຊື້ຫຼາຍຄົນເບິ່ງປະລິມານຖັງທີ່ພິມອອກມາກ່ອນ, ຈາກນັ້ນກະໂດດໄປຫາປະເພດເຄື່ອງຈັກ ຫຼື ລາຄາຂາຍໂດຍກົງ. ໃນສະຖານທີ່, ລຳດັບນັ້ນເຮັດໃຫ້ເກີດບັນຫາ. ຄວາມອາດສາມາດບໍ່ແມ່ນຕົວເລກທີ່ພິມຢູ່ໃນຖັງ; ມັນແມ່ນປະລິມານຂອງຄອນກີດທີ່ເຄື່ອງປະສົມສາມາດໝຸນ, ປ່ອຍອອກ ແລະ ເຮັດຊ້ຳອີກໃນອັດຕາທີ່ໝັ້ນຄົງໂດຍບໍ່ມີການແຍກອອກ, ການຮົ່ວໄຫຼຫຼາຍເກີນໄປ, ການໂຫຼດເກີນຂອງມໍເຕີ ຫຼື ເວລາຫວ່າງຂອງລູກເຮືອ.
ຈຸດເລີ່ມຕົ້ນທີ່ໜ້າເຊື່ອຖືກວ່າແມ່ນຕົວວຽກເອງ: ຕ້ອງວາງຄອນກີດເທົ່າໃດຕໍ່ຊົ່ວໂມງ, ສ່ວນປະສົມຕ້ອງແຂງປານໃດ, ຕ້ອງຍ້າຍເຄື່ອງປະສົມໄປໄກປານໃດ, ມີໄຟຟ້າຫຼັກຫຼືບໍ່, ແລະ ເຄື່ອງຈັກສາມາດຮັກສາຄວາມໝັ້ນຄົງໃນສະພາບພື້ນດິນທີ່ພົບໃນສະຖານທີ່ໄດ້ຫຼືບໍ່. ໃນຄູ່ມືການຈັດອັນດັບໃນປະຈຸບັນ, ຈຸດໜຶ່ງທີ່ຊ້ຳກັນແມ່ນວ່າປະລິມານຖັງທີ່ລະບຸໄວ້ ແລະ ຄວາມສາມາດໃນການຜະລິດທີ່ໃຊ້ໄດ້ບໍ່ແມ່ນຕົວເລກດຽວກັນ; ຄຳແນະນຳທີ່ເຜີຍແຜ່ໂດຍທົ່ວໄປແລ້ວວາງຄວາມສາມາດໃນການຜະລິດທີ່ມີປະສິດທິພາບໄວ້ບ່ອນທີ່ຕ່ຳກວ່າປະລິມານຖັງທີ່ກຳນົດໄວ້, ມັກຈະປະມານເຄິ່ງໜຶ່ງຫາສີ່ສ່ວນຫ້າຂຶ້ນກັບປະເພດເຄື່ອງປະສົມ ແລະ ຄຸນລັກສະນະຂອງການປະສົມ.
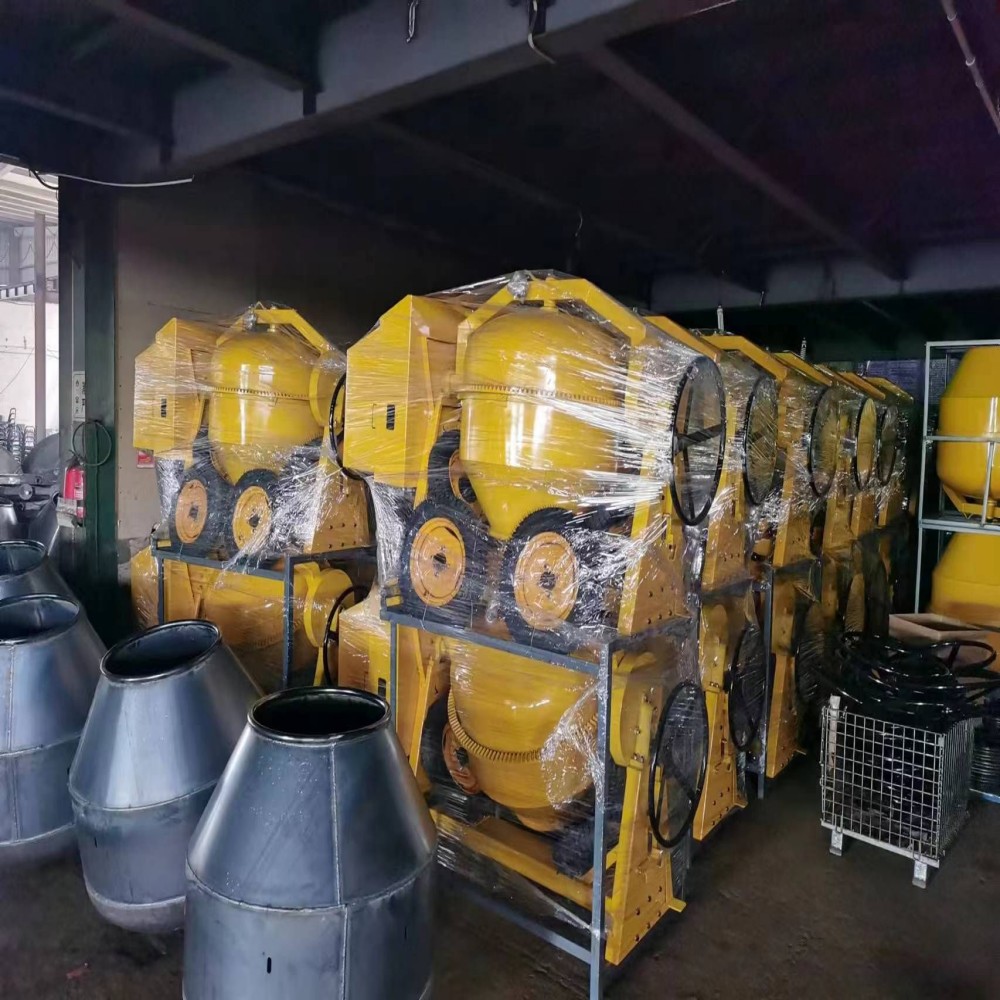
ຜູ້ຜະລິດເຜີຍແຜ່ປະລິມານຂອງກອງເພາະວ່າມັນງ່າຍທີ່ຈະລະບຸ. ທີມງານສະຖານທີ່ໃຫ້ຄວາມສຳຄັນກັບຜົນຜະລິດທີ່ໃຊ້ໄດ້ເພາະວ່ານັ້ນແມ່ນສິ່ງທີ່ສົ່ງຜົນກະທົບຕໍ່ຄວາມຕໍ່ເນື່ອງຂອງການຫຼັ່ງ.
ກອງປະສົມຕ້ອງການພື້ນທີ່ພາຍໃນຫວ່າງເພື່ອໃຫ້ວັດສະດຸສາມາດປັ່ນ, ພັບ ແລະ ກັບຄືນສູ່ເຂດປະສົມໄດ້. ຖ້າກອງຖືກຕື່ມສູງເກີນໄປ, ມີສາມຢ່າງເກີດຂຶ້ນຢ່າງໄວວາ:
ມວນສານບໍ່ສາມາດໄຫຼວຽນໄດ້ຢ່າງຖືກຕ້ອງອີກຕໍ່ໄປ;
ວັດສະດຸຈະປີນຂຶ້ນໄປໃນເປືອກ ແລະ ຕົກລົງເປັນກ້ອນໆ ແທນທີ່ຈະປະສົມເຂົ້າກັນຢ່າງສະເໝີພາບ;
ການໄຫຼອອກຈະຊ້າ ແລະ ເປື້ອນ, ໂດຍສະເພາະກັບສ່ວນປະສົມຂອງນໍ້າເມືອກຕ່ຳ.
ນັ້ນແມ່ນເຫດຜົນທີ່ຄູ່ມືດ້ານວິຊາການຫຼາຍອັນແຍກ ປະລິມານກອງທັງໝົດ ອອກຈາກ ຄວາມອາດສາມາດຂອງຊຸດ ຫຼື ຜົນຜະລິດ . ແຫຼ່ງຂໍ້ມູນໃນປະຈຸບັນຫຼາຍແຫຼ່ງອະທິບາຍເຖິງຄວາມອາດສາມາດຂອງຊຸດຕົວຈິງວ່າຕ່ຳກວ່າຂະໜາດກອງຫຼັກຢ່າງຫຼວງຫຼາຍ, ດ້ວຍຕົວຢ່າງເຊັ່ນ ກອງ 350 ລິດ ທີ່ໃຫ້ຜົນຜະລິດປະສົມປະມານ 250 ລິດ, ຫຼື ເຄື່ອງປະສົມແບບພົກພາທີ່ຜະລິດປະມານເຄິ່ງໜຶ່ງຫາ 70–80% ຂອງປະລິມານທີ່ລະບຸໄວ້ ຂຶ້ນກັບເຄື່ອງຈັກ ແລະ ຄວາມແຂງຂອງການປະສົມ.
ຈາກທັດສະນະຂອງວິສະວະກຳພາກສະໜາມ, ກົດລະບຽບທີ່ປອດໄພກວ່າແມ່ນແບບນີ້:
ຖ້າທີມງານຕ້ອງການ 1.2 ມ³ ຕໍ່ຊົ່ວໂມງ ແລະ ເຄື່ອງປະສົມສາມາດປ່ອຍອອກໄດ້ພຽງແຕ່ 0.18–0.22 ມ³ ຕໍ່ຊຸດພາຍໃຕ້ສະພາບການປະສົມປະສານຕົວຈິງ ແລະ ສະຖານທີ່, ການຕັດສິນໃຈບໍ່ແມ່ນກ່ຽວກັບຂະໜາດຂອງກອງແຍກຕ່າງຫາກອີກຕໍ່ໄປ. ມັນກາຍເປັນບັນຫາຮອບວຽນເວລາ.
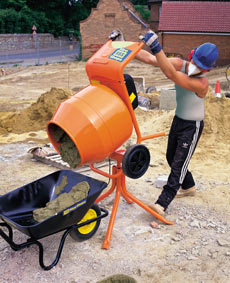
ຄວາມຜິດພາດທົ່ວໄປແມ່ນການຈັບຄູ່ຂະໜາດຂອງເຄື່ອງປະສົມກັບ ປະລິມານໂຄງການທັງໝົດ . ວິທີທີ່ດີກວ່າແມ່ນການຈັບຄູ່ມັນກັບ ອັດຕາການຈັດວາງຕໍ່ຊົ່ວໂມງທີ່ຕ້ອງການ .
ລຳດັບການເລືອກທີ່ໃຊ້ໄດ້ຈິງແມ່ນ:
ຕົວຢ່າງ, ລູກເຮືອອາດຈະຕ້ອງວາງ:
ການຕັດແຜ່ນນ້ອຍໆກ່ອນທີ່ຈະເລີ່ມສຳເລັດຮູບ,
ການປູພື້ນດ້ວຍຊີມັງກ່ອນທີ່ການເສີມເຫຼັກຈະເຮັດໃຫ້ເກີດຄວາມແອອັດໃນການເຂົ້າເຖິງ,
ຂອບທາງ ຫຼື ທາງປູຢາງກ່ອນທີ່ພາກສ່ວນກ່ອນໜ້ານີ້ຈະເລີ່ມແຂງຕົວ.
ນີ້ບໍ່ແມ່ນໝາຍເລກລາຍການ. ມັນຂຶ້ນກັບ:
ວິທີການໂຫຼດ,
ຈຳນວນຜູ້ອອກແຮງງານ,
ສາຂາວິຊາການວັດແທກນ້ຳ,
ໄລຍະທາງເດີນທາງຈາກເຄື່ອງປະສົມໄປຫາການຖອກ,
ການຈັດການປ່ອຍ,
ການຂັດຂວາງການທຳຄວາມສະອາດ.
ນັ້ນໃຫ້ປະລິມານເປົ້າໝາຍທີ່ປ່ອຍອອກມາຕໍ່ຊຸດ.
ສະຖານທີ່ຕົວຈິງບໍ່ໄດ້ປະພຶດຕົວຄືກັບຕາຕະລາງຫ້ອງທົດລອງ. ຖ້າການຄິດໄລ່ບອກວ່າລູກເຮືອຕ້ອງການ 0.20 ມ³ ໃນແຕ່ລະຊຸດ, ເຄື່ອງຈັກທີ່ຈັດການໄດ້ພຽງແຕ່ 0.20 ມ³ ໃນສະພາບທີ່ສະອາດ, ລະດັບ, ແລະ ມີພະລັງງານດີນັ້ນກໍ່ຖືວ່າມີຂະໜາດນ້ອຍເກີນໄປແລ້ວ.
ໜ້າການປັບຂະໜາດອັນດັບຕົ້ນໆໃນປະຈຸບັນມັກແນະນຳໃຫ້ເລີ່ມຈາກປະລິມານທັງໝົດທີ່ຕ້ອງການ ແລະ ຄວາມຖີ່ຂອງການປະກອບການແທນທີ່ຈະມາຈາກຂະໜາດຂອງປ້າຍຊື່ພຽງຢ່າງດຽວ. ທິດທາງທົ່ວໄປນັ້ນແມ່ນດີ, ແຕ່ຫຼາຍຄົນຢຸດກ່ອນທີ່ຈະສົນທະນາກ່ຽວກັບສິ່ງທີ່ຊ່ວຍຫຼຸດຜ່ອນອັດຕາການປະກອບການຕົວຈິງໃນສະຖານທີ່: ການປະສົມແຂງ, ພື້ນດິນບໍ່ສະເໝີພາບ, ລຳດັບການໂຫຼດທີ່ບໍ່ດີ, ແລະ ໄລຍະການຂົນສົ່ງທີ່ຍາວນານຈາກເຄື່ອງປະສົມໄປຫາແບບຫຼໍ່.
ເຄື່ອງປະສົມກອງແບບພົກພາຢູ່ໃນຕຳແໜ່ງທີ່ຫຍຸ້ງຍາກແຕ່ມີປະໂຫຍດ. ພວກມັນເໝາະສົມກັບວຽກຖອກນ້ຳໜັກໜ້ອຍໆຊ້ຳໆ, ວຽກສ້ອມແປງ, ວຽກຮອງຮັບຄອນກີດ, ພື້ນຖານ, ແຜ່ນປູພື້ນ, ຂອບ ແລະ ວຽກການຄ້າເບົາທີ່ການເຂົ້າເຖິງສ່ວນປະສົມສຳເລັດຮູບບໍ່ສະດວກ ຫຼື ປະລິມານທີ່ຕ້ອງການນ້ອຍເກີນໄປທີ່ຈະໃຊ້ລົດບັນທຸກ.
ຂໍ້ຈຳກັດຂອງພວກມັນບໍ່ພຽງແຕ່ເປັນຜົນຜະລິດທັງໝົດເທົ່ານັ້ນ. ມັນແມ່ນ ຜົນຜະລິດພາຍໃຕ້ການເຮັດຊ້ຳ .
ໃນເຄື່ອງປະສົມແບບພົກພາ, ຊຸດທີ່ເປັນຈິງແມ່ນຖືກສ້າງຂຶ້ນໂດຍສີ່ປັດໄຈທີ່ມີການພົວພັນກັນ:
ສ່ວນປະສົມທີ່ປຽກ ແລະ ສາມາດໃຊ້ໄດ້ງ່າຍອາດຈະໝຸນ ແລະ ປ່ອຍອອກໄດ້ງ່າຍດ້ວຍອັດຕາສ່ວນການຕື່ມທີ່ສູງກວ່າ. ສ່ວນປະສົມໂຄງສ້າງທີ່ແຂງກວ່າທີ່ມີສ່ວນປະກອບທີ່ໃຫຍ່ກວ່າຈະຫຼຸດປະລິມານທີ່ສາມາດປະສົມໄດ້ຢ່າງສະໝໍ່າສະເໝີ. ຄຳແນະນຳຂອງຜູ້ຊ່ຽວຊານບາງຄົນໃຫ້ຂໍ້ສັງເກດວ່າສ່ວນປະສົມທີ່ແຂງສາມາດຫຼຸດປະລິມານທີ່ໃຊ້ໄດ້ຢ່າງຫຼວງຫຼາຍເມື່ອທຽບກັບສ່ວນປະສົມທີ່ມີນ້ຳຫຼາຍກວ່າ.
ຫີນປະສົມທີ່ມີລະດັບບໍ່ດີມັກຈະເຊື່ອມ ແລະ ແຍກອອກຈາກກັນໄດ້ງ່າຍກວ່າໃນຖັງຂະໜາດນ້ອຍ. ຫີນຂະໜາດໃຫຍ່ຍັງຊ່ວຍຫຼຸດຜ່ອນການເຄື່ອນທີ່ຢ່າງອິດສະຫຼະໃນເຄື່ອງປະສົມຂະໜາດກະທັດຮັດ, ໂດຍສະເພາະເມື່ອໃບມີດຕື້ນ ຫຼື ເກົ່າ.
ວັດສະດຸທີ່ບັນຈຸໃນຖົງດ້ວຍມືເຮັດໃຫ້ເກີດເວລາທີ່ບໍ່ສະໝໍ່າສະເໝີ ແລະ ມັກຈະມີການຕື່ມນໍ້າບໍ່ສະໝໍ່າສະເໝີ. ສິ່ງດັ່ງກ່າວເຮັດໃຫ້ຂະໜາດຂອງຊຸດການຜະລິດທີ່ກຳນົດໄວ້ມີຄວາມກ່ຽວຂ້ອງໜ້ອຍກວ່າຄວາມສາມາດໃນການເຮັດຊ້ຳໄດ້.
ເຄື່ອງຈັກທີ່ຈັດການການຜະລິດຊຸດໜຶ່ງທີ່ຍອມຮັບໄດ້ເປັນບາງຄັ້ງຄາວອາດຈະມີບັນຫາເມື່ອຕ້ອງໃຊ້ງານຕິດຕໍ່ກັນສອງຫຼືສາມຊົ່ວໂມງ. ຄວາມຮ້ອນຂອງມໍເຕີ, ການເລື່ອນຂອງສາຍແອວ, ອຸນຫະພູມແບຣິ່ງ ແລະ ຄວາມອິດເມື່ອຍຂອງຜູ້ປະຕິບັດງານເລີ່ມສົ່ງຜົນກະທົບຕໍ່ຜົນຜະລິດ.
ດ້ວຍເຫດຜົນນີ້, ຜູ້ຊື້ທີ່ປຽບທຽບເຄື່ອງປະສົມລະດັບ 120 ລິດ, 160 ລິດ ແລະ 190 ລິດ ບໍ່ຄວນຖາມພຽງແຕ່ວ່າ "ບັນຈຸຄອນກີດໄດ້ເທົ່າໃດໃນຖັງ?" ຄຳຖາມທີ່ດີກວ່າແມ່ນ "ເຄື່ອງນີ້ສາມາດປ່ອຍຄອນກີດໄດ້ເທົ່າໃດທຸກໆ 10 ຫາ 15 ນາທີ ສຳລັບການປ່ຽນເຕັມທີ່ໂດຍບໍ່ມີຄວາມໜຽວຂຸ້ນ?"
ບໍ່. ເຄື່ອງປະສົມຂະໜາດໃຫຍ່ຈະເພີ່ມຜົນຜະລິດທາງທິດສະດີ, ແຕ່ມັນຍັງປ່ຽນແປງຂອບເຂດການເຮັດວຽກອີກດ້ວຍ.
ກອງທີ່ໃຫຍ່ເກີນໄປສຳລັບລູກເຮືອອາດຈະເຮັດໃຫ້ເກີດ:
ເວລາໂຫຼດຕໍ່ຊຸດດົນກວ່າ,
ການຄວບຄຸມນ້ຳທີ່ບໍ່ດີກວ່າເກົ່າ,
ການຈັດການການປ່ອຍອາຍພິດດ້ວຍມືທີ່ຊ້າ,
ເວລາຕາຍລະຫວ່າງກຸ່ມຫຼາຍຂຶ້ນ,
ແຮງຍູ້ທີ່ສູງຂຶ້ນ ແລະ ການເຄື່ອນໄຫວທີ່ຮ້າຍແຮງກວ່າເກົ່າ,
ຄວາມບໍ່ໝັ້ນຄົງຫຼາຍຂຶ້ນເມື່ອຍ້າຍໄປມາຕາມພື້ນທີ່ຫຍາບຄາຍ.
ຜູ້ຮັບເໝົາຂະໜາດນ້ອຍທີ່ກຳລັງຖອກປູທາງໄລຍະສັ້ນໆ ຫຼື ການປູພື້ນທີ່ບໍ່ຕໍ່ເນື່ອງອາດຈະເສຍເວລາກັບເຄື່ອງປະສົມທີ່ເກີນຂະໜາດແຮງງານ. ໃນທາງກົງກັນຂ້າມ, ເຄື່ອງປະສົມທີ່ມີຂະໜາດນ້ອຍກວ່າເລັກນ້ອຍ ແຕ່ງ່າຍຕໍ່ການປ່ຽນຕຳແໜ່ງ, ປັບລະດັບ ແລະ ໂຫຼດຄືນໃໝ່ ອາດຈະໃຫ້ຜົນຜະລິດສຸດທິຕໍ່ຊົ່ວໂມງສູງກວ່າ.
ນີ້ແມ່ນເຫດຜົນທີ່ຄູ່ມືທີ່ມີມາດົນນານບາງອັນເຊື່ອມໂຍງເຄື່ອງຈັກຂະໜາດນ້ອຍກວ່າ 60 L ກັບວຽກງານຂະໜາດນ້ອຍບາງຄັ້ງຄາວ ແລະ ເຄື່ອງຈັກຂະໜາດ 120–190 L ກັບການນຳໃຊ້ໃນສະຖານທີ່ຂະໜາດກາງເລື້ອຍໆ, ໂດຍສະເພາະບ່ອນທີ່ມີໄຟຟ້າໃຊ້ເປັນປະຈຳ. ແນວຄວາມຄິດກ່ຽວກັບການປັບຂະໜາດທີ່ກວ້າງຂວາງແມ່ນເປັນປະໂຫຍດ, ແຕ່ດ້ວຍຕົວມັນເອງມັນກໍ່ຫຍາບເກີນໄປສຳລັບການຕັດສິນໃຈດ້ານວິສະວະກຳ. ຈັງຫວະຂອງລູກເຮືອ ແລະ ເສັ້ນທາງການຂົນສົ່ງກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ.

