ഉൽപ്പന്ന വിജ്ഞാനം ജനപ്രിയമാക്കൽ
30 വർഷമായി നിർമ്മാണ യന്ത്ര പരിഹാരങ്ങളുടെ നിർമ്മാണ ഉപകരണ വിതരണക്കാരൻ.
ഭാഷ
30 വർഷമായി നിർമ്മാണ യന്ത്ര പരിഹാരങ്ങളുടെ നിർമ്മാണ ഉപകരണ വിതരണക്കാരൻ.
എഞ്ചിനീയർമാരും സൈറ്റ് സൂപ്പർവൈസർമാരും കോൺക്രീറ്റ് മിക്സർ ശേഷിയെക്കുറിച്ച് ചർച്ച ചെയ്യുമ്പോൾ, സംഭാഷണം പലപ്പോഴും തെറ്റായ സ്ഥലത്താണ് ആരംഭിക്കുന്നത്. പല വാങ്ങുന്നവരും ആദ്യം പ്രസിദ്ധീകരിച്ച ഡ്രം വോളിയം നോക്കുന്നു, തുടർന്ന് നേരിട്ട് എഞ്ചിൻ തരത്തിലേക്കോ വിൽപ്പന വിലയിലേക്കോ പോകുന്നു. സൈറ്റിൽ, ആ ശ്രേണി പ്രശ്നമുണ്ടാക്കുന്നു. ശേഷി എന്നത് ഡ്രമ്മിൽ അച്ചടിച്ചിരിക്കുന്ന സംഖ്യയല്ല; വേർതിരിക്കൽ, അമിതമായ ചോർച്ച, മോട്ടോർ ഓവർലോഡ് അല്ലെങ്കിൽ ക്രൂ നിഷ്ക്രിയ സമയം എന്നിവയില്ലാതെ ഒരു മിക്സറിന് സ്ഥിരമായ നിരക്കിൽ തിരിയാനും ഡിസ്ചാർജ് ചെയ്യാനും ആവർത്തിക്കാനും കഴിയുന്ന കോൺക്രീറ്റിന്റെ അളവാണിത്.
കൂടുതൽ വിശ്വസനീയമായ ഒരു ആരംഭ പോയിന്റ് ജോലി തന്നെയാണ്: മണിക്കൂറിൽ എത്ര കോൺക്രീറ്റ് സ്ഥാപിക്കണം, മിശ്രിതം എത്രത്തോളം കടുപ്പമുള്ളതായിരിക്കണം, മിക്സർ എത്ര ദൂരം നീക്കണം, മെയിൻ പവർ ലഭ്യമാണോ, മെഷീന് സൈറ്റിൽ യഥാർത്ഥത്തിൽ കാണപ്പെടുന്ന ഗ്രൗണ്ട് സാഹചര്യങ്ങളിൽ സ്ഥിരത നിലനിർത്താൻ കഴിയുമോ. നിലവിലെ റാങ്കിംഗ് ഗൈഡുകളിലുടനീളം, ആവർത്തിച്ചുള്ള ഒരു കാര്യം, പ്രസ്താവിച്ച ഡ്രം വോളിയവും ഉപയോഗിക്കാവുന്ന ബാച്ച് ശേഷിയും ഒരേ കണക്കല്ല എന്നതാണ്; പ്രസിദ്ധീകരിച്ച മാർഗ്ഗനിർദ്ദേശം സാധാരണയായി ഫലപ്രദമായ ബാച്ച് ശേഷി നാമമാത്രമായ ഡ്രം വോളിയത്തിന് താഴെ എവിടെയെങ്കിലും സ്ഥാപിക്കുന്നു, പലപ്പോഴും മിക്സർ തരത്തെയും മിക്സ് സവിശേഷതകളെയും ആശ്രയിച്ച് പകുതി മുതൽ അഞ്ചിൽ നാല് വരെ.
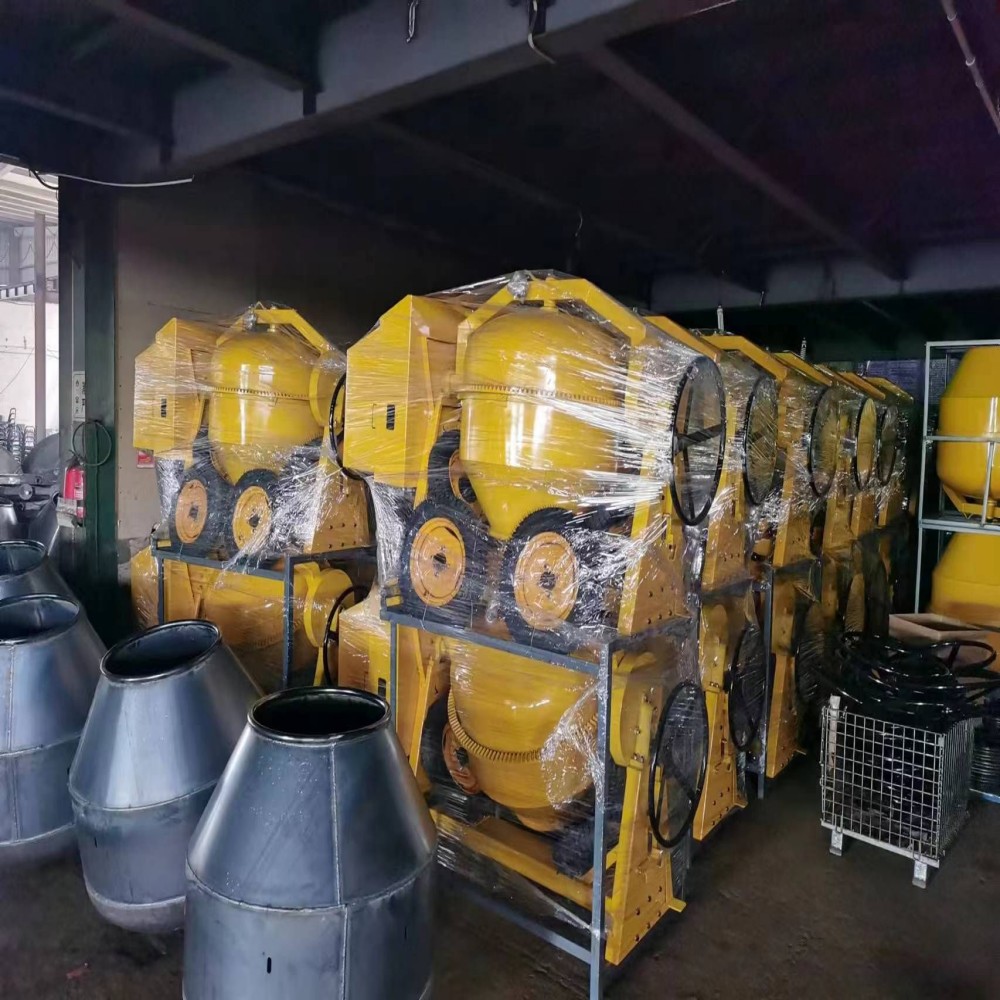
ഡ്രമ്മിന്റെ അളവ് ലളിതമായി പ്രസ്താവിക്കുന്നതിനാലാണ് നിർമ്മാതാക്കൾ ഇത് പ്രസിദ്ധീകരിക്കുന്നത്. ഉപയോഗയോഗ്യമായ ഔട്ട്പുട്ടിനെക്കുറിച്ച് സൈറ്റ് ക്രൂകൾ ശ്രദ്ധിക്കുന്നു, കാരണം അതാണ് പവറിന്റെ തുടർച്ചയെ ബാധിക്കുന്നത്.
മിക്സർ ഡ്രമ്മിന് മെറ്റീരിയൽ ഉരുണ്ടു വീഴാനും, മടക്കാനും, മിക്സിംഗ് സോണിലേക്ക് വീണ്ടും പ്രവേശിക്കാനും സ്വതന്ത്രമായ ആന്തരിക ഇടം ആവശ്യമാണ്. ഡ്രം വളരെ ഉയർന്ന അളവിൽ നിറഞ്ഞാൽ, മൂന്ന് കാര്യങ്ങൾ വേഗത്തിൽ സംഭവിക്കും:
അഗ്രഗേറ്റ് ഇനി ശരിയായി പ്രചരിക്കുന്നില്ല;
ആ വസ്തു തുല്യമായി കൂടിച്ചേരുന്നതിനു പകരം പുറംതോടിൽ കയറി കട്ടകളായി വീഴുന്നു;
ഡിസ്ചാർജ് മന്ദഗതിയിലാകുകയും കുഴപ്പത്തിലാകുകയും ചെയ്യുന്നു, പ്രത്യേകിച്ച് താഴ്ന്ന സ്ലമ്പ് മിശ്രിതങ്ങളിൽ.
അതുകൊണ്ടാണ് പല സാങ്കേതിക ഗൈഡുകളും മൊത്തം ഡ്രം വോളിയത്തെ ബാച്ച് ശേഷിയിൽ നിന്നോ യീൽഡിൽ നിന്നോ വേർതിരിക്കുന്നത്. നിലവിലുള്ള നിരവധി സ്രോതസ്സുകൾ പ്രായോഗിക ബാച്ച് ശേഷിയെ ഹെഡ്ലൈൻ ഡ്രം വലുപ്പത്തേക്കാൾ വളരെ കുറവാണെന്ന് വിവരിക്കുന്നു, ഏകദേശം 250 ലിറ്റർ മിക്സഡ് ഔട്ട്പുട്ട് നൽകുന്ന 350 എൽ ഡ്രം, അല്ലെങ്കിൽ മെഷീനും മിശ്രിതത്തിന്റെ കാഠിന്യവും അനുസരിച്ച് പറഞ്ഞ വോളിയത്തിന്റെ ഏകദേശം പകുതി മുതൽ 70–80% വരെ ഉത്പാദിപ്പിക്കുന്ന പോർട്ടബിൾ മിക്സർ എന്നിവ ഉദാഹരണങ്ങളാണ്.
ഒരു ഫീൽഡ് എഞ്ചിനീയറിംഗ് വീക്ഷണകോണിൽ, സുരക്ഷിതമായ നിയമം ഇതാണ്:
ഒരു ടീമിന് മണിക്കൂറിൽ 1.2 m³ ആവശ്യമുണ്ടെങ്കിൽ, യഥാർത്ഥ മിശ്രിതത്തിന്റെയും സൈറ്റിന്റെയും സാഹചര്യങ്ങളിൽ മിക്സറിന് ഒരു ബാച്ചിൽ 0.18–0.22 m³ മാത്രമേ ഡിസ്ചാർജ് ചെയ്യാൻ കഴിയൂ എങ്കിൽ, ഇനി തീരുമാനം ഡ്രമ്മിന്റെ വലുപ്പത്തെ അടിസ്ഥാനമാക്കിയുള്ളതല്ല. ഇത് ഒരു സൈക്കിൾ-സമയ പ്രശ്നമായി മാറുന്നു.
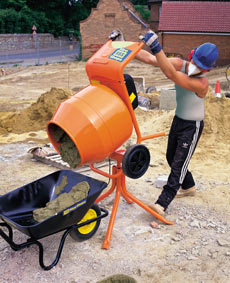
മിക്സറിന്റെ വലിപ്പം മൊത്തം പ്രോജക്റ്റ് വോള്യവുമായി പൊരുത്തപ്പെടുത്തുക എന്നതാണ് പൊതുവായ തെറ്റ്. ആവശ്യമായ മണിക്കൂർ പ്ലേസ്മെന്റ് നിരക്കുമായി പൊരുത്തപ്പെടുത്തുക എന്നതാണ് മികച്ച രീതി.
പ്രായോഗികമായ ഒരു തിരഞ്ഞെടുപ്പ് ക്രമം ഇപ്രകാരമാണ്:
ഉദാഹരണത്തിന്, ഒരു ക്രൂവിന് ഇവ സ്ഥാപിക്കേണ്ടി വന്നേക്കാം:
ഫിനിഷിംഗ് ആരംഭിക്കുന്നതിന് മുമ്പ് ഒരു ചെറിയ സ്ലാബ് ഭാഗം,
ബലപ്പെടുത്തുന്നതിന് മുമ്പ് കോൺക്രീറ്റ് ഫൂട്ടിംഗ് തിരക്ക് പ്രവേശനം മന്ദഗതിയിലാക്കുന്നു,
മുമ്പത്തെ ഭാഗം കടുപ്പിക്കാൻ തുടങ്ങുന്നതിനു മുമ്പുള്ള ഒരു കെർബ് അല്ലെങ്കിൽ പേവിംഗ് റൺ.
ഇതൊരു കാറ്റലോഗ് നമ്പർ അല്ല. ഇത് ആശ്രയിച്ചിരിക്കുന്നത്:
ലോഡിംഗ് രീതി,
തൊഴിലാളികളുടെ എണ്ണം,
വെള്ളം അളക്കുന്നതിനുള്ള അച്ചടക്കം,
മിക്സറിൽ നിന്ന് പവറിലേക്കുള്ള യാത്രാ ദൂരം,
ഡിസ്ചാർജ് ക്രമീകരണം,
വൃത്തിയാക്കൽ തടസ്സങ്ങൾ.
അത് ഓരോ ബാച്ചിനും ഒരു ടാർഗെറ്റ് ഡിസ്ചാർജ്ഡ് വോളിയം നൽകുന്നു.
യഥാർത്ഥ സൈറ്റുകൾ ലബോറട്ടറി ഷെഡ്യൂളുകൾ പോലെയല്ല പെരുമാറുന്നത്. കണക്കുകൂട്ടൽ പ്രകാരം ഒരു ക്രൂവിന് ഓരോ ബാച്ചിലും 0.20 m³ ആവശ്യമാണെങ്കിൽ, വൃത്തിയുള്ളതും, നിരപ്പുള്ളതും, നല്ല പവർ ഉള്ളതുമായ സാഹചര്യങ്ങളിൽ 0.20 m³ മാത്രം കൈകാര്യം ചെയ്യുന്ന ഒരു യന്ത്രം ഇതിനകം തന്നെ വലിപ്പം കുറഞ്ഞതാണ്.
നിലവിലെ ഉയർന്ന റാങ്കിലുള്ള വലുപ്പ ക്രമീകരണ പേജുകൾ പലപ്പോഴും ലേബൽ വലുപ്പത്തിൽ നിന്ന് മാത്രം ആരംഭിക്കുന്നതിന് പകരം ആവശ്യമായ മൊത്തം വോളിയത്തിൽ നിന്നും ബാച്ച് ഫ്രീക്വൻസിയിൽ നിന്നും ആരംഭിക്കാൻ ശുപാർശ ചെയ്യുന്നു. ആ പൊതുവായ ദിശ ശരിയാണ്, പക്ഷേ സൈറ്റിലെ യഥാർത്ഥ ബാച്ച് നിരക്ക് കുറയ്ക്കുന്ന കാര്യങ്ങളെക്കുറിച്ച് ചർച്ച ചെയ്യുന്നതിനുമുമ്പ് പലരും നിർത്തുന്നു: കടുപ്പമുള്ള മിക്സുകൾ, അസമമായ നിലം, മോശം ലോഡിംഗ് ക്രമം, മിക്സറിൽ നിന്ന് ഫോം വർക്കിലേക്കുള്ള നീണ്ട ഗതാഗത ദൂരം.
പോർട്ടബിൾ ഡ്രം മിക്സറുകൾ ഒരു വിചിത്രമായ എന്നാൽ ഉപയോഗപ്രദമായ സ്ഥാനം വഹിക്കുന്നു. റെഡി-മിക്സ് ആക്സസ് അസൗകര്യമുള്ളതോ ഒരു ട്രക്കിന് ആവശ്യമായ വോളിയം വളരെ കുറവോ ആയ സ്ഥലങ്ങളിൽ ആവർത്തിച്ചുള്ള ചെറിയ പവറുകൾ, അറ്റകുറ്റപ്പണികൾ, ബ്ലോക്ക് വർക്ക് സപ്പോർട്ട് കോൺക്രീറ്റ്, ഫൂട്ടിംഗുകൾ, പാച്ച് സ്ലാബുകൾ, എഡ്ജിംഗ്, ലൈറ്റ് കൊമേഴ്സ്യൽ ജോലികൾ എന്നിവയ്ക്ക് അവ അനുയോജ്യമാണ്.
അവയുടെ പരിമിതി കേവലം പൂർണ്ണ വിളവ് മാത്രമല്ല, ആവർത്തനത്തിലൂടെയുള്ള വിളവ് ആണ്.
ഒരു പോർട്ടബിൾ മിക്സറിൽ, റിയലിസ്റ്റിക് ബാച്ച് നാല് സംവേദനാത്മക ഘടകങ്ങളാൽ രൂപപ്പെടുത്തപ്പെടുന്നു:
നനഞ്ഞതും വളരെ പ്രവർത്തനക്ഷമവുമായ ഒരു മിശ്രിതം ഉയർന്ന ഫിൽ ശതമാനത്തിൽ എളുപ്പത്തിൽ കറങ്ങുകയും ഡിസ്ചാർജ് ചെയ്യുകയും ചെയ്തേക്കാം. വലിയ അഗ്രഗേറ്റുള്ള ഒരു കട്ടിയുള്ള ഘടനാപരമായ മിശ്രിതം തുല്യമായി കലർത്താൻ കഴിയുന്ന അളവ് കുറയ്ക്കും. കൂടുതൽ ദ്രാവക മിശ്രിതങ്ങളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ കട്ടിയുള്ള മിശ്രിതങ്ങൾ ഉപയോഗയോഗ്യമായ അളവ് കുത്തനെ കുറയ്ക്കുമെന്ന് ചില സ്പെഷ്യലിസ്റ്റ് മാർഗ്ഗനിർദ്ദേശങ്ങൾ പറയുന്നു.
മോശമായി ഗ്രേഡ് ചെയ്ത അഗ്രഗേറ്റ് ചെറിയ ഡ്രമ്മുകളിൽ കൂടുതൽ എളുപ്പത്തിൽ ബ്രിഡ്ജ് ചെയ്യാനും വേർതിരിക്കാനും സാധ്യതയുണ്ട്. വലിയ കല്ലുകൾ ഒരു കോംപാക്റ്റ് മിക്സറിൽ സ്വതന്ത്ര ചലനം കുറയ്ക്കുന്നു, പ്രത്യേകിച്ച് ബ്ലേഡുകൾ ആഴം കുറഞ്ഞതോ തേഞ്ഞതോ ആയിരിക്കുമ്പോൾ.
കൈകൊണ്ട് കയറ്റുന്ന ബാഗുകളിൽ ക്രമരഹിതമായ സമയക്രമവും പലപ്പോഴും ക്രമരഹിതമായ വെള്ളം ചേർക്കലും ഉൾപ്പെടുന്നു. ഇത് നാമമാത്രമായ ബാച്ച് വലുപ്പത്തെ ആവർത്തനക്ഷമതയേക്കാൾ പ്രസക്തമാക്കുന്നു.
ഇടയ്ക്കിടെ സ്വീകാര്യമായ ഒരു ബാച്ച് കൈകാര്യം ചെയ്യുന്ന ഒരു യന്ത്രത്തിന് രണ്ടോ മൂന്നോ മണിക്കൂർ തുടർച്ചയായി പ്രവർത്തിക്കേണ്ടിവരുമ്പോൾ ബുദ്ധിമുട്ട് അനുഭവപ്പെട്ടേക്കാം. മോട്ടോർ ചൂട്, ബെൽറ്റ് സ്ലിപ്പ്, ബെയറിംഗ് താപനില, ഓപ്പറേറ്റർ ക്ഷീണം എന്നിവ ഔട്ട്പുട്ടിനെ ബാധിക്കാൻ തുടങ്ങുന്നു.
ഇക്കാരണത്താൽ, 120 L, 160 L, 190 L ക്ലാസ് മിക്സറുകൾ താരതമ്യം ചെയ്യുന്ന ഒരു വാങ്ങുന്നയാൾ, "ഡ്രമ്മിൽ എത്രത്തോളം യോജിക്കുന്നു?" എന്ന് മാത്രം ചോദിക്കരുത്. കൂടുതൽ നല്ല ചോദ്യം, "സ്ഥിരതയിൽ ഡ്രിഫ്റ്റ് ഇല്ലാതെ പൂർണ്ണ ഷിഫ്റ്റിനായി ഈ യൂണിറ്റിന് ഓരോ 10 മുതൽ 15 മിനിറ്റിലും എത്ര കോൺക്രീറ്റ് ഡിസ്ചാർജ് ചെയ്യാൻ കഴിയും?" എന്നതാണ്.
ഇല്ല. വലിയ മിക്സർ സൈദ്ധാന്തിക ഔട്ട്പുട്ട് വർദ്ധിപ്പിക്കുന്നു, പക്ഷേ അത് പ്രവർത്തന ആവരണത്തെയും മാറ്റുന്നു.
ക്രൂവിന് വളരെ വലുതായ ഒരു ഡ്രം സൃഷ്ടിച്ചേക്കാം:
ഓരോ ബാച്ചിലും കൂടുതൽ ലോഡിംഗ് സമയം,
മോശം ജല നിയന്ത്രണം,
സ്ലോ മാനുവൽ ഡിസ്ചാർജ് കൈകാര്യം ചെയ്യൽ,
ബാച്ചുകൾക്കിടയിൽ കൂടുതൽ ഡെഡ് ടൈം,
ഉയർന്ന പുഷ് ഫോഴ്സും മോശം കുസൃതിയും,
പരുക്കൻ പ്രതലത്തിലൂടെ നീങ്ങുമ്പോൾ കൂടുതൽ അസ്ഥിരത.
ചെറിയ കോൺട്രാക്ടർമാർക്ക് ചെറിയ റൺ പേവിംഗ് അല്ലെങ്കിൽ ഇടയ്ക്കിടെയുള്ള ഫൂട്ടിംഗുകൾ ഒഴിക്കുന്നത് ലേബർ പാറ്റേണിനെ മറികടക്കുന്ന ഒരു മിക്സർ ഉപയോഗിച്ച് സമയം നഷ്ടപ്പെടാൻ സാധ്യതയുണ്ട്. നേരെമറിച്ച്, വളരെ ചെറുതാണെങ്കിലും പുനഃസ്ഥാപിക്കാനും ലെവൽ ചെയ്യാനും വീണ്ടും ലോഡുചെയ്യാനും എളുപ്പമുള്ള ഒരു മിക്സർ ഉയർന്ന നെറ്റ് മണിക്കൂർ ഔട്ട്പുട്ട് നൽകിയേക്കാം.
അതുകൊണ്ടാണ് ചില ദീർഘകാല ഗൈഡുകൾ ചെറിയ 60 L ക്ലാസ് മെഷീനുകളെ ഇടയ്ക്കിടെ ചെറിയ ജോലികളുമായി ബന്ധപ്പെടുത്തുന്നതും 120–190 L ക്ലാസുകളെ കൂടുതൽ ഇടയ്ക്കിടെയുള്ള മീഡിയം-സൈറ്റ് ഉപയോഗവുമായി ബന്ധപ്പെടുത്തുന്നത്, പ്രത്യേകിച്ച് പതിവ് വൈദ്യുതി ലഭ്യമാകുന്നിടത്ത്. വിശാലമായ വലുപ്പ ആശയം ഉപയോഗപ്രദമാണ്, പക്ഷേ അത് സ്വയം എഞ്ചിനീയറിംഗ് തീരുമാനങ്ങൾക്ക് വളരെ പരുക്കനാണ്. ക്രൂ താളവും ഗതാഗത പാതയും അത്രയും പ്രധാനമാണ്.

