Popularisering av produktkunskap
Leverantör av byggmaskiner inom anläggningsutrustning i 30 år.
Språk
Leverantör av byggmaskiner inom anläggningsutrustning i 30 år.
När ingenjörer och arbetsledare diskuterar betongblandarens kapacitet börjar samtalet ofta på fel ställe. Många köpare tittar först på den publicerade trumvolymen och hoppar sedan direkt till motortyp eller försäljningspris. På plats orsakar den sekvensen problem. Kapacitet är inte den siffra som är tryckt på trumman; det är mängden betong en blandare kan rotera, tömma och upprepa med en stabil hastighet utan segregering, överdrivet spill, motoröverbelastning eller att personalen står stilla.
En mer tillförlitlig utgångspunkt är själva arbetet: hur mycket betong som måste placeras per timme, hur styv blandningen behöver vara, hur långt blandaren måste flyttas, om det finns strömförsörjning och om maskinen kan förbli stabil på de markförhållanden som faktiskt råder på plats. I nuvarande rangordningsguider är en upprepad punkt att angiven trumvolym och användbar satskapacitet inte är samma siffra; publicerade riktlinjer placerar vanligtvis effektiv satskapacitet någonstans långt under den nominella trumvolymen, ofta runt hälften till ungefär fyra femtedelar beroende på blandartyp och blandningsegenskaper.
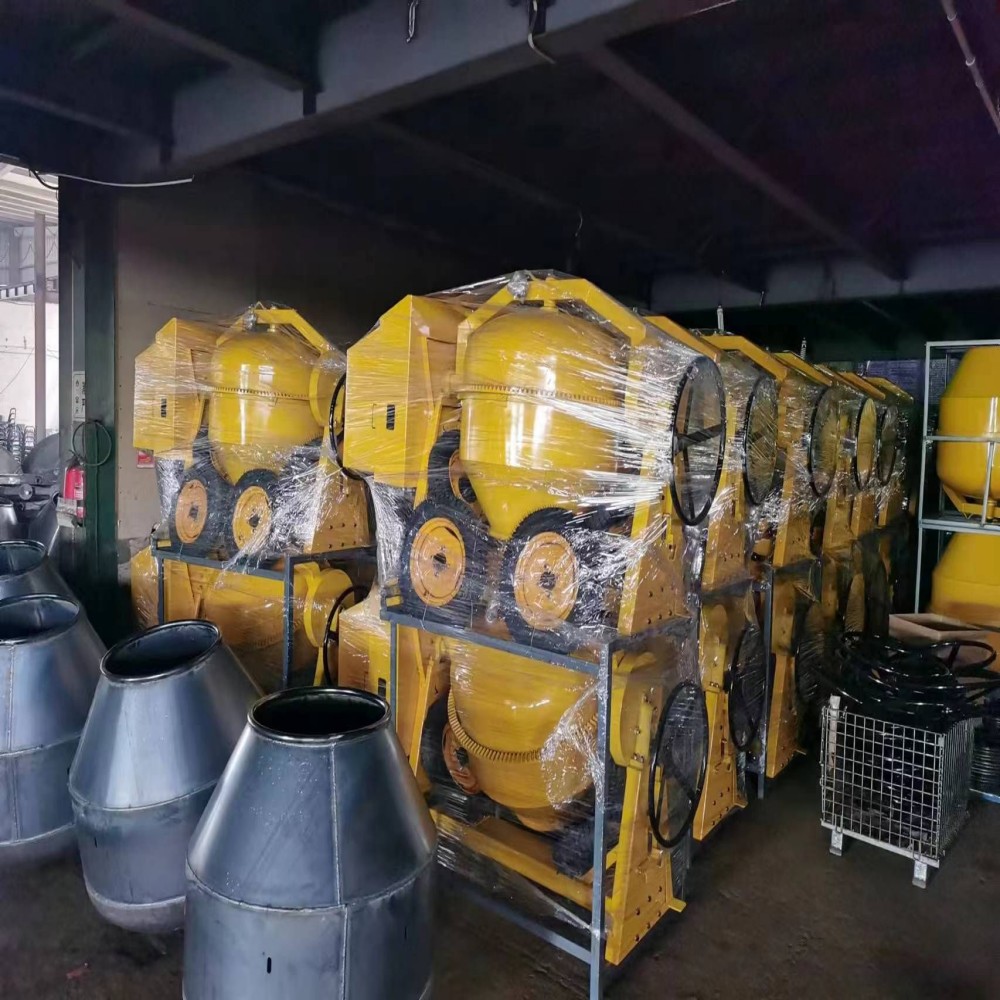
Tillverkare publicerar trumvolym eftersom den är enkel att ange. Byggnadspersonal bryr sig om användbar kapacitet eftersom det är det som påverkar gjutkontinuiteten.
En blandartrumma behöver fritt inre utrymme för att materialet ska kunna tumlas, vikas och återinträda i blandningszonen. Om trumman fylls för högt händer tre saker snabbt:
aggregatet cirkulerar inte längre ordentligt;
materialet klättrar uppför skalet och faller i klumpar snarare än att blandas jämnt;
utmatningen blir långsam och kladdig, särskilt med blandningar med lägre sättning.
Det är därför många tekniska guider separerar den totala trumvolymen från satskapacitet eller utbyte . Flera aktuella källor beskriver den praktiska satskapaciteten som väsentligt lägre än den totala trumstorleken, med exempel som en 350-liters trumma som levererar cirka 250 liter blandad effekt, eller en bärbar mixer som producerar ungefär hälften till 70–80 % av den angivna volymen beroende på maskin och blandningens styvhet.
Ur ett fälttekniskt perspektiv är den säkrare regeln denna:
Om ett team behöver 1,2 m³ per timme och blandaren bara kan mata ut 0,18–0,22 m³ per sats under de faktiska blandnings- och platsförhållandena, då handlar beslutet inte längre om trumstorleken ensam. Det blir ett cykeltidsproblem.
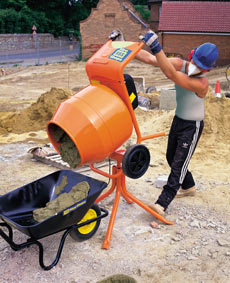
Det vanliga misstaget är att matcha mixerns storlek med den totala projektvolymen . Den bättre metoden är att matcha den med den erforderliga timpriset för placering .
En praktisk urvalssekvens är:
Till exempel kan en besättning behöva placera:
en liten plattsektion innan ytbehandlingen börjar,
grundläggning av betong innan armeringsstockning försämrar åtkomsten,
en trottoarkant eller asfaltering innan den föregående sektionen börjar stelna till.
Detta är inte ett katalognummer. Det beror på:
laddningsmetod,
antal arbetare,
vattenmätningsdisciplin,
körsträcka från mixer till hällning,
utloppsarrangemang,
avbrott i städningen.
Det ger en målvolym för utsläppt volym per sats.
Verkliga arbetsplatser beter sig inte som laboratoriescheman. Om beräkningen säger att ett arbetslag behöver 0,20 m³ per sats, är en maskin som bara klarar 0,20 m³ under rena, jämna och väldrivna förhållanden redan för liten.
Nuvarande topprankade storlekssidor rekommenderar ofta att man börjar med den totala erforderliga volymen och batchfrekvensen snarare än enbart med etikettstorleken. Den allmänna riktlinjen är sund, men många stannar upp innan de diskuterar vad som minskar den faktiska batchhastigheten på plats: stela blandningar, ojämn mark, dålig lastningssekvens och långa transportsträckor från blandare till form.
Bärbara trumblandare intar en obekväm men användbar plats. De passar upprepade små gjutningar, reparationsarbeten, blockarbeten, betongstöd, fundament, lappplattor, kantarbeten och lättare kommersiella arbeten där det är obekvämt att komma åt färdigblandad blandning eller den erforderliga volymen är för liten för att motivera en lastbil.
Deras begränsning är inte bara totalavkastning. Det är avkastning under upprepning .
På en bärbar mixer formas den realistiska satsen av fyra samverkande faktorer:
En våt, lättarbetad blandning kan rotera och lätt tömmas ut vid en högre fyllningsprocent. En styvare strukturell blandning med större aggregat minskar den volym som kan blandas jämnt. Vissa specialistriktlinjer påpekar att styva blandningar kan minska den användbara volymen kraftigt jämfört med mer flytande blandningar.
Dåligt graderat ballast tenderar att bilda en överbryggning och segregering lättare i små trummor. Stor sten minskar också den fria rörligheten i en kompakt blandare, särskilt när bladen är grunda eller slitna.
Material i påsar som lastas för hand medför oregelbunden tidpunkt och ofta oregelbunden vattentillsats. Det gör nominell batchstorlek mindre relevant än repeterbarhet.
En maskin som hanterar en acceptabel sats då och då kan ha svårt att köra i två eller tre timmar i sträck. Motorvärme, remslirning, lagertemperatur och operatörströtthet börjar påverka produktionen.
Av denna anledning bör en köpare som jämför blandare i klasserna 120 liter, 160 liter och 190 liter inte bara fråga sig: "Hur mycket får plats i trumman?". Den bättre frågan är: "Hur mycket betong kan den här enheten mata ut var 10:e till 15:e minut under ett helt skifte utan att konsistensen förändras?"
Nej. En större mixer ökar den teoretiska effekten, men den ändrar också driftsområdet.
En trumma som är för stor för besättningen kan orsaka:
längre laddningstid per sats,
sämre vattenkontroll,
långsam manuell hantering av utmatning,
mer dödtid mellan batcherna,
högre tryckkraft och sämre manövrerbarhet,
mer instabilitet vid förflyttning över ojämn terräng.
En liten entreprenör som gjuter korta sträckor av stenläggning eller återkommande grundläggning kan förlora tid med en blandare som skalar upp arbetsmönstret. Däremot kan en blandare som är något mindre men lätt att flytta, jämna ut och fylla på leverera en högre nettotimproduktion.
Det är därför som vissa etablerade guider grovt sett associerar mindre maskiner i 60-litersklassen med enstaka små arbetsuppgifter och maskiner i 120–190-litersklassen med mer frekvent användning på medelstora arbetsplatser, särskilt där vanlig elektricitet finns tillgänglig. Den breda dimensioneringsidén är användbar, men i sig är den för grov för tekniska beslut. Besättningsrytm och transportväg spelar lika stor roll.

