பவர் டிராவல் பூச்சுக் குறைபாடுகள்: தீக்காயத் தடங்கள், அலைகள், டைமிங் மற்றும் பிளேடு கோணச் சரிசெய்தல்
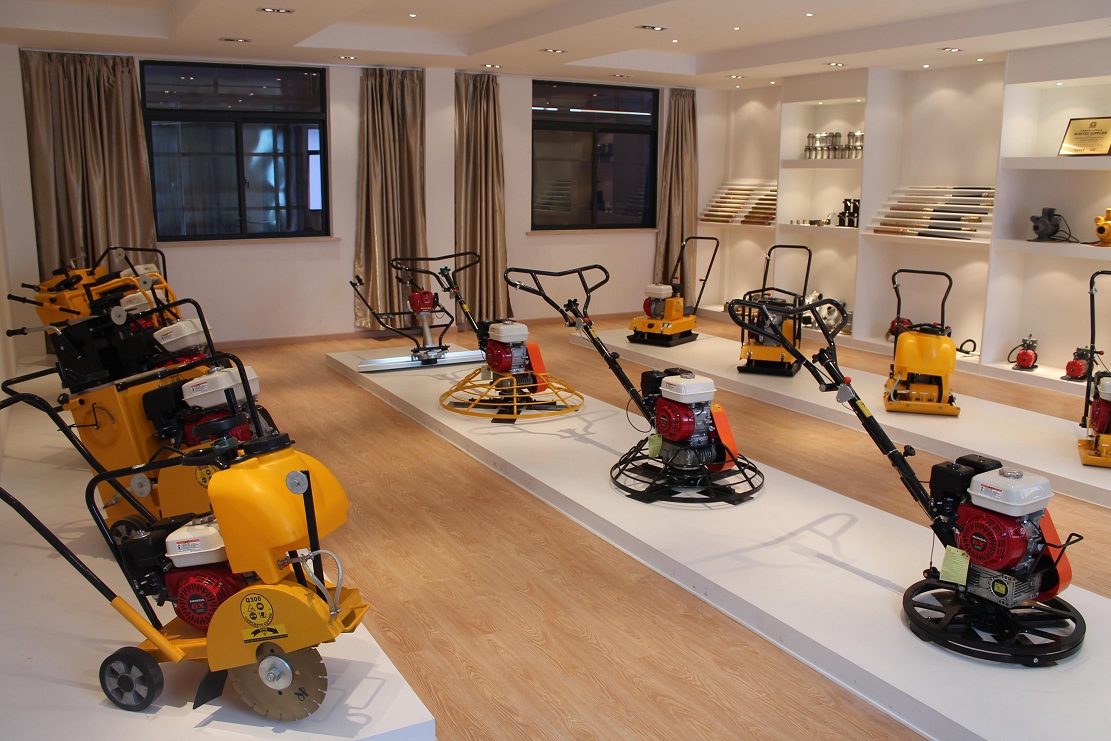
பவர் டிராவல் இயந்திரத்தின் இறுதி வேலைப்பாடுகளில் ஏற்படும் குறைபாடுகள், அரிதாகவே ஒரே ஒரு செட்டிங்கால் ஏற்படுகின்றன. கான்கிரீட் தளத்தின் நிலை, பிளேடின் கோணம், ரோட்டார் வேகம் அல்லது டைமிங் ஆகியவை ஒருங்கிணைந்து செயல்படாததால், பொதுவாக எரிந்த தடங்கள், அலைகள், அதிர்வுகள் மற்றும் பிளேடு கோடுகள் போன்றவை தோன்றும். பிற்பகலில் சௌகரியமாகத் தோன்றும் ஒரு இயந்திர செட்டிங், இருபது நிமிடங்களுக்கு முன்பு மிகவும் தீவிரமானதாக இருக்கலாம். கான்கிரீட் இறுகும்போது அதன் தன்மை விரைவாக மாறுவதால், இயக்குபவர் ஒரே ஒரு பிளேடு கோணத்திலோ அல்லது வேகத்திலோ கவனம் செலுத்தாமல், தரையின் நிலையைத் தொடர்ந்து கண்காணித்துக் கொண்டே இருக்க வேண்டும்.
பவர் டிராவல் பூச்சுக் குறைபாடுகள்: தரை உங்களுக்கு என்ன சொல்கிறது
இயந்திரத்தில் உள்ள அனைத்தையும் மாற்றுவதற்கு முன், அந்தக் குறியை உன்னிப்பாகக் கவனியுங்கள். ஒரு கருமையான திட்டு, ஒரு அலை போன்ற அமைப்பு மற்றும் ஒரு சலசலப்புக் கோடு ஆகியவை வெவ்வேறு பிரச்சனைகளாகும். அவை அனைத்தையும் வெறும் “கலப்பைக் குறிகள்” என்று கருதுவது பெரும்பாலும் தவறான சரிசெய்தலுக்கு வழிவகுக்கும். முதலில், அந்த அறிகுறியைக் கண்டறிய வேண்டும்; அதன்பிறகு, டைமிங், பிளேடு அமைப்பு, இயந்திரத்தின் நிலை மற்றும் முந்தைய இறுதிப்படுத்தும் நிலைகள் வரை பின்னோக்கிச் சென்று சரிசெய்ய வேண்டும்.
| குறைபாடு | பொதுவான காரணம் | முதலில் சரிபார்க்கவும் | என்ன செய்வது |
|---|---|---|---|
| கருமையான தீக்காயத் தழும்புகள் | அதிகப்படியான அழுத்தம் அல்லது மீண்டும் மீண்டும் கடந்து செல்லுதல் | பிளேடு பிட்ச், வேகம், ஒன்றுடன் ஒன்று மேற்பொருந்துதல் | இறுதி வேகத்தைக் குறைத்து, பாஸ்களைச் சமமாக வைத்திருங்கள். |
| அலை மேற்பரப்பு | கான்கிரீட் இன்னும் மிகவும் மென்மையாக இருப்பது அல்லது முன்கூட்டியே சமன்படுத்துவதில் உள்ள சிக்கல்கள் | மேற்பரப்பு விறைப்புத்தன்மை, அமிழ்வு, சமப்படுத்துதல் | அதிக நேரம் காத்திருந்து, தட்டையான கத்திகளையோ அல்லது மிதக்கும் பாத்திரத்தையோ பயன்படுத்துங்கள். |
| சலசலப்பு அல்லது சலவைப்பலகை அடையாளங்கள் | அதிகப்படியான பிளேடு பிட்ச் அல்லது இயந்திர தேய்மானம் | பிளேடு கோணம், பிளேடுகள், மட்டக்கருவி கைகள் | சுருதியைக் குறைத்து இயந்திரத்தை ஆய்வு செய்யவும். |
| மேற்பரப்பு கிழிதல் | தவறான நேரம் அல்லது அதிகப்படியான அழுத்தம் | கான்கிரீட் நிலை மற்றும் பிளேடு தொடர்பு | பிளேடுகளைத் தட்டையாக்கி, இறுதி வேலையை வலுக்கட்டாயமாகச் செய்வதை நிறுத்துங்கள். |
அழுத்தக் கரண்டி ஏன் தீக்காயத் தழும்புகளை ஏற்படுத்துகிறது?
அழுத்தக் கரண்டியால் ஏற்படும் தீக்காயத் தடங்கள், ஏதோ தவறு நடந்துவிட்டது என்பதற்கான அறிகுறியாக எப்போதும் இருப்பதில்லை. அழுத்தக் கரண்டியால் கடினமாகப் பூசுவது, கான்கிரீட்டின் மேல் அடுக்கை இயற்கையாகவே அடர்த்தியாக்குகிறது. மேலும், தொழில்முறை வழிகாட்டுதலின்படி, இந்த அடர்த்தியான அடுக்கின் தடிமன் தோராயமாக 1–4 மி.மீ. ஆகும். இது பெரும்பாலும் கீழே உள்ள கான்கிரீட்டை விடக் கருமையாகத் தெரியும். எனவே, இந்த அடர் நிறமாதல் என்பது கான்கிரீட் தளத்திற்கு ஏற்பட்ட சேதத்தின் காரணமாக இல்லாமல், அழுத்தக் கரண்டியால் கடினமாகப் பூசப்பட்ட இறுதிப் பூச்சின் ஒரு பகுதியாகவும் இருக்கலாம்.
சீரற்ற நிறமே எச்சரிக்கை அறிகுறியாகும். மற்ற பகுதிகளை விட ஒரு பகுதி கருமையாகவோ, பளபளப்பாகவோ அல்லது அதிக கறைகளுடனோ இருந்தால், அங்கு இயந்திரம் எவ்வாறு பயன்படுத்தப்பட்டது என்பதைக் கவனியுங்கள். அதிகப்படியான முறை இயக்குதல், அதிக உள்ளூர் பிளேடு அழுத்தம் அல்லது தளம் முழுவதும் வெவ்வேறு அமைவு நிலைகள் போன்றவை அனைத்தும் கண்ணுக்குத் தெரியும் வேறுபாடுகளை ஏற்படுத்தக்கூடும். அடிக்கடி சிறிய, கடினமான சக்கரங்களைக் கொண்ட ஃபோர்க்லிஃப்ட் போக்குவரத்து இருக்கும்போது, சுமார் 1 மிமீ -க்கும் மெல்லிய அடர்த்தியான அடுக்கு விரைவில் தேய்ந்து போகக்கூடும் என்று அதே தொழில் வழிகாட்டுதல் குறிப்பிடுகிறது. இந்தத் தரைப்பூச்சுச் சிக்கல்கள் குறித்த கூடுதல் விவரங்களை இதில் காணலாம். எஃகு கரண்டியால் பூசப்பட்ட கான்கிரீட் தரை குறைபாடுகள் குறித்த தொழில்நுட்ப விவாதம் .
பிளேடு சாய்வு முக்கியமானது, ஏனெனில் அதிக செங்குத்தான பிளேடு குறைவான பரப்பளவையே தொடும். தொடும் இடத்தில் அழுத்தம் அதிகரிக்கிறது. இது பின்னர் இறுதி வேலைப்பாட்டு செயல்முறைக்கு உதவுகிறது, ஆனால் பிளேடுகளை மிக வேகமாகச் சாய்ப்பது இயந்திரத்தை அதிரச் செய்யலாம் அல்லது கடினமான கோடுகளை ஏற்படுத்தலாம். சரியான நேரத்தில் அதிக சாய்வு பயனுள்ளதாக இருக்கும். தவறான நேரத்தில், அது அந்தத் தவறைத் தரையில் இன்னும் தெளிவாகப் பதிய வைத்துவிடும்.
பவர் டிராவல் ஏன் அலைகளை ஏற்படுத்துகிறது?
கான்கிரீட் தளம் இயந்திரத்தை முறையாகத் தாங்க முடியாத அளவுக்கு மென்மையாக இருக்கும்போதே, அலை போன்ற கான்கிரீட் மேற்பரப்பு உருவாகத் தொடங்குகிறது. 'கான்கிரீட் இன்டர்நேஷனல்' இதழில் சுருக்கமாகக் கூறப்பட்ட ஆய்வின்படி, சுமார் 50–150 psi (0.3–1.0 MPa) ஊடுருவல் எதிர்ப்பு இருக்கும்போது, இயந்திரம் மிதக்கும் நிலை தொடங்குகிறது. பெரும்பாலான பணியாளர்கள் ஒவ்வொரு கான்கிரீட் தளத்தின் அருகிலும் ஊடுருவல் எதிர்ப்பைச் சோதிக்க மாட்டார்கள், ஆனால் அந்த எண் கள அறிகுறிகளை விளக்க உதவுகிறது.
இயந்திரம் அதிகமாக அமிழ்ந்தாலோ, அதன் பிளேடுகளுக்கு முன்னால் சாந்தைத் தள்ளினாலோ, அல்லது உருளும் மேற்பரப்பை மென்மையாக விட்டுச் சென்றாலோ, கான்கிரீட் அநேகமாகத் தயாராகவில்லை என்று அர்த்தம். இன்னும் சிறிது நேரம் காத்திருப்பது, பிற்காலத்தில் ஏற்படக்கூடிய பல பழுதுபார்க்கும் வேலைகளைத் தவிர்க்க உதவும்.
எல்லா அலைகளும் பவர் டிராவல் மூலம் தொடங்குவதில்லை. மோசமான ஸ்க்ரீடிங் அல்லது சீரற்ற மிதத்தல் காரணமாக, இயந்திரம் வருவதற்கு முன்பே மேடு பள்ளங்கள் நிறைந்த பகுதிகள் உருவாகிவிடக்கூடும். கான்கிரீட் ஸ்க்ரீட் இயந்திரம் இறுதிப் பூச்சு வேலை தொடங்குவதற்கு முன்பு, புதிய கான்கிரீட்டை சமப்படுத்தி மட்டப்படுத்த உதவுவதன் மூலம், இது செயல்முறையின் ஆரம்பத்திலேயே செயல்படுகிறது. ஸ்க்ரீட் போடும் நிலையிலேயே தளம் சீரற்று இருந்தால், பின்னர் பிளேடின் கூடுதல் அழுத்தம் அதை மாயாஜாலமாக ஒரு தட்டையான தளமாக மாற்றிவிடாது. ஒரு பவர் டிராவல் மேற்பரப்பை மேம்படுத்த முடியும்; ஆனால், மோசமான தளத்தின் வடிவவியலை அதனால் மீண்டும் உருவாக்க முடியாது.
கான்கிரீட் எப்போது பவர் டிரோவலிங் செய்வதற்குத் தயாராகிறது?
பவர் டிராவல் நேரத்தைக் கடிகாரத்தை மட்டும் அடிப்படையாகக் கொண்டு தீர்மானிக்கக் கூடாது. வெப்பநிலை காத்திருப்பு நேரத்தை எந்த அளவிற்கு மாற்றக்கூடும் என்பதை ASCC ஒப்பந்ததாரர் கணக்கெடுப்புத் தரவுகள் காட்டுகின்றன. ஒப்பந்ததாரர்கள், 10°C (50°F) வெப்பநிலையில் சுமார் 4.25 மணிநேரமும் , 20°C (70°F) வெப்பநிலையில் 2.75 மணிநேரமும் , 30°C (90°F) வெப்பநிலையில் 1.75 மணிநேரமும் பவர்-ஃப்ளோட்டிங் தொடக்கங்கள் ஆகும் என எதிர்பார்த்ததாகத் தெரிவித்தனர்.
| கான்கிரீட் வெப்பநிலை | ASCC ஆல் அறிவிக்கப்பட்ட வழக்கமான காத்திருப்பு நேரம் |
|---|---|
| 10°C / 50°F | சுமார் 4.25 மணி நேரம் |
| 20°C / 70°F | சுமார் 2.75 மணி நேரம் |
| 30°C / 90°F | சுமார் 1.75 மணி நேரம் |
அதே ASCC வழிகாட்டுதலின்படி, ஒரு கான்கிரீட் தளத்தின் மீது பதிக்கப்படும் தடம் சுமார் 6 மிமீ (1/4 அங்குலம்) அல்லது அதற்கும் குறைவான பள்ளத்தை ஏற்படுத்தும்போதும், கண்ணுக்குத் தெரியும் கசிவு நீர் வடிந்துவிட்ட பிறகும் பொதுவாக பவர் ஃப்ளோட்டிங் தொடங்குகிறது. இவை ஒவ்வொரு கான்கிரீட் தளத்திற்குமான நிலையான விதிகள் அல்ல, மாறாக களக் குறிகாட்டிகளே ஆகும். ஆனால், “நாங்கள் எப்போதும் மூன்று மணி நேரத்திற்குப் பிறகே தொடங்குவோம்” என்று கூறுவதை விட இவை மிகவும் பயனுள்ளவை. கான்கிரீட்டிற்கு என்று தனியாகக் கடிகாரம் எதுவும் இல்லை.
மிக விரைவில் தொடங்கினால் என்ன நடக்கும்?
மிகவும் சீக்கிரமாகத் தொடங்குவது, நீரும் காற்றும் மேல்நோக்கி நகர்ந்து முடிப்பதற்கு முன்பே, அலைகளை ஏற்படுத்தி, பசையைச் சுற்றித் தள்ளி, மேற்பரப்பை மூடிவிடும். தொழில்துறை வழிகாட்டுதல்களின்படி, கான்கிரீட்டில் ஏற்படும் கொப்புளங்கள் தோராயமாக 6 முதல் 100 மிமீ (1/4 முதல் 4 அங்குலம்) விட்டம் வரையிலும் , சுமார் 3 மிமீ (1/8 அங்குலம்) ஆழம் வரையிலும் இருக்கும். அடுக்குப்பிரிவு மிகவும் பெரிய பரப்புகளில் பரவக்கூடும், எனவே இந்தப் பிரச்சனை, கண்ணுக்குத் தெரியும் சில அடையாளங்களைத் தாண்டியும் செல்லக்கூடும்.
அடர்த்தியான, கடினமாகப் பூசப்பட்ட தரைகளில் காற்றின் அளவு இந்தப் பிரச்சனையை மேலும் மோசமாக்கக்கூடும். தொழில்துறை வெளியீடுகளில் மேற்கோள் காட்டப்படும் ACI வழிகாட்டுதலின்படி, மொத்த காற்றின் அளவு சுமார் 3% -க்கு மேல் உயரும்போது, கொப்புளங்கள் மற்றும் அடுக்குகள் பிரிதல் ஆகியவை கவலைக்குரியதாகின்றன என்று எச்சரிக்கப்படுகிறது. காற்றின் அளவு 3.1%-ஐ எட்டிய உடனேயே ஒரு தரை செயலிழந்துவிடுகிறது என்று இதற்கு அர்த்தமல்ல; ஆனால், பூச்சு தொடர்பான எல்லாப் பிரச்சனைகளும் இயக்குபவர் அல்லது இயந்திரத்தில் இருந்து தொடங்குவதில்லை என்பதை இது ஒரு பயனுள்ள நினைவூட்டலாக அமைகிறது.
மிகவும் தாமதமாகத் தொடங்கினால் என்ன நடக்கும்?
கான்கிரீட் பலகையை அதிக நேரம் அப்படியே விட்டுவிட்டால், அதன் மேற்பரப்பை மூடுவது கடினமாகிவிடும். இயக்குபவர்கள் பெரும்பாலும் பிளேடு சாய்வையும் வேகத்தையும் அதிகரிப்பதன் மூலம் இதற்கு எதிர்வினையாற்றுகிறார்கள். அது அதிர்வு, கூர்மையான பிளேடு கோடுகள் அல்லது சீரற்ற மெருகேற்றத்தை ஏற்படுத்தக்கூடும். இயந்திரத்தின் இயக்கத்தைத் தாங்க முடியாத அளவுக்கு மென்மையாக இருக்கும் கான்கிரீட்டிற்கும், சீராகச் செயல்பட முடியாத அளவுக்குக் கடினமாக இருக்கும் கான்கிரீட்டிற்கும் இடையில் தான் பயனுள்ள இறுதி மெருகூட்டல் நிலை அமைகிறது.
பவர் டிராவல் பிளேடின் பிட்ச் எவ்வளவு இருக்க வேண்டும்?
முழு வேலைக்கும் ஒரே மாதிரியான பவர் டிராவல் பிளேடு கோணம் என்று எதுவும் இல்லை. ஆரம்பகட்டப் பணிகளுக்கு, பிளேடு தரையுடன் அதிகத் தொடர்பில் இருக்க வேண்டும். கான்கிரீட் தளம் உறுதியாகும் போது, மேற்பரப்பில் அதிக அழுத்தத்தைப் பிரயோகிக்க, பிளேடுகளைப் படிப்படியாகச் சரிசெய்யலாம். இயந்திரத்தின் வேலை செய்யும் விட்டம், பிளேடு வகை மற்றும் கோணச் சரிசெய்தல் ஆகியவையும், மாறிவரும் கான்கிரீட் நிலைகளை இயக்குபவர் எவ்வளவு எளிதாகப் பின்பற்ற முடியும் என்பதில் தாக்கத்தை ஏற்படுத்துகின்றன.
வெவ்வேறு ஒப்பந்தக்காரர்களை ஒப்பிடுதல் பவர் டிராவல் இயந்திரங்கள் எனவே, இயந்திர சக்தியை மட்டும் கருத்தில் கொள்ளக்கூடாது. உண்மையான இறுதிப் பூச்சுப் பணியின்போது, குறிப்பாக கான்கிரீட் தளம் மிதக்கும் நிலையிலிருந்து இறுதிப் பூச்சு நிலைக்கு நகரும்போது, வேலை செய்யும் விட்டம், பிளேடு கட்டமைப்பு, கட்டுப்பாட்டு அமைப்பு மற்றும் பிட்ச் சரிசெய்தல் ஆகிய அனைத்தும் முக்கியத்துவம் பெறுகின்றன.
பிளேடுகளை உயர்த்தியவுடன் அதிர்வு ஏற்பட்டால், பிளேடு சாய்வைக் குறைத்து இயந்திரத்தைப் பார்க்கவும். ASCC ஒரு எளிய, கண்ணால் காணக்கூடிய டிராவல் வடிவத்தை, அலை போன்ற அமைப்புடன் கூடிய உண்மையான டிராவல் அடையாளத்திலிருந்து வேறுபடுத்துகிறது. அதேசமயம், ASCC-ஆல் மேற்கோள் காட்டப்பட்ட ACI பயிற்சிப் பொருளானது, அதிகப்படியான பிளேடு சாய்வை, விரும்பத்தகாத வாஷ்போர்டு அல்லது அதிர்வுள்ள மேற்பரப்புகளுடன் தொடர்புபடுத்துகிறது.
சாய்வைக் குறைப்பது உதவாவிட்டால், பிளேடுகள் மற்றும் கரண்டிக் கைகளைச் சரிபார்க்கவும். வளைந்த பிளேடுகள், சீரற்ற சரிசெய்தல் அல்லது தளர்வான பாகங்கள் போன்றவை, உண்மையான சிக்கல் இயந்திரப் பிரச்சனையாக இருந்தாலும், கான்கிரீட் பிரச்சனை போலத் தோன்றலாம். பல நூறு சதுர மீட்டர் இறுகிய கான்கிரீட்டுடன் போராடுவதை விட, இயந்திரத்தைச் சரிபார்ப்பதே மலிவானது.
ரோட்டரின் வேகம் பவர் டிரோவல் தடங்களை ஏற்படுத்துமா?
ரோட்டரின் வேகம் முக்கியமானது, ஆனால் எல்லாத் தளங்களுக்கும் பொருந்தக்கூடிய ஒரு பொதுவான சுழற்சி வேகம் (RPM) என்று எதுவும் இல்லை. இயந்திரத்தின் அளவு, பிளேடின் விட்டம், கான்கிரீட்டின் கடினத்தன்மை மற்றும் தேவைப்படும் இறுதிப் பூச்சு ஆகியவை பிளேடுகள் செயல்படும் விதத்தை மாற்றுகின்றன. உறுதியான கான்கிரீட் தளத்திற்குப் பொருத்தமான ஒரு அதிவேகச் சுழற்சி, மென்மையான கான்கிரீட்டில் மிகவும் கடுமையாகச் செயல்படக்கூடும்.
அலங்கார அல்லது வண்ணத் தரைகளுக்கு, குறைவான முறை இயக்குவதும் குறைந்த சுழற்சி வேகமும் கருமையான அல்லது எரிந்தது போன்ற பகுதிகளைக் குறைக்க உதவும் என்று ASCC வழிகாட்டுதல்கள் குறிப்பிடுகின்றன. வேகம் இயக்குபவரின் பழக்கத்தைப் பொறுத்து இல்லாமல், தரையின் நிலையைப் பொறுத்து அமைய வேண்டும். பிளேடு சாய்விற்கும் இதுவே பொருந்தும்: கான்கிரீட் மாறும் போது இவை இரண்டும் மாற வேண்டும்.
விசை கரண்டி வருவதற்கு முன்பே இறுதித் தரம் தொடங்குகிறது.
இறுதி இயந்திரப் பணிக்கு முன்பே சிறந்த இறுதிப் பூச்சு வேலை தொடங்குகிறது. அணுகல், அடித்தளத் தயாரிப்பு, தளத்தைச் சமப்படுத்துதல், பொருட்களைக் கையாளுதல் மற்றும் சமப்படுத்துதல் ஆகிய அனைத்தும் கான்கிரீட் ஊற்றும் பணி எவ்வளவு சீராக நடைபெறுகிறது என்பதில் தாக்கத்தை ஏற்படுத்துகின்றன. நெருக்கமான கட்டுமானத் தளங்களில், தளத்தைத் தயார் செய்வதற்கும் சமன்படுத்துவதற்கும் பயன்படும் ஸ்கிட் ஸ்டியர் லோடர் இயந்திரங்கள் கான்கிரீட் தளம் அமைக்கும் பணி தொடங்குவதற்கு முன்பு, நிலத்தைச் சமன்படுத்துதல், மீண்டும் மண் நிரப்புதல் மற்றும் பொருட்களை நகர்த்துதல் போன்ற பணிகளைக் கையாள முடியும்.
இதன் பொருள், ஒரு ஸ்கிட் ஸ்டியர் இயந்திரம், கரண்டியால் பூசப்படும் இறுதிப் பூச்சு வேலையை நேரடியாகக் கட்டுப்படுத்துகிறது என்பதல்ல. இந்தத் தொடர்பு செயல்முறைக்கு முந்தையது: மோசமான தரைத் தயாரிப்பு அல்லது சிரமமான முறையில் பொருட்களைக் கையாளுவது, கான்கிரீட் இடுவதைக் கடினமாக்கலாம்; அதே சமயம், நல்ல தளத் தயாரிப்பு, கான்கிரீட் குழுவினருக்கு மிகவும் நிலையான ஒரு தொடக்கப் புள்ளியை வழங்குகிறது. ஒரு பவர் டிராவல் கான்கிரீட் தளத்தை அடையும் நேரத்திற்குள், சில தரமான முடிவுகள் ஏற்கனவே எடுக்கப்பட்டிருக்கும்.
பவர் டிராவல் ஃபினிஷ் பிரச்சனைகளைத் தவிர்ப்பது எப்படி
ஓரளவு தட்டையான ஒரு தளத்தில் வேலையைத் தொடங்குங்கள், மேலும் கண்ணுக்குத் தெரியும் கசிவு நீரின் மீது அவசரமாகச் செல்லாதீர்கள். ஆரம்பகட்ட வேலையின்போது பிளேடுகளைத் தட்டையாக வைத்திருங்கள், சீரான முறையில் ஒன்றன்மேல் ஒன்று படியும் வகையில் பிளேடுகளை நகர்த்துங்கள், மேலும் ஒரு பகுதியை விட மற்றொரு பகுதியில் அதிக நேரம் செலவிடுவதைத் தவிர்க்கவும். மேற்பரப்பு உறுதியாகும்போது, ஒரேயடியாகச் சேர்ப்பதற்குப் பதிலாகப் படிப்படியாகப் பிசின் சேர்க்கவும். அலைகள், சலசலப்புகள் அல்லது கருமையான கோடுகள் தோன்றினால், வேகத்தை அதிகரிப்பதற்கு முன், வேலையை நிறுத்தி அந்த அறிகுறியைக் கவனியுங்கள்.
இயந்திரத்தின் நிலையும் அதே வழக்கமான பராமரிப்புக்கு உட்பட்டது. சுத்தமான கத்திகள், சமமான சீரமைப்பு, நேரான கரண்டிக் கரங்கள் மற்றும் மென்மையான சுழலி இயக்கம் ஆகியவை குறிப்பிடத்தக்க வித்தியாசத்தை ஏற்படுத்துகின்றன. இயக்குபவர் ஒரு சிறிய தவறை மறந்த நீண்ட காலத்திற்குப் பிறகும், அதை நினைவில் வைத்திருக்கும் ஒரு துரதிர்ஷ்டவசமான பழக்கம் கான்கிரீட்டிற்கு உண்டு.
பவர் டிரோவல் ஃபினிஷ் அடிக்கடி கேட்கப்படும் கேள்விகள்
எனது அழுத்தக் கரண்டி ஏன் கறைகளை ஏற்படுத்துகிறது?
தவறான டைமிங், அதிகப்படியான பிளேடு பிட்ச், சீரற்ற இயக்கங்கள், தேய்ந்த பிளேடுகள் மற்றும் இயந்திரத் தேய்மானம் ஆகியவை பொதுவான காரணங்களாகும். இயந்திர அமைப்புகளை மாற்றுவதற்கு முன், அந்தக் குறி கருமையாக, அலை அலையாக, நெளிவாக உள்ளதா அல்லது வெறுமனே கண்ணால் காணக்கூடியதாக உள்ளதா என்பதை முதலில் கண்டறியவும்.
கான்கிரீட்டை பவர் டிராவல் கொண்டு எப்போது பூசத் தொடங்க வேண்டும்?
ASCC வழிகாட்டுதலின்படி, சுமார் 6 மிமீ அல்லது அதற்கும் குறைவான அச்சுப் பதிவுத் தடமும், கண்ணுக்குத் தெரியும் கசிவு நீர் மறைந்து போவதும் ஒரு பொதுவான களக் குறிகாட்டியாகப் பயன்படுத்தப்படுகின்றன. வெப்பநிலை காத்திருப்பு நேரத்தை கணிசமாக மாற்றக்கூடும், எனவே ஒவ்வொரு கான்கிரீட் தளத்திற்கும் ஒரு குறிப்பிட்ட மணிநேர அளவைப் பயன்படுத்தக்கூடாது.
அழுத்தக் கரண்டியால் ஏற்படும் தீக்காயத் தழும்புகள் எப்போதும் மோசமானவையா?
இல்லை. சாதாரணமாக கடினமாகத் தீட்டுவது, அடர்த்தியாக்கப்பட்ட மேற்பரப்பைக் கருமையாக்கக்கூடும். நிறத்தை மட்டும் விட, சீரற்ற கருமையான கோடுகள், திட்டுத் திட்டான பளபளப்பு அல்லது தெளிவான தீட்டும் கோடுகள் போன்றவையே அதிகப் பயனுள்ள எச்சரிக்கை அறிகுறிகளாகும்.
பவர் டிராவல் (power trowel) கருவியில் நான் எந்த பிளேடு கோணத்தைப் பயன்படுத்த வேண்டும்?
முழுமையான இறுதிப் பூச்சு செயல்முறைக்கும் ஒரே ஒரு பிளேடு கோணம் என்று எதுவும் இல்லை. ஆரம்பகட்டப் பணியின்போது பிளேடின் தொடுகோணத்தை அகலமாக வைத்து, கான்கிரீட் கெட்டியாகும்போது அதன் கோண அளவைப் படிப்படியாக அதிகரிக்கவும்.
என் அழுத்தக் கரண்டி ஏன் அலைகளை ஏற்படுத்துகிறது?
தளம் இன்னும் மிகவும் மென்மையாக இருக்கலாம், இயந்திரம் மேற்பரப்புச் சாந்தை உந்தலாம், அல்லது சமப்படுத்துதல் மற்றும் மெருகூட்டுதல் காரணமாக அந்தச் சீரற்ற தன்மை ஏற்கனவே இருக்கலாம். அதிக பிளேடு அழுத்தத்தைக் கொண்டு சிக்கலைச் சரிசெய்ய முயற்சிக்கும் முன், மேற்பரப்பின் விறைப்புத்தன்மையைச் சரிபார்க்கவும்.
ஒரு பவர் டிராவல் மூலம் சமமற்ற கான்கிரீட் தளத்தைச் சரிசெய்ய முடியுமா?
இறுதிப் பூச்சுப் பணியின்போது ஏற்படும் சிறிய மேற்பரப்பு ஒழுங்கற்ற தன்மைகளை இது சரிசெய்யக்கூடும், ஆனால் கான்கிரீட் இடுதல், சமப்படுத்துதல் அல்லது மெருகூட்டுதல் ஆகியவற்றால் ஏற்படும் பெரிய சமதளப் பிரச்சனைகளை இதனால் நம்பகத்தன்மையுடன் சரிசெய்ய முடியாது. அந்தப் பிரச்சனைகள் கான்கிரீட் இடும் செயல்முறையின் ஆரம்பத்திலேயே கட்டுப்படுத்தப்பட வேண்டும்.
குறிச்சொற்கள்: பவர் டிராவல் பூச்சுக் குறைபாடுகள், பவர் டிராவல் பூச்சு, பவர் டிராவல் பிரச்சனைகள், பவர் டிராவல் தீக்காயத் தடங்கள், பவர் டிராவல் நேரம், பவர் டிராவல் பிளேடு கோணம், பவர் டிராவல் பிளேடு சாய்வு, பவர் டிராவல் தடங்கள், அலை போன்ற கான்கிரீட் பூச்சு, கான்கிரீட் பூச்சுக் குறைபாடுகள்

