पॉवर ट्रोवेलच्या फिनिशिंगमधील दोष: जळलेल्या खुणा, लाटा, टायमिंग आणि ब्लेडच्या कोनातील त्रुटी दूर करणे
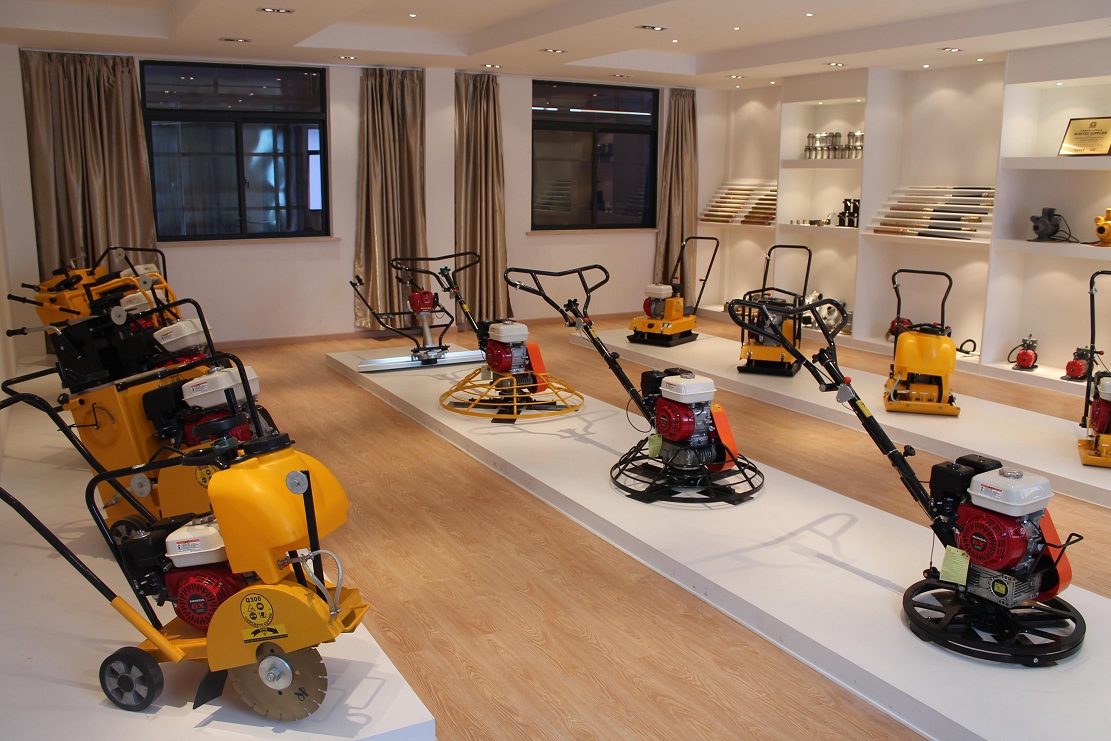
पॉवर ट्रोवेलच्या फिनिशिंगमधील दोष क्वचितच केवळ एका सेटिंगमुळे येतात. जळल्याच्या खुणा, लाटा, कंपने आणि ब्लेडच्या रेषा सहसा दिसतात कारण स्लॅबची स्थिती, ब्लेडचा कोन, रोटरचा वेग किंवा टायमिंग हे सर्व घटक एकत्रितपणे काम करत नाहीत. जी मशीन सेटिंग दुपारनंतर ठीक वाटते, तीच वीस मिनिटांपूर्वी कदाचित खूप जास्त आक्रमक असू शकते. काँक्रीट सेट होत असताना त्यात वेगाने बदल होतो, त्यामुळे ऑपरेटरला एकाच ब्लेडच्या कोनावर किंवा एकाच वेगावर लक्ष केंद्रित करण्याऐवजी जमिनीची स्थिती सतत तपासावी लागते.
पॉवर ट्रोवेलने केलेल्या फिनिशिंगमधील दोष: फरशी तुम्हाला काय सांगत आहे
मशीनवरील सर्व काही बदलण्यापूर्वी, त्या खुणेचे बारकाईने निरीक्षण करा. एक गडद ठिपका, एक लाट आणि एक थरथरती रेषा या वेगवेगळ्या समस्या आहेत. या सर्वांना केवळ "थापीच्या खुणा" समजून दुर्लक्ष केल्यास अनेकदा चुकीचे समायोजन होते. पहिले काम म्हणजे लक्षण ओळखणे, आणि त्यानंतर टायमिंग, ब्लेड सेटिंग, मशीनची स्थिती आणि फिनिशिंगच्या सुरुवातीच्या टप्प्यांनुसार उलट दिशेने तपासणी करणे.
| दोष | सामान्य कारण | प्रथम तपासा | काय करावे |
|---|---|---|---|
| काळे भाजल्याचे व्रण | जास्त दाब किंवा वारंवार पास करणे | ब्लेड पिच, वेग, ओव्हरलॅप | फिनिशिंगचा जोर कमी करा आणि पास समान ठेवा |
| लहरी पृष्ठभाग | काँक्रीट अजूनही खूप मऊ आहे किंवा आधी लेव्हलिंगच्या समस्या आहेत | पृष्ठभागाची कडकपणा, खचणे, स्क्रिडिंग | अधिक वेळ थांबा आणि सपाट पाती किंवा फ्लोट पॅन वापरा. |
| चॅटर किंवा वॉशबोर्डच्या खुणा | ब्लेडचे जास्त पिच किंवा मशीनची झीज | ब्लेडचा कोन, ब्लेड्स, थापीचे बाहू | पिच कमी करा आणि मशीनची तपासणी करा |
| पृष्ठभाग फाटणे | चुकीची वेळ किंवा जास्त दबाव | काँक्रीटची स्थिती आणि ब्लेडचा संपर्क | पाती सपाट करा आणि फिनिशिंगवर जोर देणे थांबवा. |
पॉवर ट्रोवेलमुळे जळण्याचे डाग का पडतात?
पॉवर ट्रोवेलने उमटलेले जळण्याचे डाग हे नेहमीच काहीतरी चूक झाल्याचे लक्षण नसते. हार्ड ट्रोवेलिंगमुळे काँक्रीटचा वरचा थर नैसर्गिकरित्या घट्ट होतो आणि उद्योग मार्गदर्शक तत्त्वांनुसार हा घट्ट झालेला थर साधारणपणे १-४ मिमी जाड असतो. तो अनेकदा खालच्या काँक्रीटपेक्षा अधिक गडद दिसतो, त्यामुळे काही गडदपणा हा स्लॅबचे नुकसान नसून हार्ड-ट्रोवेलिंग फिनिशिंगचाच एक भाग असू शकतो.
रंगातील असमानता हे धोक्याचे चिन्ह आहे. जर एखादा भाग बाकीच्या भागापेक्षा अधिक गडद, चमकदार किंवा जास्त डागाळलेला असेल, तर तिथे मशीनचा वापर कसा केला गेला होता ते तपासा. खूप जास्त फेऱ्या, ब्लेडचा स्थानिक जास्त दाब किंवा स्लॅबवर वेगवेगळ्या सेटिंगच्या स्थितींमुळे दृश्यमान फरक दिसू शकतात. त्याच उद्योग मार्गदर्शनात असे नमूद केले आहे की, सुमारे १ मिमी पेक्षा पातळ असलेला दाट थर, लहान आणि जड चाकांच्या फोर्कलिफ्टच्या वारंवार होणाऱ्या वाहतुकीमुळे लवकर झिजू शकतो. फ्लोअर-फिनिशच्या या समस्यांबद्दल अधिक तपशील यात मिळू शकतो. स्टील-ट्रोवेल केलेल्या काँक्रीट फ्लोअरमधील दोषांची तांत्रिक चर्चा ...
ब्लेडचा कोन महत्त्वाचा असतो, कारण जास्त कोन असलेला ब्लेड कमी पृष्ठभागाला स्पर्श करतो. त्यामुळे संपर्क बिंदूवरील दाब वाढतो. फिनिशिंग प्रक्रियेत नंतरच्या टप्प्यात याचा फायदा होतो, परंतु ब्लेडचा कोन खूप लवकर बदलल्यास मशीनमध्ये कंपने निर्माण होऊ शकतात किंवा कडक रेषा उमटू शकतात. योग्य वेळी जास्त कोन असणे उपयुक्त ठरते. अयोग्य वेळी, त्यामुळे जमिनीवर झालेल्या चुकीची अधिक स्पष्ट नोंद राहते.
पॉवर ट्रोवेलमुळे लाटा का तयार होतात?
जेव्हा स्लॅब मशीनला योग्यरित्या पेलण्याइतका मऊ असतो, तेव्हा काँक्रीटचा पृष्ठभाग अनेकदा लाटांसारखा दिसू लागतो. 'काँक्रीट इंटरनॅशनल'मध्ये सारांशित केलेल्या संशोधनानुसार, पॉवर फ्लोटिंगची सुरुवात सुमारे ५०-१५० पीएसआय (०.३-१.० एमपीए) भेदन प्रतिरोधावर होते . बहुतेक कामगार प्रत्येक स्लॅबच्या बाजूला भेदन प्रतिरोधाची चाचणी करणार नाहीत, परंतु हा आकडा प्रत्यक्ष दिसणाऱ्या चिन्हांचे स्पष्टीकरण देण्यास मदत करतो.
जर मशीन जास्त खाली जात असेल, ब्लेडच्या समोर मोर्टार ढकलत असेल किंवा मागे नरम पृष्ठभाग सोडत असेल, तर काँक्रीट बहुधा तयार झालेले नाही. थोडा वेळ थांबल्यास नंतर होणारे बरेच दुरुस्तीचे काम वाचू शकते.
प्रत्येक कामाची सुरुवात पॉवर ट्रोवेलनेच होत नाही. खराब स्क्रिडिंग किंवा असमान फ्लोटिंगमुळे मशीन येण्यापूर्वीच उंच आणि सखल भाग तयार होऊ शकतात. काँक्रीट स्क्रिड मशीन हे प्रक्रियेच्या सुरुवातीच्या टप्प्यात काम करते, अंतिम थापीकाम सुरू होण्यापूर्वी ताज्या काँक्रीटला सपाट करण्यास आणि समतल करण्यास मदत करते. जर स्लॅब स्क्रिडच्या टप्प्यावरच असमान असेल, तर नंतर ब्लेडचा अधिक दाब दिल्याने तो जादूने सपाट होणार नाही. पॉवर ट्रोवेल पृष्ठभाग सुधारू शकतो; तो स्लॅबची खराब भूमिती पुन्हा तयार करू शकत नाही.
काँक्रीट पॉवर ट्रोवेलिंगसाठी केव्हा तयार होते?
पॉवर ट्रोवेलची वेळ केवळ घड्याळावर अवलंबून ठेवू नये. ASCC कंत्राटदार सर्वेक्षण डेटा दर्शवितो की तापमान प्रतीक्षा वेळेत किती बदल करू शकते. कंत्राटदारांनी 10°C (50°F) तापमानात सुमारे 4.25 तास , 20°C (70°F) तापमानात 2.75 तास आणि 30°C (90°F) तापमानात 1.75 तासांचा अपेक्षित पॉवर-फ्लोटिंग स्टार्टचा अहवाल दिला आहे.
| काँक्रीटचे तापमान | ASCC ने कळवलेला सर्वसाधारण प्रतीक्षा कालावधी |
|---|---|
| १०°से / ५०°फॅरनहाइट | सुमारे ४.२५ तास |
| २०°से / ७०°फॅ | सुमारे २.७५ तास |
| ३०°से / ९०°फॅरनहाइट | सुमारे १.७५ तास |
त्याच ASCC मार्गदर्शनानुसार, जेव्हा पावलाच्या ठशाने सुमारे ६ मिमी (१/४ इंच) किंवा त्यापेक्षा कमी खोल खळगा पडतो आणि दिसणारे पाणी निघून जाते, तेव्हा सामान्यतः पॉवर फ्लोटिंग सुरू होते. हे प्रत्येक स्लॅबसाठी निश्चित नियम नसून, प्रत्यक्ष जागेवरचे निर्देशक आहेत, परंतु "आम्ही नेहमी तीन तासांनंतर सुरुवात करतो," असे म्हणण्यापेक्षा ते अधिक उपयुक्त आहेत. काँक्रीटला घड्याळ नसते.
खूप लवकर सुरुवात केली तर काय होते?
खूप लवकर सुरुवात केल्यास, पाणी आणि हवा वरच्या दिशेने पूर्णपणे जाण्यापूर्वीच पृष्ठभागावर लाटा तयार होऊ शकतात, पेस्ट इकडे-तिकडे पसरू शकते आणि पृष्ठभाग बंद होऊ शकतो. उद्योग मार्गदर्शक तत्त्वांनुसार, काँक्रीटवर येणारे फोड साधारणपणे ६ ते १०० मिमी (१/४ ते ४ इंच) व्यासाचे आणि सुमारे ३ मिमी (१/८ इंच) खोल असतात. स्तरांचे विलग होणे (डिलेमिनेशन) खूप मोठ्या भागांवर पसरू शकते, त्यामुळे ही समस्या केवळ काही दिसणाऱ्या खुणांपुरती मर्यादित न राहता, त्याहून खूप मोठी असू शकते.
दाट आणि हार्ड-ट्रोवेल केलेल्या फ्लोअर्सवर हवेच्या प्रमाणामुळे समस्या अधिक गंभीर होऊ शकते. उद्योगविषयक साहित्यात उद्धृत केलेल्या ACI च्या मार्गदर्शनानुसार, जेव्हा एकूण हवेचे प्रमाण सुमारे ३% पेक्षा जास्त वाढते, तेव्हा फ्लोअरवर फोड येणे आणि थर सुटणे ही एक चिंतेची बाब बनते. याचा अर्थ असा नाही की हे प्रमाण ३.१% वर पोहोचताच फ्लोअर खराब होतो, परंतु ही एक उपयुक्त आठवण आहे की फिनिशिंगची प्रत्येक समस्या ऑपरेटर किंवा मशीनमुळे सुरू होत नाही.
जर तुम्ही खूप उशिरा सुरुवात केली तर काय होते?
स्लॅब जास्त वेळ तसाच ठेवल्यास पृष्ठभाग बंद करणे कठीण होते. ऑपरेटर अनेकदा ब्लेडचे अंतर आणि वेग वाढवून यावर प्रतिक्रिया देतात. त्यामुळे कंपने, ब्लेडच्या टोकदार रेषा किंवा असमान पॉलिशिंग होऊ शकते. मशीनचा भार पेलण्यासाठी खूपच मऊ असलेले काँक्रीट आणि एकसारखे प्रतिसाद देण्यासाठी खूपच कठीण असलेले काँक्रीट, या दोन्हींच्या मधली स्थिती फिनिशिंगसाठी उपयुक्त ठरते.
थापीच्या पात्याची किती शक्ती वापरावी?
संपूर्ण कामासाठी पॉवर ट्रोवेल ब्लेडचा एकच कोन नसतो. सुरुवातीच्या फेऱ्यांमध्ये ब्लेडचा जमिनीशी जास्त संपर्क आवश्यक असतो. स्लॅब जसजसा घट्ट होत जातो, तसतसा पृष्ठभागावर अधिक दाब देण्यासाठी ब्लेडचा कोन हळूहळू बदलता येतो. मशीनचा कार्यरत व्यास, ब्लेडचा प्रकार आणि कोनाचे समायोजन या गोष्टींचाही, ऑपरेटरला काँक्रीटच्या बदलत्या परिस्थितीनुसार किती सहजतेने काम करता येते यावर परिणाम होतो.
कंत्राटदार वेगवेगळ्यांची तुलना करत आहेत पॉवर ट्रोवेल मशीन त्यामुळे केवळ इंजिनच्या शक्तीपलीकडे पाहिले पाहिजे. प्रत्यक्ष फिनिशिंगच्या कामादरम्यान, विशेषतः जेव्हा स्लॅब तरंगत्या स्थितीतून अंतिम फिनिशिंगकडे जात असतो, तेव्हा कार्यरत व्यास, ब्लेडची रचना, नियंत्रणाची मांडणी आणि पिच समायोजन या सर्व गोष्टी महत्त्वाच्या ठरतात.
ब्लेड वर उचलल्याबरोबरच जर कंप जाणवत असेल, तर ब्लेडचा कोन कमी करा आणि मशीनचे निरीक्षण करा. ASCC साध्या दृश्यमान थापीच्या नमुन्याला, लाटांसारखा पोत असलेल्या खऱ्या थापीच्या खुणेपासून वेगळे ओळखते, तर ASCC ने उद्धृत केलेले ACI चे प्रशिक्षण साहित्य, ब्लेडच्या जास्त कोनाचा संबंध न आवडणाऱ्या वॉशबोर्ड किंवा कंपयुक्त पृष्ठभागांशी जोडते.
जर उतार कमी केल्याने मदत होत नसेल, तर पाती आणि थापीचे बाहू तपासा. वाकलेली पाती, असमान जुळवणी किंवा सैल झालेले भाग ही काँक्रीटची समस्या आहे असे वाटू शकते, पण खरी समस्या यांत्रिक असू शकते. अनेकशे चौरस मीटर घट्ट झालेल्या काँक्रीटशी वाद घालण्यापेक्षा यंत्र तपासणे स्वस्त पडते.
रोटरच्या वेगामुळे पॉवर ट्रोवेलच्या खुणा उमटतात का?
रोटरचा वेग महत्त्वाचा असतो, परंतु प्रत्येक फरशीसाठी कोणताही एकच सार्वत्रिक आणि व्यवहार्य RPM (रोटेशन प्रति मिनिट) नसतो. मशीनचा आकार, ब्लेडचा व्यास, काँक्रीटची कडकपणा आणि अपेक्षित फिनिशिंग या सर्व गोष्टींमुळे ब्लेडच्या कार्यपद्धतीत बदल होतो. एका मजबूत स्लॅबसाठी योग्य असलेला जास्त वेगाचा पास, नरम काँक्रीटवर खूपच आक्रमक ठरू शकतो.
सजावटीच्या किंवा रंगीत फरशांसाठी, ASCC च्या मार्गदर्शनानुसार कमी फेऱ्या आणि कमी फिरण्याच्या गतीमुळे गडद किंवा जळल्यासारखे दिसणारे भाग कमी होण्यास मदत होऊ शकते. गती ऑपरेटरच्या सवयीनुसार न ठेवता फरशीच्या स्थितीनुसार असावी. हेच ब्लेडच्या कोनालाही लागू होते: काँक्रीटच्या स्थितीनुसार दोन्ही बदलणे आवश्यक आहे.
अंतिम गुणवत्तेची सुरुवात पॉवर ट्रोवेल येण्यापूर्वीच होते.
उत्तम फिनिशिंगची सुरुवात मशीनच्या शेवटच्या फेरीपूर्वीच होते. प्रवेशमार्ग, सब-बेसची तयारी, जागेची सपाटीकरण, साहित्याची हाताळणी आणि स्क्रिडिंग या सर्वांचा परिणाम काँक्रीट ओतण्याचे काम किती सुरळीतपणे पुढे जाते यावर होतो. लहान बांधकाम स्थळांवर, जागेची तयारी आणि सपाटीकरणासाठी स्किड स्टीअर लोडर स्लॅबचे काम सुरू होण्यापूर्वी ग्रेडिंग, बॅकफिलिंग आणि साहित्याची हालचाल यांसारखी कामे हाताळू शकतात.
याचा अर्थ असा नाही की स्किड स्टीअर थेट थापीने केलेल्या फिनिशिंगवर नियंत्रण ठेवतो. हा संबंध प्रक्रियेच्या सुरुवातीच्या टप्प्यात असतो: जमिनीची खराब तयारी किंवा अवघड सामग्री हाताळणीमुळे काँक्रीट टाकणे अधिक कठीण होऊ शकते, तर जागेची चांगली तयारी काँक्रीट टीमला अधिक स्थिर सुरुवात देते. जेव्हा पॉवर ट्रोवेल स्लॅबपर्यंत पोहोचतो, तेव्हापर्यंत गुणवत्तेसंबंधी काही निर्णय आधीच घेतलेले असतात.
पॉवर ट्रोवेलच्या फिनिशिंगमधील समस्या कशा टाळाव्यात
साधारणपणे सपाट असलेल्या पृष्ठभागापासून सुरुवात करा आणि दिसणाऱ्या पाण्याच्या थरावर घाई करू नका. सुरुवातीच्या कामात ब्लेड अधिक सपाट ठेवा, एकसारखे आणि स्थिर पास वापरा आणि एका भागावर दुसऱ्या भागापेक्षा जास्त वेळ घालवणे टाळा. पृष्ठभाग जसजसा घट्ट होत जाईल, तसतसा पिच एकदम वाढवण्याऐवजी हळूहळू वाढवा. जर पृष्ठभागावर लाटा, कंपने किंवा गडद रेषा दिसू लागल्या, तर वेग वाढवण्यापूर्वी थांबा आणि लक्षणांचे निरीक्षण करा.
यंत्राची स्थिती तपासणे हे त्याच नित्यक्रमाचा भाग आहे. स्वच्छ पाती, अचूक जुळवणी, सरळ थापीचे बाहू आणि रोटरची सुरळीत हालचाल यामुळे लक्षणीय फरक पडतो. ऑपरेटरने चूक विसरल्यानंतरही, काँक्रीटला प्रत्येक लहान चूक लक्षात ठेवण्याची एक दुर्दैवी सवय असते.
पॉवर ट्रोवेल फिनिशबद्दल वारंवार विचारले जाणारे प्रश्न
माझ्या पॉवर ट्रोवेलमुळे खुणा का उमटत आहेत?
चुकीची वेळ, ब्लेडचे जास्त अंतर, असमान फेऱ्या, झिजलेले ब्लेड आणि यांत्रिक झीज ही सामान्य कारणे आहेत. मशीनची सेटिंग्ज बदलण्यापूर्वी, खूण गडद, लाटांसारखी, लहरदार आहे की केवळ दृश्यमान आहे, हे प्रथम ओळखा.
मी काँक्रीटवर पॉवर ट्रोवेलिंग कधी सुरू करावे?
ASCC मार्गदर्शनानुसार, सुमारे ६ मिमी किंवा त्यापेक्षा कमी ठसा आणि दिसणारे गळणारे पाणी नाहीसे होणे, हे एक सामान्य क्षेत्रीय सूचक म्हणून वापरले जाते. तापमानामुळे प्रतीक्षा वेळेत लक्षणीय बदल होऊ शकतो, त्यामुळे प्रत्येक स्लॅबसाठी तासांची एक निश्चित संख्या वापरू नये.
पॉवर ट्रोवेलने भाजल्याच्या खुणा नेहमीच वाईट असतात का?
नाही. सामान्य जोरात थापल्याने घट्ट केलेला पृष्ठभाग काळपट होऊ शकतो. केवळ रंगापेक्षा, असमान गडद रेषा, ठिपक्यांची चमक किंवा ब्लेडचे स्पष्ट ठसे ही अधिक उपयुक्त धोक्याची चिन्हे आहेत.
पॉवर ट्रोवेलवर ब्लेडचा कोन कोणता ठेवावा?
संपूर्ण फिनिशिंग प्रक्रियेसाठी ब्लेडचा एकच कोन नसतो. सुरुवातीच्या कामात ब्लेडचा संपर्क अधिक रुंद ठेवा आणि काँक्रीट घट्ट होत जाईल तसतसे ब्लेडचा कोन हळूहळू वाढवा.
माझ्या पॉवर ट्रोवेलने लाटा का तयार होतात?
स्लॅब अजूनही खूप मऊ असू शकतो, मशीन पृष्ठभागावरील मोर्टार ढकलत असू शकते, किंवा स्क्रिडिंग आणि फ्लोटिंगमुळे आधीच असमानता असू शकते. ब्लेडचा दाब वाढवून समस्या सुधारण्याचा प्रयत्न करण्यापूर्वी पृष्ठभागाची कडकपणा तपासा.
पॉवर ट्रोवेलने असमान काँक्रीट स्लॅब दुरुस्त करता येतो का?
फिनिशिंगच्या वेळी ते पृष्ठभागावरील लहान अनियमितता सुधारू शकते, परंतु प्लेसिंग, स्क्रिडिंग किंवा फ्लोटिंगमुळे राहिलेल्या सपाटपणाच्या मोठ्या समस्या ते विश्वसनीयपणे दुरुस्त करू शकत नाही. त्या समस्या काँक्रीट टाकण्याच्या प्रक्रियेच्या सुरुवातीच्या टप्प्यातच नियंत्रित केल्या पाहिजेत.
टॅग्ज: पॉवर ट्रोवेल फिनिशमधील दोष, पॉवर ट्रोवेल फिनिश, पॉवर ट्रोवेलच्या समस्या, पॉवर ट्रोवेलमुळे जळलेल्या खुणा, पॉवर ट्रोवेलची वेळ, पॉवर ट्रोवेल ब्लेडचा कोन, पॉवर ट्रोवेल ब्लेडचा पिच, पॉवर ट्रोवेलच्या खुणा, लाटांसारखा काँक्रीट फिनिश, काँक्रीट फिनिशिंगमधील दोष

