પાવર ટ્રોવેલ ફિનિશ ખામીઓ: બર્ન માર્ક્સ, વેવ્સ, ટાઇમિંગ અને બ્લેડ એંગલ ફિક્સેસ
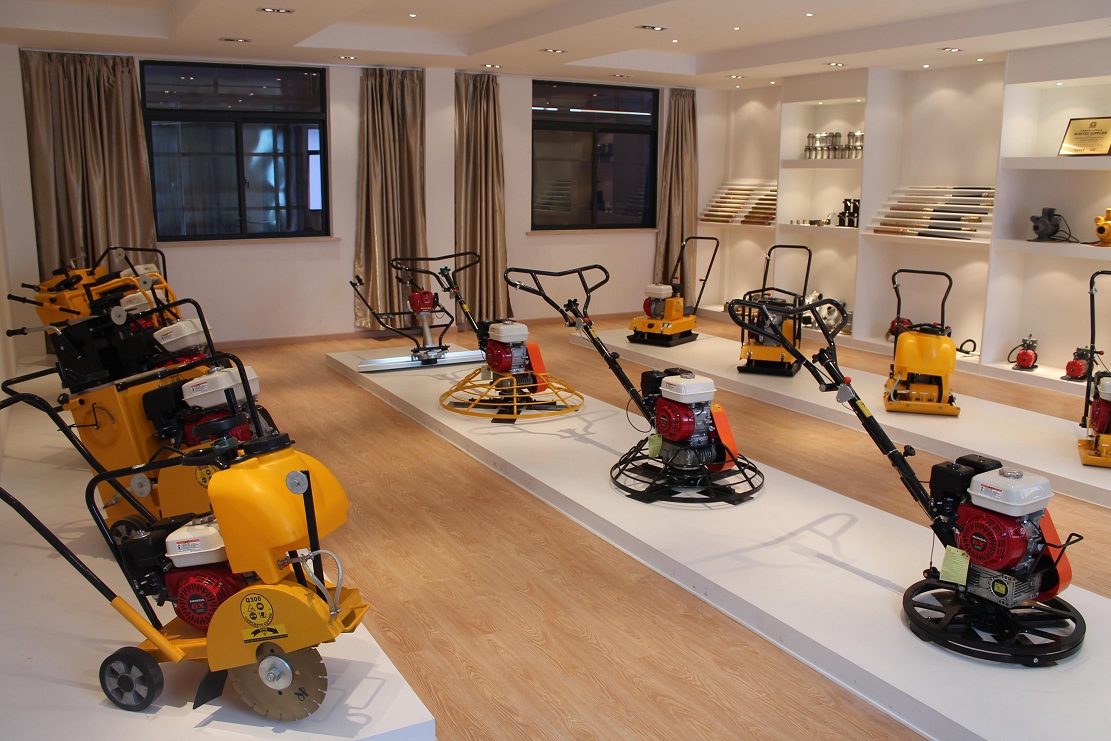
પાવર ટ્રોવેલ ફિનિશ ખામી ભાગ્યે જ એક જ સેટિંગથી આવે છે. બર્ન માર્ક્સ, વેવ્સ, ચેટર અને બ્લેડ લાઇન્સ સામાન્ય રીતે દેખાય છે કારણ કે સ્લેબની સ્થિતિ, બ્લેડ પિચ, રોટર સ્પીડ અથવા ટાઇમિંગ એકસાથે કામ કરી રહ્યા નથી. બપોર પછી ઠીક લાગે તેવી મશીન સેટિંગ વીસ મિનિટ વહેલા ખૂબ આક્રમક હોઈ શકે છે. કોંક્રિટ સેટ થાય ત્યારે ઝડપથી બદલાય છે, તેથી ઓપરેટરે એક બ્લેડ એંગલ અથવા એક સ્પીડ પર લોક કરવાને બદલે ફ્લોર વાંચતા રહેવું પડે છે.
પાવર ટ્રોવેલ ફિનિશ ખામીઓ: ફ્લોર તમને શું કહી રહ્યું છે
મશીન પર બધું બદલતા પહેલા, નિશાનને નજીકથી જુઓ. ઘેરો પેચ, તરંગ અને ચેટર લાઇન અલગ અલગ સમસ્યાઓ છે. તે બધાને "ટ્રોવેલ માર્ક્સ" તરીકે ગણવાથી ઘણીવાર ખોટા ગોઠવણ થાય છે. પહેલું કામ લક્ષણને ઓળખવાનું છે, પછી સમય, બ્લેડ સેટિંગ, મશીનની સ્થિતિ અને પહેલાના અંતિમ તબક્કાઓ દ્વારા પાછળની તરફ કામ કરો.
| ખામી | સામાન્ય કારણ | પહેલા તપાસો | શું કરવું |
|---|---|---|---|
| ઘાટા બળવાના નિશાન | ખૂબ વધારે દબાણ અથવા વારંવાર પસાર થવું | બ્લેડ પિચ, ગતિ, ઓવરલેપ | ફિનિશિંગ સરળ બનાવો અને પાસ સમાન રાખો |
| લહેરાતી સપાટી | કોંક્રિટ હજુ પણ ખૂબ નરમ અથવા વહેલા લેવલિંગ સમસ્યાઓ | સપાટીની જડતા, ડૂબવું, સ્ક્રિડિંગ | વધુ રાહ જુઓ અને ફ્લેટ બ્લેડ અથવા ફ્લોટ પેનનો ઉપયોગ કરો. |
| બકબક કે વોશબોર્ડના નિશાન | બ્લેડનો વધુ પડતો પીચ અથવા મશીનનો ઘસારો | બ્લેડ એંગલ, બ્લેડ, ટ્રોવેલ આર્મ | પીચ ઘટાડો અને મશીનનું નિરીક્ષણ કરો |
| સપાટી ફાડવી | ખોટો સમય અથવા ખૂબ દબાણ | કોંક્રિટની સ્થિતિ અને બ્લેડનો સંપર્ક | બ્લેડને સપાટ કરો અને ફિનિશિંગ પર દબાણ કરવાનું બંધ કરો |
પાવર ટ્રોવેલ શા માટે બર્ન માર્ક્સ છોડી દે છે?
પાવર ટ્રોવેલ બળી જવાના નિશાન હંમેશા કંઈક ખોટું થયું હોવાનો સંકેત નથી. હાર્ડ ટ્રોવેલિંગ કુદરતી રીતે કોંક્રિટના ઉપરના સ્તરને ઘટ્ટ બનાવે છે, અને ઉદ્યોગ માર્ગદર્શન આ ઘટ્ટ સ્તરને આશરે 1-4 મીમી જાડા રાખે છે. તે ઘણીવાર નીચેના કોંક્રિટ કરતાં ઘાટા દેખાય છે, તેથી કેટલાક ઘાટા થવા એ સ્લેબને નુકસાન પહોંચાડવાને બદલે હાર્ડ-ટ્રોવેલ ફિનિશનો ભાગ હોઈ શકે છે.
ચેતવણી ચિહ્ન અસમાન રંગનું છે. જો એક વિસ્તાર ઘાટો, ચમકતો અથવા બાકીના કરતા વધુ ભારે ચિહ્નિત થયેલ હોય, તો ત્યાં મશીનનો ઉપયોગ કેવી રીતે થયો તે જુઓ. ઘણા બધા પાસ, ઉચ્ચ સ્થાનિક બ્લેડ દબાણ અથવા સ્લેબ પર અલગ સેટિંગ પરિસ્થિતિઓ બધા દૃશ્યમાન તફાવતો છોડી શકે છે. આ જ ઉદ્યોગ માર્ગદર્શિકા નોંધે છે કે લગભગ 1 મીમી કરતા પાતળું ડેન્સિફાઇડ સ્તર વારંવાર નાના, હાર્ડ-વ્હીલ્ડ ફોર્કલિફ્ટ ટ્રાફિક હેઠળ વહેલા ઘસાઈ શકે છે. આ ફ્લોર-ફિનિશ મુદ્દાઓ પર વધુ વિગતો આમાં મળી શકે છે. સ્ટીલ-ટ્રોવેલ કોંક્રિટ ફ્લોર ખામીઓની ટેકનિકલ ચર્ચા .
બ્લેડ પિચ મહત્વ ધરાવે છે કારણ કે સ્ટીપર બ્લેડ ઓછી સપાટીને સ્પર્શે છે. સંપર્ક બિંદુ પર દબાણ વધે છે. તે પછીથી ફિનિશિંગ પ્રક્રિયામાં મદદ કરે છે, પરંતુ બ્લેડને ખૂબ ઝડપથી પિચ કરવાથી મશીન બકબક કરી શકે છે અથવા સખત રેખાઓ છોડી શકે છે. યોગ્ય સમયે વધુ પિચ ઉપયોગી છે. ખોટા સમયે, તે ફક્ત ફ્લોરને ભૂલનો સ્પષ્ટ રેકોર્ડ આપે છે.
પાવર ટ્રોવેલ કેમ તરંગો છોડે છે?
વેવી કોંક્રિટ ફિનિશ ઘણીવાર ત્યારે શરૂ થાય છે જ્યારે સ્લેબ મશીનને યોગ્ય રીતે વહન કરવા માટે ખૂબ નરમ હોય છે. કોંક્રિટ ઇન્ટરનેશનલમાં સારાંશ કરાયેલ સંશોધનમાં પાવર ફ્લોટિંગની શરૂઆત લગભગ 50–150 psi (0.3–1.0 MPa) પેનિટ્રેશન રેઝિસ્ટન્સ પર થાય છે. મોટાભાગના ક્રૂ દરેક સ્લેબની બાજુમાં પેનિટ્રેશન રેઝિસ્ટન્સનું પરીક્ષણ કરવાના નથી, પરંતુ સંખ્યા ફિલ્ડ ચિહ્નોને સમજાવવામાં મદદ કરે છે.
જો મશીન ખૂબ ડૂબી જાય, બ્લેડની સામે મોર્ટાર ધકેલે અથવા તેની પાછળ નરમ રોલિંગ સપાટી છોડી દે, તો કોંક્રિટ કદાચ તૈયાર નથી. થોડી વધુ રાહ જોવાથી પાછળથી સમારકામના ઘણા ખર્ચ બચી શકે છે.
દરેક તરંગ પાવર ટ્રોવેલથી શરૂ થતી નથી. ખરાબ સ્ક્રિડિંગ અથવા અસમાન ફ્લોટિંગ મશીન આવે તે પહેલાં ઊંચા અને નીચા વિસ્તારો છોડી શકે છે. A. કોંક્રિટ સ્ક્રિડ મશીન આ પ્રક્રિયા શરૂઆતમાં કામ કરે છે, અંતિમ ટ્રોવેલિંગ શરૂ થાય તે પહેલાં તાજા કોંક્રિટને તોડવામાં અને સમતળ કરવામાં મદદ કરે છે. જો સ્ક્રિડ સ્ટેજ પર સ્લેબ પહેલેથી જ અસમાન હોય, તો પછીથી વધુ બ્લેડ દબાણ જાદુઈ રીતે તેને સપાટ ફ્લોરમાં ફેરવશે નહીં. પાવર ટ્રોવેલ સપાટીને સુધારી શકે છે; તે નબળી સ્લેબ ભૂમિતિને ફરીથી બનાવી શકતું નથી.
પાવર ટ્રોવેલિંગ માટે કોંક્રિટ ક્યારે તૈયાર છે?
પાવર ટ્રોવેલનો સમય ફક્ત ઘડિયાળ પર આધારિત ન હોવો જોઈએ. ASCC કોન્ટ્રાક્ટર સર્વે ડેટા દર્શાવે છે કે તાપમાન રાહ જોવાના સમયમાં કેટલો ફેરફાર કરી શકે છે. કોન્ટ્રાક્ટરોએ 10°C (50°F) પર લગભગ 4.25 કલાક , 20°C (70°F) પર 2.75 કલાક અને 30°C (90°F) પર 1.75 કલાક પાવર-ફ્લોટિંગ શરૂ થવાની અપેક્ષા રાખી હતી.
| કોંક્રિટ તાપમાન | ASCC દ્વારા નોંધાયેલ લાક્ષણિક રાહ જોવાનો સમય |
|---|---|
| ૧૦°સે / ૫૦°ફે | લગભગ ૪.૨૫ કલાક |
| 20°C / 70°F | લગભગ ૨.૭૫ કલાક |
| ૩૦°સે / ૯૦°ફે | લગભગ ૧.૭૫ કલાક |
એ જ ASCC માર્ગદર્શિકા કહે છે કે પાવર ફ્લોટિંગ સામાન્ય રીતે ત્યારે શરૂ થાય છે જ્યારે ફૂટપ્રિન્ટ લગભગ 6 mm (1/4 ઇંચ) કે તેથી ઓછા અંતરે રહે છે અને દૃશ્યમાન બ્લીડ વોટર જતું રહે છે. આ દરેક સ્લેબ માટે નિશ્ચિત નિયમોને બદલે ક્ષેત્ર સૂચકાંકો છે, પરંતુ તે કહેવા કરતાં વધુ ઉપયોગી છે કે "અમે હંમેશા ત્રણ કલાક પછી શરૂ કરીએ છીએ." કોંક્રિટ પાસે ઘડિયાળ નથી.
જો તમે ખૂબ વહેલા શરૂ કરો તો શું થશે?
ખૂબ વહેલા શરૂ કરવાથી તરંગો નીકળી શકે છે, પેસ્ટ ધકેલાઈ શકે છે અને પાણી અને હવા ઉપર તરફ આગળ વધે તે પહેલાં સપાટીને સીલ કરી શકે છે. ઉદ્યોગ માર્ગદર્શન મુજબ કોંક્રિટના ફોલ્લા આશરે 6 થી 100 મીમી (1/4 થી 4 ઇંચ) વ્યાસ અને લગભગ 3 મીમી (1/8 ઇંચ) ઊંડા હોય છે . ડિલેમિનેશન ઘણા મોટા વિસ્તારોમાં ફેલાઈ શકે છે, તેથી સમસ્યા થોડા દૃશ્યમાન નિશાનોથી આગળ વધી શકે છે.
ગાઢ હાર્ડ-ટ્રોવેલવાળા ફ્લોર પર હવાનું પ્રમાણ સમસ્યાને વધુ ખરાબ કરી શકે છે. ઉદ્યોગ સાહિત્યમાં ટાંકવામાં આવેલા ACI માર્ગદર્શિકા ચેતવણી આપે છે કે જ્યારે કુલ હવાનું પ્રમાણ લગભગ 3% થી ઉપર વધે છે ત્યારે ફોલ્લા અને ડિલેમિનેશન ચિંતાનો વિષય બની જાય છે. તેનો અર્થ એ નથી કે ફ્લોર 3.1% સુધી પહોંચે તે ક્ષણે નિષ્ફળ જાય છે, પરંતુ તે એક ઉપયોગી રીમાઇન્ડર છે કે દરેક ફિનિશિંગ સમસ્યા ઓપરેટર અથવા મશીનથી શરૂ થતી નથી.
જો તમે ખૂબ મોડું શરૂ કરો તો શું થશે?
સ્લેબ ખૂબ લાંબો રહેવા દો અને સપાટી બંધ કરવી મુશ્કેલ બની જાય છે. ઓપરેટરો ઘણીવાર વધુ બ્લેડ પિચ અને વધુ ગતિ ઉમેરીને પ્રતિક્રિયા આપે છે. તેનાથી બકબક, તીક્ષ્ણ બ્લેડ રેખાઓ અથવા પેચીદા બર્નિંગ થઈ શકે છે. ઉપયોગી ફિનિશિંગ વિન્ડો કોંક્રિટ વચ્ચે બેસે છે જે મશીનને વહન કરવા માટે ખૂબ નરમ છે અને કોંક્રિટ જે સમાન રીતે પ્રતિક્રિયા આપવા માટે ખૂબ મુશ્કેલ છે.
તમારે કેટલી પાવર ટ્રોવેલ બ્લેડ પિચનો ઉપયોગ કરવો જોઈએ?
આખા કામ માટે કોઈ એક જ પાવર ટ્રોવેલ બ્લેડ એંગલ નથી. શરૂઆતના પાસ માટે ફ્લોર સાથે બ્લેડનો વધુ સંપર્ક જરૂરી છે. જેમ જેમ સ્લેબ મજબૂત બને છે, તેમ તેમ સપાટી પર વધુ દબાણ લાવવા માટે બ્લેડને ધીમે ધીમે પિચ કરી શકાય છે. મશીન વર્કિંગ વ્યાસ, બ્લેડનો પ્રકાર અને પિચ એડજસ્ટમેન્ટ પણ ઓપરેટર બદલાતી કોંક્રિટ પરિસ્થિતિઓને કેટલી સરળતાથી અનુસરી શકે છે તેના પર અસર કરે છે.
કોન્ટ્રાક્ટરો વિવિધ સરખામણી કરે છે પાવર ટ્રોવેલ મશીનો તેથી, ફક્ત એન્જિન પાવરથી આગળ જોવું જોઈએ. વાસ્તવિક ફિનિશિંગ કાર્ય દરમિયાન, ખાસ કરીને જ્યારે સ્લેબ તરતાથી અંતિમ ફિનિશિંગ તરફ આગળ વધી રહ્યો હોય ત્યારે, કાર્યકારી વ્યાસ, બ્લેડ ગોઠવણી, નિયંત્રણ લેઆઉટ અને પિચ ગોઠવણ બધું જ મહત્વપૂર્ણ છે.
જો બ્લેડ ઉંચા થતાંની સાથે જ બકબક દેખાય, તો પિચને નીચે કરો અને મશીન તરફ જુઓ. ASCC એક સરળ દ્રશ્ય ટ્રોવેલ પેટર્નને લહેરિયાત ટેક્સચરવાળા સાચા ટ્રોવેલ માર્કથી અલગ પાડે છે, જ્યારે ASCC દ્વારા ટાંકવામાં આવેલી ACI તાલીમ સામગ્રી વધુ પડતા બ્લેડ પિચને વાંધાજનક વોશબોર્ડ અથવા બકબક સપાટીઓ સાથે જોડે છે.
જો પિચ ઘટાડવાથી મદદ ન મળે, તો બ્લેડ અને ટ્રોવેલ આર્મ્સની તપાસ કરો. જ્યારે વાસ્તવિક સમસ્યા યાંત્રિક હોય ત્યારે બેન્ટ બ્લેડ, અસમાન ગોઠવણ અથવા છૂટા ઘટકો કોંક્રિટ સમસ્યા જેવા દેખાઈ શકે છે. કેટલાક સો ચોરસ મીટર કઠણ કોંક્રિટ સાથે દલીલ કરવા કરતાં મશીન તપાસવું સસ્તું છે.
શું રોટર સ્પીડ પાવર ટ્રોવેલ માર્ક્સનું કારણ બને છે?
રોટર સ્પીડ મહત્વની છે, પરંતુ દરેક ફ્લોર માટે કોઈ યોગ્ય સાર્વત્રિક RPM નથી. મશીનનું કદ, બ્લેડનો વ્યાસ, કોંક્રિટની જડતા અને જરૂરી ફિનિશ આ બધું બ્લેડના કામ કરવાની રીતને બદલી નાખે છે. મજબૂત સ્લેબને અનુકૂળ હાઇ-સ્પીડ પાસ નરમ કોંક્રિટ પર ખૂબ આક્રમક હોઈ શકે છે.
સુશોભન અથવા રંગીન ફ્લોર માટે, ASCC માર્ગદર્શિકા નોંધે છે કે ઓછા પાસ અને ઓછી પરિભ્રમણ ગતિ ઘાટા અથવા બળેલા દેખાતા વિસ્તારોને ઘટાડવામાં મદદ કરી શકે છે. ગતિ ઓપરેટરની આદતને બદલે ફ્લોરની સ્થિતિને અનુસરવી જોઈએ. બ્લેડ પિચ પર પણ આ જ વાત લાગુ પડે છે: કોંક્રિટ બદલાતા બંનેને બદલવાની જરૂર છે.
પાવર ટ્રોવેલ આવે તે પહેલાં ફિનિશ ગુણવત્તા શરૂ થાય છે
અંતિમ મશીન પાસ કરતા પહેલા સારું ફિનિશિંગ શરૂ થાય છે. એક્સેસ, સબ-બેઝ તૈયારી, સાઇટ ગ્રેડિંગ, મટિરિયલ હેન્ડલિંગ અને સ્ક્રિડિંગ આ બધું કોંક્રિટ રેડવાની પ્રક્રિયા કેટલી સરળ રીતે આગળ વધે છે તેના પર અસર કરે છે. કોમ્પેક્ટ બાંધકામ સાઇટ્સ પર, સ્થળની તૈયારી અને ગ્રેડિંગ માટે સ્કિડ સ્ટીયર લોડર્સ સ્લેબનું કામ શરૂ થાય તે પહેલાં ગ્રેડિંગ, બેકફિલિંગ અને સામગ્રીની હિલચાલ જેવા કાર્યો સંભાળી શકે છે.
આનો અર્થ એ નથી કે સ્કિડ સ્ટીયર ટ્રોવેલ કરેલા ફિનિશને સીધા નિયંત્રિત કરે છે. કનેક્શન ઉપર તરફ છે: જમીનની નબળી તૈયારી અથવા અજીબ સામગ્રીનું સંચાલન પ્લેસમેન્ટને મુશ્કેલ બનાવી શકે છે, જ્યારે સારી સાઇટ તૈયારી કોંક્રિટ ક્રૂને વધુ સ્થિર પ્રારંભિક બિંદુ આપે છે. પાવર ટ્રોવેલ સ્લેબ સુધી પહોંચે ત્યાં સુધીમાં, કેટલાક ગુણવત્તાયુક્ત નિર્ણયો પહેલાથી જ લેવામાં આવ્યા હોય છે.
પાવર ટ્રોવેલ ફિનિશ સમસ્યાઓથી કેવી રીતે બચવું
વાજબી રીતે સપાટ સ્લેબથી શરૂઆત કરો અને દેખાતા બ્લીડ વોટર પર ઉતાવળ ન કરો. શરૂઆતના કામ દરમિયાન બ્લેડને સપાટ રાખો, સતત ઓવરલેપિંગ પાસનો ઉપયોગ કરો અને એક ભાગમાં બીજા ભાગમાં વધુ સમય વિતાવવાનું ટાળો. જેમ જેમ સપાટી મજબૂત થતી જાય છે, તેમ તેમ એકસાથે બધાને બદલે ધીમે ધીમે પિચ ઉમેરો. જો મોજા, બકબક અથવા ઘાટા છટાઓ દેખાય, તો વધુ ઝડપ મેળવતા પહેલા થોભો અને લક્ષણ જુઓ.
મશીનની સ્થિતિ પણ એ જ રૂટિનમાં રહે છે. સ્વચ્છ બ્લેડ, સમાન ગોઠવણ, સીધા ટ્રોવેલ આર્મ અને સરળ રોટર હલનચલન નોંધપાત્ર તફાવત લાવે છે. કોંક્રિટમાં એક કમનસીબ ટેવ છે કે ઓપરેટર ભૂલી ગયા પછી પણ દરેક નાની ભૂલ યાદ રહે છે.
પાવર ટ્રોવેલ ફિનિશ FAQ
મારા પાવર ટ્રોવેલ શા માટે નિશાન છોડી રહ્યા છે?
ખોટો સમય, વધુ પડતો બ્લેડ પિચ, અસમાન પાસ, ઘસાઈ ગયેલા બ્લેડ અને યાંત્રિક ઘસારો એ સામાન્ય કારણો છે. મશીન સેટિંગ્સ બદલતા પહેલા, પહેલા ઓળખો કે નિશાન ઘાટા, લહેરાતા, લહેરિયાત અથવા ફક્ત દૃશ્યમાન છે કે નહીં.
મારે કોંક્રિટનું પાવર ટ્રોવેલિંગ ક્યારે શરૂ કરવું જોઈએ?
ASCC માર્ગદર્શનમાં લગભગ 6 મીમી કે તેથી ઓછા ફૂટપ્રિન્ટ ઇન્ડેન્ટેશનનો ઉપયોગ થાય છે, જેમાં દૃશ્યમાન બ્લીડ વોટરનું અદ્રશ્ય થવું એક સામાન્ય ક્ષેત્ર સૂચક તરીકે હોય છે. તાપમાન રાહ જોવાના સમયમાં નોંધપાત્ર ફેરફાર કરી શકે છે, તેથી દરેક સ્લેબ માટે ચોક્કસ કલાકોનો ઉપયોગ ન કરવો જોઈએ.
શું પાવર ટ્રોવેલ બર્નના નિશાન હંમેશા ખરાબ હોય છે?
ના. સામાન્ય હાર્ડ ટ્રોવેલિંગ ઘટ્ટ સપાટીને કાળી કરી શકે છે. અસમાન શ્યામ છટાઓ, પેચીદો ચળકાટ અથવા સ્પષ્ટ બ્લેડ પેટર્ન ફક્ત રંગ કરતાં વધુ ઉપયોગી ચેતવણી ચિહ્નો છે.
પાવર ટ્રોવેલ પર મારે કયા બ્લેડ એંગલનો ઉપયોગ કરવો જોઈએ?
આખી ફિનિશિંગ પ્રક્રિયા માટે કોઈ એક બ્લેડ એંગલ નથી. શરૂઆતના કામ દરમિયાન બ્લેડનો સંપર્ક પહોળો રાખો અને કોંક્રિટ મજબૂત બને તેમ ધીમે ધીમે પિચ વધારો.
મારું પાવર ટ્રોવેલ તરંગો કેમ છોડે છે?
સ્લેબ હજુ પણ ખૂબ નરમ હોઈ શકે છે, મશીન સપાટીના મોર્ટારને દબાણ કરી રહ્યું હોઈ શકે છે, અથવા સ્ક્રિડિંગ અને તરતા રહેવાને કારણે અસમાનતા પહેલાથી જ હાજર હોઈ શકે છે. વધુ બ્લેડ દબાણ સાથે સમસ્યાને સુધારવાનો પ્રયાસ કરતા પહેલા સપાટીની કઠિનતા તપાસો.
શું પાવર ટ્રોવેલ અસમાન કોંક્રિટ સ્લેબને ઠીક કરી શકે છે?
તે ફિનિશિંગ દરમિયાન સપાટીની નાની અનિયમિતતાઓને સુધારી શકે છે, પરંતુ તે મૂકવા, સ્ક્રિડિંગ અથવા તરતા રહેવાથી થતી મુખ્ય સપાટતા સમસ્યાઓને વિશ્વસનીય રીતે સુધારી શકતું નથી. કોંક્રિટ પ્લેસમેન્ટ પ્રક્રિયામાં તે સમસ્યાઓનું વહેલું નિયંત્રણ કરવું જોઈએ.
ટૅગ્સ: પાવર ટ્રોવેલ ફિનિશ ખામીઓ, પાવર ટ્રોવેલ ફિનિશ, પાવર ટ્રોવેલ સમસ્યાઓ, પાવર ટ્રોવેલ બર્ન માર્ક્સ, પાવર ટ્રોવેલ ટાઇમિંગ, પાવર ટ્રોવેલ બ્લેડ એંગલ, પાવર ટ્રોવેલ બ્લેડ પિચ, પાવર ટ્રોવેલ માર્ક્સ, વેવી કોંક્રિટ ફિનિશ, કોંક્રિટ ફિનિશિંગ ખામીઓ

