Nedostaci završne obrade električnom gletericom: tragovi paljenja, valovi, popravci vremena i kuta oštrice
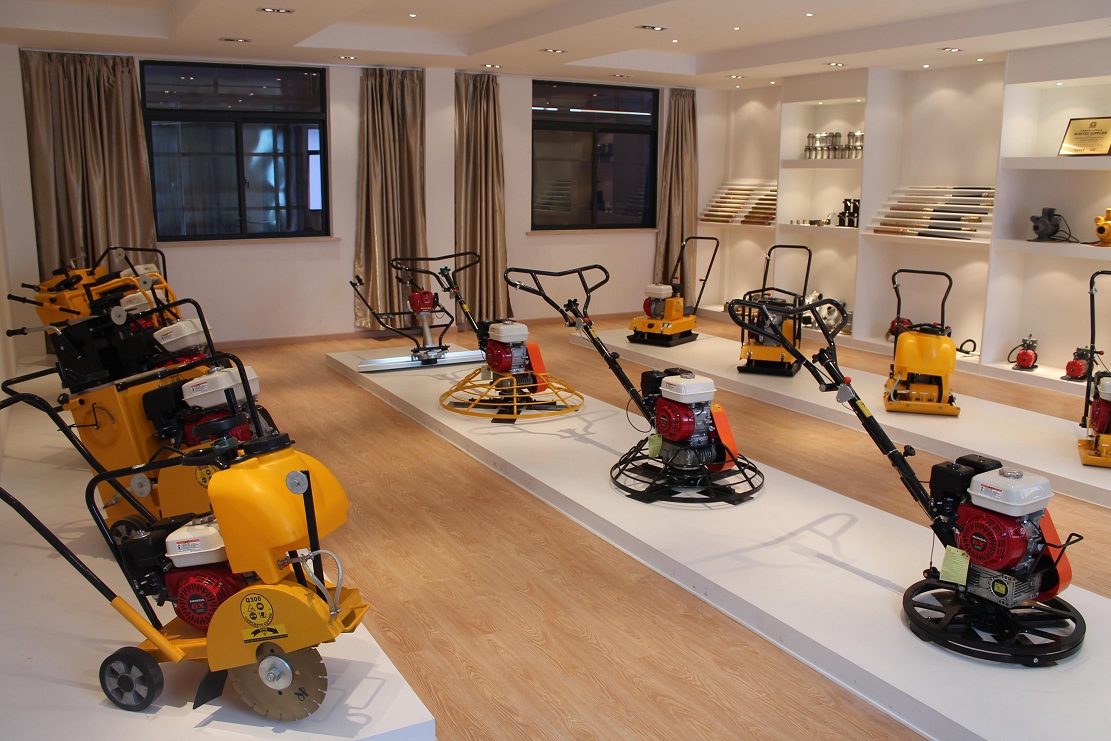
Nedostaci završne obrade strojne glačalice rijetko nastaju samo zbog jednog podešavanja. Tragovi paljenja, valovi, vibracije i linije lopatica obično se pojavljuju jer stanje ploče, nagib lopatica, brzina rotora ili vrijeme rada ne funkcioniraju zajedno. Postavke stroja koje se čine u redu kasnije poslijepodne mogu biti previše agresivne dvadeset minuta ranije. Beton se brzo mijenja dok se stvrdnjava, pa operater mora stalno pratiti pod umjesto da se usredotoči na jedan kut lopatica ili jednu brzinu.
Nedostaci završne obrade električnom gletericom: Što vam pod govori
Prije nego što bilo što promijenite na stroju, pažljivo pogledajte trag. Tamna mrlja, val i linija vibracija su različiti problemi. Tretiranje svih njih kao "tragova lopatice" često dovodi do pogrešnog podešavanja. Prvi zadatak je identificirati simptom, a zatim ići unatrag kroz vrijeme, podešavanje oštrice, stanje stroja i ranije faze završne obrade.
| Nedostatak | Uobičajeni uzrok | Prvo provjerite | Što učiniti |
|---|---|---|---|
| Tamni tragovi opeklina | Preveliki pritisak ili ponovljena dodavanja | Nagib lopatica, brzina, preklapanje | Polako završite i održite dodavanja ujednačena |
| Valovita površina | Beton je još uvijek previše mekan ili su se ranije pojavili problemi s niveliranjem | Krutost površine, slijeganje, ravnanje | Pričekajte dulje i koristite ravnije oštrice ili plovak za kuhanje. |
| Tragovi brbljanja ili pranja rublja | Preveliki nagib lopatice ili istrošenost stroja | Kut lopatice, lopatice, krakovi lopatice | Smanjite nagib i pregledajte stroj |
| Površinsko kidanje | Pogrešan tajming ili preveliki pritisak | Stanje betona i kontakt oštrice | Spljoštite oštrice i prestanite forsirati završni sloj |
Zašto električna gleterica ostavlja tragove paljenja?
Tragovi paljenja od strojne gleterice nisu uvijek znak da je nešto pošlo po zlu. Tvrdo gleteriranje prirodno zgušnjava gornji sloj betona, a industrijske smjernice propisuju da je taj zgusnuti sloj debljine otprilike 1-4 mm . Često izgleda tamnije od betona ispod, tako da neko tamnjenje može biti jednostavno dio tvrdo gleterirane završne obrade, a ne oštećenje ploče.
Znak upozorenja je neujednačena boja. Ako je jedno područje tamnije, sjajnije ili jače označeno od ostalih, pogledajte kako je stroj tamo korišten. Previše prolaza, veći lokalni pritisak oštrice ili različiti uvjeti postavljanja na ploču mogu ostaviti vidljive razlike. Ista industrijska smjernica napominje da se zgusnuti sloj tanji od oko 1 mm može brže istrošiti pod čestim prometom malih viličara s tvrdim kotačima. Više detalja o ovim problemima s završnom obradom poda možete pronaći u ovom tehnička rasprava o nedostacima betonskog poda zaglađenog čelikom .
Nagib oštrice je važan jer strmija oštrica dodiruje manju površinu. Tlak na dodirnoj točki raste. To pomaže kasnije u procesu završne obrade, ali prebrzo naginjanje oštrica može uzrokovati vibriranje stroja ili ostaviti oštre linije. Veći nagib je koristan u pravo vrijeme. U pogrešno vrijeme, jednostavno daje podu jasniji zapis o pogrešci.
Zašto električna glačalica ostavlja valove?
Valovita završna obrada betona često počinje kada je ploča još premekana da bi pravilno nosila stroj. Istraživanje sažeto u časopisu Concrete International stavlja početak sile lebdenja na otpor prodiranja od oko 50–150 psi (0,3–1,0 MPa) . Većina ekipa neće testirati otpor prodiranja pored svake ploče, ali broj pomaže objasniti znakove na terenu.
Ako stroj previše tone, gura mort ispred lopatica ili ostavlja meku kotrljajuću površinu iza sebe, beton vjerojatno nije spreman. Čekanje malo duže može uštedjeti puno popravaka kasnije.
Ne počinje svaki val s električnom glačalicom. Loše ravnanje ili neravnomjerno zaglađivanje mogu ostaviti visoke i niske dijelove prije nego što stroj uopće stigne. stroj za betonsku estrihu djeluje ranije u procesu, pomažući u uklanjanju i poravnavanju svježeg betona prije početka završnog glačanja. Ako je ploča već neravna u fazi estriha, veći pritisak lopatice kasnije neće je magično pretvoriti u ravni pod. Električna glačalica može poboljšati površinu; ne može obnoviti lošu geometriju ploče.
Kada je beton spreman za strojno glačanje?
Vrijeme početka rada strojne glačalice ne bi se trebalo temeljiti samo na satu. Podaci ankete izvođača radova ASCC-a pokazuju koliko temperatura može promijeniti vrijeme čekanja. Izvođači radova izvijestili su o očekivanom početku rada strojne glačalice od oko 4,25 sati na 10°C (50°F) , 2,75 sati na 20°C (70°F) i 1,75 sati na 30°C (90°F) .
| Temperatura betona | Tipično vrijeme čekanja koje je prijavio ASCC |
|---|---|
| 10°C / 50°F | Oko 4,25 sati |
| 20°C / 70°F | Oko 2,75 sati |
| 30°C / 90°F | Oko 1,75 sati |
U istim smjernicama ASCC-a kaže se da strojno zaglađivanje obično počinje kada otisak ostavi udubljenje od oko 6 mm (1/4 in.) ili manje i kada je vidljiva voda nestala. To su terenski pokazatelji, a ne fiksna pravila za svaku ploču, ali su korisniji od izjave: „Uvijek počinjemo nakon tri sata.“ Beton nema sat.
Što se događa ako počnete prerano?
Prerano pokretanje može ostaviti valove, razmazati pastu i zapečatiti površinu prije nego što voda i zrak završe s kretanjem prema gore. Industrijske smjernice izvještavaju o mjehurićima betona promjera od otprilike 6 do 100 mm (1/4 do 4 in.) i dubine od oko 3 mm (1/8 in.) . Raslojavanje se može proširiti na mnogo veća područja, tako da problem može ići daleko izvan nekoliko vidljivih tragova.
Sadržaj zraka može pogoršati problem na gustim, tvrdim, gleterskim podovima. Smjernice ACI-ja navedene u industrijskoj literaturi upozoravaju da stvaranje mjehurića i delaminacija postaju problem kada ukupni sadržaj zraka poraste iznad oko 3% . To ne znači da pod ne uspijeva u trenutku kada broj dosegne 3,1%, ali je koristan podsjetnik da ne počinje svaki problem s završnom obradom s operaterom ili strojem.
Što se događa ako počnete prekasno?
Ako se ploča predugo drži, površina postaje teže za zatvaranje. Operateri često reagiraju dodavanjem većeg nagiba oštrice i većom brzinom. To može uzrokovati vibriranje, oštre linije oštrice ili neujednačeno poliranje. Korisni prozor za završnu obradu nalazi se između betona koji je premekan da bi nosio stroj i betona koji je pretvrd da bi ravnomjerno reagirao.
Koliki nagib lopatica električne gleterice trebate koristiti?
Ne postoji jedinstveni kut lopatice električne glačalice za cijeli posao. U ranim fazama potrebno je više dodira lopatice s podom. Kako ploča postaje čvršća, lopatice se mogu postupno naginjati kako bi se vršio veći pritisak na površinu. Radni promjer stroja, vrsta lopatice i podešavanje nagiba također utječu na to koliko lako operater može pratiti promjenjive uvjete betona.
Izvođači radova uspoređuju različite strojevi za električno glačanje stoga treba gledati dalje od same snage motora. Radni promjer, konfiguracija lopatica, raspored kontrola i podešavanje nagiba važni su tijekom stvarnih završnih radova, posebno kada se ploča kreće od lebdenja do završne obrade.
Ako se pojavi vibracije čim se lopatice podignu, smanjite nagib i pogledajte stroj. ASCC razlikuje jednostavan vizualni uzorak lopatice od pravog traga lopatice s valovitom teksturom, dok ACI-jev materijal za obuku koji citira ASCC povezuje pretjerani nagib lopatica s neugodnim površinama za pranje ili vibracijama.
Ako smanjenje nagiba ne pomaže, pregledajte lopatice i krakove gleterice. Savijene lopatice, neravnomjerno podešavanje ili labave komponente mogu izgledati kao problem s betonom, kada je pravi problem mehaničke prirode. Jeftinije je provjeriti stroj nego raspravljati s nekoliko stotina četvornih metara očvrslog betona.
Uzrokuje li brzina rotora tragove električne gleterice?
Brzina rotora je važna, ali ne postoji razuman univerzalni broj okretaja za svaki pod. Veličina stroja, promjer lopatica, krutost betona i potrebna završna obrada mijenjaju način na koji lopatice rade. Prolaz velikom brzinom koji odgovara čvrstoj ploči može biti previše agresivan na mekšem betonu.
Za dekorativne ili obojene podove, smjernice ASCC-a napominju da manji broj prolaza i niža brzina rotacije mogu pomoći u smanjenju tamnih ili spaljenih područja. Brzina bi trebala pratiti stanje poda, a ne naviku operatera. Isto vrijedi i za nagib oštrice: oboje se mora mijenjati kako se mijenja beton.
Kvaliteta završne obrade počinje prije dolaska električne gleterice
Dobra završna obrada počinje ranije od završnog prolaza stroja. Pristup, priprema podloge, niveliranje gradilišta, rukovanje materijalom i ravnanje utječu na to koliko glatko napreduje izlijevanje betona. Na kompaktnim gradilištima, mini utovarivači za pripremu i ravnanje gradilišta može obavljati zadatke poput niveliranja, zatrpavanja i premještanja materijala prije početka radova na ploči.
To ne znači da mini utovarivač izravno kontrolira zaglađenu završnu obradu. Veza je uzvodna: loša priprema tla ili nezgodno rukovanje materijalom mogu otežati postavljanje, dok dobra priprema gradilišta daje betonskoj ekipi stabilniju početnu točku. Dok motorna glačalica dođe do ploče, neke kvalitetne odluke već su donesene.
Kako izbjeći probleme s završnom obradom električnom gletericom
Započnite s relativno ravnom pločom i nemojte žuriti s vidljivom vodom koja se ispire. Tijekom ranog rada držite lopatice ravnima, koristite stalne preklapajuće prolaze i izbjegavajte dulje zadržavanje smole u jednom dijelu nego u drugom. Kako površina postaje čvršća, dodajte smolu postupno, a ne odjednom. Ako se pojave valovi, vibracije ili tamne pruge, stanite i provjerite simptom prije nego što povećate brzinu.
Stanje stroja pripada istoj rutini. Čiste oštrice, jednako podešavanje, ravne ruke gleterice i glatko kretanje rotora čine primjetnu razliku. Beton ima nesretnu naviku pamtiti svaku malu pogrešku dugo nakon što ju je operater zaboravio.
Često postavljana pitanja o završnoj obradi električnim gleterom
Zašto moja električna glačalica ostavlja tragove?
Pogrešan tajming, preveliki nagib oštrice, neravnomjerni prolazi, istrošene oštrice i mehaničko trošenje uobičajeni su uzroci. Prije promjene postavki stroja prvo utvrdite je li trag taman, valovit, naborani ili samo vizualan.
Kada trebam početi s glačanjem betona strojno?
ASCC smjernice koriste udubljenje otiska od oko 6 mm ili manje, zajedno s nestankom vidljive vode koja se ispire, kao uobičajeni pokazatelj na terenu. Temperatura može znatno promijeniti vrijeme čekanja, stoga se fiksni broj sati ne bi trebao koristiti za svaku ploču.
Jesu li tragovi paljenja od električne gleterice uvijek loši?
Ne. Normalno tvrdo nanošenje lopatice može potamniti zgusnutu površinu. Neravnomjerne tamne pruge, neujednačen sjaj ili očiti uzorci oštrice korisniji su znakovi upozorenja od same boje.
Koji kut oštrice trebam koristiti na električnoj glačalici?
Ne postoji jedinstveni kut oštrice za cijeli proces završne obrade. Održavajte širi kontakt oštrice tijekom ranih radova i postupno povećavajte nagib kako beton postaje čvršći.
Zašto moja električna glačalica ostavlja valove?
Ploča je možda još uvijek premekana, stroj možda gura površinski mort ili su neravnine možda već prisutne od ravnanja i zaglađivanja. Provjerite čvrstoću površine prije nego što pokušate ispraviti problem većim pritiskom oštrice.
Može li električna gleterica popraviti neravnu betonsku ploču?
Može poboljšati male površinske nepravilnosti tijekom završne obrade, ali ne može pouzdano ispraviti veće probleme s ravnošću nastale ugradnjom, ravnanjem ili zaglađivanjem. Te probleme treba kontrolirati ranije u procesu betoniranja.
Oznake: nedostaci završne obrade strojne glačalice, završna obrada strojne glačalice, problemi s strojnom glačalicom, tragovi paljenja strojne glačalice, tajming strojne glačalice, kut oštrice strojne glačalice, nagib oštrice strojne glačalice, tragovi strojne glačalice, valovita završna obrada betona, nedostaci završne obrade betona

