Vady povrchové úpravy po strojním hladicím stroji: Stopy po spálení, vlny, opravy načasování a úhlu čepele
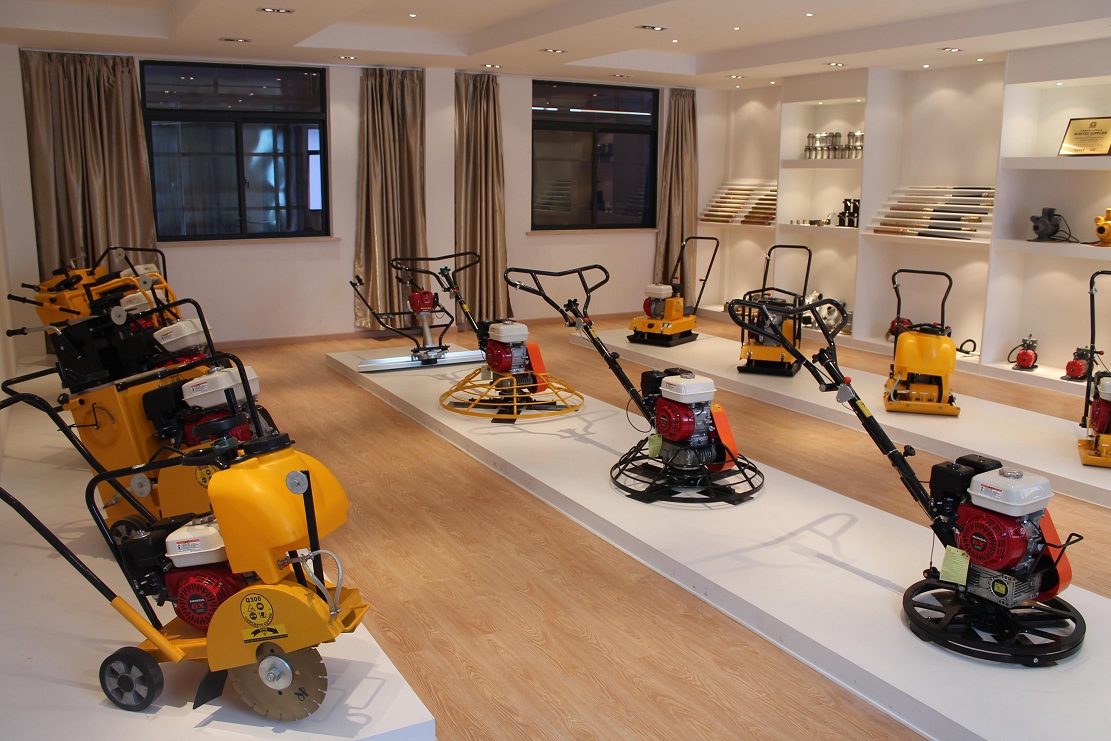
Vady povrchu hladičky betonu zřídkakdy vznikají pouze z jednoho nastavení. Stopy po spálení, vlny, chvění a stopy po lopatkách se obvykle objevují, protože stav desky, sklon lopatek, otáčky rotoru nebo načasování nesouvisejí. Nastavení stroje, které se zdá být v pořádku později odpoledne, může být o dvacet minut dříve příliš agresivní. Beton se během tuhnutí rychle mění, takže obsluha musí neustále sledovat stav podlahy, místo aby se zaměřovala na jeden úhel lopatek nebo jednu rychlost.
Vady povrchové úpravy po strojním hladítku: Co vám říká podlaha
Než cokoli na stroji změníte, pečlivě si prohlédněte značku. Tmavá skvrna, vlna a chvějící se linie jsou různé problémy. Pokud je všechny považujete za „stopy po hladítku“, často to vede k nesprávnému seřízení. Prvním úkolem je identifikovat příznak a poté zpětně projít časování, nastavení kotouče, stav stroje a dřívější fáze dokončování.
| Přeběhnout | Častá příčina | Nejprve zkontrolujte | Co dělat |
|---|---|---|---|
| Tmavé stopy po popáleninách | Příliš velký tlak nebo opakované přihrávky | Sklon lopatek, rychlost, překrytí | Zvolna zakončujte a udržujte přihrávky vyrovnané |
| Vlnitý povrch | Beton je stále příliš měkký nebo se vyskytly problémy s vyrovnáním již dříve | Tuhost povrchu, poklesávání, vyhlazování | Počkejte déle a použijte plošší čepele nebo plovoucí pánev. |
| Stopy po chvění nebo valše | Příliš velký sklon lopatek nebo opotřebení stroje | Úhel čepele, čepele, ramena hladičky | Snižte sklon a zkontrolujte stroj |
| Povrchové trhání | Špatné načasování nebo příliš velký tlak | Stav betonu a kontakt s lopatkou | Zploštěte čepele a přestaňte tlačit na konec |
Proč strojní hladička zanechává stopy po spálení?
Stopy po spálení od strojního hladítka nejsou vždy známkou toho, že se něco pokazilo. Tvrdé hladení přirozeně zhutňuje vrchní vrstvu betonu a průmyslové pokyny uvádějí tloušťku této zhuštěné vrstvy zhruba 1–4 mm . Často vypadá tmavší než beton pod ní, takže určité ztmavnutí může být spíše součástí tvrdého hladítka než poškození desky.
Varovným signálem je nerovnoměrná barva. Pokud je jedna oblast tmavší, lesklejší nebo silněji znečištěná než zbytek, podívejte se, jak byl stroj v dané oblasti používán. Příliš mnoho průchodů, vyšší lokální tlak na čepel nebo různé podmínky tuhnutí napříč deskou mohou zanechat viditelné rozdíly. Stejné průmyslové pokyny uvádějí, že zhuštěná vrstva tenčí než přibližně 1 mm se může opotřebovat dříve při častém provozu malých vysokozdvižných vozíků s tvrdými koly. Více podrobností o těchto problémech s povrchovou úpravou podlahy naleznete v tomto technická diskuse o vadách ocelově hladené betonové podlahy .
Sklon nožů je důležitý, protože strmější nůž se dotýká menší plochy. Tlak v kontaktním bodě se zvyšuje. To sice pomáhá později v procesu dokončování, ale příliš rychlé natáčení nožů může způsobit chvění stroje nebo zanechání ostrých linií. Větší sklon je užitečný ve správný čas. Ve špatný čas to jednoduše poskytne podlahe jasnější záznam o chybě.
Proč strojní hladička zanechává vlny?
Vlnitý betonový povrch často začíná, když je deska ještě příliš měkká na to, aby stroj správně unesla. Výzkum shrnutý v časopise Concrete International uvádí, že začátek silového vyhlazování je při penetračním odporu přibližně 50–150 psi (0,3–1,0 MPa) . Většina pracantů netestuje penetrační odpor vedle každé desky, ale toto číslo pomáhá vysvětlit terénní znaky.
Pokud se stroj příliš zaboří, tlačí maltu před nože nebo za sebou zanechává měkký valivý povrch, beton pravděpodobně není připravený. Čekání o něco déle může ušetřit spoustu oprav později.
Ne každá vlna začíná strojní hladičkou. Špatné uhlazení nebo nerovnoměrné uhlazení mohou zanechat vyvýšené a prohlubně ještě předtím, než stroj dorazí. stroj na betonovou mazaninu Pracuje dříve v procesu a pomáhá setřít a vyrovnat čerstvý beton před zahájením finálního stěrkování. Pokud je deska již ve fázi potěru nerovná, pozdější větší tlak lopatky ji magicky nezmění na rovnou podlahu. Strojní hladička může povrch vylepšit, ale nemůže obnovit špatnou geometrii desky.
Kdy je beton připraven k strojnímu hladení?
Načasování strojního hladicího stroje by se nemělo odvíjet pouze od hodin. Data z průzkumu dodavatelů ASCC ukazují, jak moc může teplota změnit čekací dobu. Dodavatelé uváděli očekávaný začátek hladicího stroje přibližně za 4,25 hodiny při 10 °C (50 °F) , 2,75 hodiny při 20 °C (70 °F) a 1,75 hodiny při 30 °C (90 °F) .
| Teplota betonu | Typická čekací doba hlášená ASCC |
|---|---|
| 10 °C / 50 °F | Asi 4,25 hodiny |
| 20 °C / 70 °F | Přibližně 2,75 hodiny |
| 30 °C / 90 °F | Přibližně 1,75 hodiny |
Stejné pokyny ASCC uvádějí, že strojní vyhlazování obvykle začíná, když stopa zanechá prohlubeň o velikosti asi 6 mm (1/4 palce) nebo méně a viditelná vytékající voda zmizela. Jedná se spíše o terénní ukazatele než o pevná pravidla pro každou desku, ale jsou užitečnější než říkat: „Vždy začínáme po třech hodinách.“ Beton nemá hodinky.
Co se stane, když začnete příliš brzy?
Příliš brzký začátek může způsobit vlny, roztlačení pasty a utěsnění povrchu dříve, než voda a vzduch přestanou stoupat vzhůru. Průmyslové pokyny uvádějí betonové puchýře o průměru zhruba 6 až 100 mm (1/4 až 4 palce) a hloubce asi 3 mm (1/8 palce) . Oddělování vrstev se může rozšířit na mnohem větší plochy, takže problém může sahat daleko za několik viditelných stop.
Obsah vzduchu může problém zhoršit na hustých a tvrdých podlahách s hladítkem. Pokyny ACI citované v oborové literatuře varují, že tvorba puchýřů a delaminace se stávají problémem, když celkový obsah vzduchu stoupne nad přibližně 3 % . To neznamená, že podlaha selže v okamžiku, kdy číslo dosáhne 3,1 %, ale je to užitečná připomínka, že ne každý problém s povrchovou úpravou začíná u obsluhy nebo stroje.
Co se stane, když začnete příliš pozdě?
Pokud necháte desku příliš dlouho, povrch se hůře uzavírá. Obsluha často reaguje větším roztečí nožů a vyšší rychlostí. To může způsobit chvění, ostré linie nožů nebo nerovnoměrné leštění. Užitečné okno pro konečnou úpravu se nachází mezi betonem, který je příliš měkký na to, aby unesl stroj, a betonem, který je příliš tvrdý na to, aby reagoval rovnoměrně.
Jaký rozteč listů elektrické hladičky byste měli použít?
Neexistuje jediný úhel sklonu lopatek hladičky pro celou práci. První vrstvy vyžadují větší kontakt lopatek s podlahou. Jak deska tuhne, lze lopatky postupně nastavovat, aby se na povrch vyvíjel větší tlak. Pracovní průměr stroje, typ lopatek a nastavení sklonu také ovlivňují, jak snadno se obsluha dokáže přizpůsobit měnícím se podmínkám betonu.
Dodavatelé porovnávající různé stroje na elektrické hladičky Proto by se nemělo zaměřovat pouze na výkon motoru. Pracovní průměr, konfigurace lopatek, uspořádání ovládacích prvků a nastavení úhlu rozteče jsou důležité během skutečných dokončovacích prací, zejména když se brama přesouvá z hladkého obrábění do konečné úpravy.
Pokud se chvění objeví ihned po zvednutí lopatek, snižte sklon a podívejte se na stroj. ASCC rozlišuje jednoduchý vizuální vzor po lžíci od skutečné stopy po lžíci s vlnitou texturou, zatímco školicí materiály ACI citované ASCC spojují nadměrný sklon lopatek s problematickou valchou nebo chvějícími se povrchy.
Pokud snížení sklonu nepomůže, zkontrolujte lopatky a ramena hladičky. Ohnuté lopatky, nerovnoměrné nastavení nebo uvolněné součásti mohou vypadat jako problém s betonem, když je skutečný problém mechanický. Je levnější zkontrolovat stroj, než se hádat s několika stovkami metrů čtverečních ztvrdlého betonu.
Způsobuje rychlost rotoru stopy po hladicí lopatce?
Rychlost rotoru je důležitá, ale neexistuje žádná rozumná univerzální rychlost otáček pro každou podlahu. Velikost stroje, průměr lopatek, tuhost betonu a požadovaný povrch mění způsob, jakým lopatky fungují. Vysokorychlostní řez, který je vhodný pro pevnou desku, může být na měkčím betonu příliš agresivní.
U dekorativních nebo barevných podlah pokyny ASCC uvádějí, že menší počet průchodů a nižší rychlost otáčení mohou pomoci omezit tmavé nebo spálené plochy. Rychlost by se měla přizpůsobovat stavu podlahy, nikoli zvyku obsluhy. Totéž platí pro úhel sklonu kotoučů: obojí se musí měnit se změnou betonu.
Kvalita povrchové úpravy začíná ještě před příjezdem strojní hladičky
Dobré dokončování začíná dříve než poslední strojní přejezd. Přístup, příprava podkladu, terénní úpravy staveniště, manipulace s materiálem a vyrovnávání dna ovlivňují, jak hladce bude lití betonu postupovat. Na kompaktních staveništích, smykem řízené nakladače pro přípravu a úpravu terénu zvládne úkoly, jako je nivelace, zásyp a přesun materiálu před zahájením prací na desce.
To neznamená, že smykem řízený nakladač přímo ovládá hladicí kladku. Spojení je v předstihu: špatná příprava terénu nebo nešikovná manipulace s materiálem může ztížit pokládku, zatímco dobrá příprava staveniště poskytuje betonářskému týmu stabilnější výchozí bod. Než se hladička betonu dostane k desce, některá kvalitní rozhodnutí již byla učiněna.
Jak se vyhnout problémům s povrchovou úpravou strojním hladítkem
Začněte s poměrně rovnou deskou a nespěchejte s viditelnou odtékající vodou. Během úvodní práce udržujte nože v rovině, používejte rovnoměrné překrývající se průchody a vyhněte se tomu, abyste v jedné sekci trávili mnohem více času než v jiné. Jak se povrch zpevňuje, přidávejte smolu postupně, nikoli najednou. Pokud se objeví vlny, chvění nebo tmavé pruhy, zastavte se a před zvýšením rychlosti se podívejte na příznak.
Stav stroje patří do stejné rutiny. Čisté nože, rovnoměrné seřízení, rovná ramena hladičky a plynulý pohyb rotoru dělají znatelný rozdíl. Beton má nešťastný zvyk pamatovat si každou malou chybu dlouho poté, co na ni obsluha zapomněla.
Často kladené otázky k povrchové úpravě strojním hladítkem
Proč moje hladička dřeva zanechává šmouhy?
Nesprávné načasování, příliš velký sklon nožů, nerovnoměrné průchody, opotřebované nože a mechanické opotřebení jsou častými příčinami. Před změnou nastavení stroje nejprve zjistěte, zda je značka tmavá, zvlněná, čeřiná nebo pouze vizuální.
Kdy bych měl začít s hlazením betonu strojním hladítkem?
Pokyny ASCC používají jako běžný ukazatel v terénu vtlačení o tloušťce asi 6 mm nebo méně spolu s vymizením viditelné vytékající vody. Teplota může značně ovlivnit čekací dobu, proto by se pro každou desku neměl používat pevný počet hodin.
Jsou stopy po spálení od strojní hladičky vždycky špatné?
Ne. Běžné tvrdé zednické lžíce může ztmavit zhutněný povrch. Nerovnoměrné tmavé pruhy, skvrnitý lesk nebo zřetelné vzory po stěrce jsou užitečnějšími varovnými signály než samotná barva.
Jaký úhel čepele mám použít u elektrické hladičky?
Pro celý proces dokončování neexistuje jednotný úhel čepele. Během počátečních prací udržujte širší kontakt čepele a postupně zvyšujte sklon, jak beton tuhne.
Proč moje hladička dřeva zanechává vlny?
Deska může být stále příliš měkká, stroj může nanášet povrchovou maltu nebo nerovnosti již mohou být přítomny po vyrovnání a uhlazení. Před pokusem o nápravu problému větším tlakem čepele zkontrolujte tuhost povrchu.
Může strojní hladička opravit nerovný betonový podklad?
Může vylepšit drobné nerovnosti povrchu během konečné úpravy, ale nemůže spolehlivě opravit větší problémy s rovinností, které vznikly po pokládce, stěrkování nebo uhlazování betonu. Tyto problémy by měly být řešeny dříve v procesu betonování.
Štítky: vady povrchu hladičky betonu, povrchová úprava hladičky betonu, problémy s hladičkou betonu, stopy po spálení po hladičce betonu, načasování hladičky betonu, úhel čepele hladičky betonu, sklon čepele hladičky betonu, stopy po hladičce betonu, zvlněný betonový povrch, vady povrchové úpravy betonu

