पावर ट्रॉवेल से काम करते समय आने वाली खामियों को ठीक करना: जलने के निशान, लहरें, टाइमिंग और ब्लेड के कोण में सुधार
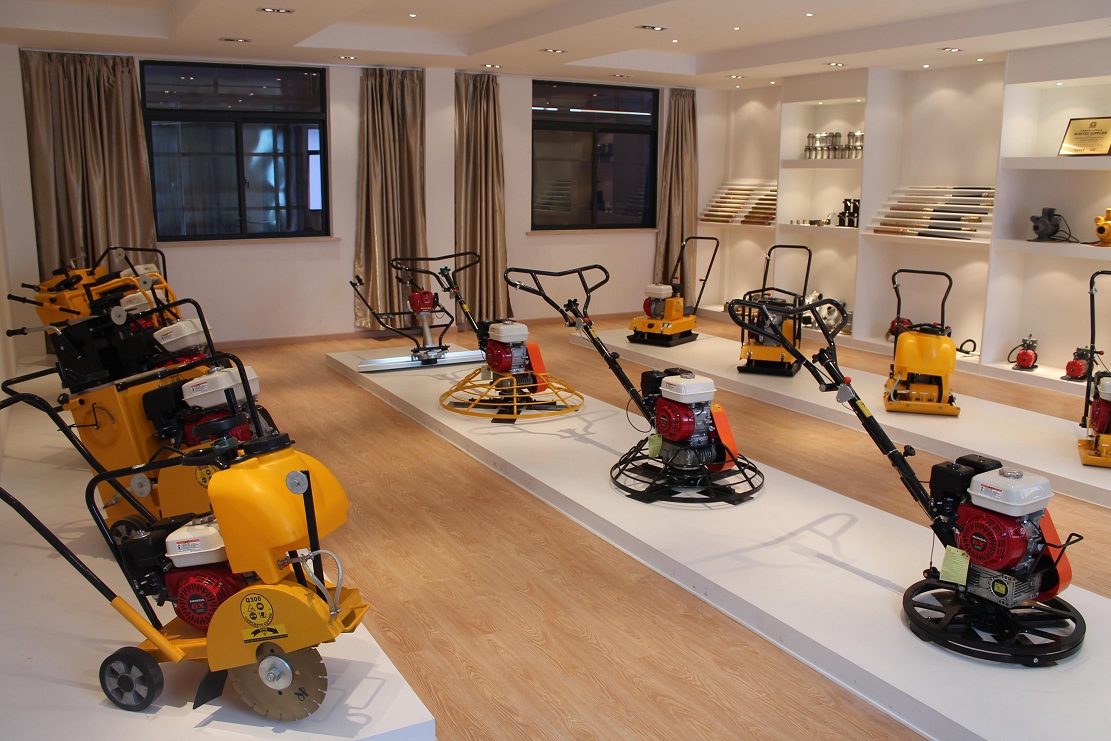
पावर ट्रॉवेल से होने वाली फिनिशिंग की खामियां शायद ही कभी किसी एक सेटिंग के कारण होती हैं। जलने के निशान, लहरें, कंपन और ब्लेड की रेखाएं आमतौर पर स्लैब की स्थिति, ब्लेड की पिच, रोटर की गति या टाइमिंग के सही ढंग से काम न करने के कारण दिखाई देती हैं। मशीन की वह सेटिंग जो दोपहर बाद ठीक लगती है, वही सेटिंग बीस मिनट पहले बहुत ज़्यादा आक्रामक हो सकती है। कंक्रीट जमते समय तेज़ी से बदलता है, इसलिए ऑपरेटर को एक ही ब्लेड कोण या गति पर टिके रहने के बजाय फर्श की स्थिति को लगातार देखते रहना चाहिए।
पावर ट्रॉवेल से किए गए फिनिश में खामियां: फर्श आपको क्या बता रहा है?
मशीन में कोई भी बदलाव करने से पहले, निशान को ध्यान से देखें। गहरा धब्बा, लहरदार सतह और कंपन वाली रेखा अलग-अलग समस्याएं हैं। इन सभी को "ट्रोवेल के निशान" मानकर नज़रअंदाज़ करने से अक्सर गलत समायोजन हो जाता है। सबसे पहले, समस्या के लक्षण को पहचानें, फिर समय, ब्लेड की सेटिंग, मशीन की स्थिति और पहले के फिनिशिंग चरणों की जांच करें।
| दोष | सामान्य कारण | पहले जांच लें | क्या करें |
|---|---|---|---|
| गहरे जले के निशान | बहुत अधिक दबाव या बार-बार पास करना | ब्लेड पिच, गति, ओवरलैप | फिनिश लाइन पर धीरे चलें और पास बराबर रखें। |
| लहरदार सतह | कंक्रीट अभी भी बहुत नरम है या पहले समतलीकरण की समस्याएँ हैं | सतह की कठोरता, धंसना, परत चढ़ाना | अधिक देर प्रतीक्षा करें और चपटे ब्लेड या फ्लोट पैन का उपयोग करें। |
| चटर या उबड़-खाबड़ निशान | ब्लेड की पिच या मशीन की घिसावट बहुत अधिक होने के कारण | ब्लेड का कोण, ब्लेड, ट्रॉवेल आर्म्स | पिच को कम करें और मशीन का निरीक्षण करें |
| सतह फटना | गलत समय या अत्यधिक दबाव | कंक्रीट की स्थिति और ब्लेड का संपर्क | ब्लेड को समतल करें और फिनिशिंग पर ज़ोर लगाना बंद करें। |
पावर ट्रॉवेल से जलने के निशान क्यों पड़ते हैं?
पावर ट्रॉवेल से जलने के निशान हमेशा किसी गड़बड़ी का संकेत नहीं होते। हार्ड ट्रॉवेलिंग से कंक्रीट की ऊपरी परत स्वाभाविक रूप से घनी हो जाती है, और उद्योग के दिशानिर्देशों के अनुसार इस घनी परत की मोटाई लगभग 1-4 मिमी होती है। यह अक्सर नीचे की कंक्रीट से अधिक गहरे रंग की दिखती है, इसलिए कुछ गहरापन स्लैब को नुकसान पहुंचाने के बजाय हार्ड ट्रॉवेलिंग की प्रक्रिया का ही हिस्सा हो सकता है।
चेतावनी का संकेत असमान रंग है। यदि कोई एक क्षेत्र बाकी हिस्सों की तुलना में अधिक गहरा, चमकदार या अधिक निशान वाला है, तो देखें कि मशीन का उपयोग वहां कैसे किया गया था। बहुत अधिक बार मशीन चलाने, ब्लेड पर अधिक स्थानीय दबाव या स्लैब पर अलग-अलग सेटिंग स्थितियों के कारण दिखाई देने वाले अंतर हो सकते हैं। उद्योग के दिशानिर्देशों में यह भी बताया गया है कि लगभग 1 मिमी से पतली सघन परत छोटे, कठोर पहियों वाले फोर्कलिफ्ट के बार-बार चलने से जल्दी घिस सकती है। फर्श की फिनिशिंग से संबंधित इन समस्याओं के बारे में अधिक जानकारी इस लेख में मिल सकती है। स्टील-ट्रोवेल्ड कंक्रीट फर्श की खामियों पर तकनीकी चर्चा .
ब्लेड की पिच मायने रखती है क्योंकि अधिक झुकी हुई ब्लेड कम सतह को छूती है। संपर्क बिंदु पर दबाव बढ़ जाता है। यह बाद में फिनिशिंग प्रक्रिया में मददगार होता है, लेकिन ब्लेड की पिच को बहुत जल्दी बदलने से मशीन में कंपन हो सकता है या कठोर रेखाएं बन सकती हैं। सही समय पर अधिक पिच उपयोगी होती है। गलत समय पर, यह फर्श पर गलती का स्पष्ट निशान छोड़ देती है।
पावर ट्रॉवेल से सतह पर लहरें क्यों बन जाती हैं?
कंक्रीट की सतह पर लहरदार निशान अक्सर तब शुरू होते हैं जब स्लैब मशीन को ठीक से संभालने के लिए बहुत नरम होता है। कंक्रीट इंटरनेशनल में प्रकाशित शोध के अनुसार, पावर फ्लोटिंग की शुरुआत लगभग 50-150 psi (0.3-1.0 MPa) प्रवेश प्रतिरोध पर होती है। अधिकांश टीमें हर स्लैब के पास प्रवेश प्रतिरोध का परीक्षण नहीं करती हैं, लेकिन यह संख्या क्षेत्र में दिखने वाले निशानों को समझने में सहायक होती है।
यदि मशीन बहुत अधिक धंस जाती है, ब्लेड के आगे मोर्टार धकेल देती है या अपने पीछे एक नरम, लुढ़कने वाली सतह छोड़ देती है, तो कंक्रीट शायद तैयार नहीं है। थोड़ा और इंतजार करने से बाद में होने वाली मरम्मत की काफी बचत हो सकती है।
हर बार काम की शुरुआत पावर ट्रॉवेल से ही नहीं होती। खराब स्क्रिडिंग या असमान फ्लोटिंग के कारण मशीन के आने से पहले ही ऊंचे-नीचे क्षेत्र बन सकते हैं। कंक्रीट स्क्रिड मशीन यह प्रक्रिया के शुरुआती चरण में काम करता है, जिससे अंतिम ट्रोवेलिंग शुरू होने से पहले ताज़ा कंक्रीट को समतल करने में मदद मिलती है। यदि स्क्रीडिंग के चरण में ही स्लैब असमान है, तो बाद में ब्लेड का अधिक दबाव डालने से वह जादुई रूप से समतल नहीं हो जाएगा। एक पावर ट्रोवेल सतह को बेहतर बना सकता है; यह खराब स्लैब ज्यामिति को ठीक नहीं कर सकता।
कंक्रीट पर पावर ट्रॉवेलिंग कब शुरू की जा सकती है?
पावर ट्रॉवेल के इस्तेमाल का समय केवल घड़ी के आधार पर तय नहीं किया जाना चाहिए। ASCC ठेकेदार सर्वेक्षण के आंकड़ों से पता चलता है कि तापमान प्रतीक्षा समय को कितना प्रभावित कर सकता है। ठेकेदारों ने बताया कि 10°C (50°F) पर पावर-फ्लोटिंग शुरू होने में लगभग 4.25 घंटे , 20°C (70°F) पर 2.75 घंटे और 30°C (90°F) पर 1.75 घंटे लगने की उम्मीद है ।
| कंक्रीट तापमान | एएससीसी द्वारा रिपोर्ट किया गया सामान्य प्रतीक्षा समय |
|---|---|
| 10° सेल्सियस / 50° फारेनहाइट | लगभग 4.25 घंटे |
| 20° सेल्सियस / 70° फारेनहाइट | लगभग 2.75 घंटे |
| 30° सेल्सियस / 90° फारेनहाइट | लगभग 1.75 घंटे |
एएससीसी के उसी दिशानिर्देश के अनुसार, पावर फ्लोटिंग आमतौर पर तब शुरू की जाती है जब फुटप्रिंट लगभग 6 मिमी (1/4 इंच) या उससे कम का निशान छोड़ देता है और दिखाई देने वाला रिसाव सूख जाता है। ये हर स्लैब के लिए निश्चित नियम नहीं हैं, बल्कि क्षेत्र के संकेतक हैं, लेकिन ये यह कहने से कहीं अधिक उपयोगी हैं कि, "हम हमेशा तीन घंटे बाद शुरू करते हैं।" कंक्रीट घड़ी का मालिक नहीं होता।
अगर आप बहुत जल्दी शुरुआत कर दें तो क्या होगा?
बहुत जल्दी शुरू करने से सतह पर लहरें बन सकती हैं, पेस्ट इधर-उधर फैल सकता है और पानी और हवा के ऊपर की ओर बढ़ने से पहले ही सतह सील हो सकती है। उद्योग के दिशानिर्देशों के अनुसार, कंक्रीट में लगभग 6 से 100 मिमी (1/4 से 4 इंच) व्यास और लगभग 3 मिमी (1/8 इंच) गहराई तक फफोले बन सकते हैं। परतें उखड़ने की समस्या बहुत बड़े क्षेत्र में फैल सकती है, इसलिए यह समस्या कुछ दिखाई देने वाले निशानों से कहीं अधिक गंभीर हो सकती है।
घनी और कठोर सतह वाले फर्शों में हवा की मात्रा समस्या को और भी गंभीर बना सकती है। उद्योग साहित्य में उद्धृत ACI दिशानिर्देश चेतावनी देते हैं कि जब कुल हवा की मात्रा लगभग 3% से अधिक हो जाती है तो फफोले और परतें उखड़ने की समस्या उत्पन्न हो जाती है। इसका मतलब यह नहीं है कि 3.1% तक पहुँचते ही फर्श खराब हो जाता है, लेकिन यह एक उपयोगी अनुस्मारक है कि हर फिनिशिंग समस्या ऑपरेटर या मशीन की गलती से शुरू नहीं होती है।
अगर आप बहुत देर से शुरुआत करते हैं तो क्या होता है?
स्लैब को बहुत देर तक छोड़ देने से सतह को बंद करना कठिन हो जाता है। ऑपरेटर अक्सर ब्लेड की पिच और गति बढ़ाकर इसका समाधान करते हैं। इससे कंपन, ब्लेड की तीखी रेखाएं या असमान पॉलिशिंग जैसी समस्याएं उत्पन्न हो सकती हैं। उपयुक्त फिनिशिंग का सही समय उस कंक्रीट के बीच होता है जो मशीन को चलाने के लिए बहुत नरम हो और जो समान रूप से प्रतिक्रिया करने के लिए बहुत कठोर हो।
ट्रॉवेल ब्लेड की पिच कितनी पावर की होनी चाहिए?
पूरे काम के लिए पावर ट्रॉवेल ब्लेड का कोई एक कोण नहीं होता। शुरुआती चरणों में फर्श के साथ ब्लेड का अधिक संपर्क आवश्यक होता है। जैसे-जैसे स्लैब सख्त होता जाता है, सतह पर अधिक दबाव डालने के लिए ब्लेड का झुकाव धीरे-धीरे बढ़ाया जा सकता है। मशीन का कार्यशील व्यास, ब्लेड का प्रकार और झुकाव समायोजन भी कंक्रीट की बदलती स्थितियों के अनुसार ऑपरेटर के काम करने की क्षमता को प्रभावित करते हैं।
अलग-अलग ठेकेदारों की तुलना करना पावर ट्रॉवेल मशीनें इसलिए हमें केवल इंजन की शक्ति से आगे नहीं देखना चाहिए। वास्तविक फिनिशिंग कार्य के दौरान कार्यशील व्यास, ब्लेड विन्यास, नियंत्रण लेआउट और पिच समायोजन सभी महत्वपूर्ण होते हैं, विशेष रूप से जब स्लैब फ्लोटिंग अवस्था से अंतिम फिनिशिंग की ओर बढ़ रहा हो।
यदि ब्लेड उठाते ही कंपन दिखाई दे, तो पिच को कम करें और मशीन को देखें। ASCC एक साधारण दृश्य ट्रॉवेल पैटर्न को लहरदार बनावट वाले वास्तविक ट्रॉवेल निशान से अलग करता है, जबकि ASCC द्वारा उद्धृत ACI प्रशिक्षण सामग्री अत्यधिक ब्लेड पिच को आपत्तिजनक वॉशबोर्ड या कंपन वाली सतहों से जोड़ती है।
यदि पिच कम करने से समस्या हल नहीं होती है, तो ब्लेड और ट्रॉवेल आर्म्स की जांच करें। मुड़े हुए ब्लेड, असमान समायोजन या ढीले पुर्जे कंक्रीट की समस्या जैसे लग सकते हैं, जबकि असल समस्या यांत्रिक होती है। सैकड़ों वर्ग मीटर जमे हुए कंक्रीट से बहस करने की तुलना में मशीन की जांच करना कहीं अधिक सस्ता है।
क्या रोटर की गति के कारण पावर ट्रॉवेल के निशान बनते हैं?
रोटर की गति मायने रखती है, लेकिन हर सतह के लिए कोई एक समान RPM नहीं है। मशीन का आकार, ब्लेड का व्यास, कंक्रीट की कठोरता और आवश्यक फिनिशिंग, ये सभी ब्लेड के काम करने के तरीके को प्रभावित करते हैं। एक मजबूत स्लैब के लिए उपयुक्त तेज़ गति से चलने वाली मशीन नरम कंक्रीट पर बहुत ज़्यादा नुकसान पहुंचा सकती है।
सजावटी या रंगीन फर्शों के लिए, ASCC के दिशानिर्देशों में कहा गया है कि कम पास और कम रोटेशन गति से काले या जले हुए दिखने वाले धब्बों को कम किया जा सकता है। गति फर्श की स्थिति के अनुसार होनी चाहिए, न कि ऑपरेटर की आदत के अनुसार। ब्लेड पिच के लिए भी यही बात लागू होती है: कंक्रीट में बदलाव के साथ दोनों को भी बदलना आवश्यक है।
फिनिशिंग की गुणवत्ता पावर ट्रॉवेल के आने से पहले ही शुरू हो जाती है।
अच्छी फिनिशिंग का काम अंतिम मशीन पास से पहले ही शुरू हो जाता है। पहुंच, सब-बेस की तैयारी, साइट ग्रेडिंग, सामग्री की हैंडलिंग और स्क्रिडिंग, ये सभी कारक कंक्रीट डालने की प्रक्रिया को सुचारू रूप से प्रभावित करते हैं। सघन निर्माण स्थलों पर, साइट की तैयारी और ग्रेडिंग के लिए स्किड स्टीयर लोडर स्लैब का काम शुरू होने से पहले ग्रेडिंग, बैकफिलिंग और सामग्री की आवाजाही जैसे कार्यों को संभाल सकता है।
इसका मतलब यह नहीं है कि स्किड स्टीयर सीधे तौर पर ट्रोवेल फिनिश को नियंत्रित करता है। संबंध प्रक्रिया के शुरुआती चरण में है: खराब ज़मीन की तैयारी या सामग्री को संभालने में कठिनाई से काम मुश्किल हो सकता है, जबकि अच्छी साइट तैयारी कंक्रीट टीम को एक स्थिर शुरुआती बिंदु प्रदान करती है। जब तक पावर ट्रोवेल स्लैब तक पहुँचता है, तब तक गुणवत्ता संबंधी कुछ निर्णय पहले ही लिए जा चुके होते हैं।
पावर ट्रॉवेल से फिनिशिंग में आने वाली समस्याओं से कैसे बचें
एक समतल सतह से शुरुआत करें और दिखाई देने वाले रिसाव पर जल्दबाजी न करें। शुरुआती काम के दौरान ब्लेड को अधिक समतल रखें, लगातार ओवरलैपिंग पास का उपयोग करें और एक भाग पर दूसरे भाग की तुलना में अधिक समय न बिताएं। जैसे-जैसे सतह सख्त होती जाए, पिच को एक साथ डालने के बजाय धीरे-धीरे डालें। यदि लहरें, कंपन या गहरे निशान दिखाई दें, तो गति बढ़ाने से पहले रुकें और लक्षण देखें।
मशीन की स्थिति नियमित जांच का हिस्सा है। साफ ब्लेड, समान समायोजन, सीधे ट्रॉवेल आर्म और सुचारू रोटर मूवमेंट से काम में उल्लेखनीय अंतर आता है। कंक्रीट की एक बुरी आदत है कि ऑपरेटर द्वारा भूल जाने के बहुत समय बाद भी वह हर छोटी गलती को याद रखता है।
पावर ट्रॉवेल फिनिश से संबंधित अक्सर पूछे जाने वाले प्रश्न
मेरे पावर ट्रॉवेल से निशान क्यों पड़ रहे हैं?
गलत टाइमिंग, ब्लेड का अत्यधिक झुकाव, असमान पास, घिसे हुए ब्लेड और यांत्रिक टूट-फूट इसके सामान्य कारण हैं। मशीन की सेटिंग बदलने से पहले, पहले यह पहचानें कि निशान गहरा है, लहरदार है, उभरा हुआ है या केवल देखने में ही दिखाई दे रहा है।
मुझे कंक्रीट पर पावर ट्रॉवेलिंग कब शुरू करनी चाहिए?
ASCC के दिशानिर्देशों में लगभग 6 मिमी या उससे कम के फुटप्रिंट इंडेंटेशन और दिखाई देने वाले ब्लीड वॉटर के गायब होने को एक सामान्य फील्ड संकेतक के रूप में उपयोग किया जाता है। तापमान प्रतीक्षा समय को काफी हद तक बदल सकता है, इसलिए प्रत्येक स्लैब के लिए निश्चित घंटों की संख्या का उपयोग नहीं किया जाना चाहिए।
क्या पावर ट्रॉवेल से बने जलने के निशान हमेशा खराब होते हैं?
नहीं। सामान्य रूप से कठोर ट्रॉवेलिंग करने से सघन सतह का रंग गहरा हो सकता है। असमान गहरे निशान, धब्बेदार चमक या स्पष्ट ब्लेड के निशान केवल रंग से कहीं अधिक उपयोगी चेतावनी संकेत हैं।
पावर ट्रॉवेल पर मुझे ब्लेड का कौन सा कोण इस्तेमाल करना चाहिए?
पूरी फिनिशिंग प्रक्रिया के लिए ब्लेड का कोई एक कोण नहीं होता। शुरुआती काम के दौरान ब्लेड का संपर्क चौड़ा रखें और कंक्रीट के सख्त होने के साथ-साथ पिच को धीरे-धीरे बढ़ाएं।
मेरे पावर ट्रॉवेल से सतह पर लहरें क्यों बन जाती हैं?
सतह अभी भी बहुत नरम हो सकती है, मशीन सतह पर लगे मोर्टार को धकेल रही हो सकती है, या स्क्रिडिंग और फ्लोटिंग के कारण पहले से ही असमानता मौजूद हो सकती है। ब्लेड का दबाव बढ़ाकर समस्या को ठीक करने का प्रयास करने से पहले सतह की कठोरता की जांच कर लें।
क्या पावर ट्रॉवेल से असमान कंक्रीट स्लैब को ठीक किया जा सकता है?
यह फिनिशिंग के दौरान सतह की छोटी-मोटी अनियमितताओं को सुधार सकता है, लेकिन कंक्रीट बिछाने, स्क्रीडिंग या फ्लोटिंग के कारण रह जाने वाली बड़ी समतलता की समस्याओं को विश्वसनीय रूप से ठीक नहीं कर सकता। इन समस्याओं को कंक्रीट बिछाने की प्रक्रिया में पहले ही नियंत्रित कर लेना चाहिए।
टैग: पावर ट्रॉवेल फिनिश में खामियां, पावर ट्रॉवेल फिनिश, पावर ट्रॉवेल की समस्याएं, पावर ट्रॉवेल के जलने के निशान, पावर ट्रॉवेल की टाइमिंग, पावर ट्रॉवेल ब्लेड का कोण, पावर ट्रॉवेल ब्लेड की पिच, पावर ट्रॉवेल के निशान, लहरदार कंक्रीट फिनिश, कंक्रीट फिनिशिंग में खामियां

