パワートロウェル仕上げの欠陥:焦げ跡、波状模様、タイミングとブレード角度の修正
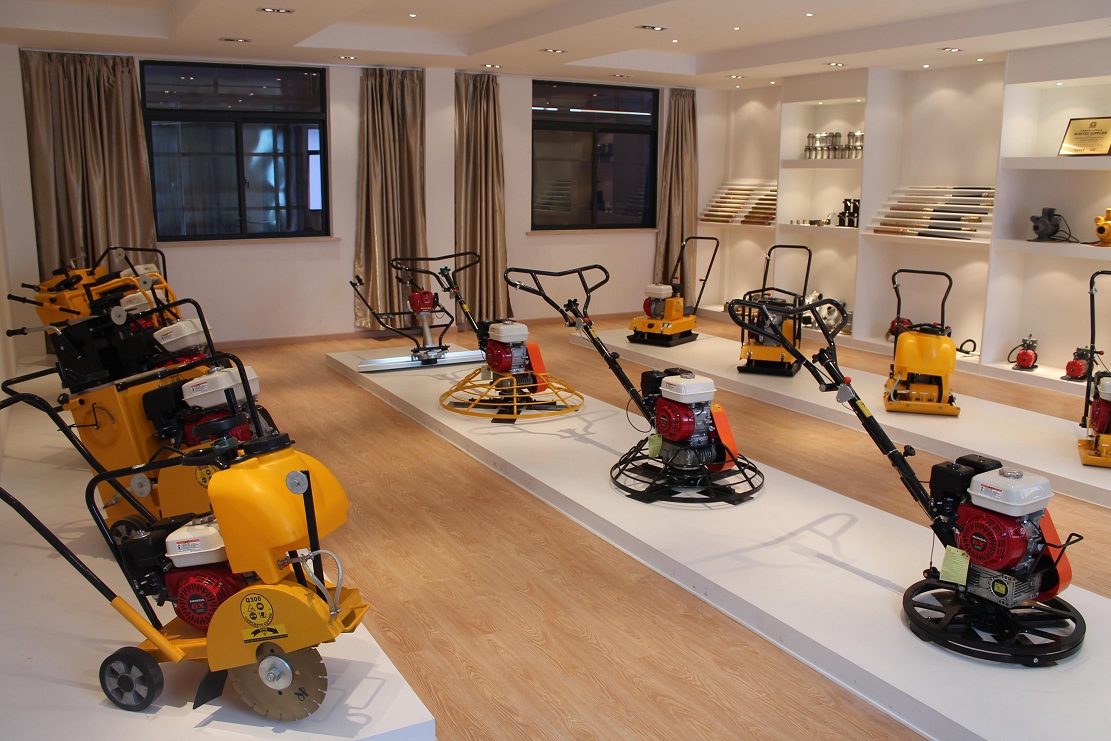
パワートロウェル仕上げの不具合は、設定が一つだけが原因で発生することはほとんどありません。焦げ跡、波状模様、振動、刃跡などは、通常、スラブの状態、刃の角度、ローターの回転速度、またはタイミングがうまく連携していないために発生します。午後遅くには問題なく感じられる機械設定でも、20分前には過剰に強力すぎる場合があります。コンクリートは固まる過程で急速に変化するため、オペレーターは一つの刃の角度や速度に固定するのではなく、床の状態を常に把握しておく必要があります。
パワートロウェル仕上げの欠陥:床があなたに伝えていること
機械のあらゆる部分を変更する前に、跡をよく観察してください。黒ずみ、波状の跡、チャタリングの跡はそれぞれ異なる問題です。これらをすべて「こて跡」として扱うと、誤った調整につながることがよくあります。まず症状を特定し、それからタイミング、刃の設定、機械の状態、そして以前の仕上げ工程を遡って確認していくことが重要です。
| 欠陥 | 共通原因 | まず確認 | 何をするか |
|---|---|---|---|
| 黒い焦げ跡 | 過度の圧力または繰り返しのパス | ブレードピッチ、速度、オーバーラップ | フィニッシュを緩めて、パスを均等に保つ |
| 波状の表面 | コンクリートがまだ柔らかすぎる、または初期の水平調整に問題がある | 表面の剛性、沈下、均し | もう少し待って、平らな刃またはフロートパンを使用してください |
| チャタリングや洗濯板の跡 | ブレードのピッチが大きすぎる、または機械の摩耗が大きすぎる | 刃の角度、刃、こての腕 | ピッチを下げて機械を点検する |
| 表面の裂け目 | タイミングが悪かったり、プレッシャーが大きすぎたり | コンクリートの状態とブレードの接触 | 刃を平らにして、仕上げを無理に行わないでください |
電動こてを使うと、なぜ焦げ跡が残るのか?
パワーコテによる焦げ跡は、必ずしも何らかの不具合を示すものではありません。硬質コテ仕上げはコンクリートの表面層を自然に緻密化させ、業界のガイドラインではこの緻密化層の厚さを約1~4mmとしています。この層は下のコンクリートよりも色が濃く見えることが多いため、多少の黒ずみはスラブの損傷ではなく、硬質コテ仕上げの特徴である場合もあります。
警告サインは色のムラです。ある部分が他の部分よりも暗かったり、光沢があったり、跡が濃かったりする場合は、その部分で機械がどのように使用されたかを確認してください。パスの回数が多すぎたり、ブレードの圧力が局所的に高かったり、スラブ全体で設定条件が異なったりすると、目に見える違いが生じる可能性があります。同じ業界ガイドラインでは、約1mmより薄い高密度層は、小型の硬質車輪フォークリフトが頻繁に通行すると、摩耗が早くなる可能性があると指摘しています。これらの床仕上げの問題に関する詳細は、こちらをご覧ください。鉄筋仕上げコンクリート床の欠陥に関する技術的考察。
ブレードのピッチが重要なのは、ブレードが接触する表面積が小さくなるためです。接触点の圧力が上昇し、後の仕上げ工程で有利になりますが、ブレードのピッチを急激に上げると、機械が振動したり、硬い線が残ったりする可能性があります。適切なタイミングでピッチを大きくすることは有効ですが、間違ったタイミングでピッチを大きくすると、床にミスがよりはっきりと残ってしまうだけです。
パワーコテを使うと、なぜ波状の跡が残るのか?
コンクリートの表面に波状の凹凸が生じるのは、スラブがまだ柔らかすぎて機械を適切に支えられない場合が多い。Concrete International誌に掲載された研究によると、動力浮動が始まるのは貫入抵抗が約50~150psi(0.3~1.0MPa)のときである。ほとんどの作業員はすべてのスラブの横で貫入抵抗をテストするわけではないが、この数値は現場での兆候を説明するのに役立つ。
機械が沈み込みすぎたり、ブレードの前にモルタルを押し出したり、後ろに柔らかい転がり面を残したりする場合は、コンクリートがまだ固まっていない可能性があります。もう少し待つことで、後々の補修作業を大幅に減らすことができます。
すべての波がパワートロウェルから始まるわけではありません。不十分な均し作業や不均一な均し作業は、機械が到着する前に高低差のある部分を生み出す可能性があります。コンクリートスクリードマシンパワートロウェルは、最終的な仕上げ作業が始まる前に、打設したばかりのコンクリートの表面を均し、平らにするために、工程の早い段階で作業を行います。スクリード段階で既にスラブが不均一な場合、後からブレードの圧力を強めても、魔法のように平らな床になるわけではありません。パワートロウェルは表面を改善することはできますが、スラブの形状不良を修復することはできません。
コンクリートはいつパワートロウェル仕上げに適した状態になるのか?
パワートロウェルのタイミングは時計だけで判断すべきではありません。ASCCの請負業者調査データによると、温度によって待ち時間がどれだけ変わるかがわかります。請負業者は、 10℃(50°F)では約4.25時間、 20℃(70°F)では2.75時間、 30℃(90°F)では1.75時間かかると予想しています。
| コンクリートの温度 | ASCCが報告した典型的な待ち時間 |
|---|---|
| 10℃ / 50°F | 約4.25時間 |
| 20℃ / 70°F | 約2.75時間 |
| 30℃ / 90°F | 約1.75時間 |
ASCCの同じガイドラインによると、パワーフローティングは、足跡のくぼみが約6mm(1/4インチ)以下になり、目に見えるブリーディング水がなくなった時点で開始するのが一般的です。これらは、すべてのスラブに適用される固定ルールではなく、現場での目安ですが、「3時間後に必ず開始する」と言うよりははるかに役立ちます。コンクリートには時計はありません。
早すぎるとどうなるのか?
作業開始が早すぎると、波状の凹凸が生じたり、ペーストが押し広げられたり、水と空気が上昇しきる前に表面が密閉されてしまうことがあります。業界のガイドラインによると、コンクリートの膨れは直径約6~100mm(1/4~4インチ) 、深さ約3mm(1/8インチ)の範囲で発生すると報告されています。剥離ははるかに広い範囲に広がる可能性があるため、問題は目に見える数カ所の跡にとどまらない場合があります。
空気含有量が多いと、高密度で硬質なコテ仕上げの床では問題が悪化する可能性があります。業界文献で引用されているACIのガイドラインでは、総空気含有量が約3%を超えると、膨れや剥離が懸念されると警告しています。これは、空気含有量が3.1%に達した瞬間に床が破損するという意味ではありませんが、仕上げに関する問題はすべて作業者や機械に起因するものではないということを改めて認識させてくれます。
始めるのが遅すぎるとどうなるのか?
スラブを長く放置しすぎると、表面を閉じるのが難しくなります。作業者は、ブレードのピッチと速度を上げることで対応しようとすることがよくあります。しかし、そうすると、ビビリ音、鋭いブレードの跡、ムラのある研磨などが生じる可能性があります。適切な仕上げ範囲は、機械を支えるには柔らかすぎるコンクリートと、均一に反応するには硬すぎるコンクリートの中間にあります。
パワートロウェルのブレードピッチはどのくらいにすべきですか?
パワートロウェルのブレード角度は、作業全体を通して単一の角度で使用できるわけではありません。最初の段階では、ブレードと床面との接触面積を大きくする必要があります。スラブが固まるにつれて、ブレードの角度を徐々に上げて、表面に圧力をかけることができます。機械の作業直径、ブレードの種類、角度調整も、オペレーターが変化するコンクリートの状態をどれだけ容易に把握できるかに影響します。
さまざまな業者を比較するパワートロウェルマシンしたがって、エンジン出力だけに着目するのではなく、作業径、ブレード構成、制御レイアウト、ピッチ調整など、すべてが実際の仕上げ作業において重要となる。特に、スラブが浮上状態から最終仕上げ段階へと移行する際には、これらの要素が重要となる。
ブレードを上げた直後にビビリが発生する場合は、ピッチを下げて機械の状態を確認してください。ASCCは、単純な目視によるコテ跡と、波状のテクスチャを持つ真のコテ跡を区別していますが、ASCCが引用しているACIのトレーニング資料では、ブレードのピッチが大きすぎると、不快な波状またはビビリのある表面が発生するとされています。
傾斜を下げても改善しない場合は、ブレードとこてアームを点検してください。ブレードの曲がり、調整の不均一、部品の緩みなどは、コンクリートの問題のように見えることがありますが、実際には機械的な問題である可能性があります。数百平方メートルもの硬化したコンクリートと格闘するよりも、機械を点検する方がはるかに安上がりです。
ローターの回転速度はパワーコテ跡の原因になりますか?
ローターの回転速度は重要ですが、あらゆる床材に適した普遍的な回転速度というものは存在しません。機械のサイズ、ブレードの直径、コンクリートの硬さ、そして求められる仕上げなど、すべてがブレードの動作に影響を与えます。硬いスラブに適した高速回転は、柔らかいコンクリートには強すぎる場合があります。
装飾床や着色床の場合、ASCCのガイドラインでは、パス回数を減らし、回転速度を落とすことで、黒ずんだり焦げたように見える部分を減らすことができると指摘しています。速度は作業者の習慣ではなく、床の状態に合わせて調整する必要があります。ブレードのピッチについても同様で、コンクリートの状態に応じてどちらも変更する必要があります。
仕上げの品質は、パワーコテが届く前から始まっている
良好な仕上げは、最終機械通過よりも前から始まります。アクセス、下地準備、現場の整地、資材の取り扱い、均し作業はすべて、コンクリート打設のスムーズな進行に影響します。狭い建設現場では、現場準備および整地用のスキッドステアローダースラブ工事が始まる前に、整地、埋め戻し、資材運搬などの作業を処理できます。
これは、スキッドステアローダーが直接コテ仕上げを制御するという意味ではありません。その関係は上流工程にあります。地盤の準備が不十分だったり、材料の取り扱いが不適切だったりすると、打設が難しくなりますが、適切な現場準備はコンクリート作業員にとってより安定した作業開始点となります。パワーコテがスラブに到達する頃には、すでに品質に関するいくつかの決定がなされているのです。
パワーコテ仕上げのトラブルを回避する方法
比較的平坦な面から始め、目に見えるブリードウォーターのある面には急いで進まないでください。作業初期はブレードをできるだけ平らに保ち、一定のペースで重ねながら作業を進め、ある部分に他の部分よりも長く時間をかけすぎないようにしてください。表面が固くなってきたら、一度に大量のピッチを加えるのではなく、徐々にピッチを加えてください。波状の模様、振動、または黒っぽい筋が現れた場合は、スピードを上げる前に作業を中断し、症状をよく確認してください。
機械の状態管理も同様に重要です。刃を清潔に保ち、調整を均等に行い、こての腕をまっすぐにし、ローターの動きをスムーズにすることで、仕上がりに大きな違いが出ます。コンクリートは、作業者が些細なミスを忘れてしまっても、それをいつまでも覚えているという厄介な性質を持っています。
パワートロウェル仕上げに関するよくある質問
なぜ私の電動こては跡が残るのでしょうか?
タイミングのずれ、刃のピッチが大きすぎる、パスが不均一、刃の摩耗、機械的な摩耗などが一般的な原因です。機械の設定を変更する前に、まず、跡が濃いのか、波打っているのか、さざ波状なのか、あるいは単に目視できるものなのかを確認してください。
コンクリートのパワーコテ仕上げはいつから始めるべきですか?
ASCCのガイドラインでは、現場での一般的な指標として、足跡のへこみが約6mm以下であることと、目に見えるブリード水がなくなることを基準としています。温度によって待ち時間が大きく変わる可能性があるため、すべてのスラブに対して一定の時間数を用いるべきではありません。
電動こてによる焦げ跡は、常に悪いものなのでしょうか?
いいえ。通常の硬質こて仕上げでは、緻密化された表面が暗くなることがあります。色だけよりも、不均一な黒ずみ、ムラのある光沢、または目立つ刃の跡の方が、より有用な警告サインとなります。
電動こてを使う場合、刃の角度はどのくらいにすれば良いですか?
仕上げ工程全体を通して、決まった刃の角度はありません。作業初期は刃の接触面を広く保ち、コンクリートが固まるにつれて徐々に角度を大きくしてください。
なぜ私の電動こては波状の跡が残るのでしょうか?
スラブがまだ柔らかすぎるか、機械が表面モルタルを押し上げているか、あるいは既に均しや仕上げ作業で凹凸が生じている可能性があります。ブレードの圧力を強めて問題を修正しようとする前に、表面の硬さを確認してください。
電動こてでコンクリートスラブの凹凸を直せますか?
仕上げ工程における小さな表面の凹凸は改善できるものの、打設、均し、または浮き仕上げによって生じた大きな平面度の問題を確実に修正することはできません。これらの問題は、コンクリート打設工程のより早い段階で対処する必要があります。
タグ:パワートロウェル仕上げの欠陥、パワートロウェル仕上げ、パワートロウェルの問題、パワートロウェルの焦げ跡、パワートロウェルのタイミング、パワートロウェルのブレード角度、パワートロウェルのブレードピッチ、パワートロウェルの跡、波状のコンクリート仕上げ、コンクリート仕上げの欠陥

