পাওয়ার ট্রোয়েল ফিনিশের ত্রুটি: পোড়া দাগ, ঢেউ, টাইমিং এবং ব্লেডের কোণের সমাধান
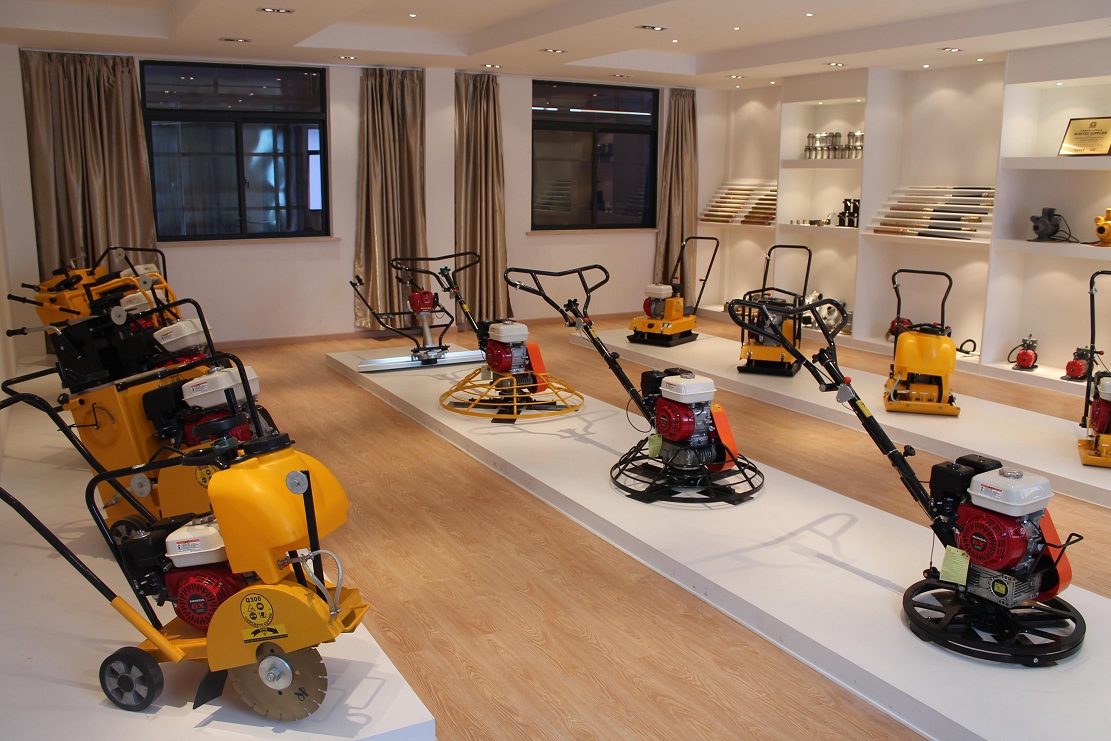
পাওয়ার ট্রোয়েল ফিনিশের ত্রুটি খুব কমই শুধুমাত্র একটি সেটিংয়ের কারণে হয়। পোড়া দাগ, ঢেউ, ঝাঁকুনি এবং ব্লেডের দাগ সাধারণত দেখা যায় কারণ স্ল্যাবের অবস্থা, ব্লেডের কোণ, রোটরের গতি বা টাইমিং একসাথে কাজ করে না। মেশিনের যে সেটিংটি বিকেলের দিকে ঠিকঠাক মনে হতে পারে, সেটি হয়তো কুড়ি মিনিট আগে অনেক বেশি আগ্রাসী ছিল। কংক্রিট জমাট বাঁধার সময় দ্রুত পরিবর্তিত হয়, তাই অপারেটরকে একটি নির্দিষ্ট ব্লেড অ্যাঙ্গেল বা গতিতে আটকে না থেকে ক্রমাগত মেঝের অবস্থা পর্যবেক্ষণ করতে হয়।
পাওয়ার ট্রোয়েল ফিনিশের ত্রুটি: মেঝে আপনাকে কী বলছে
মেশিনের সবকিছু পরিবর্তন করার আগে, দাগটি ভালোভাবে দেখুন। একটি কালো ছোপ, একটি ঢেউ এবং একটি চ্যাটার লাইন হলো ভিন্ন ভিন্ন সমস্যা। এই সবগুলোকে “ট্রোয়েল মার্ক” হিসেবে ধরে নিলে প্রায়শই ভুল অ্যাডজাস্টমেন্ট করা হয়। প্রথম কাজ হলো লক্ষণটি শনাক্ত করা, তারপর টাইমিং, ব্লেড সেটিং, মেশিনের অবস্থা এবং আগের ফিনিশিং পর্যায়গুলো ধরে উল্টো দিক থেকে কাজ করা।
| ত্রুটি | সাধারণ কারণ | প্রথমে যাচাই করুন | কী করতে হবে |
|---|---|---|---|
| পোড়া দাগের কালো দাগ | অতিরিক্ত চাপ বা বারবার পাস | ব্লেড পিচ, গতি, ওভারল্যাপ | শেষটা একটু ধীরে করুন এবং পাসগুলো সমান রাখুন। |
| ঢেউ খেলানো পৃষ্ঠ | কংক্রিট এখনও খুব নরম অথবা আগে সমতল করার সমস্যা | পৃষ্ঠের দৃঢ়তা, নিমজ্জন, স্ক্রিডিং | আরও বেশি সময় অপেক্ষা করুন এবং চ্যাপ্টা ব্লেড বা ফ্লোট প্যান ব্যবহার করুন। |
| চ্যাটার বা ওয়াশবোর্ড চিহ্ন | ব্লেডের অতিরিক্ত কোণ বা মেশিনের ক্ষয় | ব্লেডের কোণ, ব্লেডগুলো, ট্রোয়েলের বাহু | পিচ কমান এবং মেশিনটি পরিদর্শন করুন। |
| পৃষ্ঠ ছিঁড়ে যাওয়া | ভুল সময় বা অতিরিক্ত চাপ | কংক্রিটের অবস্থা এবং ব্লেডের সংস্পর্শ | ব্লেডগুলো সমতল করুন এবং শেষ করার জন্য জোর করা বন্ধ করুন। |
পাওয়ার ট্রোয়েল কেন পোড়া দাগ ফেলে?
পাওয়ার ট্রোয়েলের পোড়া দাগ সবসময় কোনো সমস্যার লক্ষণ নয়। শক্তভাবে ট্রোয়েলিং করলে স্বাভাবিকভাবেই কংক্রিটের উপরের স্তরটি ঘন হয়ে যায় এবং শিল্প নির্দেশিকা অনুসারে এই ঘন স্তরটির পুরুত্ব প্রায় ১-৪ মিমি হয়ে থাকে। এটি প্রায়শই নীচের কংক্রিটের চেয়ে গাঢ় দেখায়, তাই কিছুটা গাঢ় হওয়াটা স্ল্যাবের কোনো ক্ষতি না হয়ে, শক্তভাবে ট্রোয়েল করা ফিনিশেরই একটি অংশ হতে পারে।
সতর্কতার চিহ্ন হলো রঙের অসামঞ্জস্য। যদি কোনো একটি এলাকা বাকি অংশের চেয়ে বেশি গাঢ়, চকচকে বা বেশি দাগযুক্ত হয়, তবে সেখানে মেশিনটি কীভাবে ব্যবহার করা হয়েছিল তা খতিয়ে দেখুন। অতিরিক্ত বার চালানো, কোনো একটি স্থানে ব্লেডের ওপর বেশি চাপ অথবা স্ল্যাব জুড়ে বিভিন্ন সেটিং অবস্থার কারণে দৃশ্যমান পার্থক্য তৈরি হতে পারে। একই শিল্প নির্দেশিকায় উল্লেখ করা হয়েছে যে, প্রায় ১ মিমি- এর চেয়ে পাতলা একটি ঘনীভূত স্তর ঘন ঘন ছোট, শক্ত চাকাযুক্ত ফর্কলিফ্টের চলাচলের কারণে দ্রুত ক্ষয় হতে পারে। এই ফ্লোর-ফিনিশ সংক্রান্ত সমস্যাগুলো সম্পর্কে আরও বিস্তারিত তথ্য এখানে পাওয়া যাবে। স্টিল-ট্রোয়েল করা কংক্রিটের মেঝের ত্রুটি নিয়ে প্রযুক্তিগত আলোচনা .
ব্লেডের কোণ গুরুত্বপূর্ণ, কারণ বেশি ঢালু ব্লেড কম পৃষ্ঠতল স্পর্শ করে। এতে স্পর্শবিন্দুতে চাপ বেড়ে যায়। এটি ফিনিশিং প্রক্রিয়ার পরবর্তী পর্যায়ে সাহায্য করে, কিন্তু ব্লেড খুব দ্রুত ঘোরালে মেশিনে ঝাঁকুনি হতে পারে বা শক্ত দাগ পড়ে যেতে পারে। সঠিক সময়ে বেশি কোণ উপকারী। ভুল সময়ে, এটি মেঝেতে ভুলের একটি স্পষ্ট চিহ্ন রেখে যায়।
পাওয়ার ট্রোয়েল কেন ঢেউ তৈরি করে?
কংক্রিটের উপরিভাগে ঢেউখেলানো ভাব প্রায়শই তখনই শুরু হয় যখন স্ল্যাবটি মেশিনকে সঠিকভাবে বহন করার জন্য যথেষ্ট নরম থাকে। ‘কংক্রিট ইন্টারন্যাশনাল’-এ সারসংক্ষেপিত গবেষণা অনুযায়ী, প্রায় ৫০–১৫০ পিএসআই (০.৩–১.০ এমপিএ) অনুপ্রবেশ প্রতিরোধ ক্ষমতা থাকলেই পাওয়ার ফ্লোটিং শুরু হয়। বেশিরভাগ কর্মীদল প্রতিটি স্ল্যাবের পাশে অনুপ্রবেশ প্রতিরোধ ক্ষমতা পরীক্ষা করে না, কিন্তু এই সংখ্যাটি মাঠপর্যায়ের লক্ষণগুলো ব্যাখ্যা করতে সাহায্য করে।
যদি মেশিনটি খুব বেশি নিচে নেমে যায়, ব্লেডের সামনে মর্টার ঠেলে দেয় অথবা পেছনে নরম ঘূর্ণায়মান পৃষ্ঠ রেখে যায়, তাহলে সম্ভবত কংক্রিটটি এখনো প্রস্তুত হয়নি। আরেকটু বেশি অপেক্ষা করলে পরবর্তীতে অনেক মেরামতের কাজ এড়ানো সম্ভব।
সব ঢেউ তোলার কাজ পাওয়ার ট্রোয়েল দিয়ে শুরু হয় না। ত্রুটিপূর্ণ স্ক্রিডিং বা অসম ফ্লোটিংয়ের কারণে মেশিন আসার আগেই উঁচু-নিচু জায়গা তৈরি হতে পারে। কংক্রিট স্ক্রিড মেশিন চূড়ান্ত ট্রোয়েলিং শুরু হওয়ার আগে, এটি প্রক্রিয়ার একেবারে শুরুতে কাজ করে এবং সদ্য ঢালা কংক্রিট সমান করতে সাহায্য করে। স্ক্রিড পর্যায়ে যদি স্ল্যাবটি আগে থেকেই অসমতল থাকে, তবে পরবর্তীতে ব্লেডের অতিরিক্ত চাপ দিলেই তা জাদুকরীভাবে একটি সমতল মেঝেতে পরিণত হবে না। একটি পাওয়ার ট্রোয়েল কেবল পৃষ্ঠতলের উন্নতি করতে পারে; কিন্তু এটি স্ল্যাবের ত্রুটিপূর্ণ জ্যামিতিক গঠন পুনর্নির্মাণ করতে পারে না।
কংক্রিট কখন পাওয়ার ট্রোয়েলিংয়ের জন্য প্রস্তুত হয়?
পাওয়ার ট্রোয়েলের সময় শুধুমাত্র ঘড়ির কাঁটার উপর ভিত্তি করে নির্ধারণ করা উচিত নয়। ASCC-এর ঠিকাদার সমীক্ষার তথ্য থেকে দেখা যায় যে তাপমাত্রা অপেক্ষার সময়কে কতটা পরিবর্তন করতে পারে। ঠিকাদাররা জানিয়েছেন যে ১০°C (৫০°F) তাপমাত্রায় পাওয়ার-ফ্লোটিং শুরু হতে প্রায় ৪.২৫ ঘন্টা , ২০°C (৭০°F) তাপমাত্রায় ২.৭৫ ঘন্টা এবং ৩০°C (৯০°F) তাপমাত্রায় ১.৭৫ ঘন্টা সময় লাগে ।
| কংক্রিটের তাপমাত্রা | ASCC দ্বারা রিপোর্ট করা সাধারণ অপেক্ষার সময় |
|---|---|
| ১০°সে / ৫০°ফা | প্রায় ৪.২৫ ঘন্টা |
| ২০°সে / ৭০°ফা | প্রায় ২.৭৫ ঘন্টা |
| ৩০°সে / ৯০°ফা | প্রায় ১.৭৫ ঘন্টা |
একই ASCC নির্দেশিকা অনুযায়ী, পাওয়ার ফ্লোটিং সাধারণত তখন শুরু করা হয় যখন কোনো ফুটপ্রিন্টের ফলে প্রায় ৬ মিমি (১/৪ ইঞ্চি) বা তার কম একটি ইন্ডেন্টেশন তৈরি হয় এবং দৃশ্যমান ব্লিড ওয়াটার চলে যায়। এগুলো প্রতিটি স্ল্যাবের জন্য নির্দিষ্ট নিয়ম না হয়ে বরং মাঠপর্যায়ের নির্দেশক, কিন্তু “আমরা সবসময় তিন ঘণ্টা পর শুরু করি” বলার চেয়ে এগুলো বেশি কার্যকর। কংক্রিটের নিজের কোনো ঘড়ি নেই।
খুব তাড়াতাড়ি শুরু করলে কী হয়?
খুব তাড়াতাড়ি কাজ শুরু করলে ঢেউয়ের মতো দাগ পড়তে পারে, পেস্ট সরে যেতে পারে এবং পানি ও বাতাস পুরোপুরি ওপরে ওঠার আগেই পৃষ্ঠতলটি সিল হয়ে যেতে পারে। শিল্প নির্দেশিকা অনুসারে, কংক্রিটের ফোস্কাগুলো প্রায় ৬ থেকে ১০০ মিমি (১/৪ থেকে ৪ ইঞ্চি) ব্যাস এবং প্রায় ৩ মিমি (১/৮ ইঞ্চি) গভীর হয়ে থাকে। স্তরবিচ্ছিন্নতা আরও অনেক বড় এলাকা জুড়ে ছড়িয়ে পড়তে পারে, তাই সমস্যাটি কয়েকটি দৃশ্যমান দাগের চেয়েও গুরুতর হতে পারে।
ঘন ও শক্ত ট্রোয়েল করা মেঝেতে বাতাসের উপস্থিতি সমস্যাটিকে আরও গুরুতর করে তুলতে পারে। শিল্পক্ষেত্রে ব্যবহৃত সাহিত্যে উদ্ধৃত ACI-এর নির্দেশিকা সতর্ক করে যে, মোট বাতাসের পরিমাণ প্রায় ৩%-এর উপরে উঠলে ফোসকা পড়া এবং স্তর আলাদা হয়ে যাওয়া উদ্বেগের কারণ হয়ে দাঁড়ায়। এর মানে এই নয় যে, এই পরিমাণ ৩.১%-এ পৌঁছালেই মেঝেটি অকেজো হয়ে যায়, কিন্তু এটি একটি দরকারি অনুস্মারক যে, ফিনিশিংয়ের প্রতিটি সমস্যা অপারেটর বা মেশিনের কারণে শুরু হয় না।
খুব দেরিতে শুরু করলে কী হয়?
স্ল্যাবটি বেশিক্ষণ ফেলে রাখলে এর উপরিভাগ মসৃণ করা কঠিন হয়ে পড়ে। অপারেটররা প্রায়শই ব্লেডের কোণ ও গতি বাড়িয়ে দিয়ে এর প্রতিক্রিয়া দেখান। এর ফলে ঝাঁকুনি, ধারালো ব্লেডের দাগ বা অমসৃণ মসৃণকরণ হতে পারে। ফিনিশিংয়ের জন্য উপযুক্ত সময়কালটি হলো এমন কংক্রিট, যা মেশিন বহন করার জন্য খুব নরম এবং এমন কংক্রিট, যা সমানভাবে কাজ করার জন্য খুব শক্ত—এই দুইয়ের মাঝামাঝি।
পাওয়ার ট্রোয়েল ব্লেডের পিচ কত হওয়া উচিত?
পুরো কাজের জন্য পাওয়ার ট্রোয়েল ব্লেডের কোনো একটি নির্দিষ্ট কোণ নেই। প্রথম দিকে মেঝের সাথে ব্লেডের বেশি সংস্পর্শ প্রয়োজন। স্ল্যাবটি শক্ত হয়ে এলে, পৃষ্ঠের উপর আরও চাপ দেওয়ার জন্য ব্লেডগুলোকে ধীরে ধীরে ঘোরানো যেতে পারে। মেশিনের কার্যকরী ব্যাস, ব্লেডের ধরন এবং কোণ সমন্বয়ের উপরও নির্ভর করে যে অপারেটর কতটা সহজে কংক্রিটের পরিবর্তনশীল অবস্থা অনুসরণ করতে পারবে।
ঠিকাদাররা বিভিন্ন তুলনা করছে পাওয়ার ট্রোয়েল মেশিন তাই শুধু ইঞ্জিনের শক্তির বাইরেও দেখা উচিত। প্রকৃত ফিনিশিংয়ের কাজ করার সময় কার্যকরী ব্যাস, ব্লেডের গঠন, নিয়ন্ত্রণ বিন্যাস এবং পিচ সমন্বয়—এই সবকিছুরই গুরুত্ব রয়েছে, বিশেষ করে যখন স্ল্যাবটিকে ভাসমান অবস্থা থেকে চূড়ান্ত ফিনিশিংয়ের দিকে নিয়ে যাওয়া হয়।
ব্লেড তোলার সাথে সাথেই যদি চ্যাটার দেখা যায়, তবে ব্লেডের পিচ কমিয়ে আনুন এবং মেশিনটি দেখুন। ASCC একটি সাধারণ দৃশ্যমান ট্রোয়েল প্যাটার্নকে ঢেউখেলানো টেক্সচারযুক্ত একটি প্রকৃত ট্রোয়েল মার্ক থেকে আলাদা করে, অন্যদিকে ASCC দ্বারা উদ্ধৃত ACI প্রশিক্ষণ সামগ্রী অতিরিক্ত ব্লেড পিচকে আপত্তিকর ওয়াশবোর্ড বা চ্যাটার সারফেসের সাথে যুক্ত করে।
যদি ঢাল কমালেও কাজ না হয়, তবে ব্লেড এবং ট্রোয়েল আর্মগুলো পরীক্ষা করুন। বাঁকা ব্লেড, অসম সমন্বয় বা আলগা যন্ত্রাংশ দেখে কংক্রিটের সমস্যা বলে মনে হতে পারে, অথচ আসল সমস্যাটি যান্ত্রিক। কয়েকশ বর্গমিটার জমাট বাঁধা কংক্রিট নিয়ে তর্ক করার চেয়ে মেশিনটি পরীক্ষা করানোই সাশ্রয়ী।
রোটরের গতির কারণে কি পাওয়ার ট্রোয়েলের দাগ সৃষ্টি হয়?
রোটরের গতি গুরুত্বপূর্ণ, কিন্তু সব ধরনের মেঝের জন্য কোনো নির্দিষ্ট সার্বজনীন আরপিএম (RPM) নেই। মেশিনের আকার, ব্লেডের ব্যাস, কংক্রিটের দৃঢ়তা এবং প্রয়োজনীয় ফিনিশিং—এই সবকিছুর ওপর নির্ভর করে ব্লেডের কার্যপ্রণালী। একটি শক্ত স্ল্যাবের জন্য উপযুক্ত উচ্চ-গতির পাস নরম কংক্রিটের ক্ষেত্রে অতিরিক্ত আগ্রাসী হতে পারে।
আলংকারিক বা রঙিন মেঝের ক্ষেত্রে, ASCC-এর নির্দেশিকা অনুযায়ী কমবার চালনা এবং কম ঘূর্ণন গতি কালচে বা পোড়া দাগ কমাতে সাহায্য করতে পারে। গতি অপারেটরের অভ্যাসের উপর নির্ভর না করে মেঝের অবস্থার উপর ভিত্তি করে হওয়া উচিত। ব্লেডের কোণের ক্ষেত্রেও একই কথা প্রযোজ্য: কংক্রিটের পরিবর্তনের সাথে সাথে উভয়েরই পরিবর্তন প্রয়োজন।
পাওয়ার ট্রোয়েল আসার আগেই কাজের মান উন্নত হতে শুরু করে।
ভালো ফিনিশিংয়ের কাজ চূড়ান্ত মেশিন পাসেরও আগে শুরু হয়। প্রবেশাধিকার, সাব-বেস প্রস্তুতি, সাইট গ্রেডিং, মালামাল পরিবহন এবং স্ক্রিডিং—এই সবকিছুই কংক্রিট ঢালাইয়ের কাজ কতটা মসৃণভাবে এগোবে তা প্রভাবিত করে। ছোট আকারের নির্মাণস্থলে, স্থান প্রস্তুতি এবং গ্রেডিংয়ের জন্য স্কিড স্টিয়ার লোডার স্ল্যাবের কাজ শুরু হওয়ার আগে ভূমি সমতলকরণ, মাটি ভরাট এবং মালামাল স্থানান্তরের মতো কাজগুলো সামলাতে পারে।
এর মানে এই নয় যে একটি স্কিড স্টিয়ার সরাসরি ট্রোয়েল করা ফিনিশ নিয়ন্ত্রণ করে। সংযোগটি রয়েছে একেবারে গোড়া থেকে: দুর্বল ভূমি প্রস্তুতি বা আনাড়িভাবে মালামাল নাড়াচাড়া করলে কংক্রিট ঢালা কঠিন হয়ে যেতে পারে, অন্যদিকে ভালো স্থান প্রস্তুতি কংক্রিট কর্মীদের একটি আরও স্থিতিশীল সূচনা বিন্দু প্রদান করে। একটি পাওয়ার ট্রোয়েল স্ল্যাবের কাছে পৌঁছানোর আগেই, কিছু মানসম্পন্ন সিদ্ধান্ত ইতোমধ্যেই নেওয়া হয়ে যায়।
পাওয়ার ট্রোয়েল ফিনিশের সমস্যা কীভাবে এড়ানো যায়
মোটামুটি সমতল একটি স্ল্যাব দিয়ে শুরু করুন এবং দৃশ্যমান ব্লিড ওয়াটারের দিকে তাড়াহুড়ো করবেন না। শুরুর দিকে কাজ করার সময় ব্লেডগুলো আরও সমতল রাখুন, স্থিরভাবে ওভারল্যাপিং পাস ব্যবহার করুন এবং এক অংশের চেয়ে অন্য অংশে বেশি সময় কাটানো এড়িয়ে চলুন। পৃষ্ঠটি আরও শক্ত হয়ে এলে, একবারে সবটা না বাড়িয়ে ধীরে ধীরে পিচ বাড়ান। যদি ঢেউ, চ্যাটার বা কালো দাগ দেখা যায়, তাহলে আরও গতি বাড়ানোর আগে থেমে গিয়ে লক্ষণটি দেখুন।
মেশিনের অবস্থাও একই রুটিনের অংশ। পরিষ্কার ব্লেড, সমান অ্যাডজাস্টমেন্ট, সোজা ট্রোয়েল আর্ম এবং মসৃণ রোটর মুভমেন্ট একটি লক্ষণীয় পার্থক্য গড়ে তোলে। অপারেটর ভুলে যাওয়ার অনেক পরেও কংক্রিটের প্রতিটি ছোটখাটো ভুল মনে রাখার এক দুর্ভাগ্যজনক অভ্যাস আছে।
পাওয়ার ট্রোয়েল ফিনিশ সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমার পাওয়ার ট্রোয়েল কেন দাগ ফেলছে?
ভুল টাইমিং, ব্লেডের অতিরিক্ত পিচ, অসম চালনা, ক্ষয়প্রাপ্ত ব্লেড এবং যান্ত্রিক ক্ষয় এর সাধারণ কারণ। মেশিনের সেটিংস পরিবর্তন করার আগে, দাগটি গাঢ়, ঢেউখেলানো, কুঁচকানো নাকি কেবল দৃশ্যমান, তা প্রথমে শনাক্ত করুন।
আমার কখন থেকে কংক্রিটে পাওয়ার ট্রোয়েলিং শুরু করা উচিত?
ASCC-এর নির্দেশিকা অনুযায়ী, প্রায় ৬ মিমি বা তার কম ফুটপ্রিন্ট ইন্ডেন্টেশন এবং দৃশ্যমান ব্লিড ওয়াটারের অদৃশ্য হয়ে যাওয়াকে একটি সাধারণ ফিল্ড ইন্ডিকেটর হিসেবে ব্যবহার করা হয়। তাপমাত্রা অপেক্ষার সময়কে উল্লেখযোগ্যভাবে পরিবর্তন করতে পারে, তাই প্রতিটি স্ল্যাবের জন্য একটি নির্দিষ্ট সংখ্যক ঘণ্টা ব্যবহার করা উচিত নয়।
পাওয়ার ট্রোয়েলের পোড়া দাগ কি সবসময়ই খারাপ?
না। সাধারণ শক্ত ট্রোয়েলিং ঘন পৃষ্ঠকে কালো করে দিতে পারে। শুধু রঙের চেয়ে অমসৃণ কালো দাগ, অমসৃণ ঔজ্জ্বল্য বা স্পষ্ট ব্লেডের দাগ আরও কার্যকর সতর্ক সংকেত।
পাওয়ার ট্রোয়েলে ব্লেডের কোণ কত রাখা উচিত?
সম্পূর্ণ ফিনিশিং প্রক্রিয়ার জন্য ব্লেডের কোনো নির্দিষ্ট কোণ নেই। প্রাথমিক কাজের সময় ব্লেডের সংস্পর্শ দূরত্ব বেশি রাখুন এবং কংক্রিট শক্ত হয়ে এলে ধীরে ধীরে কোণ বাড়ান।
আমার পাওয়ার ট্রোয়েল কেন ঢেউয়ের মতো দাগ ফেলে?
স্ল্যাবটি হয়তো এখনও খুব নরম, মেশিনটি হয়তো উপরিভাগের মর্টার ঠেলে দিচ্ছে, অথবা স্ক্রিডিং ও ফ্লোটিংয়ের কারণে আগে থেকেই এই অসমতা থাকতে পারে। ব্লেডের চাপ বাড়িয়ে সমস্যাটি সমাধান করার চেষ্টা করার আগে উপরিভাগের দৃঢ়তা পরীক্ষা করে নিন।
পাওয়ার ট্রোয়েল কি অসমতল কংক্রিট স্ল্যাব ঠিক করতে পারে?
এটি ফিনিশিংয়ের সময় পৃষ্ঠের ছোটখাটো অমসৃণতা উন্নত করতে পারে, কিন্তু কংক্রিট স্থাপন, স্ক্রিডিং বা ফ্লোটিংয়ের ফলে সৃষ্ট বড় ধরনের সমতলতার সমস্যা নির্ভরযোগ্যভাবে সমাধান করতে পারে না। কংক্রিট ঢালার প্রক্রিয়ার শুরুতেই এই সমস্যাগুলো নিয়ন্ত্রণ করা উচিত।
ট্যাগ: পাওয়ার ট্রোয়েল ফিনিশের ত্রুটি, পাওয়ার ট্রোয়েল ফিনিশ, পাওয়ার ট্রোয়েলের সমস্যা, পাওয়ার ট্রোয়েলের পোড়া দাগ, পাওয়ার ট্রোয়েলের টাইমিং, পাওয়ার ট্রোয়েলের ব্লেডের কোণ, পাওয়ার ট্রোয়েলের ব্লেডের পিচ, পাওয়ার ট্রোয়েলের দাগ, ঢেউ খেলানো কংক্রিট ফিনিশ, কংক্রিট ফিনিশিংয়ের ত্রুটি

