Defectos de acabado da paleta eléctrica: marcas de queimaduras, ondas, correccións de sincronización e ángulo da folla
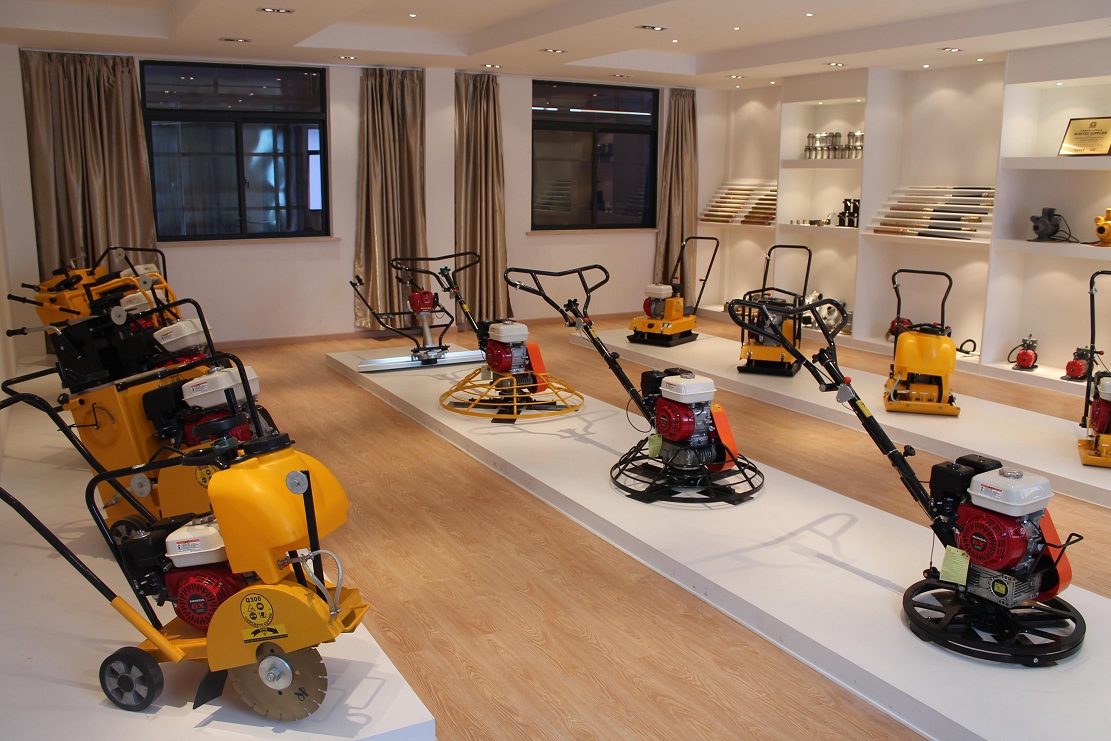
Os defectos de acabado da paleta eléctrica raramente se deben a un só axuste. As marcas de queimaduras, as ondas, as vibracións e as liñas da lámina adoitan aparecer porque o estado da laxe, o paso da lámina, a velocidade do rotor ou a sincronización non funcionan conxuntamente. Un axuste da máquina que se sente ben máis tarde pola tarde pode ser demasiado agresivo vinte minutos antes. O formigón cambia rapidamente mentres fragua, polo que o operador ten que seguir lendo o chan en lugar de fixarse nun ángulo da lámina ou nunha velocidade.
Defectos de acabado da paleta eléctrica: o que che di o chan
Antes de cambiar todo na máquina, observe atentamente a marca. Unha mancha escura, unha onda e unha liña de vibración son problemas diferentes. Tratalos todos como "marcas de paleta" adoita levar a un axuste incorrecto. O primeiro traballo é identificar o síntoma e, a continuación, traballar cara atrás a través do tempo, o axuste da lámina, o estado da máquina e as etapas de acabado anteriores.
| Defecto | Causa común | Comprobar primeiro | Que facer |
|---|---|---|---|
| Marcas de queimaduras escuras | Demasiada presión ou pases repetidos | Paso da lámina, velocidade, solapamento | Relaxa o remate e mantén os pases uniformes |
| Superficie ondulada | Formigón aínda demasiado brando ou problemas de nivelación máis cedo | Rixidez superficial, afundimento, nivelación | Agarde máis tempo e use láminas máis planas ou unha tixola flotante |
| Marcas de vibración ou táboa de lavar | Demasiado paso da lámina ou desgaste da máquina | Ángulo da lámina, láminas, brazos da paleta | Reducir o paso e inspeccionar a máquina |
| Rasgado superficial | Mal momento ou demasiada presión | Estado do formigón e contacto coa lámina | Aplana as láminas e deixa de forzar o acabado |
Por que unha paleta eléctrica deixa marcas de queimaduras?
As marcas de queimaduras coa alisadora mecánica non sempre son un sinal de que algo saíu mal. O alisado duro densifica de forma natural a capa superior do formigón, e as directrices do sector sitúan esta capa densificada nun grosor aproximado de 1 a 4 mm . A miúdo parece máis escura que o formigón que hai debaixo, polo que un certo escurecemento pode deberse simplemente a un acabado alisado duro en lugar de a danos na laxa.
O sinal de advertencia é unha cor desigual. Se unha zona é máis escura, máis brillante ou máis marcada que as demais, observe como se usou a máquina alí. Demasiadas pasadas, unha presión local da lámina máis alta ou diferentes condicións de colocación na lousa poden deixar diferenzas visibles. As mesmas directrices da industria sinalan que unha capa densificada de menos de 1 mm pode desgastarse antes baixo o tráfico frecuente de carretillas elevadoras de rodas pequenas e duras. Pódense atopar máis detalles sobre estes problemas de acabado do chan neste Discusión técnica sobre defectos no chan de formigón alisado con alisador de aceiro .
O paso da lámina é importante porque unha lámina máis inclinada toca menos superficie. A presión no punto de contacto aumenta. Iso axuda máis tarde no proceso de acabado, pero inclinar as láminas demasiado rápido pode facer que a máquina vibre ou deixar liñas duras. Un maior paso é útil no momento adecuado. No momento inadecuado, simplemente dálle ao chan un rexistro máis claro do erro.
Por que unha paleta eléctrica deixa ondas?
Un acabado ondulado do formigón adoita comezar cando a laxe aínda é demasiado branda para soportar a máquina correctamente. Unha investigación resumida en Concrete International sitúa o inicio da forza flotante nunha resistencia á penetración duns 50–150 psi (0,3–1,0 MPa) . A maioría dos equipos non van probar a resistencia á penetración xunto a cada laxe, pero a cifra axuda a explicar os sinais de campo.
Se a máquina se afunde demasiado, empurra o morteiro diante das láminas ou deixa unha superficie branda e rodante detrás dela, é probable que o formigón non estea listo. Agardar un pouco máis pode aforrar moito traballo de reparación posterior.
Tampouco todas as ondas comezan coa paleta eléctrica. Un nivelado deficiente ou unha nivelación irregular poden deixar zonas altas e baixas antes de que chegue a máquina. máquina de nivelación de formigón funciona antes no proceso, axudando a retirar e nivelar o formigón fresco antes de que comece o alisado final. Se a laxe xa é irregular na fase de enrasado, unha maior presión da lámina posterior non a converterá magicamente nun chan plano. Unha alisadora eléctrica pode mellorar a superficie; non pode reconstruír unha xeometría deficiente da laxe.
Cando está listo o formigón para a alisadora mecánica?
A sincronización da paleta mecánica non debe basearse só no reloxo. Os datos da enquisa de contratistas da ASCC mostran canto pode cambiar a temperatura o tempo de espera. Os contratistas informaron de arranques con paleta mecánica flotante previstos duns 4,25 horas a 10 °C (50 °F) , 2,75 horas a 20 °C (70 °F) e 1,75 horas a 30 °C (90 °F) .
| Temperatura do formigón | Tempo de espera típico informado por ASCC |
|---|---|
| 10 °C / 50 °F | Aproximadamente 4,25 horas |
| 20 °C / 70 °F | Aproximadamente 2,75 horas |
| 30 °C / 90 °F | Aproximadamente 1,75 horas |
As mesmas directrices da ASCC indican que a adobaxe mecánica adoita comezar cando unha pegada deixa unha fenda duns 6 mm (1/4 polgada) ou menos e a auga de purga visible desapareceu. Estes son indicadores de campo en lugar de regras fixas para cada lousa, pero son máis útiles que dicir: «Sempre comezamos despois de tres horas». O formigón non ten reloxo.
Que ocorre se comezas demasiado cedo?
Comezar demasiado cedo pode deixar ondas, empurrar a cola e selar a superficie antes de que a auga e o aire rematen de subir. As directrices do sector informan de burbullas de formigón que varían aproximadamente de 6 a 100 mm (1/4 a 4 polgadas) de diámetro e uns 3 mm (1/8 polgada) de profundidade . A delaminación pode estenderse por áreas moito maiores, polo que o problema pode ir moito máis alá dunhas poucas marcas visibles.
O contido de aire pode empeorar o problema en chans densos alisados con alisadora dura. As directrices do ACI citadas na literatura do sector advirten que a formación de ampolas e a delaminación se converten nun problema cando o contido total de aire supera o 3 % aproximadamente. Iso non significa que un chans falle no momento en que a cifra alcanza o 3,1 %, pero é un recordatorio útil de que non todos os problemas de acabado comezan co operador ou coa máquina.
Que ocorre se comezas demasiado tarde?
Se deixas a laxe demasiado longa, a superficie faise máis difícil de pechar. Os operadores adoitan reaccionar engadindo máis paso da lámina e máis velocidade. Isto pode producir vibracións, liñas de lámina afiadas ou un bruñido irregular. A útil xanela de acabado sitúase entre o formigón que é demasiado brando para soportar a máquina e o formigón que é demasiado duro para responder de xeito uniforme.
Canto paso de lámina de paleta eléctrica deberías usar?
Non hai un único ángulo de lámina para a paleta eléctrica para todo o traballo. As primeiras pasadas necesitan máis contacto da lámina co chan. A medida que a lousa se endurece, as láminas poden inclinarse gradualmente para exercer máis presión sobre a superficie. O diámetro de traballo da máquina, o tipo de lámina e o axuste do paso tamén inflúen na facilidade coa que o operador pode seguir as condicións cambiantes do formigón.
Contratistas que comparan diferentes máquinas de paleteado eléctrico Polo tanto, debería mirar máis alá da potencia do motor. O diámetro de traballo, a configuración da lámina, a disposición dos controis e o axuste do paso son importantes durante o traballo de acabado real, especialmente cando a lousa se move da flotación ao acabado final.
Se aparece vibración en canto se levantan as láminas, reduza o paso e observe a máquina. A ASCC distingue un patrón visual simple de espátula dunha marca real de espátula cunha textura ondulada, mentres que o material de formación do ACI citado pola ASCC relaciona o paso excesivo da lámina con superficies de táboa de lavar ou vibración objetables.
Se reducir o paso non axuda, inspeccione as láminas e os brazos da paleta. As láminas dobradas, o axuste desigual ou os compoñentes soltos poden parecer un problema de formigón cando o problema real é mecánico. É máis barato comprobar a máquina que discutir con varios centos de metros cadrados de formigón endurecido.
A velocidade do rotor causa marcas na paleta eléctrica?
A velocidade do rotor importa, pero non existe unha velocidade universal sensata para cada piso. O tamaño da máquina, o diámetro da lámina, a rixidez do formigón e o acabado requirido cambian o xeito en que funcionan as láminas. Unha pasada de alta velocidade que se adapta a unha laxe firme pode ser demasiado agresiva en formigón máis brando.
Para chans decorativos ou de cor, as directrices da ASCC sinalan que un menor número de pasadas e unha velocidade de rotación máis baixa poden axudar a reducir as zonas escuras ou de aspecto queimado. A velocidade debe seguir o estado do chan en lugar do hábito do operador. O mesmo aplícase ao paso da lámina: ambos deben cambiar a medida que cambia o formigón.
A calidade do acabado comeza antes de que chegue a paleta eléctrica
Un bo acabado comeza antes da pasada final da máquina. O acceso, a preparación da subbase, a nivelación do terreo, a manipulación de materiais e o replantado inflúen na fluidez do avance do vertido do formigón. En obras compactas, Minicargadoras para a preparación e nivelación do terreo pode xestionar tarefas como a nivelación, o recheo e o movemento de materiais antes de comezar o traballo coa lousa.
Isto non significa que unha minicargadora controle directamente o acabado alisado. A conexión é augas arriba: unha mala preparación do terreo ou unha manipulación incómoda do material poden dificultar a colocación, mentres que unha boa preparación do terreo proporciona ao equipo de formigón un punto de partida máis estable. Cando unha alisadora eléctrica chega á laxa, xa se tomaron algunhas decisións de calidade.
Como evitar problemas de acabado coa paleta eléctrica
Comeza cunha laxe razoablemente plana e non te precipites sobre a auga de sangría visible. Manteña as láminas máis planas durante o traballo inicial, use pasadas superpostas constantes e evite pasar moito máis tempo nunha sección que noutra. A medida que a superficie se endurece, engade o grosor gradualmente en lugar de facelo todo á vez. Se aparecen ondas, vibracións ou raias escuras, detente e observa o síntoma antes de aumentar a velocidade.
O estado da máquina pertence á mesma rutina. Coitelas limpas, axuste uniforme, brazos de paleta rectos e movemento suave do rotor marcan unha diferenza notable. O formigón ten o desafortunado costume de lembrar cada pequeno erro moito despois de que o operador o esqueza.
Preguntas frecuentes sobre o acabado con paleta eléctrica
Por que está deixando marcas a miña paleta eléctrica?
Unha sincronización incorrecta, un paso excesivo das láminas, pasadas irregulares, láminas desgastadas e desgaste mecánico son causas comúns. Primeiro, identifique se a marca é escura, ondulada, rugosa ou simplemente visual antes de cambiar a configuración da máquina.
Cando debería comezar a espátula mecánica do formigón?
As directrices da ASCC empregan unha indentación da pegada duns 6 mm ou menos, xunto coa desaparición da auga de purga visible, como indicador común de campo. A temperatura pode cambiar o tempo de espera considerablemente, polo que non se debe usar un número fixo de horas para cada laxe.
As marcas de queimaduras da paleta eléctrica son sempre malas?
Non. Unha paleta dura normal pode escurecer a superficie densificada. As raias escuras irregulares, o brillo irregular ou os patróns obvios das láminas son sinais de advertencia máis útiles que a cor por si soa.
Que ángulo de lámina debería usar nunha paleta eléctrica?
Non existe un único ángulo de lámina para todo o proceso de acabado. Manteña un contacto de lámina máis amplo durante o traballo inicial e aumente o paso gradualmente a medida que o formigón se endurece.
Por que a miña paleta eléctrica deixa ondas?
Pode que a laxe aínda estea demasiado branda, que a máquina estea a empurrar morteiro superficial ou que a irregularidade xa estea presente polo nivelado e o nivelado. Comprobe a rixidez da superficie antes de tentar corrixir o problema con máis presión da lámina.
Pode unha paleta eléctrica arranxar unha laxa de formigón irregular?
Pode mellorar pequenas irregularidades superficiais durante o acabado, pero non pode corrixir de forma fiable os principais problemas de planitude deixados pola colocación, o nivelado ou o nivelado. Eses problemas deben controlarse antes no proceso de colocación do formigón.
Etiquetas: defectos de acabado da paleta mecánica, acabado da paleta mecánica, problemas coa paleta mecánica, marcas de queimaduras da paleta mecánica, tempo de aplicación da paleta mecánica, ángulo da folla da paleta mecánica, paso da folla da paleta mecánica, marcas da paleta mecánica, acabado ondulado do formigón, defectos de acabado do formigón

