پاور ٹرول ختم ہونے والے نقائص: برن مارکس، لہریں، ٹائمنگ اور بلیڈ اینگل فکس
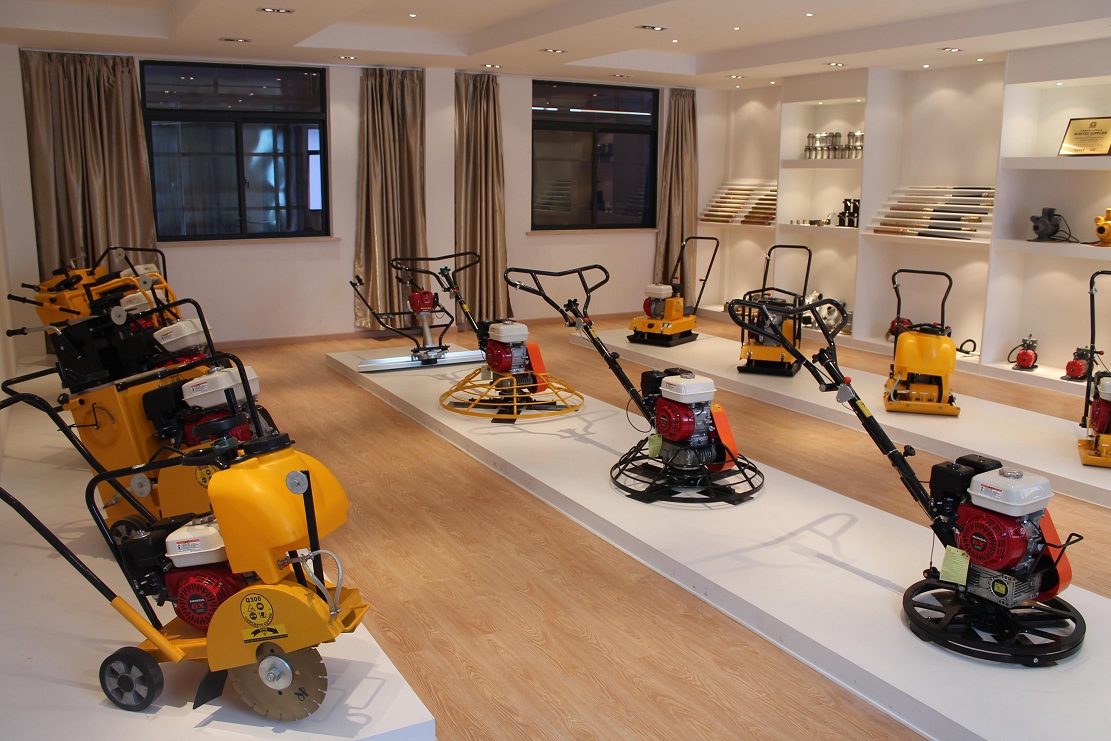
پاور ٹرول ختم کرنے والے نقائص شاذ و نادر ہی اکیلے ترتیب سے آتے ہیں۔ جلنے کے نشانات، لہریں، چہچہانا اور بلیڈ لائنیں عام طور پر ظاہر ہوتی ہیں کیونکہ سلیب کی حالت، بلیڈ کی پچ، روٹر کی رفتار یا وقت ایک ساتھ کام نہیں کر رہے ہیں۔ مشین کی ترتیب جو دوپہر کے بعد ٹھیک محسوس ہوتی ہے بیس منٹ پہلے بہت زیادہ جارحانہ ہو سکتی ہے۔ کنکریٹ سیٹ ہونے کے دوران تیزی سے بدل جاتا ہے، اس لیے آپریٹر کو ایک بلیڈ اینگل یا ایک رفتار پر لاک کرنے کے بجائے فرش کو پڑھنا جاری رکھنا پڑتا ہے۔
پاور ٹرول ختم ہونے والے نقائص: فرش آپ کو کیا بتا رہا ہے۔
مشین پر ہر چیز کو تبدیل کرنے سے پہلے، نشان کو قریب سے دیکھیں۔ ایک سیاہ پیچ، ایک لہر اور ایک چیٹر لائن مختلف مسائل ہیں. ان سب کو "ٹرول مارکس" کے طور پر استعمال کرنا اکثر غلط ایڈجسٹمنٹ کا باعث بنتا ہے۔ پہلا کام علامت کی شناخت کرنا ہے، پھر وقت، بلیڈ کی ترتیب، مشین کی حالت اور ابتدائی تکمیلی مراحل کے ذریعے پیچھے کی طرف کام کرنا ہے۔
| عیب | عام وجہ | پہلے چیک کریں۔ | کیا کرنا ہے |
|---|---|---|---|
| جلنے کے گہرے نشانات | بہت زیادہ دباؤ یا بار بار گزرنا | بلیڈ پچ، رفتار، اوورلیپ | ختم کرنے میں آسانی اور پاسز کو برابر رکھیں |
| لہراتی سطح | کنکریٹ اب بھی بہت نرم یا پہلے برابر کرنے کے مسائل | سطح کی سختی، ڈوبنا، سکریڈنگ | زیادہ انتظار کریں اور فلٹر بلیڈ یا فلوٹ پین کا استعمال کریں۔ |
| چہچہانا یا واش بورڈ کے نشانات | بہت زیادہ بلیڈ پچ یا مشین پہننا | بلیڈ زاویہ، بلیڈ، trowel بازو | پچ کو کم کریں اور مشین کا معائنہ کریں۔ |
| سطح پھاڑنا | غلط ٹائمنگ یا بہت زیادہ دباؤ | کنکریٹ کی حالت اور بلیڈ کا رابطہ | بلیڈ کو چپٹا کریں اور زبردستی ختم کرنا بند کریں۔ |
پاور ٹرول جلانے کے نشانات کیوں چھوڑتا ہے؟
پاور ٹرول جلنے کے نشان ہمیشہ اس بات کی علامت نہیں ہوتے ہیں کہ کچھ غلط ہو گیا ہے۔ سخت ٹروولنگ قدرتی طور پر کنکریٹ کی اوپری تہہ کو کثافت بخشتی ہے، اور صنعت کی رہنمائی اس کثافت پرت کو تقریباً 1–4 ملی میٹر موٹی پر رکھتی ہے۔ یہ اکثر نیچے کنکریٹ سے زیادہ گہرا نظر آتا ہے، اس لیے کچھ گہرا ہونا سلیب کو نقصان پہنچانے کی بجائے سخت ٹرولڈ فنش کا حصہ ہو سکتا ہے۔
انتباہی نشان ناہموار رنگ ہے۔ اگر ایک حصہ گہرا، چمکدار یا باقی جگہوں سے زیادہ نشان زد ہے تو دیکھیں کہ وہاں مشین کیسے استعمال کی گئی تھی۔ بہت زیادہ پاسز، بلیڈ کا زیادہ مقامی دباؤ یا سلیب پر سیٹنگ کے مختلف حالات سبھی واضح فرق چھوڑ سکتے ہیں۔ اسی صنعت کی رہنمائی نوٹ کرتی ہے کہ تقریبا 1 ملی میٹر سے زیادہ پتلی ایک کثافت پرت اکثر چھوٹی، سخت پہیوں والی فورک لفٹ ٹریفک کے تحت جلد پہن سکتی ہے۔ فرش کے ختم ہونے والے ان مسائل پر مزید تفصیل اس میں مل سکتی ہے۔ اسٹیل ٹروولڈ کنکریٹ فرش کے نقائص کی تکنیکی بحث .
بلیڈ کی پچ اہمیت رکھتی ہے کیونکہ ایک تیز بلیڈ سطح کے کم حصے کو چھوتا ہے۔ رابطہ نقطہ پر دباؤ بڑھ جاتا ہے۔ اس سے بعد میں تکمیل کے عمل میں مدد ملتی ہے، لیکن بلیڈ کو بہت تیزی سے لگانے سے مشین چہچہا سکتی ہے یا سخت لکیریں چھوڑ سکتی ہے۔ صحیح وقت پر زیادہ پچ مفید ہے۔ غلط وقت پر، یہ فرش کو غلطی کا واضح ریکارڈ فراہم کرتا ہے۔
پاور ٹرول لہریں کیوں چھوڑتا ہے؟
ایک لہراتی کنکریٹ کی تکمیل اکثر اس وقت شروع ہوتی ہے جب سلیب مشین کو صحیح طریقے سے لے جانے کے لیے ابھی بھی بہت نرم ہو۔ کنکریٹ انٹرنیشنل میں تحقیق کا خلاصہ تقریباً 50–150 psi (0.3–1.0 MPa) دخول مزاحمت پر تیرتا ہوا طاقت کا آغاز کرتا ہے۔ زیادہ تر عملہ ہر سلیب کے ساتھ دخول مزاحمت کی جانچ نہیں کر رہا ہے، لیکن نمبر فیلڈ علامات کی وضاحت میں مدد کرتا ہے۔
اگر مشین بہت زیادہ ڈوب جاتی ہے، مارٹر کو بلیڈ کے آگے دھکیل دیتی ہے یا اس کے پیچھے نرم رولنگ سطح چھوڑ دیتی ہے، تو کنکریٹ شاید تیار نہیں ہوتا۔ تھوڑی دیر انتظار کرنے سے بعد میں مرمت کے کام میں کافی بچت ہوسکتی ہے۔
ہر لہر پاور ٹرول سے شروع نہیں ہوتی ہے۔ مشین کے آنے سے پہلے ناقص سکریڈنگ یا ناہموار تیرنا اونچے اور نچلے علاقوں کو چھوڑ سکتا ہے۔ اے کنکریٹ سکریڈ مشین عمل میں پہلے کام کرتا ہے، حتمی ٹرولنگ شروع ہونے سے پہلے تازہ کنکریٹ کو ختم کرنے اور برابر کرنے میں مدد کرتا ہے۔ اگر سلیب پہلے ہی اسکریڈ اسٹیج پر ناہموار ہے، تو بعد میں بلیڈ کا زیادہ دباؤ اسے جادوئی طور پر فلیٹ فرش میں تبدیل نہیں کرے گا۔ پاور ٹرول سطح کو بہتر بنا سکتا ہے۔ یہ ناقص سلیب جیومیٹری کو دوبارہ نہیں بنا سکتا۔
کنکریٹ پاور ٹرولنگ کے لیے کب تیار ہے؟
پاور ٹرول کا وقت صرف گھڑی پر مبنی نہیں ہونا چاہئے۔ ASCC ٹھیکیدار کے سروے کے اعداد و شمار بتاتے ہیں کہ کتنا درجہ حرارت انتظار کے وقت کو تبدیل کر سکتا ہے۔ ٹھیکیداروں نے 10°C (50°F) پر تقریباً 4.25 گھنٹے ، 20°C (70°F) پر 2.75 گھنٹے اور 30°C (90°F) پر 1.75 گھنٹے کی متوقع پاور فلوٹنگ کی اطلاع دی۔
| کنکریٹ کا درجہ حرارت | ASCC کی طرف سے رپورٹ کردہ عام انتظار کا وقت |
|---|---|
| 10°C/50°F | تقریباً 4.25 گھنٹے |
| 20°C/70°F | تقریباً 2.75 گھنٹے |
| 30°C/90°F | تقریباً 1.75 گھنٹے |
اسی ASCC رہنمائی کہتی ہے کہ پاور فلوٹنگ عام طور پر اس وقت شروع ہوتی ہے جب کسی قدم کا نشان تقریباً 6 ملی میٹر (1/4 انچ) یا اس سے کم کا انڈینٹیشن چھوڑتا ہے اور خون بہنے والا پانی چلا جاتا ہے۔ یہ ہر سلیب کے لیے مقررہ اصولوں کے بجائے فیلڈ اشارے ہیں، لیکن یہ کہنے سے زیادہ کارآمد ہیں، "ہم ہمیشہ تین گھنٹے بعد شروع کرتے ہیں۔" کنکریٹ گھڑی کا مالک نہیں ہے۔
اگر آپ بہت جلد شروع کریں تو کیا ہوگا؟
بہت جلد شروع کرنے سے لہریں نکل سکتی ہیں، پیسٹ کو چاروں طرف دھکیل سکتے ہیں اور پانی اور ہوا کے اوپر جانے سے پہلے سطح کو سیل کر سکتے ہیں۔ صنعت کی رہنمائی میں تقریباً 6 سے 100 ملی میٹر (1/4 سے 4 انچ) قطر اور تقریباً 3 ملی میٹر (1/8 انچ) گہرے ٹھوس چھالوں کی اطلاع ہے۔ Delamination بہت بڑے علاقوں میں پھیل سکتا ہے، اس لیے مسئلہ چند ظاہری نشانات سے بھی آگے بڑھ سکتا ہے۔
گھنے سخت ٹروول والے فرش پر ہوا کا مواد مسئلہ کو مزید خراب کر سکتا ہے۔ صنعتی لٹریچر میں حوالہ دیا گیا ACI رہنمائی خبردار کرتی ہے کہ جب ہوا کا کل مواد تقریباً 3% سے بڑھ جاتا ہے تو چھالے اور ڈیلیمینیشن ایک تشویش کا باعث بنتے ہیں۔ اس کا مطلب یہ نہیں ہے کہ جب نمبر 3.1% تک پہنچ جاتا ہے تو منزل ناکام ہو جاتی ہے، لیکن یہ ایک مفید یاد دہانی ہے کہ ہر فنشنگ مسئلہ آپریٹر یا مشین سے شروع نہیں ہوتا۔
اگر آپ بہت دیر سے شروع کرتے ہیں تو کیا ہوتا ہے؟
سلیب کو بہت لمبا رہنے دیں اور سطح کو بند کرنا مشکل ہو جاتا ہے۔ آپریٹرز اکثر زیادہ بلیڈ پچ اور زیادہ رفتار شامل کرکے ردعمل ظاہر کرتے ہیں۔ اس سے چہچہانا، بلیڈ کی تیز لکیریں یا دھندلاہٹ پیدا ہو سکتی ہے۔ کارآمد فنشنگ ونڈو کنکریٹ کے درمیان بیٹھتی ہے جو مشین کو لے جانے کے لئے بہت نرم ہے اور کنکریٹ جو یکساں طور پر جواب دینا بہت مشکل ہے۔
آپ کو کتنا پاور ٹرول بلیڈ پچ استعمال کرنا چاہئے؟
پورے کام کے لیے کوئی واحد پاور ٹرول بلیڈ اینگل نہیں ہے۔ ابتدائی گزرگاہوں کو فرش کے ساتھ بلیڈ کے زیادہ رابطے کی ضرورت ہوتی ہے۔ جیسے جیسے سلیب مضبوط ہوتا جاتا ہے، سطح پر زیادہ دباؤ ڈالنے کے لیے بلیڈ کو آہستہ آہستہ کھڑا کیا جا سکتا ہے۔ مشین کا کام کرنے والا قطر، بلیڈ کی قسم اور پچ کی ایڈجسٹمنٹ اس بات پر بھی اثر انداز ہوتی ہے کہ آپریٹر کنکریٹ کے بدلتے ہوئے حالات پر کتنی آسانی سے عمل کر سکتا ہے۔
ٹھیکیدار مختلف موازنہ کر رہے ہیں۔ پاور ٹرول مشینیں لہذا اکیلے انجن کی طاقت سے باہر نظر آنا چاہئے. حقیقی فنشنگ کے کام کے دوران ورکنگ ڈائی میٹر، بلیڈ کنفیگریشن، کنٹرول لے آؤٹ اور پچ ایڈجسٹمنٹ سبھی اہم ہیں، خاص طور پر جب سلیب فلوٹنگ سے فائنل فنشنگ کی طرف بڑھ رہا ہو۔
اگر بلیڈ اٹھاتے ہی چہچہانا ظاہر ہوتا ہے، پچ کو نیچے کی طرف رکھیں اور مشین کو دیکھیں۔ ASCC ایک سادہ بصری ٹرول پیٹرن کو حقیقی ٹرول نشان سے ایک لہراتی ساخت کے ساتھ ممتاز کرتا ہے، جبکہ ASCC کی طرف سے حوالہ دیا گیا ACI ٹریننگ میٹریل ضرورت سے زیادہ بلیڈ پچ کو قابل اعتراض واش بورڈ یا چیٹر سطحوں سے جوڑتا ہے۔
اگر پچ کو کم کرنے سے کوئی فائدہ نہیں ہوتا ہے، تو بلیڈ اور ٹرول بازو کا معائنہ کریں۔ مڑے ہوئے بلیڈ، ناہموار ایڈجسٹمنٹ یا ڈھیلے اجزاء ایک ٹھوس مسئلے کی طرح نظر آتے ہیں جب اصل مسئلہ مکینیکل ہو۔ کئی سو مربع میٹر سخت کنکریٹ کے ساتھ بحث کرنے کے مقابلے میں مشین کو چیک کرنا سستا ہے۔
کیا روٹر کی رفتار پاور ٹرول مارکس کا سبب بنتی ہے؟
روٹر کی رفتار اہم ہے، لیکن ہر منزل کے لیے کوئی سمجھدار یونیورسل RPM نہیں ہے۔ مشین کا سائز، بلیڈ کا قطر، کنکریٹ کی سختی اور مطلوبہ فنش بلیڈ کے کام کرنے کے طریقے کو بدل دیتے ہیں۔ ایک تیز رفتار پاس جو ایک مضبوط سلیب کے مطابق ہو، نرم کنکریٹ پر بہت زیادہ جارحانہ ہو سکتا ہے۔
آرائشی یا رنگین فرشوں کے لیے، ASCC رہنمائی نوٹ کرتی ہے کہ کم گزرنے اور گردش کی کم رفتار سیاہ یا جلے ہوئے نظر آنے والے علاقوں کو کم کرنے میں مدد کر سکتی ہے۔ رفتار کو آپریٹر کی عادت کے بجائے فرش کی حالت پر عمل کرنا چاہئے۔ بلیڈ پچ پر بھی یہی لاگو ہوتا ہے: کنکریٹ کی تبدیلی کے ساتھ ہی دونوں کو تبدیل کرنے کی ضرورت ہے۔
پاور ٹرول کے آنے سے پہلے فنش کوالٹی شروع ہو جاتی ہے۔
اچھی فنشنگ فائنل مشین پاس سے پہلے شروع ہوتی ہے۔ رسائی، ذیلی بنیاد کی تیاری، سائٹ کی درجہ بندی، مواد کی ہینڈلنگ اور سکریڈنگ سب اس بات پر اثر انداز ہوتے ہیں کہ کنکریٹ ڈالنے کی رفتار کتنی آسانی سے ہوتی ہے۔ کمپیکٹ تعمیراتی سائٹس پر، سائٹ کی تیاری اور درجہ بندی کے لیے سکڈ اسٹیئر لوڈرز سلیب کا کام شروع ہونے سے پہلے درجہ بندی، بیک فلنگ اور مواد کی نقل و حرکت جیسے کاموں کو سنبھال سکتا ہے۔
اس کا مطلب یہ نہیں ہے کہ ایک سکڈ اسٹیئر ٹرولڈ فنش کو براہ راست کنٹرول کرتا ہے۔ کنکشن اوپر کی طرف ہے: ناقص زمینی تیاری یا عجیب و غریب مواد کی ہینڈلنگ جگہ کا تعین مشکل بنا سکتی ہے، جبکہ اچھی جگہ کی تیاری کنکریٹ کے عملے کو زیادہ مستحکم نقطہ آغاز فراہم کرتی ہے۔ جب تک پاور ٹرول سلیب تک پہنچتا ہے، کچھ معیار کے فیصلے پہلے ہی ہو چکے ہوتے ہیں۔
پاور ٹرول ختم کرنے کے مسائل سے کیسے بچیں۔
مناسب طور پر فلیٹ سلیب کے ساتھ شروع کریں اور دکھائی دینے والے خون والے پانی پر جلدی نہ کریں۔ ابتدائی کام کے دوران بلیڈ کو چاپلوس رکھیں، مستقل اوورلیپنگ پاسز کا استعمال کریں اور ایک حصے میں دوسرے حصے سے زیادہ وقت گزارنے سے گریز کریں۔ جیسے جیسے سطح مضبوط ہوتی جاتی ہے، ایک بار کی بجائے آہستہ آہستہ پچ شامل کریں۔ اگر لہریں، چہچہانا یا تاریک لکیریں نمودار ہوتی ہیں، تو رک جائیں اور زیادہ رفتار تک پہنچنے سے پہلے علامت کو دیکھیں۔
مشین کی حالت اسی روٹین میں ہے۔ کلین بلیڈ، مساوی ایڈجسٹمنٹ، سیدھے ٹروول بازو اور ہموار روٹر کی نقل و حرکت نمایاں فرق پیدا کرتی ہے۔ کنکریٹ کو آپریٹر کے بھول جانے کے بعد ہر چھوٹی غلطی کو یاد رکھنے کی بدقسمتی کی عادت ہے۔
پاور ٹرول ختم FAQ
میرا پاور ٹرول نشان کیوں چھوڑ رہا ہے؟
غلط ٹائمنگ، بہت زیادہ بلیڈ پچ، ناہموار پاس، پہنے ہوئے بلیڈ اور مکینیکل لباس عام وجوہات ہیں۔ مشین کی سیٹنگز کو تبدیل کرنے سے پہلے اس بات کی شناخت کریں کہ آیا نشان گہرا، لہراتی، لہر دار یا صرف بصری ہے۔
مجھے پاور ٹرولنگ کنکریٹ کب شروع کرنا چاہئے؟
ASCC رہنمائی ایک عام فیلڈ اشارے کے طور پر، دکھائی دینے والے خون بہنے والے پانی کے غائب ہونے کے ساتھ، تقریباً 6 ملی میٹر یا اس سے کم کے فوٹ پرنٹ انڈینٹیشن کا استعمال کرتی ہے۔ درجہ حرارت انتظار کے وقت کو کافی حد تک تبدیل کر سکتا ہے، اس لیے ہر سلیب کے لیے گھنٹوں کی ایک مقررہ تعداد کا استعمال نہیں کرنا چاہیے۔
کیا پاور ٹرول کے جلنے کے نشان ہمیشہ خراب ہوتے ہیں؟
نہیں، عام سخت ٹرولنگ کثافت والی سطح کو سیاہ کر سکتی ہے۔ ناہموار سیاہ لکیریں، دھندلی چمک یا بلیڈ کے واضح نمونے صرف رنگ سے زیادہ مفید انتباہی علامات ہیں۔
مجھے پاور ٹرول پر بلیڈ کا کون سا زاویہ استعمال کرنا چاہئے؟
مکمل ختم کرنے کے عمل کے لئے کوئی واحد بلیڈ زاویہ نہیں ہے. ابتدائی کام کے دوران بلیڈ کا وسیع رابطہ رکھیں اور کنکریٹ کے مضبوط ہونے کے ساتھ ساتھ پچ کو آہستہ آہستہ بڑھائیں۔
میرا پاور ٹروول لہریں کیوں چھوڑتا ہے؟
ہو سکتا ہے کہ سلیب اب بھی بہت نرم ہو، ہو سکتا ہے مشین سطحی مارٹر کو دھکیل رہی ہو، یا ناہمواری پہلے سے ہی چھلکنے اور تیرنے سے موجود ہو۔ زیادہ بلیڈ پریشر کے ساتھ مسئلہ کو درست کرنے کی کوشش کرنے سے پہلے سطح کی سختی کو چیک کریں۔
کیا پاور ٹرول ناہموار کنکریٹ سلیب کو ٹھیک کر سکتا ہے؟
یہ فنشنگ کے دوران سطح کی چھوٹی بے قاعدگیوں کو بہتر بنا سکتا ہے، لیکن یہ چپٹا پن کے بڑے مسائل کو رکھ کر، اسکریڈنگ یا تیرنے سے محفوظ نہیں کر سکتا۔ ان مسائل کو ٹھوس پلیسمنٹ کے عمل میں پہلے ہی کنٹرول کیا جانا چاہیے۔
ٹیگز: پاور ٹرول ختم ہونے والے نقائص، پاور ٹرول ختم، پاور ٹرول کے مسائل، پاور ٹرول برن مارکس، پاور ٹرول ٹائمنگ، پاور ٹرول بلیڈ اینگل، پاور ٹرول بلیڈ پچ، پاور ٹرول مارکس، ویوی کنکریٹ فنش، کنکریٹ فنشنگ ڈیفیکٹس

