30 വർഷമായി നിർമ്മാണ യന്ത്ര പരിഹാരങ്ങളുടെ നിർമ്മാണ ഉപകരണ വിതരണക്കാരൻ.
ഭാഷ
30 വർഷമായി നിർമ്മാണ യന്ത്ര പരിഹാരങ്ങളുടെ നിർമ്മാണ ഉപകരണ വിതരണക്കാരൻ.
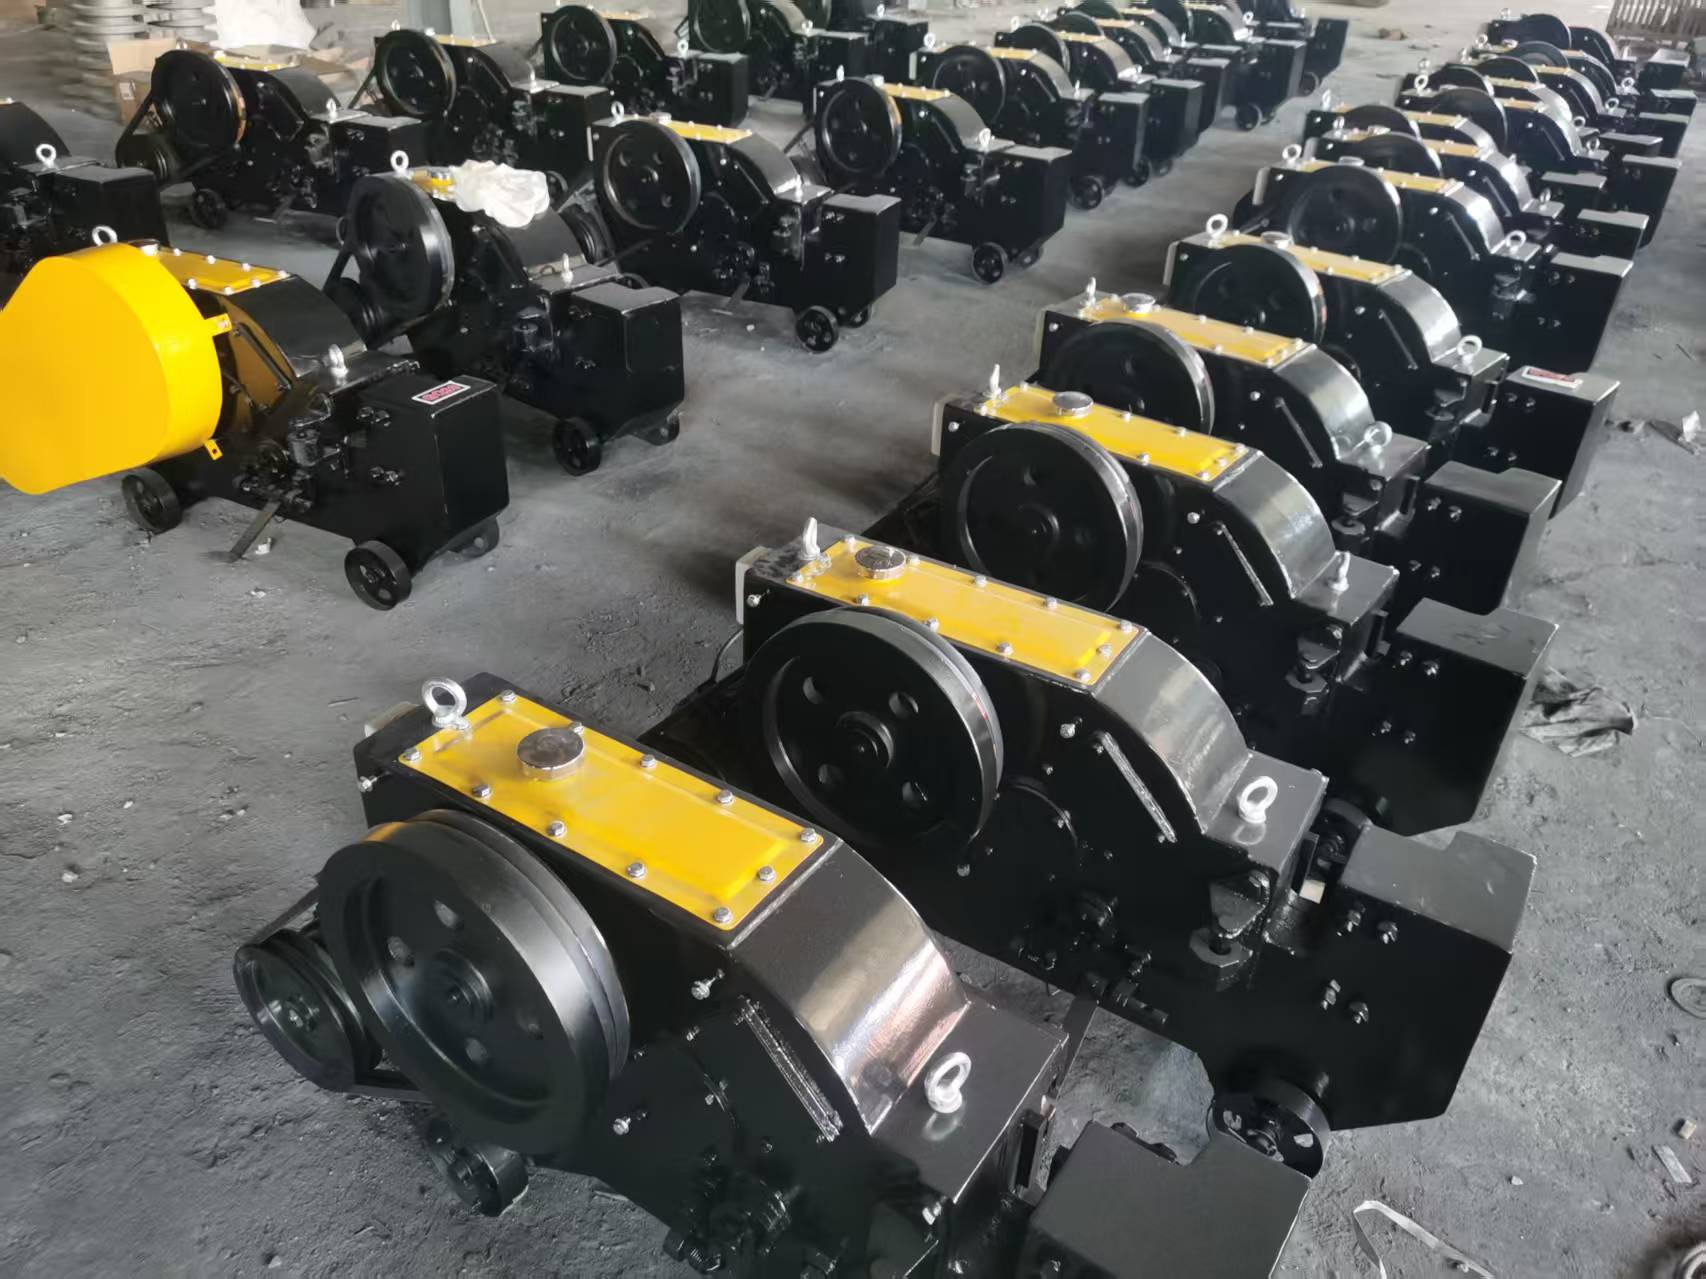
റീബാർ സുരക്ഷിതമായി എങ്ങനെ മുറിക്കാമെന്ന് അറിയുന്നത് ഉരുക്ക് വേഗത്തിൽ മുറിച്ചുകടക്കുക മാത്രമല്ല. തിരക്കേറിയ ഒരു നിർമ്മാണ സ്ഥലത്ത്, കോൺക്രീറ്റ് ഒഴിക്കുന്നതിനുമുമ്പ് എത്രത്തോളം സുഗമമായി ബലപ്പെടുത്തൽ സ്ഥാപിക്കാം, കെട്ടാം, വളയ്ക്കാം, നീക്കാം, പരിശോധിക്കാം എന്നിവയെ ഓരോ മുറിവുകളും ബാധിക്കുന്നു. അടിസ്ഥാന ഉപകരണങ്ങൾ ഉപയോഗിച്ച് കുറച്ച് ചെറിയ ബാറുകൾ കൈകാര്യം ചെയ്യാൻ കഴിയും, എന്നാൽ സ്ലാബുകൾ, ബീമുകൾ, പാലങ്ങൾ, തുരങ്കങ്ങൾ അല്ലെങ്കിൽ പ്രീകാസ്റ്റ് കൂടുകൾ എന്നിവയ്ക്കായി ആവർത്തിച്ചുള്ള മുറിക്കൽ കൂടുതൽ നിയന്ത്രിത രീതി ആവശ്യമാണ്. എ. റീബാർ കട്ടർ സ്റ്റീൽ ബാർ മുറിക്കാൻ ഓപ്പറേറ്ററെ സഹായിക്കുന്നു, സ്പാർക്കുകൾ, അബ്രസീവ് ഡിസ്കുകൾ, കൈകളുടെ ബലം എന്നിവയെ ആശ്രയിക്കുന്നത് കുറയ്ക്കുകയും, ഒരു തൊഴിലാളിയിൽ നിന്ന് അടുത്ത തൊഴിലാളിയിലേക്ക് പ്രക്രിയ കൂടുതൽ ആവർത്തിക്കാൻ കഴിയുകയും ചെയ്യുന്നു. ഉൽപ്പാദനക്ഷമതയ്ക്ക് അതൊരു നല്ല വാർത്തയാണ്, ഉച്ചകഴിഞ്ഞ് മുഴുവൻ സ്റ്റീലുമായി പോരാടേണ്ടിവരാത്ത വ്യക്തിക്ക് അതിലും മികച്ച വാർത്ത.
റീബാർ കട്ടിംഗിലെ ആദ്യത്തെ തെറ്റ്, വ്യാസം മുഴുവൻ കഥയും പറയുമെന്ന് കരുതുക എന്നതാണ്. അത് അങ്ങനെയല്ല. ബാർ മുറിക്കാൻ എത്ര ബലം ആവശ്യമാണെന്ന് സ്റ്റീൽ ഗ്രേഡ് മാറ്റുന്നു, അതിനാൽ ബാറിന്റെ വലുപ്പവും മെറ്റീരിയൽ ശക്തിയും കണക്കിലെടുത്താണ് ഒരു കട്ടർ തിരഞ്ഞെടുക്കേണ്ടത്. ASTM A615/A615M , ബലപ്പെടുത്തൽ ബാറുകൾക്ക് 40,000 psi, 60,000 psi, 80,000 psi, 100,000 psi എന്നിങ്ങനെ കുറഞ്ഞ വിളവ് ശക്തി നിലകൾ ഉണ്ടായിരിക്കാം. ഉറപ്പിച്ച കോൺക്രീറ്റ് ജോലികളിൽ സാധാരണയായി ഉപയോഗിക്കുന്ന ഗ്രേഡുകളിലൊന്നായ ഗ്രേഡ് 60 റീബാറിന് 60,000 psi അല്ലെങ്കിൽ 420 MPa കുറഞ്ഞ വിളവ് ശക്തിയുണ്ട്. അതുകൊണ്ടാണ് മെഷീനിന്റെ റേറ്റുചെയ്ത ശേഷി ബാർ വ്യാസത്തിൽ നിന്ന് മാത്രം ഊഹിക്കാതെ, യഥാർത്ഥ സ്റ്റീൽ ഗ്രേഡുമായി താരതമ്യം ചെയ്യേണ്ടത്.
വാങ്ങുന്നവർ വിപണികളിലെ മെഷീനുകൾ താരതമ്യം ചെയ്യുമ്പോൾ ബാർ വലുപ്പ സംവിധാനങ്ങളും ആശയക്കുഴപ്പമുണ്ടാക്കാം. യുഎസ് ബാർ നമ്പറിംഗ് സിസ്റ്റത്തിൽ, സംഖ്യ സാധാരണയായി ഒരു ഇഞ്ചിന്റെ എട്ടിലൊന്ന് പ്രതിനിധീകരിക്കുന്നു, അതിനാൽ #4 റീബാർ നാമമാത്ര വ്യാസം 0.500 ഇഞ്ച് ആണ് , #5 0.625 ഇഞ്ച് ആണ് , #8 1.000 ഇഞ്ച് ആണ് . കരാറുകാർക്കും ഡീലർമാർക്കും വാടക കമ്പനികൾക്കും, ഇത് പ്രധാനമാണ് കാരണം a സ്റ്റീൽ ബാർ മുറിക്കുന്ന യന്ത്രം യഥാർത്ഥ പ്രോജക്റ്റുകളിൽ ഉപയോഗിക്കുന്ന ബലപ്പെടുത്തൽ ഷെഡ്യൂളുമായി പൊരുത്തപ്പെടണം, ഒരു ബ്രോഷറിൽ അച്ചടിച്ചിരിക്കുന്ന ഏറ്റവും വലിയ വലുപ്പവുമായി മാത്രമല്ല. ഫൗണ്ടേഷനുകൾ, കോളങ്ങൾ, ബ്രിഡ്ജ് ഡെക്കുകൾ, പ്രീകാസ്റ്റ് കൂടുകൾ എന്നിവയ്ക്കായി സൈറ്റ് വ്യത്യസ്ത ബാർ വലുപ്പങ്ങൾ ഉപയോഗിക്കുകയാണെങ്കിൽ, ആ മിശ്രിത ജോലിഭാരത്തിന് കട്ടർ തിരഞ്ഞെടുക്കണം.
ശരിയായ മെറ്റൽ കട്ടിംഗ് ഡിസ്ക് ഘടിപ്പിക്കുമ്പോൾ ഒരു ആംഗിൾ ഗ്രൈൻഡറിന് റീബാർ മുറിക്കാൻ കഴിയും, കൂടാതെ ഇടയ്ക്കിടെയുള്ള ട്രിമ്മിംഗ്, റിപ്പയർ ജോലികൾ, സൈറ്റിലെ ചെറിയ ക്രമീകരണങ്ങൾ എന്നിവയ്ക്ക് ഇത് ഉപയോഗപ്രദമാണ്. മറുവശത്ത്, ഇത് തീപ്പൊരി, പൊടി, ചൂട്, ശബ്ദം എന്നിവ ഉണ്ടാക്കുന്നു, ഫലം ഓപ്പറേറ്ററുടെ നിയന്ത്രണത്തെ വളരെയധികം ആശ്രയിച്ചിരിക്കുന്നു. വീൽ അവസ്ഥ, കട്ടിംഗ് ആംഗിൾ, ഗാർഡ് പൊസിഷൻ എന്നിവയെല്ലാം പ്രധാനമാണ്. ഒഎസ്എച്ച്എ 1926.303 അബ്രാസീവ് വീൽ ഗാർഡുകൾ ആവശ്യമുള്ളിടത്ത്, ഗ്രൈൻഡിംഗ് വീലിന്റെ ചുറ്റളവിലും വശങ്ങളിലുമുള്ള പരമാവധി കോണീയ എക്സ്പോഷർ 180° കവിയാൻ പാടില്ല എന്ന് പ്രസ്താവിക്കുന്നു. ലളിതമായി പറഞ്ഞാൽ: ഗാർഡ് ഒരു അലങ്കാരമല്ല. തകർന്ന അബ്രാസീവ് വീലുകൾ മാന്യമായി തറയിൽ വീഴാത്തതിനാലാണ് അത് അവിടെയുള്ളത്.
ഒരു ബോൾട്ട് കട്ടർ ലളിതവും, ശബ്ദരഹിതവും, കൊണ്ടുനടക്കാവുന്നതുമാണ്. ഇതിന് വൈദ്യുതി വിതരണം ആവശ്യമില്ല, തീപ്പൊരികൾ ഉൽപാദിപ്പിക്കുന്നതുമില്ല, ഇത് പരിമിതമായ പ്രദേശങ്ങളിൽ ഉപയോഗപ്രദമാകും. എന്നിരുന്നാലും, ചെറിയ വ്യാസമുള്ള ബാറുകൾക്കും ഭാരം കുറഞ്ഞ സൈറ്റ് ക്രമീകരണങ്ങൾക്കും ഇത് പ്രധാനമായും പ്രായോഗികമാണ്. ബാർ വ്യാസം അല്ലെങ്കിൽ സ്റ്റീൽ ഗ്രേഡ് വർദ്ധിക്കുന്നതിനനുസരിച്ച്, ഓപ്പറേറ്റർ കൂടുതൽ ബലം പ്രയോഗിക്കേണ്ടിവരും, കൂടാതെ കട്ടർ മെറ്റീരിയലിന് അനുയോജ്യമല്ലെങ്കിൽ കട്ട് എൻഡ് വികൃതമായേക്കാം. കുറച്ച് ലൈറ്റ് ബാറുകൾക്ക്, ഇത് പ്രവർത്തിക്കും. ദൈനംദിന ബലപ്പെടുത്തൽ പ്രോസസ്സിംഗിനായി, ആരും ആവശ്യപ്പെടാത്ത ഒരു വ്യായാമ പരിപാടിയായി ഇത് വേഗത്തിൽ മാറുന്നു.
ഒരു ഇലക്ട്രിക് റീബാർ കട്ടർ ആവർത്തിച്ചുള്ള കട്ടിംഗുകൾ, വലിയ അളവുകൾ അല്ലെങ്കിൽ കർശനമായ സുരക്ഷാ നിയന്ത്രണം എന്നിവ ഉൾപ്പെടുന്ന ജോലികളിൽ സാധാരണയായി ഹൈഡ്രോളിക് റീബാർ കട്ടർ ആണ് ഏറ്റവും നല്ല തിരഞ്ഞെടുപ്പ്. ബാർ സ്റ്റോപ്പിന് നേരെ സ്ഥാപിച്ചിരിക്കുന്നു, ശരിയായി പിന്തുണയ്ക്കുകയും സ്റ്റീലിനായി നിർമ്മിച്ച ഒരു ബ്ലേഡ് സിസ്റ്റം ഉപയോഗിച്ച് മുറിക്കുകയും ചെയ്യുന്നു. ഇത് കട്ടിംഗ് പ്രവർത്തനത്തെ കൂടുതൽ സ്ഥിരതയുള്ളതാക്കുകയും ഫലം വ്യക്തിഗത ഓപ്പറേറ്റർ ശക്തിയെ ആശ്രയിക്കുന്നത് കുറയ്ക്കുകയും ചെയ്യുന്നു. സ്റ്റീൽ ഫിക്സറുകൾ, പ്രീകാസ്റ്റ് പ്ലാന്റുകൾ, ബ്രിഡ്ജ് കോൺട്രാക്ടർമാർ, നിർമ്മാണ സൈറ്റുകൾ, വാടക ഫ്ലീറ്റുകൾ എന്നിവയ്ക്ക്, ഈ ആവർത്തനക്ഷമത പലപ്പോഴും വേഗതയെക്കാൾ വിലപ്പെട്ടതാണ്. വേഗത്തിലുള്ള കട്ടിംഗ് ഉപയോഗപ്രദമാണ്; വേഗതയേറിയതും സ്ഥിരതയുള്ളതുമായ കട്ടിംഗാണ് അടുത്ത വ്യാപാരത്തെ മുന്നോട്ട് നയിക്കുന്നത്.
ഒരു റീബാർ കട്ടറും ആംഗിൾ ഗ്രൈൻഡറും തമ്മിലുള്ള താരതമ്യം "ഏത് ഉപകരണത്തിന് സ്റ്റീൽ മുറിക്കാൻ കഴിയും?" എന്നതിലേക്ക് ചുരുക്കരുത്. രണ്ടിനും ജോലി ചെയ്യാൻ കഴിയും, പക്ഷേ അവ വ്യത്യസ്ത പ്രശ്നങ്ങൾ പരിഹരിക്കുന്നു. ഇടയ്ക്കിടെയുള്ള മുറിവുകൾക്ക് ഒരു ആംഗിൾ ഗ്രൈൻഡർ വഴക്കമുള്ളതും വിലകുറഞ്ഞതുമാണ്, അതേസമയം റൈൻഫോഴ്സ്മെന്റ് ബാറിന്റെ ആവർത്തിച്ചുള്ള നേരായ മുറിവുകൾക്ക് ഒരു റീബാർ കട്ടർ ശക്തമാണ്. ഡസൻ കണക്കിന് അല്ലെങ്കിൽ നൂറുകണക്കിന് ബാറുകൾ നീളത്തിൽ മുറിക്കേണ്ടിവരുമ്പോൾ, ഒരു റീബാർ കട്ടർ സാധാരണയായി മികച്ച നിയന്ത്രണം നൽകുന്നു, കുറഞ്ഞ ഓപ്പറേറ്റർ ക്ഷീണം നൽകുന്നു, കൂടാതെ കട്ടിംഗ് ചലനം കൈകൊണ്ട് നയിക്കുന്നതിനുപകരം ഉറപ്പിച്ചിരിക്കുന്നതിനാൽ വൃത്തിയുള്ള വർക്ക്ഫ്ലോ നൽകുന്നു.
കട്ടിംഗ് രീതി തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ശബ്ദവും പരിഗണിക്കണം. OSHA യുടെ നിർമ്മാണ ശബ്ദ മാനദണ്ഡം പട്ടിക D-2 ലെ ശബ്ദ നിലകൾ പരിധി കവിയുമ്പോൾ സംരക്ഷണം ആവശ്യമാണ്, അതിൽ 8 മണിക്കൂറിന് 90 dBA , 4 മണിക്കൂറിന് 95 dBA , 2 മണിക്കൂറിന് 100 dBA എന്നിവ ഉൾപ്പെടുന്നു. വർക്ക്ഷോപ്പുകൾക്കും പ്രീകാസ്റ്റ് യാർഡുകൾക്കും, OSHA യുടെ പൊതു വ്യവസായ ശബ്ദ നിലവാരം ഒരു ശ്രവണ സംരക്ഷണ പരിപാടിയുടെ പ്രവർത്തന നിലവാരമായി 85 dBA 8-മണിക്കൂർ സമയ-വെയ്റ്റഡ് ശരാശരിയും ഉപയോഗിക്കുന്നു. പ്രായോഗികമായി പറഞ്ഞാൽ, കട്ടിംഗ് ഏരിയ കൂടുതൽ ഉച്ചത്തിലാകുമ്പോൾ, ശരിയായ ശ്രവണ സംരക്ഷണവും ശബ്ദ ആസൂത്രണവും ഇല്ലാതെ തൊഴിലാളികൾക്ക് അവിടെ സുരക്ഷിതമായി ചെലവഴിക്കാൻ കഴിയുന്ന സമയം കുറയുന്നു.
| ഇനം പരിശോധിക്കുക | എന്തുകൊണ്ട് അത് പ്രധാനമാണ് | പ്രായോഗിക റഫറൻസ് |
|---|---|---|
| ബാർ വലുപ്പം | കട്ടർ സൈറ്റിൽ ഉപയോഗിക്കുന്ന യഥാർത്ഥ വ്യാസവുമായി പൊരുത്തപ്പെടണം. | #4 = 0.500 ഇഞ്ച്, #5 = 0.625 ഇഞ്ച്, #8 = 1.000 ഇഞ്ച് |
| സ്റ്റീൽ ഗ്രേഡ് | ഉയർന്ന വിളവ് ശക്തിക്ക് അനുയോജ്യമായ മുറിക്കൽ ശക്തി ആവശ്യമാണ്. | ASTM A615 ഗ്രേഡുകളിൽ 40,000–100,000 psi വിളവ് ലെവലുകൾ ഉൾപ്പെടുന്നു |
| ശബ്ദ എക്സ്പോഷർ | ഉപകരണ തിരഞ്ഞെടുപ്പും ഷിഫ്റ്റ് ദൈർഘ്യവും ശ്രവണ സംരക്ഷണത്തെ ബാധിക്കുന്നു. | OSHA നിർമ്മാണ റഫറൻസ്: 8 മണിക്കൂറിന് 90 dBA |
| അബ്രസീവ് വീൽ ഗാർഡിംഗ് | അനുചിതമായ സംരക്ഷണം സമ്പർക്കത്തിനും ശകലങ്ങൾക്കും സാധ്യത വർദ്ധിപ്പിക്കുന്നു. | ഗാർഡുകൾ ആവശ്യമുള്ളിടത്ത് പരമാവധി വീൽ എക്സ്പോഷർ 180°യിൽ കൂടരുത്. |
മെഷീനിന്റെ റേറ്റുചെയ്ത ശേഷിയുമായി താരതമ്യം ചെയ്യുമ്പോൾ റീബാർ വ്യാസം, സ്റ്റീൽ ഗ്രേഡ്, കട്ടിംഗ് അളവ് എന്നിവ പരിശോധിച്ചുകൊണ്ട് ആരംഭിക്കുക. സ്റ്റീൽ ബാർ മുറിക്കുന്ന യന്ത്രം നീളമുള്ള ബാറുകൾ വളയ്ക്കാതെ അവയെ പോഷിപ്പിക്കുന്നതിന് മതിയായ ഇടമുള്ള, സ്ഥിരതയുള്ളതും നിരപ്പായതുമായ ഒരു പ്രതലത്തിൽ. ജോലിസ്ഥലം അയഞ്ഞ ഓഫ്കട്ടുകൾ, കെട്ടിക്കിടക്കുന്ന വെള്ളം, അപകടങ്ങൾ, അനാവശ്യ തൊഴിലാളികൾ എന്നിവയില്ലാതെ വൃത്തിയായിരിക്കണം. കട്ടിംഗ് പൂർത്തിയാകുമ്പോൾ അവ വീഴുകയോ വളയുകയോ സ്പ്രിംഗ് ഓഫ് ആകുകയോ ചെയ്യാതിരിക്കാൻ കട്ടിംഗ് പോയിന്റിന്റെ ഇരുവശത്തും നീളമുള്ള ബാറുകൾ പിന്തുണയ്ക്കണം.
പ്രവർത്തിക്കുന്നതിന് മുമ്പ്, ബ്ലേഡ്, ഗാർഡ്, സ്വിച്ച്, കേബിൾ, ബാർ സ്റ്റോപ്പ്, ഫിക്സിംഗ് ബോൾട്ടുകൾ എന്നിവ പരിശോധിക്കുക. ഓപ്പറേറ്റർ ആവശ്യമുള്ളിടത്ത് കണ്ണ് സംരക്ഷണം, കയ്യുറകൾ, സുരക്ഷാ പാദരക്ഷകൾ, ശ്രവണ സംരക്ഷണം എന്നിവ ധരിക്കണം. റീബാർ കട്ടിംഗ് പൊസിഷനിലേക്ക് ഫീഡ് ചെയ്യുക, ബ്ലേഡ് ഏരിയയിൽ നിന്ന് കൈകൾ അകറ്റി നിർത്തുക, ഓപ്പറേറ്റിംഗ് നിർദ്ദേശങ്ങൾ അനുസരിച്ച് കട്ടർ സജീവമാക്കുക. ബാർ വശത്തേക്ക് നിർബന്ധിക്കരുത്, റേറ്റുചെയ്ത ശേഷിക്ക് മുകളിൽ മുറിക്കരുത്, ബ്ലേഡ് പൂർണ്ണമായും നിർത്തുന്നതുവരെ ഓഫ്കട്ട് നീക്കം ചെയ്യരുത്. മെഷീൻ വളരെയധികം വേഗത കുറയ്ക്കുകയോ, അസാധാരണമായ ശബ്ദം പുറപ്പെടുവിക്കുകയോ, വികലമായ കട്ട് അറ്റങ്ങൾ അവശേഷിപ്പിക്കുകയോ ചെയ്താൽ, തുടരുന്നതിന് മുമ്പ് നിർത്തി ബ്ലേഡിന്റെ അവസ്ഥ, ബാർ ഗ്രേഡ്, മെഷീൻ ശേഷി എന്നിവ പരിശോധിക്കുക. ഒരു നല്ല കട്ടർ കോപത്തോടെയല്ല, തിരക്കുള്ളതായി തോന്നണം.
ഒരു പ്രായോഗിക റീബാർ കട്ടിംഗ് സുരക്ഷാ ചെക്ക്ലിസ്റ്റിൽ ബാർ തിരിച്ചറിയൽ, മെഷീൻ ശേഷി, ബ്ലേഡ് അവസ്ഥ, ഗാർഡ് അവസ്ഥ, വൈദ്യുത സുരക്ഷ, സ്ഥിരതയുള്ള പിന്തുണ, ഓഫ്കട്ട് നീക്കംചെയ്യൽ, അനുയോജ്യമായ PPE എന്നിവ ഉൾപ്പെടുത്തണം. നിർമ്മാണ ശബ്ദ എക്സ്പോഷർ സാധാരണമായതിനാൽ ശ്രവണ സംരക്ഷണത്തിന് പ്രത്യേക ശ്രദ്ധ ആവശ്യമാണ്. NIOSH നിർമ്മാണ ശബ്ദ സ്ഥിതിവിവരക്കണക്കുകൾ ശബ്ദത്തിന് വിധേയമാകുന്ന നിർമ്മാണ തൊഴിലാളികളിൽ 52% പേർ ശ്രവണ സംരക്ഷണ ഉപകരണങ്ങൾ ധരിക്കുന്നില്ലെന്നും, പരീക്ഷണവിധേയമായ ശബ്ദത്തിന് വിധേയമാകുന്ന നിർമ്മാണ തൊഴിലാളികളിൽ ഏകദേശം 23% പേർക്ക് ഭൗതിക ശ്രവണ വൈകല്യമുണ്ടെന്നും റിപ്പോർട്ട് ചെയ്യുന്നു. ഇത് ശബ്ദ ആസൂത്രണത്തെ കട്ടിംഗ് രീതിയുടെ ഭാഗമാക്കുന്നു, തൊഴിലാളികൾ മുറ്റത്ത് പരസ്പരം ആക്രോശിക്കാൻ തുടങ്ങിയതിനുശേഷം മാത്രം പരിഗണിക്കേണ്ട ഒന്നല്ല.
മുറിച്ച് ബലപ്പെടുത്തൽ സ്ഥാപിച്ച ശേഷം, സൈറ്റ് ടീമുകൾ തുറന്നിരിക്കുന്ന ബാർ അറ്റങ്ങളും നിയന്ത്രിക്കണം. ഒഎസ്എച്ച്എ 1926.701 തൊഴിലാളികൾക്ക് വീഴാൻ സാധ്യതയുള്ളതോ അതിൽ വീഴാൻ സാധ്യതയുള്ളതോ ആയ ഉരുക്ക് നീണ്ടുനിൽക്കുന്നതിലൂടെ ബലപ്പെടുത്തേണ്ടതുണ്ട്, അതിനാൽ ഇംപലെമെന്റ് അപകടസാധ്യത നീക്കം ചെയ്യുന്നതിനായി സംരക്ഷിക്കേണ്ടതുണ്ട്. എല്ലാവരും ഉൽപാദനത്തിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുമ്പോൾ ഈ പോയിന്റ് അവഗണിക്കാൻ എളുപ്പമാണ്, പക്ഷേ കട്ടിംഗ് ജോലി പൂർത്തിയായതിനാൽ കട്ട് റീബാർ സുരക്ഷിതമാകില്ല. സ്റ്റാർട്ടർ ബാറുകൾ, സ്ലാബ് റീഇൻഫോഴ്സ്മെന്റ്, കേജ് അറ്റങ്ങൾ, തിരക്കേറിയ റീഇൻഫോഴ്സ്മെന്റ് സോണുകൾ എന്നിവയെല്ലാം തൊഴിലാളികൾ ആ പ്രദേശത്തുകൂടി നീങ്ങുന്നത് തുടരുന്നതിന് മുമ്പ് ശ്രദ്ധിക്കേണ്ടതുണ്ട്.
ശരിയായ റീബാർ കട്ടിംഗ് മെഷീൻ തിരഞ്ഞെടുക്കുന്നത് പരമാവധി ബാർ വ്യാസം, സ്റ്റീൽ ഗ്രേഡ്, ദൈനംദിന കട്ടിംഗ് വോളിയം എന്നിവയിൽ നിന്നാണ് ആരംഭിക്കുന്നത്. ഒരു ചെറിയ കോൺട്രാക്ടർക്ക് സൈറ്റ് ക്രമീകരണങ്ങൾക്കായി ഒരു പോർട്ടബിൾ ഇലക്ട്രിക് റീബാർ കട്ടർ ആവശ്യമായി വന്നേക്കാം, അതേസമയം ഒരു റൈൻഫോഴ്സ്മെന്റ് പ്രോസസ്സിംഗ് യാർഡിന് ഉയർന്ന ഉൽപ്പാദനക്ഷമതയും കൂടുതൽ ശക്തമായ ഫീഡിംഗ് ക്രമീകരണവുമുള്ള ശക്തമായ ഒരു മെഷീൻ ആവശ്യമായി വന്നേക്കാം. വാങ്ങുന്നവർ മാനുവൽ ഫീഡിംഗ്, സൈസിംഗ് ഉപകരണങ്ങൾ, ഓട്ടോമാറ്റിക് അല്ലെങ്കിൽ സെമി-ഓട്ടോമാറ്റിക് പ്രവർത്തനം, ബ്ലേഡ് മാറ്റിസ്ഥാപിക്കൽ, ലൂബ്രിക്കേഷൻ പോയിന്റുകൾ, മെയിന്റനൻസ് ആക്സസ്, സ്പെയർ പാർട്സ് ലഭ്യത എന്നിവയും താരതമ്യം ചെയ്യണം.
പാലം നിർമ്മാണം, തുരങ്ക പദ്ധതികൾ, കെട്ടിട അടിത്തറകൾ, പ്രീകാസ്റ്റ് റീഇൻഫോഴ്സ്മെന്റ് ജോലികൾ എന്നിവയ്ക്കായി, ഒരു പ്രത്യേക റീബാർ കട്ടർ വർക്ക്ഫ്ലോ മെച്ചപ്പെടുത്തുന്നു, കാരണം ബാറുകൾ വളയ്ക്കുന്നതിനോ കെട്ടുന്നതിനോ കൂട്ടിൽ കൂട്ടിച്ചേർക്കുന്നതിനോ മുമ്പ് നീളത്തിൽ മുറിക്കാൻ കഴിയും. ഏറ്റവും മികച്ച യന്ത്രം ഏറ്റവും ഭാരമേറിയതോ വിലകുറഞ്ഞതോ ഏറ്റവും ഉച്ചത്തിലുള്ള വിൽപ്പന വിവരണമുള്ളതോ മാത്രമല്ല. ജോലിസ്ഥലത്തിന്റെ റീഇൻഫോഴ്സ്മെന്റ് ഷെഡ്യൂൾ, ഓപ്പറേറ്റർ വൈദഗ്ദ്ധ്യം, വൈദ്യുതി വിതരണം, മൊബിലിറ്റി ആവശ്യകത, പരിപാലന ശേഷി എന്നിവയുമായി പൊരുത്തപ്പെടുന്ന കട്ടറാണിത്. സുരക്ഷയെ ഒരു അനന്തരഫലമാക്കി മാറ്റാതെ കരാറുകാർ വേഗത്തിൽ മുറിക്കുന്നത് അങ്ങനെയാണ്.
റീബാറിന്റെ വ്യാസത്തിനും സ്റ്റീൽ ഗ്രേഡിനും അനുസൃതമായി റേറ്റുചെയ്ത ഒരു ഉപകരണം ഉപയോഗിക്കുക, ബാർ ശരിയായി പിന്തുണയ്ക്കുക, കട്ടിംഗ് പോയിന്റിൽ നിന്ന് കൈകൾ അകറ്റി നിർത്തുക, അനുയോജ്യമായ PPE ധരിക്കുക എന്നിവയാണ് ഏറ്റവും സുരക്ഷിതമായ രീതി. ആവർത്തിച്ചുള്ള മുറിവുകൾക്ക്, ഒരു പ്രത്യേക റീബാർ കട്ടർ സാധാരണയായി ഇംപ്രൊവൈസ്ഡ് കട്ടിംഗ് രീതികളേക്കാൾ സ്ഥിരതയുള്ളതും സ്ഥിരതയുള്ളതുമാണ്.
അതെ, ഒരു ആംഗിൾ ഗ്രൈൻഡറിന് ശരിയായ ഡിസ്കും ഗാർഡിംഗും ഉപയോഗിച്ച് റീബാർ മുറിക്കാൻ കഴിയും, പക്ഷേ അത് തീപ്പൊരി, ശബ്ദം, ചൂട്, ഉരച്ചിലുകൾ എന്നിവ ഉണ്ടാക്കുന്നു. ഇടയ്ക്കിടെയുള്ള മുറിവുകൾക്ക് ഇത് പ്രായോഗികമാണ്, അതേസമയം നിർമ്മാണ സ്ഥലത്ത് ആവർത്തിച്ചുള്ള കട്ടിംഗിന് ഒരു റീബാർ കട്ടർ സാധാരണയായി നല്ലതാണ്.
പരമാവധി കട്ടിംഗ് വ്യാസം, സ്റ്റീൽ ഗ്രേഡ് അനുയോജ്യത, പവർ സ്രോതസ്സ്, ബ്ലേഡ് തരം, പ്രവർത്തന രീതി, അറ്റകുറ്റപ്പണി ആക്സസ്, സ്പെയർ പാർട്സ് വിതരണം, മെഷീൻ നിങ്ങളുടെ സാധാരണ നിർമ്മാണ പദ്ധതികൾക്ക് അനുയോജ്യമാണോ എന്ന് പരിശോധിക്കുക.
പൊതുവായ ജോലികൾക്കും മിതമായ കട്ടിംഗ് ജോലികൾക്കും ഒരു ഇലക്ട്രിക് റീബാർ കട്ടർ പലപ്പോഴും സൗകര്യപ്രദമാണ്. കട്ടിയുള്ള ബാറുകൾ, ഇടയ്ക്കിടെയുള്ള കട്ടിംഗ് അല്ലെങ്കിൽ ശക്തമായ കട്ടിംഗ് ഫോഴ്സ് ആവശ്യമുള്ളപ്പോൾ ഒരു ഹൈഡ്രോളിക് റീബാർ കട്ടർ സാധാരണയായി കൂടുതൽ അനുയോജ്യമാണ്.

