30 વર્ષથી બાંધકામ મશીનરી સોલ્યુશન્સનો બાંધકામ સાધનો સપ્લાયર.
ભાષા
30 વર્ષથી બાંધકામ મશીનરી સોલ્યુશન્સનો બાંધકામ સાધનો સપ્લાયર.
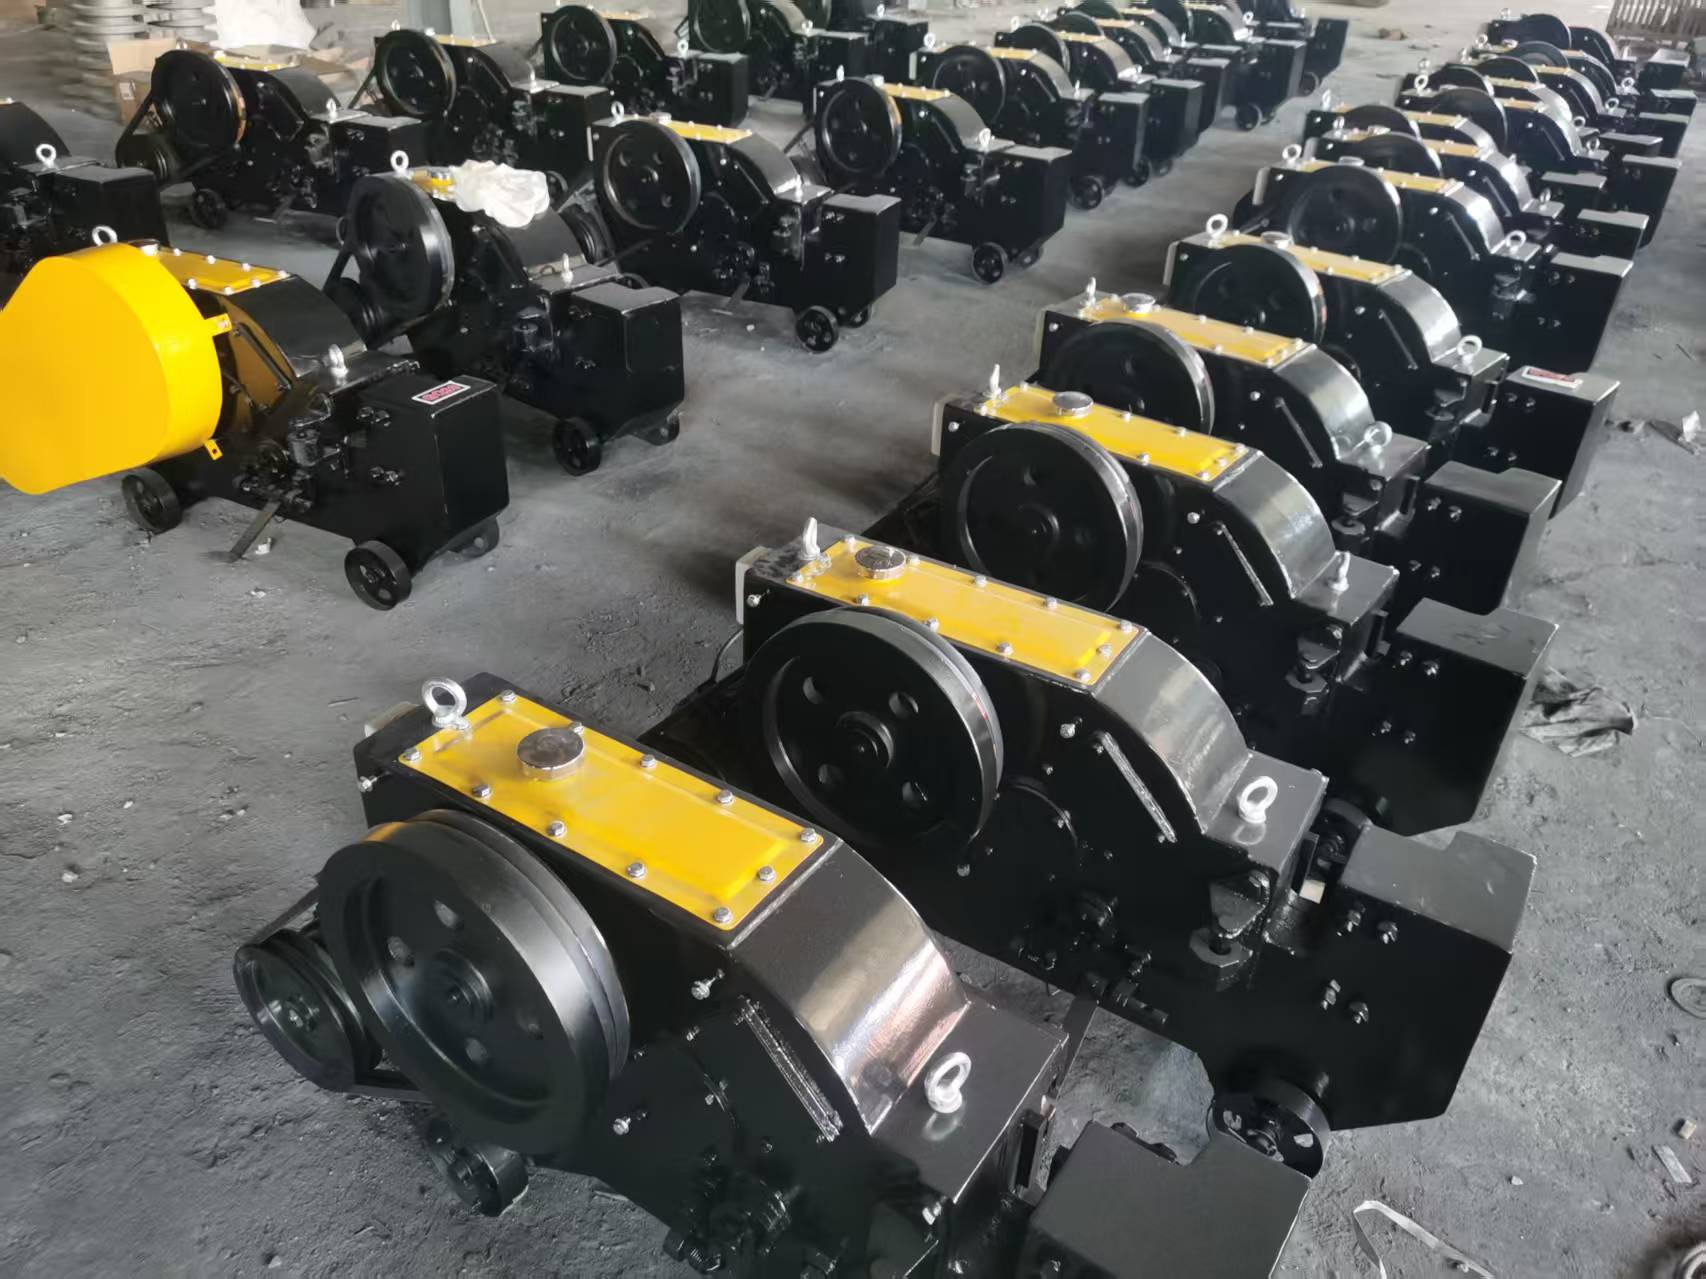
રીબારને સુરક્ષિત રીતે કેવી રીતે કાપવું તે જાણવું એ ફક્ત સ્ટીલમાંથી ઝડપથી પસાર થવા વિશે નથી. વ્યસ્ત બાંધકામ સ્થળ પર, દરેક કટ કોંક્રિટ રેડતા પહેલા મજબૂતીકરણને કેટલી સરળતાથી સ્થાપિત કરી શકાય છે, બાંધી શકાય છે, વાળી શકાય છે, ખસેડી શકાય છે અને તપાસી શકાય છે તેના પર અસર કરે છે. થોડા ટૂંકા બારને મૂળભૂત સાધનોથી સંભાળી શકાય છે, પરંતુ સ્લેબ, બીમ, પુલ, ટનલ અથવા પ્રીકાસ્ટ પાંજરા માટે વારંવાર કાપવા માટે વધુ નિયંત્રિત પદ્ધતિની જરૂર છે. A રીબાર કટર ઓપરેટરને સ્ટીલ બાર કાપવામાં મદદ કરે છે જેમાં સ્પાર્ક, ઘર્ષક ડિસ્ક અને હાથની તાકાત પર ઓછો આધાર રહે છે, જ્યારે એક કાર્યકરથી બીજા કાર્યકર સુધી પ્રક્રિયાને વધુ પુનરાવર્તિત કરી શકાય છે. ઉત્પાદકતા માટે આ સારા સમાચાર છે, અને તે વ્યક્તિ માટે પણ સારા સમાચાર છે જેમને હવે આખી બપોર સ્ટીલ સામે લડવું પડતું નથી.
રીબાર કાપવામાં પહેલી ભૂલ એ ધારી લેવાની છે કે વ્યાસ આખી વાર્તા કહે છે. પરંતુ એવું નથી. સ્ટીલ ગ્રેડ બાર કાપવા માટે જરૂરી બળમાં ફેરફાર કરે છે, તેથી બારના કદ અને સામગ્રીની મજબૂતાઈ બંનેના આધારે કટર પસંદ કરવો જોઈએ. અનુસાર એએસટીએમ એ615/એ615એમ , રિઇન્ફોર્સિંગ બારમાં લઘુત્તમ ઉપજ શક્તિ સ્તર 40,000 psi, 60,000 psi, 80,000 psi અને 100,000 psi હોઈ શકે છે. ગ્રેડ 60 રીબાર, જે રિઇન્ફોર્સ્ડ કોંક્રિટના કામમાં વપરાતા સામાન્ય ગ્રેડમાંનો એક છે, તેની લઘુત્તમ ઉપજ શક્તિ 60,000 psi અથવા 420 MPa છે. એટલા માટે મશીનની રેટેડ ક્ષમતા વાસ્તવિક સ્ટીલ ગ્રેડ સામે તપાસવી જોઈએ, ફક્ત બારના વ્યાસ પરથી અનુમાન લગાવવું જોઈએ નહીં.
ખરીદદારો જ્યારે બજારોમાં મશીનોની તુલના કરે છે ત્યારે બાર સાઈઝ સિસ્ટમ પણ મૂંઝવણ પેદા કરી શકે છે. યુએસ બાર નંબરિંગ સિસ્ટમમાં, સંખ્યા સામાન્ય રીતે એક ઇંચના આઠમા ભાગનું પ્રતિનિધિત્વ કરે છે, તેથી #4 રીબાર નોમિનલ વ્યાસમાં 0.500 ઇંચ , #5 0.625 ઇંચ અને #8 1.000 ઇંચ છે . કોન્ટ્રાક્ટરો, ડીલરો અને ભાડા કંપનીઓ માટે, આ મહત્વનું છે કારણ કે સ્ટીલ બાર કટીંગ મશીન વાસ્તવિક પ્રોજેક્ટ્સમાં ઉપયોગમાં લેવાતા મજબૂતીકરણના સમયપત્રક સાથે મેળ ખાતો હોવો જોઈએ, ફક્ત બ્રોશરમાં છપાયેલા સૌથી મોટા કદ સાથે નહીં. જો સાઇટ ફાઉન્ડેશન, કોલમ, બ્રિજ ડેક અને પ્રીકાસ્ટ કેજ માટે વિવિધ બાર કદનો ઉપયોગ કરે છે, તો કટર તે મિશ્ર વર્કલોડ માટે પસંદ કરવો આવશ્યક છે.
એંગલ ગ્રાઇન્ડર રીબારને કાપી શકે છે જ્યારે તે યોગ્ય મેટલ કટીંગ ડિસ્કથી સજ્જ હોય છે, અને તે પ્રસંગોપાત ટ્રિમિંગ, રિપેર કાર્ય અને સાઇટ પર નાના ગોઠવણો માટે ઉપયોગી છે. તેનો બદલો એ છે કે તે તણખા, ધૂળ, ગરમી અને અવાજ ઉત્પન્ન કરે છે, અને પરિણામ ઓપરેટરના નિયંત્રણ પર ખૂબ આધાર રાખે છે. વ્હીલની સ્થિતિ, કટીંગ એંગલ અને ગાર્ડની સ્થિતિ બધું જ મહત્વપૂર્ણ છે. ઓએસએચએ ૧૯૨૬.૩૦૩ જણાવે છે કે, જ્યાં ઘર્ષક વ્હીલ ગાર્ડ જરૂરી હોય, ત્યાં ગ્રાઇન્ડીંગ વ્હીલની પરિઘ અને બાજુઓનો મહત્તમ કોણીય સંપર્ક 180° થી વધુ ન હોવો જોઈએ. સરળ ભાષામાં: ગાર્ડ શણગાર નથી. તે એટલા માટે છે કારણ કે તૂટેલા ઘર્ષક વ્હીલ્સ નમ્રતાપૂર્વક ફ્લોર પર પડતા નથી.
બોલ્ટ કટર સરળ, શાંત અને પોર્ટેબલ છે. તેને પાવર સપ્લાયની જરૂર નથી અને તે સ્પાર્ક ઉત્પન્ન કરતું નથી, જે પ્રતિબંધિત વિસ્તારોમાં ઉપયોગી થઈ શકે છે. જો કે, તે મુખ્યત્વે નાના વ્યાસના બાર અને હળવા સાઇટ ગોઠવણો માટે વ્યવહારુ છે. જેમ જેમ બારનો વ્યાસ અથવા સ્ટીલ ગ્રેડ વધે છે, તેમ ઓપરેટરે વધુ બળ લાગુ કરવું પડે છે, અને જો કટર સામગ્રીને અનુકૂળ ન હોય તો કટ એન્ડ વિકૃત થઈ શકે છે. થોડા હળવા બાર માટે, તે કામ કરી શકે છે. દૈનિક મજબૂતીકરણ પ્રક્રિયા માટે, તે ઝડપથી એક વર્કઆઉટ પ્રોગ્રામ બની જાય છે જે કોઈએ માંગ્યો ન હતો.
એક ઇલેક્ટ્રિક રીબાર કટર અથવા હાઇડ્રોલિક રીબાર કટર સામાન્ય રીતે વધુ સારો વિકલ્પ હોય છે જ્યારે કામમાં વારંવાર કાપ, મોટી માત્રા અથવા કડક સલામતી નિયંત્રણનો સમાવેશ થાય છે. બાર સ્ટોપની સામે સ્થિત છે, યોગ્ય રીતે સપોર્ટેડ છે અને મજબૂતીકરણ સ્ટીલ માટે બનાવેલ બ્લેડ સિસ્ટમ દ્વારા કાપવામાં આવે છે. આ કટીંગ ક્રિયાને વધુ સ્થિર રાખે છે અને પરિણામ વ્યક્તિગત ઓપરેટર તાકાત પર ઓછું નિર્ભર બનાવે છે. સ્ટીલ ફિક્સર્સ, પ્રિકાસ્ટ પ્લાન્ટ્સ, બ્રિજ કોન્ટ્રાક્ટરો, બિલ્ડિંગ સાઇટ્સ અને ભાડાના કાફલા માટે, આ પુનરાવર્તિતતા ઘણીવાર ફક્ત ગતિ કરતાં વધુ મૂલ્યવાન હોય છે. ઝડપી કટીંગ ઉપયોગી છે; ઝડપી અને સુસંગત કટીંગ એ છે જે આગામી વેપારને આગળ ધપાવતું રાખે છે.
રીબાર કટર અને એંગલ ગ્રાઇન્ડર વચ્ચેની સરખામણી "કયું સાધન સ્ટીલ કાપી શકે છે?" સુધી મર્યાદિત ન હોવી જોઈએ. બંને કામ કરી શકે છે, પરંતુ તેઓ વિવિધ સમસ્યાઓ હલ કરે છે. એંગલ ગ્રાઇન્ડર ક્યારેક કાપવા માટે લવચીક અને સસ્તું હોય છે, જ્યારે રીબાર કટર રિઇન્ફોર્સમેન્ટ બારના વારંવાર સીધા કાપ માટે વધુ મજબૂત હોય છે. જ્યારે ડઝનેક અથવા સેંકડો બારને લંબાઈમાં કાપવા પડે છે, ત્યારે રીબાર કટર સામાન્ય રીતે વધુ સારું નિયંત્રણ, ઓપરેટરનો થાક ઓછો અને ક્લીનર વર્કફ્લો આપે છે કારણ કે કટીંગ ગતિ હાથ દ્વારા માર્ગદર્શન આપવાને બદલે નિશ્ચિત હોય છે.
કાપવાની પદ્ધતિ પસંદ કરતા પહેલા અવાજનો પણ વિચાર કરવો જોઈએ. OSHA નું બાંધકામ અવાજ ધોરણ જ્યારે અવાજનું સ્તર કોષ્ટક D-2 માં દર્શાવેલ મર્યાદા કરતાં વધી જાય ત્યારે રક્ષણની જરૂર પડે છે, જેમાં 8 કલાક માટે 90 dBA , 4 કલાક માટે 95 dBA અને 2 કલાક માટે 100 dBAનો સમાવેશ થાય છે. વર્કશોપ અને પ્રિકાસ્ટ યાર્ડ માટે, OSHA નું સામાન્ય ઉદ્યોગ અવાજ ધોરણ શ્રવણ સંરક્ષણ કાર્યક્રમ માટે ક્રિયા સ્તર તરીકે 85 dBA 8-કલાક સમય-ભારિત સરેરાશનો પણ ઉપયોગ થાય છે. વ્યવહારિક દ્રષ્ટિએ, કટીંગ વિસ્તાર જેટલો મોટો થાય છે, કામદારો યોગ્ય શ્રવણ સુરક્ષા અને અવાજ આયોજન વિના ત્યાં સુરક્ષિત રીતે ઓછો સમય વિતાવી શકે છે.
| વસ્તુ તપાસો | શા માટે તે મહત્વનું છે | વ્યવહારુ સંદર્ભ |
|---|---|---|
| બારનું કદ | કટર સાઇટ પર વપરાયેલા વાસ્તવિક વ્યાસ સાથે મેળ ખાતો હોવો જોઈએ. | #૪ = ૦.૫૦૦ ઇંચ, #૫ = ૦.૬૨૫ ઇંચ, #૮ = ૧.૦૦૦ ઇંચ |
| સ્ટીલ ગ્રેડ | વધુ ઉપજ શક્તિ માટે યોગ્ય કટીંગ બળની જરૂર પડે છે. | ASTM A615 ગ્રેડમાં 40,000–100,000 psi ઉપજ સ્તરનો સમાવેશ થાય છે |
| અવાજનો સંપર્ક | સાધનની પસંદગી અને શિફ્ટ લંબાઈ શ્રવણ સુરક્ષાને અસર કરે છે. | OSHA બાંધકામ સંદર્ભ: 8 કલાક માટે 90 dBA |
| ઘર્ષક વ્હીલ ગાર્ડિંગ | અયોગ્ય રક્ષણ સંપર્ક અને ટુકડાઓનું જોખમ વધારે છે. | જ્યાં ગાર્ડની જરૂર હોય ત્યાં વ્હીલનું મહત્તમ એક્સપોઝર 180° થી વધુ ન હોવું જોઈએ |
મશીનની રેટેડ ક્ષમતા સામે રીબાર વ્યાસ, સ્ટીલ ગ્રેડ અને કટીંગ જથ્થો ચકાસીને શરૂઆત કરો. સ્ટીલ બાર કટીંગ મશીન લાંબા બારને અણઘડ રીતે વાળ્યા વિના પૂરતા પ્રમાણમાં જગ્યા સાથે સ્થિર, સમતલ સપાટી પર. કાર્યક્ષેત્ર છૂટા ઓફકટ, પાણી ભરાવા, ઠોકર ખાવાના જોખમો અને બિનજરૂરી કામદારોથી મુક્ત હોવું જોઈએ. કાપવાના બિંદુની બંને બાજુએ લાંબા બારને ટેકો આપવો જોઈએ જેથી કાપ પૂર્ણ થયા પછી તે નીચે ન પડે, વળી ન જાય અથવા બહાર ન નીકળી જાય.
ઓપરેશન પહેલાં, બ્લેડ, ગાર્ડ, સ્વીચ, કેબલ, બાર સ્ટોપ અને ફિક્સિંગ બોલ્ટનું નિરીક્ષણ કરો. ઓપરેટરે આંખનું રક્ષણ, ગ્લોવ્સ, સેફ્ટી ફૂટવેર અને જરૂર પડે ત્યાં શ્રવણ સુરક્ષા પહેરવી જોઈએ. રીબારને કટીંગ પોઝિશનમાં ફીડ કરો, બ્લેડ એરિયાથી હાથ દૂર રાખો અને ઓપરેટિંગ સૂચનાઓ અનુસાર કટરને સક્રિય કરો. બારને બાજુ પર દબાણ કરશો નહીં, રેટ કરેલ ક્ષમતાથી વધુ કાપશો નહીં અને બ્લેડ સંપૂર્ણપણે બંધ ન થાય ત્યાં સુધી ઓફકટ દૂર કરશો નહીં. જો મશીન ખૂબ ધીમું પડે છે, અસામાન્ય અવાજ કરે છે અથવા વિકૃત કટ છેડા છોડી દે છે, તો ચાલુ રાખતા પહેલા બ્લેડની સ્થિતિ, બાર ગ્રેડ અને મશીન ક્ષમતાનું નિરીક્ષણ કરો. એક સારા કટરને ગુસ્સે નહીં, પણ વ્યસ્ત લાગવું જોઈએ.
વ્યવહારુ રીબાર કટીંગ સલામતી ચેકલિસ્ટમાં બાર ઓળખ, મશીન ક્ષમતા, બ્લેડની સ્થિતિ, ગાર્ડની સ્થિતિ, વિદ્યુત સલામતી, સ્થિર સપોર્ટ, ઓફકટ દૂર કરવા અને યોગ્ય PPE શામેલ હોવા જોઈએ. શ્રવણ સુરક્ષા પર ખાસ ધ્યાન આપવાની જરૂર છે કારણ કે બાંધકામમાં અવાજનો સંપર્ક સામાન્ય છે. NIOSH બાંધકામ અવાજ આંકડા અહેવાલ મુજબ , 52% ઘોંઘાટવાળા બાંધકામ કામદારો કહે છે કે તેઓ શ્રવણ સુરક્ષા પહેરતા નથી, અને લગભગ 23% પરીક્ષણ કરાયેલા ઘોંઘાટવાળા બાંધકામ કામદારોમાં સામગ્રીની શ્રવણ ક્ષતિ હોય છે. આનાથી ઘોંઘાટનું આયોજન કાપવાની પદ્ધતિનો ભાગ બને છે, કામદારો યાર્ડમાં એકબીજા પર બૂમો પાડવાનું શરૂ કરે પછી જ ધ્યાનમાં લેવા જેવી બાબત નથી.
કાપ્યા પછી અને મજબૂતીકરણ મૂક્યા પછી, સાઇટ ટીમોએ ખુલ્લા બાર છેડાને પણ નિયંત્રિત કરવા જોઈએ. ઓએસએચએ ૧૯૨૬.૭૦૧ ઇમ્પેલમેન્ટના જોખમને દૂર કરવા માટે બહાર નીકળેલા રિઇન્ફોર્સિંગ સ્ટીલની જરૂર પડે છે જેના પર કામદારો પડી શકે છે અથવા તેમાં જઈ શકે છે. જ્યારે દરેક વ્યક્તિ ઉત્પાદન પર ધ્યાન કેન્દ્રિત કરે છે ત્યારે આ મુદ્દાને અવગણવું સરળ છે, પરંતુ કાપવાનું કામ પૂર્ણ થઈ જાય છે તેથી કટ રિઇન્ફોર્સમેન્ટ સુરક્ષિત બનતું નથી. કામદારો આ વિસ્તારમાં આગળ વધતા પહેલા સ્ટાર્ટર બાર, સ્લેબ રિઇન્ફોર્સમેન્ટ, કેજ એન્ડ્સ અને ગીચ રિઇન્ફોર્સમેન્ટ ઝોન પર ધ્યાન આપવાની જરૂર છે.
યોગ્ય રીબાર કટીંગ મશીન પસંદ કરવાનું મહત્તમ બાર વ્યાસ, સ્ટીલ ગ્રેડ અને દૈનિક કટીંગ વોલ્યુમથી શરૂ થાય છે. નાના કોન્ટ્રાક્ટરને સાઇટ એડજસ્ટમેન્ટ માટે પોર્ટેબલ ઇલેક્ટ્રિક રીબાર કટરની જરૂર પડી શકે છે, જ્યારે રિઇન્ફોર્સમેન્ટ પ્રોસેસિંગ યાર્ડને વધુ ઉત્પાદકતા અને વધુ મજબૂત ફીડિંગ વ્યવસ્થા સાથે મજબૂત મશીનની જરૂર પડી શકે છે. ખરીદદારોએ મેન્યુઅલ ફીડિંગ, સાઈઝિંગ ડિવાઇસ, ઓટોમેટિક અથવા સેમી-ઓટોમેટિક ઓપરેશન, બ્લેડ રિપ્લેસમેન્ટ, લ્યુબ્રિકેશન પોઈન્ટ, જાળવણી ઍક્સેસ અને સ્પેરપાર્ટ્સની ઉપલબ્ધતાની પણ તુલના કરવી જોઈએ.
પુલ બાંધકામ, ટનલ પ્રોજેક્ટ્સ, બિલ્ડિંગ ફાઉન્ડેશન અને પ્રિકાસ્ટ રિઇન્ફોર્સમેન્ટ કાર્ય માટે, સમર્પિત રીબાર કટર કાર્યપ્રવાહમાં સુધારો કરે છે કારણ કે બારને વાળતા, બાંધતા અથવા પાંજરાને એસેમ્બલ કરતા પહેલા લંબાઈમાં કાપી શકાય છે. સૌથી સ્માર્ટ મશીન ફક્ત સૌથી ભારે, સૌથી સસ્તું અથવા સૌથી વધુ વેચાણ વર્ણન ધરાવતું મશીન નથી. તે કટર છે જે રિઇન્ફોર્સમેન્ટ શેડ્યૂલ, ઓપરેટર કૌશલ્ય, પાવર સપ્લાય, ગતિશીલતા આવશ્યકતા અને જોબ સાઇટના જાળવણી ક્ષમતા સાથે મેળ ખાય છે. આ રીતે કોન્ટ્રાક્ટરો સલામતીને પાછળથી વિચાર્યા વિના ઝડપથી કાપે છે.
સૌથી સલામત પદ્ધતિ એ છે કે રીબાર વ્યાસ અને સ્ટીલ ગ્રેડ માટે રેટ કરેલ ટૂલનો ઉપયોગ કરવો, બારને યોગ્ય રીતે ટેકો આપવો, હાથને કટીંગ પોઈન્ટથી દૂર રાખવા અને યોગ્ય PPE પહેરવા. વારંવાર કાપવા માટે, સમર્પિત રીબાર કટર સામાન્ય રીતે સુધારેલી કટીંગ પદ્ધતિઓ કરતાં વધુ સ્થિર અને સુસંગત હોય છે.
હા, એંગલ ગ્રાઇન્ડર યોગ્ય ડિસ્ક અને ગાર્ડિંગ સાથે રીબારને કાપી શકે છે, પરંતુ તે તણખા, અવાજ, ગરમી અને ઘર્ષક ધૂળ ઉત્પન્ન કરે છે. તે પ્રસંગોપાત કાપ માટે વ્યવહારુ છે, જ્યારે રીબાર કટર સામાન્ય રીતે બાંધકામ-સ્થળ પર વારંવાર કાપવા માટે વધુ સારું છે.
મહત્તમ કટીંગ વ્યાસ, સ્ટીલ ગ્રેડ સુસંગતતા, પાવર સ્ત્રોત, બ્લેડ પ્રકાર, ઓપરેશન મોડ, જાળવણી ઍક્સેસ, સ્પેરપાર્ટ્સ સપ્લાય અને મશીન તમારા સામાન્ય બાંધકામ પ્રોજેક્ટ્સને અનુકૂળ છે કે નહીં તે તપાસો.
ઇલેક્ટ્રિક રીબાર કટર ઘણીવાર સામાન્ય સાઇટ કાર્ય અને મધ્યમ કટીંગ કાર્યો માટે અનુકૂળ હોય છે. જ્યારે જાડા બાર, વારંવાર કટીંગ અથવા વધુ મજબૂત કટીંગ ફોર્સની જરૂર હોય ત્યારે હાઇડ્રોલિક રીબાર કટર સામાન્ય રીતે વધુ યોગ્ય હોય છે.

