৩০ বছর ধরে নির্মাণ যন্ত্রপাতির সমাধানের একটি নির্মাণ সরঞ্জাম সরবরাহকারী।
ভাষা
৩০ বছর ধরে নির্মাণ যন্ত্রপাতির সমাধানের একটি নির্মাণ সরঞ্জাম সরবরাহকারী।
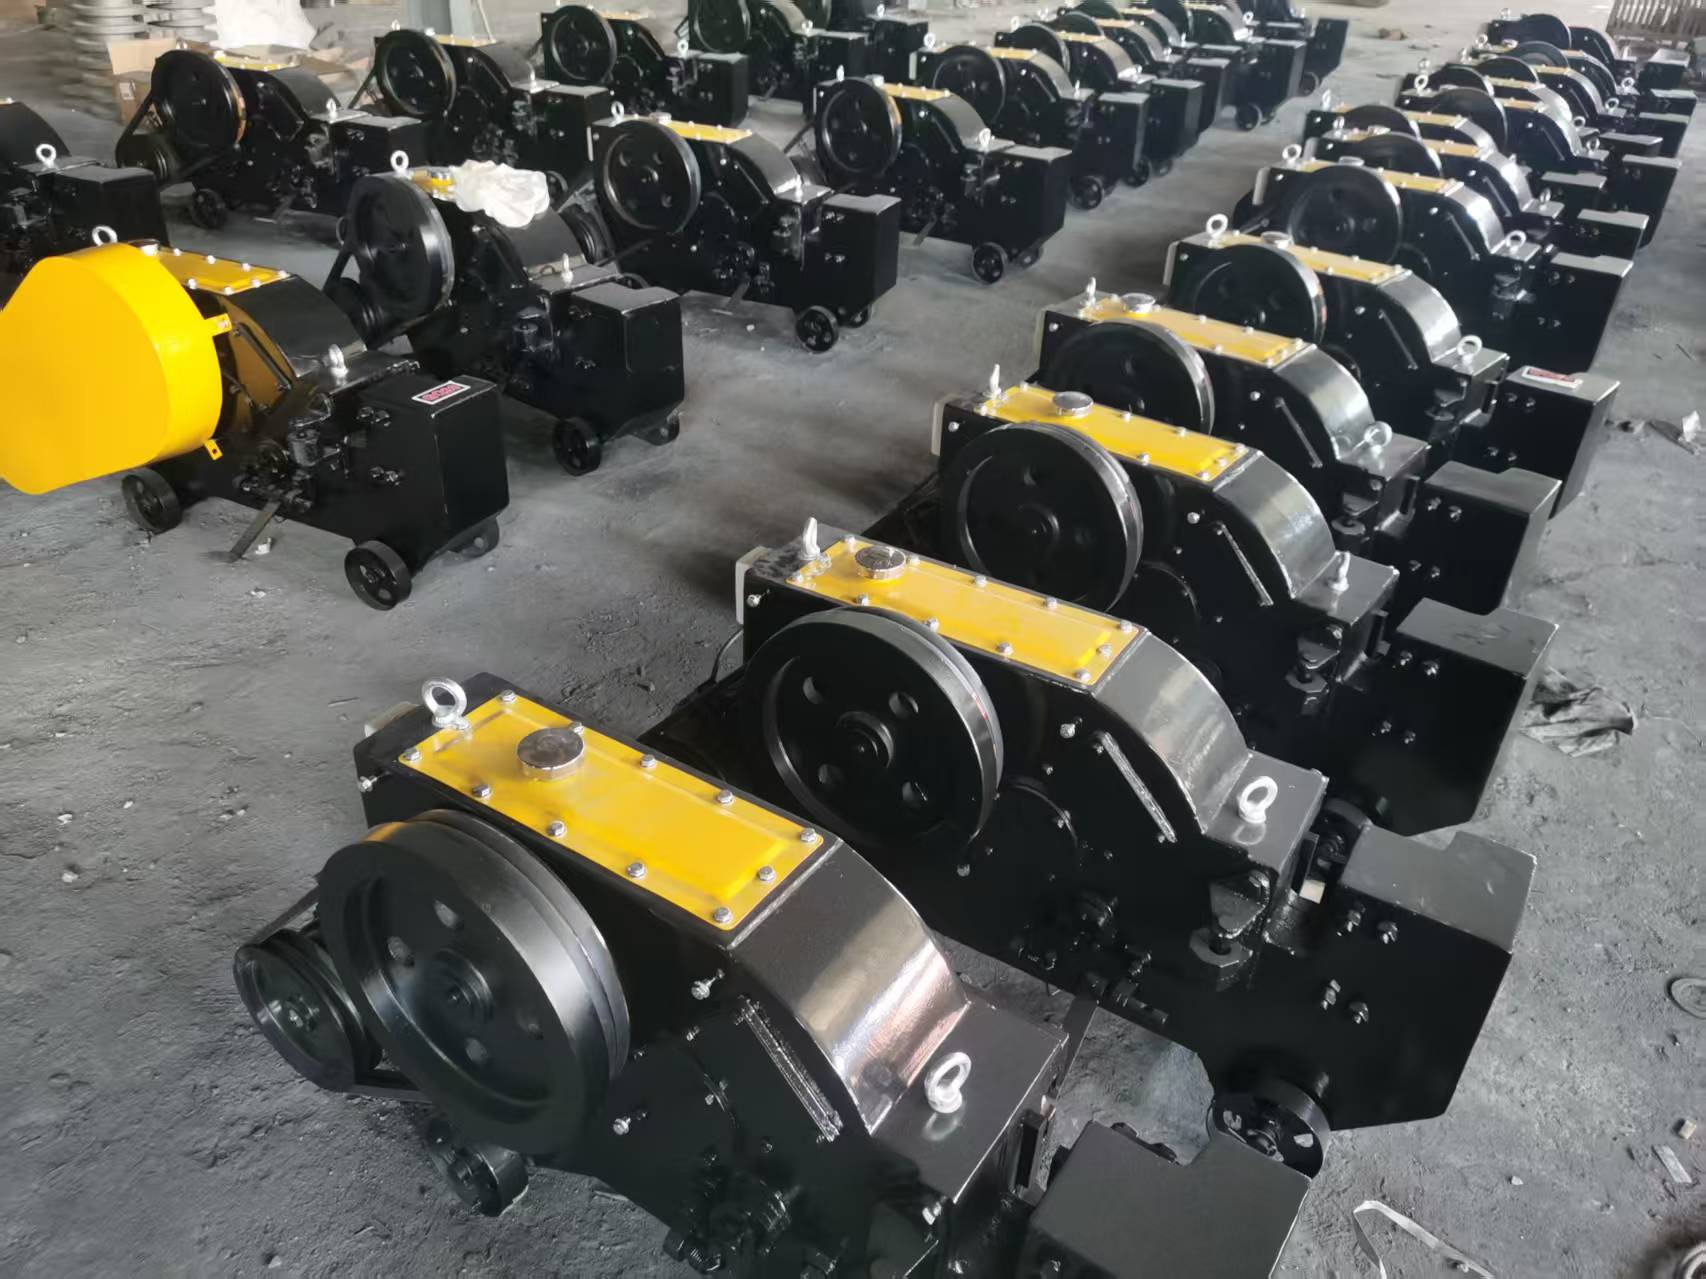
নিরাপদে রড কাটার কৌশল জানা মানে শুধু দ্রুত স্টিল কেটে ফেলা নয়। একটি ব্যস্ত নির্মাণস্থলে, কংক্রিট ঢালার আগে রড কতটা মসৃণভাবে স্থাপন, বাঁধা, বাঁকানো, সরানো এবং পরিদর্শন করা যাবে, তার ওপর প্রতিটি কাটার প্রভাব পড়ে। কয়েকটি ছোট রড সাধারণ সরঞ্জাম দিয়েই কাটা যায়, কিন্তু স্ল্যাব, বিম, সেতু, টানেল বা প্রি-কাস্ট কেজের জন্য বারবার কাটার ক্ষেত্রে আরও নিয়ন্ত্রিত পদ্ধতির প্রয়োজন হয়। রিবার কাটার এটি অপারেটরকে স্ফুলিঙ্গ, অ্যাব্রেসিভ ডিস্ক এবং বাহুশক্তির উপর কম নির্ভর করে স্টিলের বার কাটতে সাহায্য করে, এবং একই সাথে একজন কর্মী থেকে অন্য কর্মীর জন্য প্রক্রিয়াটিকে আরও পুনরাবৃত্তিযোগ্য রাখে। এটি উৎপাদনশীলতার জন্য একটি সুসংবাদ, এবং সেই ব্যক্তির জন্য আরও ভালো খবর, যাকে আর সারাদিন ধরে স্টিলের সাথে যুদ্ধ করতে হয় না।
রিবার কাটার ক্ষেত্রে প্রথম ভুলটি হলো এটা ধরে নেওয়া যে, শুধু ব্যাস দেখেই সবটা বোঝা যায়। আসলে তা নয়। স্টিলের গ্রেডের ওপর নির্ভর করে রডটি কাটতে কী পরিমাণ বল প্রয়োজন হবে, তাই রডের আকার এবং উপাদানের শক্তি—উভয় বিষয় বিবেচনা করেই কাটার নির্বাচন করা উচিত। ASTM A615/A615M রিইনফোর্সিং বারের সর্বনিম্ন ইল্ড স্ট্রেংথ ৪০,০০০ পিএসআই, ৬০,০০০ পিএসআই, ৮০,০০০ পিএসআই এবং ১০০,০০০ পিএসআই হতে পারে। গ্রেড ৬০ রিবার, যা রিইনফোর্সড কংক্রিটের কাজে ব্যবহৃত একটি সাধারণ গ্রেড, তার সর্বনিম্ন ইল্ড স্ট্রেংথ হলো ৬০,০০০ পিএসআই বা ৪২০ এমপিএ । এই কারণেই মেশিনের রেটেড ক্যাপাসিটি শুধুমাত্র বারের ব্যাস থেকে অনুমান না করে, প্রকৃত স্টিল গ্রেডের সাথে মিলিয়ে দেখা উচিত।
ক্রেতারা যখন বিভিন্ন বাজারের মেশিনগুলির মধ্যে তুলনা করেন, তখন বার সাইজ সিস্টেমও বিভ্রান্তির কারণ হতে পারে। মার্কিন বার নম্বরিং সিস্টেমে, সংখ্যাটি সাধারণত ইঞ্চির অষ্টমাংশকে বোঝায়, তাই #4 রিবারের নামমাত্র ব্যাস হল ০.৫০০ ইঞ্চি , #5 হল ০.৬২৫ ইঞ্চি এবং #8 হল ১.০০০ ইঞ্চি । ঠিকাদার, ডিলার এবং ভাড়া কোম্পানিগুলির জন্য এটি গুরুত্বপূর্ণ কারণ একটি ইস্পাতের বার কাটার মেশিন শুধুমাত্র ব্রোশারে ছাপা সবচেয়ে বড় মাপটি নয়, বরং বাস্তব প্রকল্পে ব্যবহৃত রিইনফোর্সমেন্ট শিডিউলের সাথেও এটি অবশ্যই মিলতে হবে। যদি সাইটে ভিত্তি, কলাম, ব্রিজ ডেক এবং প্রিকাস্ট কেজের জন্য বিভিন্ন আকারের রড ব্যবহার করা হয়, তবে সেই মিশ্র কাজের চাপের কথা মাথায় রেখে কাটারটি বেছে নিতে হবে।
সঠিক মেটাল কাটিং ডিস্ক লাগানো থাকলে একটি অ্যাঙ্গেল গ্রাইন্ডার দিয়ে রিবর কাটা যায় এবং এটি মাঝে মাঝে ছাঁটাই, মেরামতের কাজ ও নির্মাণস্থলে ছোটখাটো সমন্বয়ের জন্য উপযোগী। এর অসুবিধা হলো, এটি স্ফুলিঙ্গ, ধুলো, তাপ এবং শব্দ তৈরি করে, এবং এর ফলাফল অনেকাংশে চালকের নিয়ন্ত্রণের উপর নির্ভর করে। হুইলের অবস্থা, কাটিং অ্যাঙ্গেল এবং গার্ডের অবস্থান—এই সবকটিই গুরুত্বপূর্ণ। ওএসএইচএ ১৯২৬.৩০৩ বলা হয়েছে যে, যেখানে অ্যাব্রেসিভ হুইল গার্ডের প্রয়োজন হয়, সেখানে গ্রাইন্ডিং হুইলের পরিধি এবং পাশের অংশের সর্বোচ্চ কৌণিক উন্মুক্ততা অবশ্যই ১৮০° অতিক্রম করবে না। সহজ ভাষায়: গার্ডটি কোনো সজ্জার বস্তু নয়। এটি সেখানে থাকে কারণ ভাঙা অ্যাব্রেসিভ হুইলগুলো ভদ্রভাবে মেঝেতে পড়ে না।
একটি বোল্ট কাটার সরল, শব্দহীন এবং সহজে বহনযোগ্য। এর জন্য কোনো বিদ্যুৎ সরবরাহের প্রয়োজন হয় না এবং এটি কোনো স্ফুলিঙ্গ তৈরি করে না, যা সীমিত জায়গায় বেশ সুবিধাজনক হতে পারে। তবে, এটি মূলত ছোট ব্যাসের রড এবং হালকা ধরনের কাজের জন্য বেশি উপযোগী। রডের ব্যাস বা স্টিলের গ্রেড বাড়ার সাথে সাথে, ব্যবহারকারীকে অনেক বেশি বল প্রয়োগ করতে হয় এবং কাটারটি উপাদানের জন্য উপযুক্ত না হলে কাটা প্রান্তটি বিকৃত হয়ে যেতে পারে। কয়েকটি হালকা রডের জন্য এটি কাজ করতে পারে। কিন্তু প্রতিদিন রড বাঁধানোর কাজের জন্য, এটি দ্রুতই এমন এক পরিশ্রমের কর্মসূচিতে পরিণত হয় যা কেউ চায়নি।
একটি বৈদ্যুতিক রিবার কাটার যখন কাজে বারবার কাটার প্রয়োজন হয়, বেশি পরিমাণে কাটার দরকার হয় অথবা কঠোর নিরাপত্তা নিয়ন্ত্রণের প্রয়োজন হয়, তখন হাইড্রোলিক রিবার কাটার সাধারণত একটি ভালো বিকল্প। বারটিকে স্টপের সাথে লাগিয়ে, সঠিকভাবে সাপোর্ট দিয়ে রিইনফোর্সমেন্ট স্টিলের জন্য তৈরি একটি ব্লেড সিস্টেমের মাধ্যমে কাটা হয়। এটি কাটার প্রক্রিয়াকে আরও স্থিতিশীল রাখে এবং ফলাফলকে অপারেটরের একক শক্তির উপর কম নির্ভরশীল করে তোলে। স্টিল ফিক্সার, প্রিকাস্ট প্ল্যান্ট, সেতু ঠিকাদার, নির্মাণ সাইট এবং ভাড়ার গাড়ির বহরের জন্য, এই পুনরাবৃত্তিযোগ্যতা প্রায়শই শুধুমাত্র গতির চেয়ে বেশি মূল্যবান। দ্রুত কাটা দরকারি; কিন্তু দ্রুত এবং ধারাবাহিক কাটিংই পরবর্তী ট্রেডের কাজকে এগিয়ে নিয়ে যায়।
রিবার কাটার এবং অ্যাঙ্গেল গ্রাইন্ডারের মধ্যে তুলনাকে শুধু “কোন যন্ত্রটি ইস্পাত কাটতে পারে?”—এই প্রশ্নে সীমাবদ্ধ রাখা উচিত নয়। দুটোই কাজটি করতে পারে, কিন্তু তারা ভিন্ন ভিন্ন সমস্যার সমাধান করে। মাঝে মাঝে কাটার জন্য অ্যাঙ্গেল গ্রাইন্ডার সুবিধাজনক ও সাশ্রয়ী, অন্যদিকে রিইনফোর্সমেন্ট বার বারবার সোজা করে কাটার জন্য রিবার কাটার বেশি শক্তিশালী। যখন কয়েক ডজন বা শত শত বার নির্দিষ্ট দৈর্ঘ্যে কাটতে হয়, তখন রিবার কাটার সাধারণত আরও ভালো নিয়ন্ত্রণ, অপারেটরের কম ক্লান্তি এবং পরিচ্ছন্ন কর্মপ্রবাহ নিশ্চিত করে, কারণ এক্ষেত্রে কাটার গতি হাত দিয়ে চালিত না হয়ে স্থির থাকে।
কাটার পদ্ধতি বেছে নেওয়ার আগে শব্দের বিষয়টিও বিবেচনা করা উচিত। OSHA-এর নির্মাণকালীন শব্দের মানদণ্ড সারণি D-2-তে উল্লেখিত সীমা, যেমন —৮ ঘণ্টার জন্য ৯০ dBA , ৪ ঘণ্টার জন্য ৯৫ dBA এবং ২ ঘণ্টার জন্য ১০০ dBA , অতিক্রম করলে সুরক্ষার প্রয়োজন হয়। ওয়ার্কশপ এবং প্রিকাস্ট ইয়ার্ডের জন্য। OSHA-এর সাধারণ শিল্প শব্দ মান এছাড়াও, শ্রবণশক্তি সংরক্ষণ কর্মসূচির জন্য কার্যকর মাত্রা হিসেবে ৮৫ ডিবিএ-এর ৮-ঘণ্টার সময়-ভারিত গড় ব্যবহার করা হয়। বাস্তবিক অর্থে, কাটার জায়গাটি যত বেশি কোলাহলপূর্ণ হয়ে ওঠে, যথাযথ শ্রবণ সুরক্ষা এবং শব্দ পরিকল্পনা ছাড়া কর্মীরা সেখানে তত কম সময় নিরাপদে কাটাতে পারেন।
| আইটেমটি পরীক্ষা করুন | কেন এটি গুরুত্বপূর্ণ | ব্যবহারিক রেফারেন্স |
|---|---|---|
| বারের আকার | কাটারটি অবশ্যই সাইটে ব্যবহৃত প্রকৃত ব্যাসের সাথে মিলতে হবে। | #৪ = ০.৫০০ ইঞ্চি, #৫ = ০.৬২৫ ইঞ্চি, #৮ = ১.০০০ ইঞ্চি |
| ইস্পাত গ্রেড | উচ্চতর ফলন শক্তির জন্য উপযুক্ত কর্তন বল প্রয়োজন। | ASTM A615 গ্রেডগুলোর মধ্যে ৪০,০০০–১০০,০০০ পিএসআই ফলন স্তর অন্তর্ভুক্ত রয়েছে। |
| শব্দ দূষণ | সরঞ্জাম নির্বাচন এবং কাজের সময়কাল শ্রবণ সুরক্ষাকে প্রভাবিত করে। | OSHA নির্মাণ নির্দেশিকা: ৮ ঘণ্টার জন্য ৯০ ডিবিএ |
| ঘর্ষণকারী চাকার সুরক্ষা | অনুপযুক্ত প্রতিরক্ষা সংস্পর্শ এবং খণ্ডবিখণ্ড হওয়ার ঝুঁকি বাড়ায়। | যেখানে গার্ডের প্রয়োজন, সেখানে চাকার সর্বোচ্চ উন্মুক্ততা ১৮০° এর বেশি হওয়া যাবে না। |
মেশিনের নির্ধারিত ক্ষমতার সাথে রিবারের ব্যাস, স্টিলের গ্রেড এবং কাটার পরিমাণ মিলিয়ে নিয়ে কাজ শুরু করুন। ইস্পাতের বার কাটার মেশিন একটি স্থিতিশীল ও সমতল পৃষ্ঠে কাজ করতে হবে, যেখানে লম্বা বারগুলো অস্বস্তিকরভাবে না বাঁকিয়ে প্রবেশ করানোর জন্য যথেষ্ট জায়গা থাকবে। কাজের জায়গাটি অবশ্যই আলগা কাঠের টুকরো, জমে থাকা জল, হোঁচট খাওয়ার ঝুঁকি এবং অপ্রয়োজনীয় কর্মী থেকে মুক্ত থাকতে হবে। লম্বা বারগুলোর কাটার স্থানের দুই পাশ থেকে ঠেস দিয়ে রাখতে হবে, যাতে কাটা শেষ হলে সেগুলো নিচে পড়ে না যায়, বেঁকে না যায় বা ছিটকে দূরে চলে না যায়।
অপারেশন শুরু করার আগে ব্লেড, গার্ড, সুইচ, ক্যাবল, বার স্টপ এবং ফিক্সিং বোল্ট পরীক্ষা করুন। অপারেটরের চোখের সুরক্ষা, দস্তানা, সুরক্ষা জুতা এবং যেখানে প্রয়োজন সেখানে কানের সুরক্ষা পরিধান করা উচিত। রডটিকে কাটার অবস্থানে প্রবেশ করান, ব্লেডের এলাকা থেকে হাত দূরে রাখুন এবং অপারেটিং নির্দেশাবলী অনুযায়ী কাটারটি চালু করুন। রডটিকে জোর করে পাশে সরাবেন না, নির্ধারিত ক্ষমতার বাইরে কাটবেন না এবং ব্লেড পুরোপুরি থেমে না যাওয়া পর্যন্ত কাটা অংশ সরাবেন না। যদি মেশিনটি খুব বেশি ধীর হয়ে যায়, অস্বাভাবিক শব্দ করে বা কাটার প্রান্ত বিকৃত হয়ে যায়, তাহলে থামুন এবং পুনরায় কাজ শুরু করার আগে ব্লেডের অবস্থা, রডের গ্রেড এবং মেশিনের ক্ষমতা পরীক্ষা করুন। একটি ভালো কাটারের শব্দ ব্যস্ত শোনাবে, রাগান্বিত নয়।
রড কাটার একটি কার্যকরী নিরাপত্তা চেকলিস্টে রড শনাক্তকরণ, মেশিনের ক্ষমতা, ব্লেডের অবস্থা, গার্ডের অবস্থা, বৈদ্যুতিক নিরাপত্তা, স্থিতিশীল সাপোর্ট, অতিরিক্ত কাটা অংশ অপসারণ এবং উপযুক্ত ব্যক্তিগত সুরক্ষা সরঞ্জাম (PPE) অন্তর্ভুক্ত থাকা উচিত। শ্রবণ সুরক্ষার প্রতি বিশেষ মনোযোগ দেওয়া প্রয়োজন, কারণ নির্মাণকাজের সময় কোলাহলের সংস্পর্শে আসা একটি সাধারণ ঘটনা। NIOSH নির্মাণ শব্দ পরিসংখ্যান প্রতিবেদনে দেখা গেছে যে, কোলাহলের সংস্পর্শে থাকা ৫২% নির্মাণ শ্রমিক বলেছেন যে তারা শ্রবণ সুরক্ষা ব্যবহার করেন না, এবং পরীক্ষিত কোলাহল-পীড়িত নির্মাণ শ্রমিকদের মধ্যে প্রায় ২৩%-এর শ্রবণশক্তির উল্লেখযোগ্য ঘাটতি রয়েছে। এর ফলে, শব্দ পরিকল্পনা এখন কাটার পদ্ধতিরই একটি অংশ হয়ে দাঁড়িয়েছে; এটি এমন কোনো বিষয় নয় যা শ্রমিকরা ইয়ার্ডের এপার-ওপার থেকে একে অপরের উপর চিৎকার শুরু করার পরেই কেবল বিবেচনা করতে হবে।
রড কেটে ও বসানোর পর, সাইট টিমের উচিত উন্মুক্ত রডের প্রান্তগুলোও নিয়ন্ত্রণ করা। ওএসএইচএ ১৯২৬.৭০১ শ্রমিকরা পড়ে যেতে পারে এমন বেরিয়ে থাকা রিইনফোর্সিং স্টিলকে সুরক্ষিত করা প্রয়োজন, যাতে বিদ্ধ হওয়ার ঝুঁকি দূর হয়। যখন সবাই উৎপাদনের দিকে মনোনিবেশ করে, তখন এই বিষয়টি সহজেই উপেক্ষা করা যায়, কিন্তু কাটার কাজ শেষ হলেই কাটা রিবার নিরাপদ হয়ে যায় না। শ্রমিকদের ঐ এলাকা দিয়ে চলাচল চালিয়ে যাওয়ার আগে স্টার্টার বার, স্ল্যাব রিইনফোর্সমেন্ট, কেজের প্রান্ত এবং ঘনসন্নিবিষ্ট রিইনফোর্সমেন্ট অঞ্চল—এই সবকিছুর দিকেই মনোযোগ দেওয়া প্রয়োজন।
সঠিক রিবার কাটিং মেশিন বাছাই করার ক্ষেত্রে বার-এর সর্বোচ্চ ব্যাস, স্টিলের গ্রেড এবং দৈনিক কাটার পরিমাণ বিবেচনা করতে হয়। একজন ছোট ঠিকাদারের সাইটে প্রয়োজন অনুযায়ী সমন্বয়ের জন্য একটি বহনযোগ্য বৈদ্যুতিক রিবার কাটার লাগতে পারে, অন্যদিকে একটি রিইনফোর্সমেন্ট প্রসেসিং ইয়ার্ডের জন্য উচ্চ উৎপাদনশীলতা এবং আরও মজবুত ফিডিং ব্যবস্থা সহ একটি শক্তিশালী মেশিনের প্রয়োজন হতে পারে। ক্রেতাদের ম্যানুয়াল ফিডিং, সাইজিং ডিভাইস, স্বয়ংক্রিয় বা আধা-স্বয়ংক্রিয় পরিচালনা, ব্লেড প্রতিস্থাপন, লুব্রিকেশন পয়েন্ট, রক্ষণাবেক্ষণের সুবিধা এবং খুচরা যন্ত্রাংশের সহজলভ্যতার মতো বিষয়গুলোও তুলনা করে দেখা উচিত।
সেতু নির্মাণ, টানেল প্রকল্প, ভবনের ভিত্তি এবং প্রিকাস্ট রিইনফোর্সমেন্টের কাজে একটি বিশেষায়িত রিবার কাটার কর্মপ্রবাহকে উন্নত করে, কারণ এর মাধ্যমে রডগুলোকে বাঁকানো, বাঁধা বা কেজ অ্যাসেম্বলির আগেই নির্দিষ্ট দৈর্ঘ্যে কাটা যায়। সবচেয়ে উন্নত মেশিন কেবল সবচেয়ে ভারী, সবচেয়ে সস্তা বা সবচেয়ে আকর্ষণীয় বিজ্ঞাপনযুক্ত মেশিন নয়। বরং এটি হলো সেই কাটার, যা কাজের স্থানের রিইনফোর্সমেন্টের সময়সূচী, অপারেটরের দক্ষতা, বিদ্যুৎ সরবরাহ, চলাচলের প্রয়োজনীয়তা এবং রক্ষণাবেক্ষণের ক্ষমতার সাথে সামঞ্জস্যপূর্ণ। এভাবেই ঠিকাদাররা নিরাপত্তাকে গৌণ না করে আরও দ্রুত কাটার কাজ সম্পন্ন করেন।
সবচেয়ে নিরাপদ পদ্ধতি হলো রিবারের ব্যাস এবং স্টিলের গ্রেড অনুযায়ী উপযুক্ত টুল ব্যবহার করা, বারটিকে সঠিকভাবে সাপোর্ট দেওয়া, কাটার স্থান থেকে হাত দূরে রাখা এবং উপযুক্ত PPE (ব্যক্তিগত সুরক্ষা সরঞ্জাম) পরা। বারবার কাটার জন্য, একটি বিশেষ টুল প্রয়োজন। রিবার কাটার সাধারণত তাৎক্ষণিক কাটার পদ্ধতির চেয়ে এটি বেশি স্থিতিশীল এবং সামঞ্জস্যপূর্ণ।
হ্যাঁ, সঠিক ডিস্ক এবং গার্ডিং ব্যবহার করলে অ্যাঙ্গেল গ্রাইন্ডার দিয়ে রিবর কাটা যায়, কিন্তু এটি থেকে স্ফুলিঙ্গ, শব্দ, তাপ এবং ঘর্ষণজনিত ধূলিকণা উৎপন্ন হয়। মাঝে মাঝে কাটার জন্য এটি উপযোগী, অপরদিকে নির্মাণস্থলে বারবার কাটার জন্য সাধারণত রিবর কাটার বেশি ভালো।
সর্বোচ্চ কাটিং ব্যাস, স্টিল গ্রেডের সামঞ্জস্যতা, শক্তির উৎস, ব্লেডের ধরন, অপারেশন মোড, রক্ষণাবেক্ষণের সুবিধা, খুচরা যন্ত্রাংশের সরবরাহ এবং মেশিনটি আপনার সাধারণ নির্মাণ প্রকল্পের জন্য উপযুক্ত কিনা তা যাচাই করুন।
সাধারণ নির্মাণ কাজ এবং মাঝারি ধরনের কাটার জন্য একটি বৈদ্যুতিক রিবার কাটার প্রায়শই সুবিধাজনক। যখন মোটা রড, ঘন ঘন কাটার প্রয়োজন হয় বা আরও শক্তিশালী কাটিং ফোর্সের প্রয়োজন হয়, তখন একটি হাইড্রোলিক রিবার কাটার সাধারণত বেশি উপযুক্ত।

