تامین کننده تجهیزات ساختمانی و ماشین آلات ساختمانی با 30 سال سابقه.
زبان
تامین کننده تجهیزات ساختمانی و ماشین آلات ساختمانی با 30 سال سابقه.
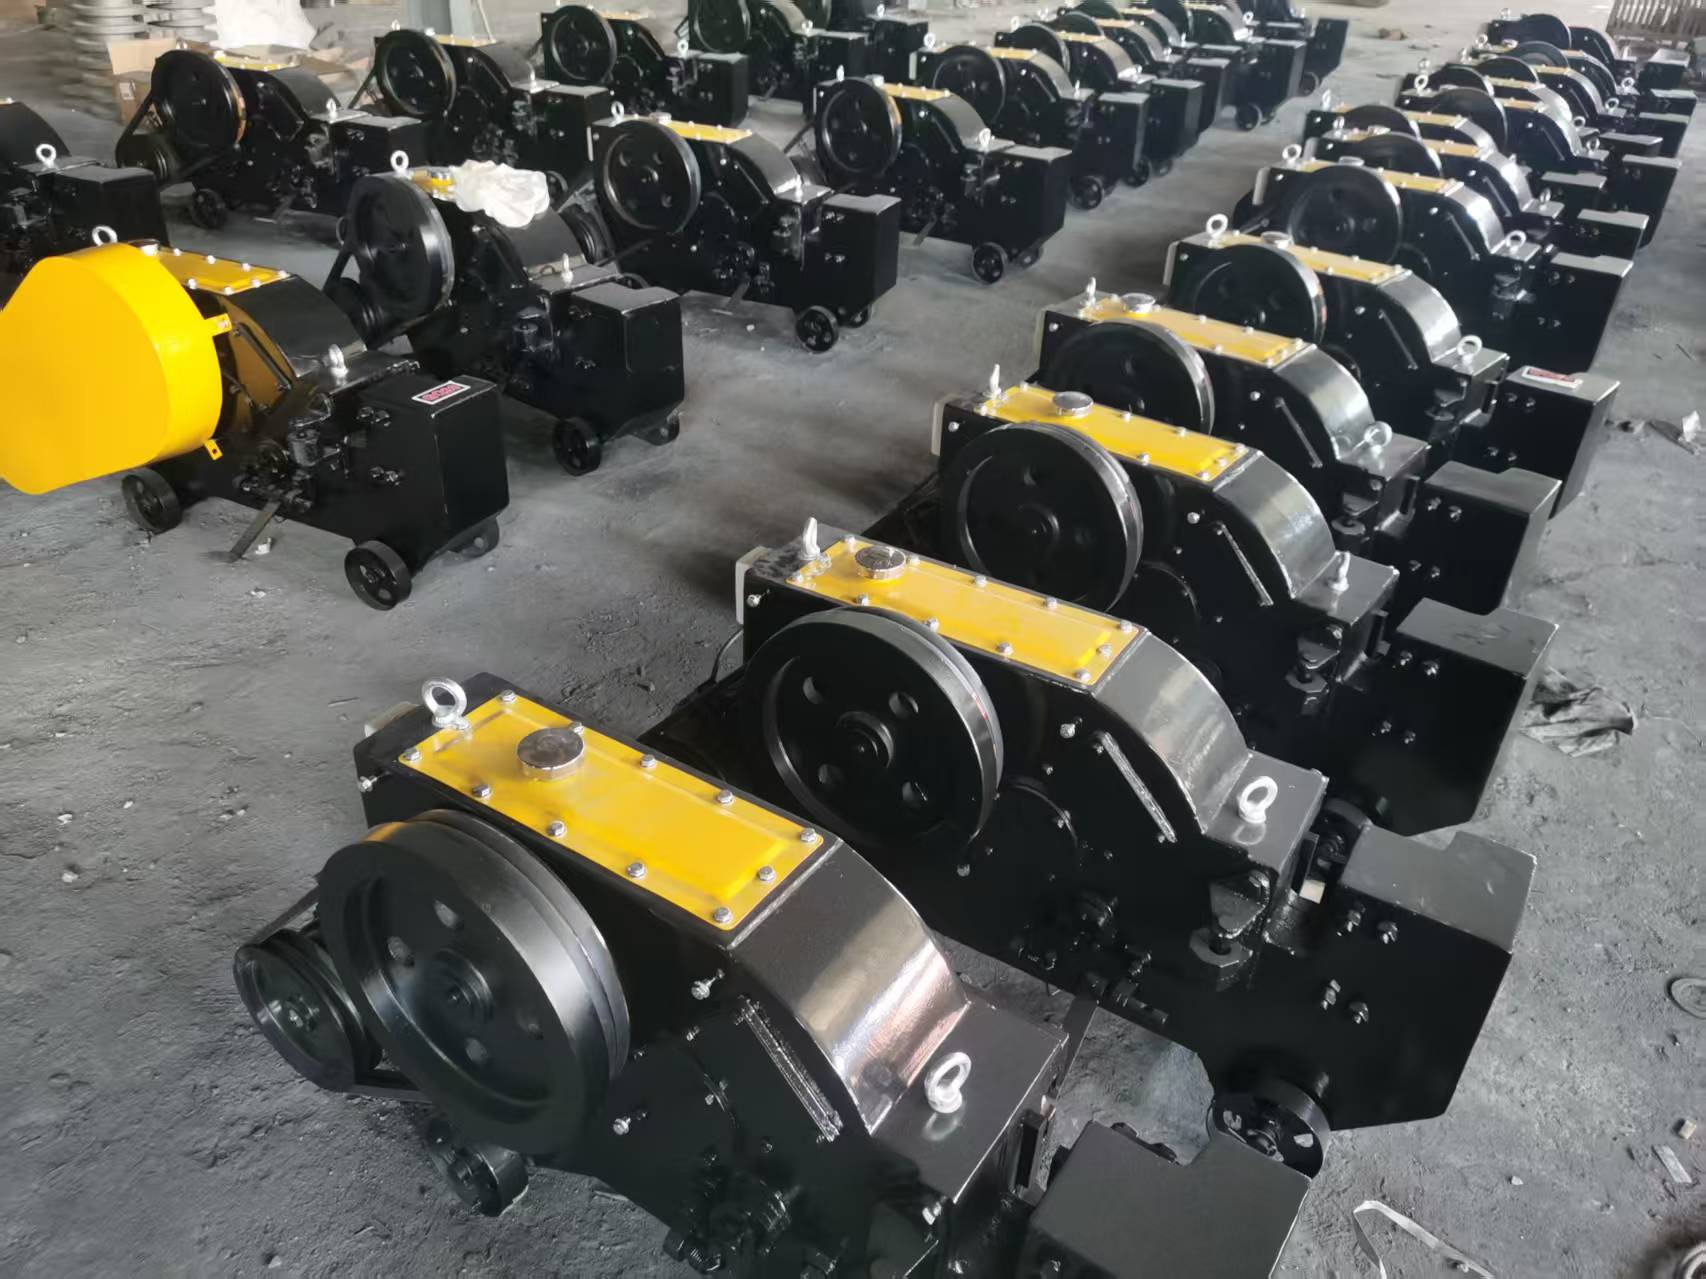
دانستن نحوه برش ایمن میلگرد فقط به معنی عبور سریع از فولاد نیست. در یک سایت ساختمانی شلوغ، هر برش بر میزان همواری نصب، بستن، خم کردن، جابجایی و بازرسی آرماتورها قبل از ریختن بتن تأثیر میگذارد. چند میلگرد کوتاه را میتوان با ابزارهای ساده جابجا کرد، اما برش مکرر برای دالها، تیرها، پلها، تونلها یا قفسهای پیشساخته به روش کنترلشدهتری نیاز دارد. برش میلگرد به اپراتور کمک میکند تا میله فولادی را با اتکای کمتر به جرقه، دیسکهای ساینده و قدرت بازو برش دهد، در حالی که این فرآیند را از یک کارگر به کارگر دیگر قابل تکرارتر نگه میدارد. این خبر خوبی برای بهرهوری است و حتی خبر بهتری برای شخصی است که دیگر مجبور نیست تمام بعد از ظهر با فولاد بجنگد.
اولین اشتباه در برش میلگرد این است که فرض کنیم قطر کل داستان را بیان میکند. اما اینطور نیست. درجه فولاد میزان نیروی مورد نیاز برای برش میلگرد را تغییر میدهد، بنابراین یک برشدهنده باید هم بر اساس اندازه میلگرد و هم بر اساس مقاومت مصالح انتخاب شود. طبق ... ASTM A615/A615M میلگردهای تقویتکننده میتوانند حداقل سطوح مقاومت تسلیم ۴۰،۰۰۰ psi، ۶۰،۰۰۰ psi، ۸۰،۰۰۰ psi و ۱۰۰،۰۰۰ psi داشته باشند. میلگرد درجه ۶۰، یکی از گریدهای رایج مورد استفاده در کارهای بتن مسلح، حداقل مقاومت تسلیم ۶۰،۰۰۰ psi یا ۴۲۰ مگاپاسکال دارد. به همین دلیل است که ظرفیت نامی دستگاه باید با گرید فولاد واقعی بررسی شود، نه اینکه صرفاً از روی قطر میلگرد حدس زده شود.
سیستمهای اندازهگیری میلگرد همچنین میتوانند هنگام مقایسه ماشینآلات در بازارهای مختلف توسط خریداران، باعث سردرگمی شوند. در سیستم شمارهگذاری میلگرد در ایالات متحده، این عدد معمولاً نشاندهنده یکهشتم اینچ است، بنابراین میلگرد شماره ۴ قطر اسمی ۰.۵۰۰ اینچ ، میلگرد شماره ۵ قطر اسمی ۰.۶۲۵ اینچ و میلگرد شماره ۸ قطر اسمی ۱۰۰۰ اینچ دارد . برای پیمانکاران، فروشندگان و شرکتهای اجاره، این موضوع اهمیت دارد زیرا دستگاه برش میله فولادی باید با برنامه آرماتوربندی مورد استفاده در پروژههای واقعی مطابقت داشته باشد، نه فقط با بزرگترین اندازه چاپ شده در بروشور. اگر در محل از اندازههای مختلف میلگرد برای فونداسیونها، ستونها، عرشه پلها و قفسهای پیشساخته استفاده میشود، دستگاه برش باید برای آن حجم کار مختلط انتخاب شود.
یک دستگاه فرز زاویهای میتواند میلگرد را برش دهد، اگر به دیسک برش فلز مناسب مجهز باشد و برای برشهای گاه به گاه، کارهای تعمیر و تنظیمات کوچک در محل مفید باشد. در مقابل، جرقه، گرد و غبار، گرما و سر و صدا تولید میکند و نتیجه به شدت به کنترل اپراتور بستگی دارد. وضعیت چرخ، زاویه برش و موقعیت محافظ همگی مهم هستند. OSHA 1926.303 بیان میکند که در مواردی که محافظ چرخهای ساینده مورد نیاز است، حداکثر زاویه قرارگیری محیط و کنارههای چرخ سنگزنی نباید از ۱۸۰ درجه تجاوز کند. به زبان ساده: محافظ تزئینی نیست. به این دلیل وجود دارد که چرخهای ساینده شکسته به راحتی روی زمین نمیافتند.
یک برشدهنده پیچ و مهره ساده، بیصدا و قابل حمل است. به منبع تغذیه نیاز ندارد و جرقهای تولید نمیکند که میتواند در مناطق محدود مفید باشد. با این حال، عمدتاً برای میلگردهای با قطر کمتر و تنظیمات سبکتر در محل، کاربردی است. با افزایش قطر میلگرد یا درجه فولاد، اپراتور باید نیروی بسیار بیشتری اعمال کند و اگر برشدهنده برای ماده مناسب نباشد، ممکن است انتهای برش تغییر شکل دهد. برای چند میلگرد سبک، میتواند کار کند. برای پردازش روزانه میلگرد، به سرعت به یک برنامه تمرینی تبدیل میشود که هیچکس درخواست آن را نکرده است.
یک برش میلگرد برقی یا برش میلگرد هیدرولیکی معمولاً زمانی که کار شامل برشهای مکرر، مقادیر بیشتر یا کنترل ایمنی سختگیرانهتر است، انتخاب بهتری است. میلگرد در مقابل میله مهار قرار میگیرد، به درستی پشتیبانی میشود و توسط سیستم تیغهای ساخته شده برای فولاد تقویتکننده برش داده میشود. این امر عمل برش را پایدارتر نگه میدارد و نتیجه را کمتر به قدرت اپراتور وابسته میکند. برای تعمیرکاران فولاد، کارخانههای پیشساخته، پیمانکاران پل، سایتهای ساختمانی و ناوگانهای اجارهای، این تکرارپذیری اغلب ارزشمندتر از سرعت صرف است. برش سریع مفید است؛ برش سریع و مداوم چیزی است که تجارت بعدی را در حال حرکت نگه میدارد.
مقایسه بین دستگاه برش میلگرد و فرز زاویهای نباید به این خلاصه شود که «کدام ابزار میتواند فولاد را برش دهد؟» هر دو میتوانند این کار را انجام دهند، اما مشکلات متفاوتی را حل میکنند. فرز زاویهای برای برشهای گاه به گاه انعطافپذیر و ارزان است، در حالی که دستگاه برش میلگرد برای برشهای مستقیم و مکرر میلگرد تقویتکننده قویتر است. وقتی دهها یا صدها میلگرد باید به طول برش داده شوند، دستگاه برش میلگرد معمولاً کنترل بهتر، خستگی کمتر اپراتور و گردش کار تمیزتری را ارائه میدهد زیرا حرکت برش به جای هدایت دستی، ثابت است.
قبل از انتخاب روش برش، باید نویز را نیز در نظر گرفت. استاندارد سر و صدای ساختمانی OSHA زمانی که سطح صدا از محدودیتهای جدول D-2، شامل ۹۰ دسیبل به مدت ۸ ساعت ، ۹۵ دسیبل به مدت ۴ ساعت و ۱۰۰ دسیبل به مدت ۲ ساعت ، فراتر رود، نیاز به محافظت دارد. برای کارگاهها و محوطههای پیشساخته، استاندارد عمومی سر و صدای صنعتی OSHA همچنین از میانگین وزنی زمانی 8 ساعته 85 دسیبل به عنوان سطح فعالیت برای برنامه حفاظت از شنوایی استفاده میکند. از نظر عملی، هرچه منطقه برش پر سر و صداتر شود، کارگران زمان کمتری را میتوانند بدون محافظت مناسب از شنوایی و برنامهریزی سر و صدا با خیال راحت در آنجا بگذرانند.
| مورد را بررسی کنید | چرا مهم است؟ | مرجع عملی |
|---|---|---|
| اندازه میله | قطر برش باید با قطر واقعی مورد استفاده در محل مطابقت داشته باشد. | #۴ = ۰.۵۰۰ اینچ، #۵ = ۰.۶۲۵ اینچ، #۸ = ۱.۰۰۰ اینچ |
| درجه فولاد | استحکام تسلیم بالاتر به نیروی برشی مناسب نیاز دارد. | گریدهای ASTM A615 شامل سطوح تسلیم 40،000 تا 100،000 psi هستند |
| قرار گرفتن در معرض سر و صدا | انتخاب ابزار و طول شیفت بر حفاظت شنوایی تأثیر میگذارد. | مرجع ساختمانی OSHA: 90 دسیبل به مدت 8 ساعت |
| محافظ چرخ ساینده | حفاظگذاری نامناسب، خطر برخورد و ترکش را افزایش میدهد. | در صورت نیاز به محافظ، حداکثر زاویه قرارگیری چرخ نباید از ۱۸۰ درجه تجاوز کند. |
با بررسی قطر میلگرد، درجه فولاد و مقدار برش در مقایسه با ظرفیت نامی دستگاه شروع کنید. دستگاه برش میله فولادی روی یک سطح پایدار و صاف با فضای کافی برای تغذیه میلگردهای بلند بدون خم کردن نامناسب آنها. محل کار باید عاری از زائدات شل، آب راکد، خطرات زمین خوردن و کارگران غیرضروری باشد. میلگردهای بلند باید از دو طرف نقطه برش پشتیبانی شوند تا پس از اتمام برش، نیفتند، نچرخند یا به بیرون پرتاب نشوند.
قبل از کار، تیغه، محافظ، سوئیچ، کابل، نگهدارنده میلگرد و پیچهای ثابت کننده را بررسی کنید. اپراتور باید در صورت لزوم از محافظ چشم، دستکش، کفش ایمنی و محافظ شنوایی استفاده کند. میلگرد را در موقعیت برش قرار دهید، دستهای خود را از ناحیه تیغه دور نگه دارید و دستگاه برش را طبق دستورالعملهای عملیاتی فعال کنید. میلگرد را به پهلو فشار ندهید، بیش از ظرفیت مجاز برش ندهید و تا زمانی که تیغه کاملاً متوقف نشده است، قطعه بریده شده را جدا نکنید. اگر دستگاه به شدت کند میشود، صدای غیرعادی ایجاد میکند یا انتهای برش خورده کج و معوجی باقی میگذارد، قبل از ادامه کار، دستگاه را متوقف کرده و وضعیت تیغه، درجه میلگرد و ظرفیت دستگاه را بررسی کنید. یک دستگاه برش خوب باید صدای شلوغی داشته باشد، نه عصبانی.
یک چک لیست ایمنی کاربردی برای برش میلگرد باید شامل شناسایی میلگرد، ظرفیت دستگاه، وضعیت تیغه، وضعیت محافظ، ایمنی الکتریکی، تکیهگاه پایدار، حذف زائدات و PPE مناسب باشد. محافظت از شنوایی شایسته توجه ویژه است زیرا قرار گرفتن در معرض سر و صدای ساخت و ساز رایج است. آمار نویز ساختمانی NIOSH گزارش میدهند که ۵۲٪ از کارگران ساختمانی در معرض سر و صدا میگویند که از محافظ شنوایی استفاده نمیکنند و حدود ۲۳٪ از کارگران ساختمانی در معرض سر و صدا که آزمایش شدهاند، دچار اختلال شنوایی هستند. این امر باعث میشود برنامهریزی سر و صدا بخشی از روش برش باشد، نه چیزی که فقط پس از شروع فریاد کارگران بر سر یکدیگر در حیاط در نظر گرفته شود.
پس از برش و قرار دادن آرماتور، تیمهای سایت باید انتهای آرماتورهای نمایان را نیز کنترل کنند. OSHA 1926.701 نیاز به فولاد تقویتکننده بیرونزده دارد که کارگران ممکن است روی آن بیفتند یا داخل آن قرار گیرند تا از خطر فرو رفتن در محل جلوگیری شود. وقتی همه روی تولید متمرکز هستند، نادیده گرفتن این نکته آسان است، اما میلگرد بریدهشده صرفاً به این دلیل که کار برش تمام شده است، ایمن نمیشود. میلگردهای شروعکننده، آرماتور دال، انتهای قفس و مناطق آرماتور متراکم، همگی قبل از ادامه حرکت کارگران در منطقه، نیاز به توجه دارند.
انتخاب دستگاه برش میلگرد مناسب با حداکثر قطر میلگرد، گرید فولاد و حجم برش روزانه آغاز میشود. یک پیمانکار کوچک ممکن است برای تنظیمات سایت به یک برش میلگرد برقی قابل حمل نیاز داشته باشد، در حالی که یک کارگاه فرآوری آرماتور ممکن است به دستگاهی قویتر با بهرهوری بالاتر و چیدمان تغذیه قویتر نیاز داشته باشد. خریداران همچنین باید تغذیه دستی، دستگاههای اندازهگیری، عملکرد خودکار یا نیمهخودکار، تعویض تیغه، نقاط روغنکاری، دسترسی به تعمیر و نگهداری و در دسترس بودن قطعات یدکی را مقایسه کنند.
برای ساخت پل، پروژههای تونل، پیسازی ساختمان و کارهای آرماتوربندی پیشساخته، یک دستگاه برش میلگرد اختصاصی، گردش کار را بهبود میبخشد زیرا میتوان میلگردها را قبل از خم کردن، بستن یا مونتاژ در قفس، به طول دلخواه برش داد. هوشمندترین دستگاه صرفاً سنگینترین، ارزانترین یا دستگاهی با بیشترین توصیف فروش نیست. این دستگاه برشی است که با برنامه آرماتوربندی، مهارت اپراتور، منبع تغذیه، الزامات جابجایی و قابلیت نگهداری محل کار مطابقت داشته باشد. به این ترتیب پیمانکاران بدون اینکه ایمنی را به یک امر فرعی تبدیل کنند، سریعتر برش میدهند.
امنترین روش استفاده از ابزاری است که برای قطر میلگرد و درجه فولاد مناسب باشد، میله را به درستی نگه دارید، دستهایتان را از نقطه برش دور نگه دارید و از تجهیزات حفاظت فردی مناسب استفاده کنید. برای برشهای مکرر، از یک وسیله اختصاصی استفاده کنید. برش میلگرد معمولاً پایدارتر و سازگارتر از روشهای برش بداهه است.
بله، یک دستگاه فرز زاویهای میتواند میلگرد را با دیسک و محافظ مناسب برش دهد، اما جرقه، سر و صدا، گرما و گرد و غبار ساینده تولید میکند. این دستگاه برای برشهای گاه به گاه کاربردی است، در حالی که یک دستگاه برش میلگرد معمولاً برای برشهای مکرر در محل ساخت و ساز بهتر است.
حداکثر قطر برش، سازگاری با درجه فولاد، منبع تغذیه، نوع تیغه، حالت عملکرد، دسترسی به تعمیر و نگهداری، تامین قطعات یدکی و اینکه آیا دستگاه برای پروژههای ساختمانی معمول شما مناسب است یا خیر را بررسی کنید.
یک برشدهنده میلگرد برقی اغلب برای کارهای عمومی در محل و کارهای برش متوسط مناسب است. یک برشدهنده میلگرد هیدرولیکی معمولاً زمانی مناسبتر است که میلگردهای ضخیمتر، برش مکرر یا نیروی برش قویتری مورد نیاز باشد.

