Építőipari berendezések beszállítója, építőipari gépipari megoldásokat kínál 30 éve.
Nyelv
Építőipari berendezések beszállítója, építőipari gépipari megoldásokat kínál 30 éve.
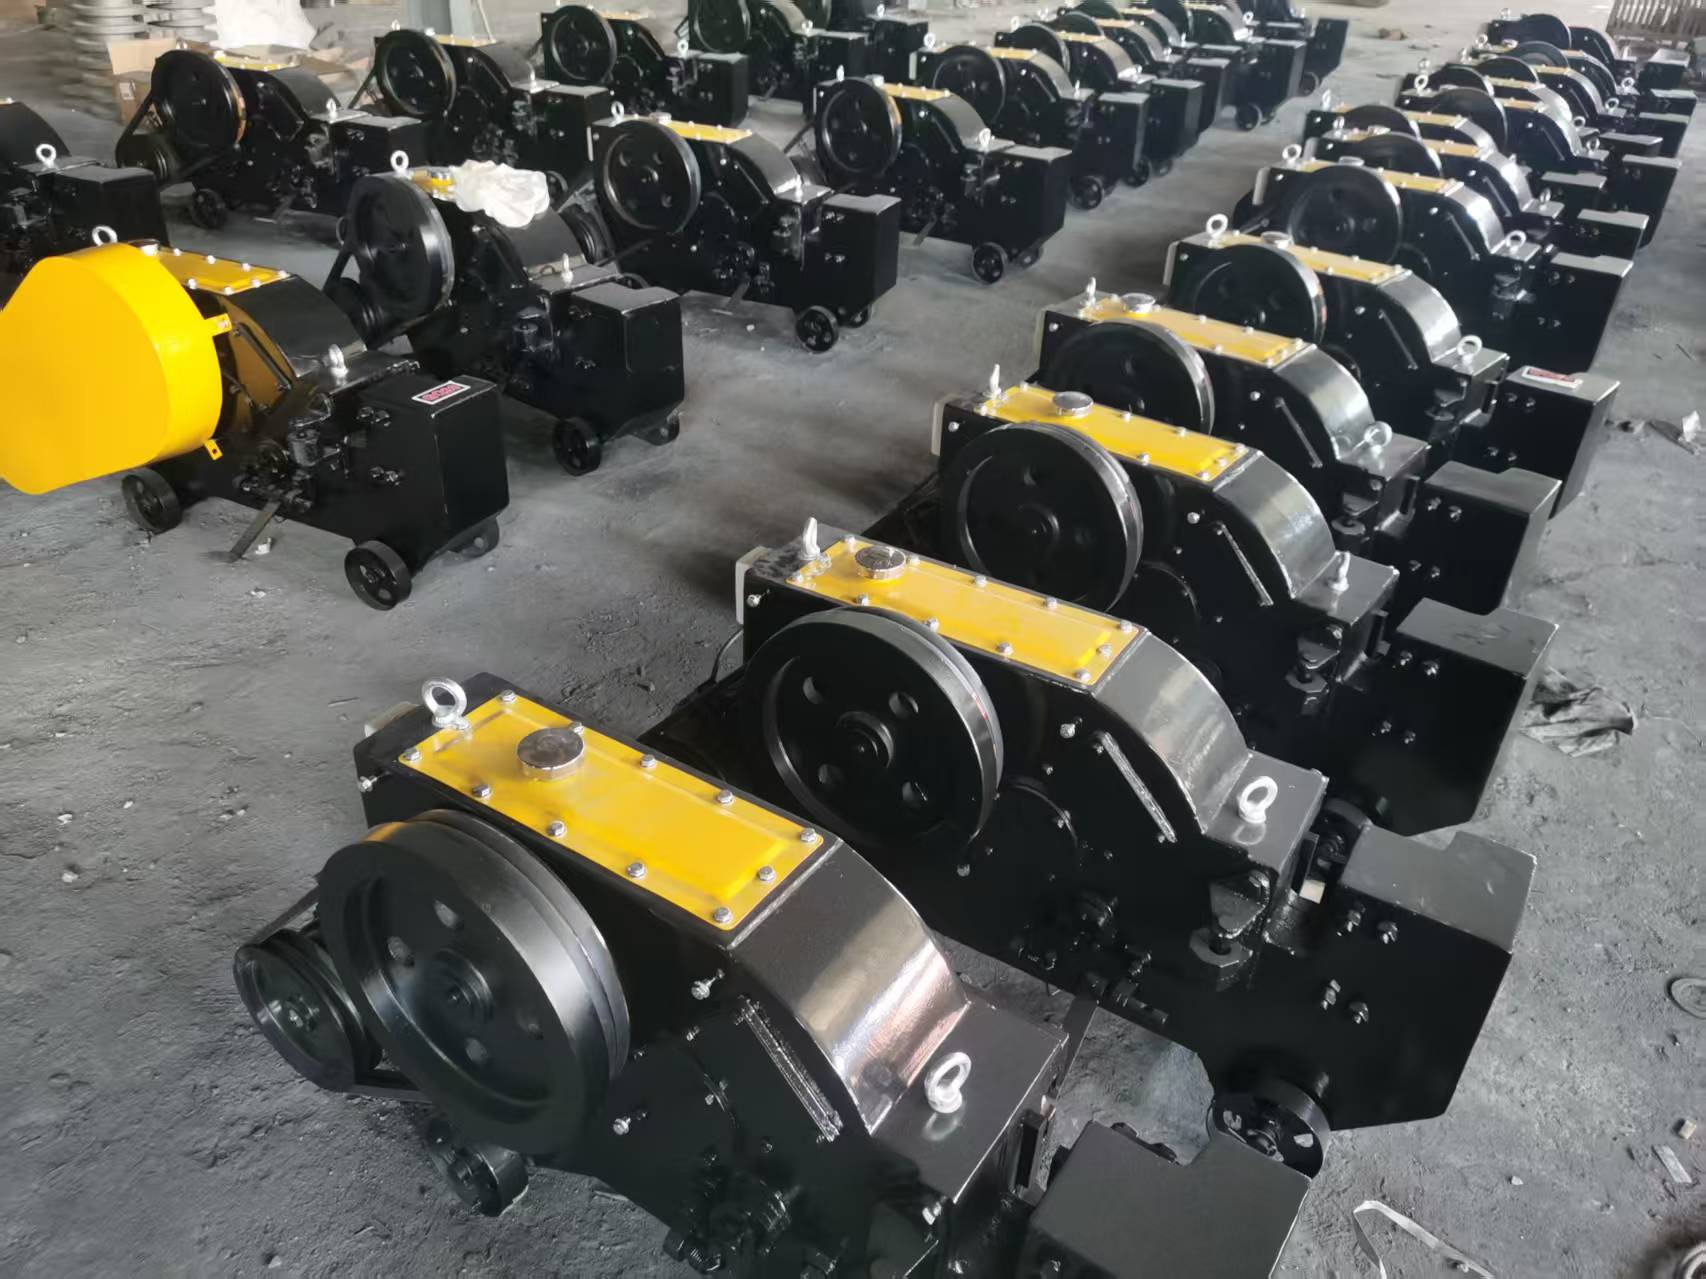
A betonacél biztonságos vágásának ismerete nem csak az acélon való gyors áthaladást jelenti. Egy forgalmas építkezésen minden vágás befolyásolja, hogy a betonacélt milyen simán lehet beépíteni, összekötni, hajlítani, mozgatni és ellenőrizni a beton öntése előtt. Néhány rövid rúd kezelhető alapvető szerszámokkal, de a födémek, gerendák, hidak, alagutak vagy előregyártott ketrecek ismételt vágásához ellenőrzöttebb módszerre van szükség. betonacél vágó segít a kezelőnek acélrúd vágásában, kevesebb szikrákra, csiszolókorongokra és karerőre támaszkodva, miközben a folyamat megismételhetősége könnyebb egyik munkástól a másikig. Ez jó hír a termelékenység szempontjából, és még jobb hír annak, akinek már nem kell egész délután az acéllal harcolnia.
A betonacél vágásának első hibája az, hogy feltételezzük, hogy az átmérő mindent elmond. Pedig nem az. Az acélminőség befolyásolja, hogy mekkora erőre van szükség a rúd vágásához, ezért a vágót mind a rúd mérete, mind az anyag szilárdsága alapján kell kiválasztani. ASTM A615/A615M A betonacélok minimális folyáshatára 40 000 psi, 60 000 psi, 80 000 psi és 100 000 psi lehet. A 60-as minőségű betonacél, amely a vasbeton munkákban gyakran használt minőség, minimális folyáshatára 60 000 psi, azaz 420 MPa . Ezért a gép névleges kapacitását a tényleges acélminőséggel kell összevetni, nem pedig csak a rúd átmérője alapján találgatni.
A rúdméret-rendszerek zavart okozhatnak, amikor a vásárlók összehasonlítják a gépeket a különböző piacokon. Az amerikai rúdszámozási rendszerben a szám általában nyolcad hüvelyket jelent, így a 4-es számú betonacél névleges átmérője 0,500 hüvelyk , az 5-ös 0,625 hüvelyk , a 8-as pedig 1,000 hüvelyk . A vállalkozók, kereskedők és kölcsönző cégek számára ez azért fontos, mert egy acélrúdvágó gép meg kell egyeznie a valós projekteken használt vasalássémával, nem csak a brosúrában nyomtatott legnagyobb mérettel. Ha a helyszín különböző méretű vasakat használ az alapokhoz, pillérekhez, hídpályákhoz és előregyártott ketrecekhez, akkor a vágógépet ehhez a vegyes munkaterheléshez kell kiválasztani.
Egy sarokcsiszoló képes betonacélt vágni, ha a megfelelő fémvágó tárcsával van felszerelve, és hasznos alkalmankénti vágásra, javítási munkákra és kisebb helyszíni igazításokra. A kompromisszum az, hogy szikrát, port, hőt és zajt termel, és az eredmény nagymértékben függ a kezelő irányításától. A korong állapota, a vágási szög és a védőburkolat helyzete mind számít. OSHA 1926.303 kimondja, hogy ahol csiszolókorong-védőburkolatokra van szükség, a csiszolókorong kerületének és oldalainak maximális szögkitérése nem haladhatja meg a 180°-ot . Egyszerűen fogalmazva: a védőburkolat nem dísz. Azért van ott, mert a törött csiszolókorongok nem esnek udvariasan a padlóra.
A csapszegvágó egyszerű, csendes és hordozható. Nem igényel áramellátást, és nem hoz létre szikrákat, ami szűk helyeken lehet hasznos. Azonban főként kisebb átmérőjű rudakhoz és könnyebb helyszíni beállításokhoz praktikus. Ahogy a rúd átmérője vagy az acél minősége növekszik, a kezelőnek sokkal nagyobb erőt kell kifejtenie, és a vágott vég deformálódhat, ha a vágó nem alkalmas az anyaghoz. Néhány könnyű rúdnál működhet. A napi betonacél-megmunkálásnál gyorsan egy olyan edzésprogrammá válik, amire senki sem kért.
Egy elektromos betonacél-vágó A hidraulikus betonacél-vágó általában a jobb választás, ha a munka ismételt vágásokat, nagyobb mennyiségeket vagy szigorúbb biztonsági ellenőrzést igényel. A rudat az ütközőhöz kell helyezni, megfelelően meg kell támasztani, és egy betonacélhoz készült pengerendszer vágja. Ezáltal a vágási művelet stabilabb marad, és az eredmény kevésbé függ az egyéni kezelő erejétől. Acélszerelők, előregyártott elemeket gyártó üzemek, hídépítők, építkezések és bérbeadó flották számára ez az ismételhetőség gyakran értékesebb, mint a puszta sebesség. A gyors vágás hasznos; a gyors és következetes vágás az, ami lendületben tartja a következő szakmát.
A betonacél-vágó és a sarokcsiszoló közötti összehasonlítás nem redukálható arra a kérdésre, hogy „melyik szerszám képes acélt vágni?”. Mindkettő elvégezheti a munkát, de különböző problémákat oldanak meg. A sarokcsiszoló rugalmas és olcsó az alkalmi vágásokhoz, míg a betonacél-vágó erősebb a betonacél ismételt egyenes vágásához. Amikor több tucat vagy több száz rudat kell méretre vágni, a betonacél-vágó általában jobb irányítást, kisebb fáradtságot és tisztább munkafolyamatot biztosít, mivel a vágási mozgás rögzített, nem pedig kézzel vezérelt.
A vágási módszer kiválasztása előtt a zajszintet is figyelembe kell venni. Az OSHA építési zajszabványa védelemre van szükség, ha a zajszint meghaladja a D-2. táblázatban szereplő határértékeket, beleértve a 90 dBA-t 8 órán át , a 95 dBA-t 4 órán át és a 100 dBA-t 2 órán át . Műhelyek és előregyártott elemeket gyártó telepek esetében, Az OSHA általános ipari zajszabványa egy 85 dBA-s, 8 órás idővel súlyozott átlagot is használ a hallásvédelmi program beavatkozási szintjeként. A gyakorlatban minél hangosabb a vágási terület, annál kevesebb időt tölthetnek ott biztonságosan a munkavállalók megfelelő hallásvédelem és zajtervezés nélkül.
| Ellenőrizendő tétel | Miért fontos? | Gyakorlati referencia |
|---|---|---|
| Rúd mérete | A vágó átmérőjének meg kell egyeznie a helyszínen használt valós átmérővel. | #4 = 0,500 hüvelyk, #5 = 0,625 hüvelyk, #8 = 1,000 hüvelyk |
| acélminőség | A nagyobb folyáshatár megfelelő forgácsolóerőt igényel. | Az ASTM A615 minőségek 40 000–100 000 psi folyáshatárt tartalmaznak. |
| Zajterhelés | A szerszámválasztás és a műszakhossz befolyásolja a hallásvédelmet. | OSHA építési referenciaérték: 90 dBA 8 órán keresztül |
| Csiszolókorong-védőburkolat | A nem megfelelő védelem növeli az érintkezés és a szilánkok kockázatát. | Ahol védőburkolat szükséges, a kerék maximális szöge nem haladhatja meg a 180°-ot. |
Kezdje azzal, hogy összeveti a betonacél átmérőjét, az acélminőséget és a vágási mennyiséget a gép névleges kapacitásával. Helyezze el a acélrúdvágó gép stabil, vízszintes felületen kell dolgozni, ahol elegendő hely van a hosszú rudak kényelmetlen meghajlítása nélküli adagolásához. A munkaterületnek mentesnek kell lennie a laza vágási hulladékoktól, állóvíztől, botlásveszélytől és a felesleges munkásoktól. A hosszú rudakat a vágási pont mindkét oldalán alá kell támasztani, hogy ne essenek le, ne csavarodjanak el és ne ugorjanak el a vágás befejezése után.
Használat előtt ellenőrizze a pengét, a védőburkolatot, a kapcsolót, a kábelt, a vezetősín ütközőjét és a rögzítőcsavarokat. A kezelőnek viselnie kell szemvédőt, kesztyűt, biztonsági lábbelit és hallásvédőt, ahol szükséges. Helyezze a betonacélt vágási helyzetbe, tartsa távol a kezét a penge területétől, és aktiválja a vágót a használati utasításnak megfelelően. Ne erőltesse a rudat oldalra, ne vágjon a névleges kapacitáson túl, és ne távolítsa el a hulladékot, amíg a penge teljesen le nem áll. Ha a gép erősen lelassul, rendellenes zajt ad ki, vagy torz vágási végeket hagy maga után, álljon meg, és ellenőrizze a penge állapotát, a vezetősín minőségét és a gép kapacitását, mielőtt folytatná. Egy jó vágónak elfoglaltnak kell lennie, nem dühösnek.
Egy praktikus betonacél-vágási biztonsági ellenőrzőlistának tartalmaznia kell a rudak azonosítását, a gép kapacitását, a fűrészlap állapotát, a védőburkolat állapotát, az elektromos biztonságot, a stabil alátámasztást, a forgács eltávolítását és a megfelelő egyéni védőfelszerelést. A hallásvédelem különös figyelmet érdemel, mivel az építési zajnak való kitettség gyakori. NIOSH építési zajstatisztikák Egy jelentés szerint a zajnak kitett építőipari munkások 52%-a azt mondja, hogy nem visel hallásvédőt, és a tesztelt zajnak kitett építőipari munkások körülbelül 23%-ának van súlyos halláskárosodása. Ez a zajtervezést a vágási módszer részévé teszi, és nem csak akkor kell megfontolni, miután a munkások elkezdtek egymásra kiabálni az udvaron keresztül.
A betonacél vágása és elhelyezése után a helyszíni csapatoknak a szabadon lévő rúdvégeket is ellenőrizniük kell. OSHA 1926.701 megköveteli a kiálló betonacél védelmét, amelyre a dolgozók ráeshetnek vagy beleeshetnek, hogy elkerüljék a feldöfés veszélyét. Ezt a pontot könnyű figyelmen kívül hagyni, amikor mindenki a termelésre koncentrál, de a vágott betonacél nem válik biztonságossá pusztán azért, mert a vágási munka befejeződött. A kezdővasak, a födémvasalás, a ketrecvégek és a zsúfolt betonacél-zónák mind figyelmet igényelnek, mielőtt a dolgozók továbbhaladnának a területen.
A megfelelő betonacél-vágógép kiválasztása a maximális rúdátmérővel, az acélminőséggel és a napi vágási mennyiséggel kezdődik. Egy kisvállalkozónak szüksége lehet egy hordozható elektromos betonacél-vágóra a helyszíni beállításokhoz, míg egy betonacél-feldolgozó telephelynek erősebb, nagyobb termelékenységű és robusztusabb adagolóberendezéssel rendelkező gépre lehet szüksége. A vásárlóknak össze kell hasonlítaniuk a kézi adagolást, a méretező eszközöket, az automatikus vagy félautomata működést, a pengecserét, a kenési pontokat, a karbantartási hozzáférést és az alkatrészek elérhetőségét.
Hídépítéshez, alagútépítéshez, épületalapozáshoz és előregyártott betonacél-munkákhoz egy erre a célra szolgáló betonacél-vágó javítja a munkafolyamatot, mivel a rudakat a hajlítás, átkötés vagy a ketrec összeszerelése előtt méretre lehet vágni. A legokosabb gép nem egyszerűen a legnehezebb, a legolcsóbb vagy a leghangosabb az eladási leírással rendelkező. Az a vágó az, amelyik megfelel a betonacél-ütemtervnek, a kezelő szakértelmének, az áramellátásnak, a mobilitási igényeknek és a munkaterület karbantartási képességének. Így vágnak a vállalkozók gyorsabban anélkül, hogy a biztonságot másodrangúvá tennék.
A legbiztonságosabb módszer egy, a betonacél átmérőjének és acélminőségének megfelelő szerszám használata, a rudat megfelelően alá kell támasztani, a kezeket távol kell tartani a vágási ponttól, és megfelelő egyéni védőfelszerelést kell viselni. Ismételt vágásokhoz erre a célra szolgáló eszköz szükséges. betonacél vágó általában stabilabb és következetesebb, mint az improvizált vágási módszerek.
Igen, egy sarokcsiszoló képes betonacélt vágni a megfelelő tárcsával és védőburkolattal, de szikrát, zajt, hőt és csiszolóport termel. Alkalmankénti vágásokhoz praktikus, míg egy betonacél-vágó általában jobb az építkezésen végzett ismételt vágásokhoz.
Ellenőrizze a maximális vágási átmérőt, az acélminőség-kompatibilitást, az áramforrást, a penge típusát, az üzemmódot, a karbantartási hozzáférést, az alkatrészellátást, valamint azt, hogy a gép megfelel-e a szokásos építési projektjeinek.
Az elektromos betonacél-vágó gyakran kényelmes az általános helyszíni munkákhoz és a közepes vágási feladatokhoz. A hidraulikus betonacél-vágó általában alkalmasabb, ha vastagabb rudakra, gyakori vágásra vagy nagyobb vágóerőre van szükség.

