30 yıldır inşaat makineleri çözümleri sunan bir inşaat ekipmanı tedarikçisi.
Dil
30 yıldır inşaat makineleri çözümleri sunan bir inşaat ekipmanı tedarikçisi.
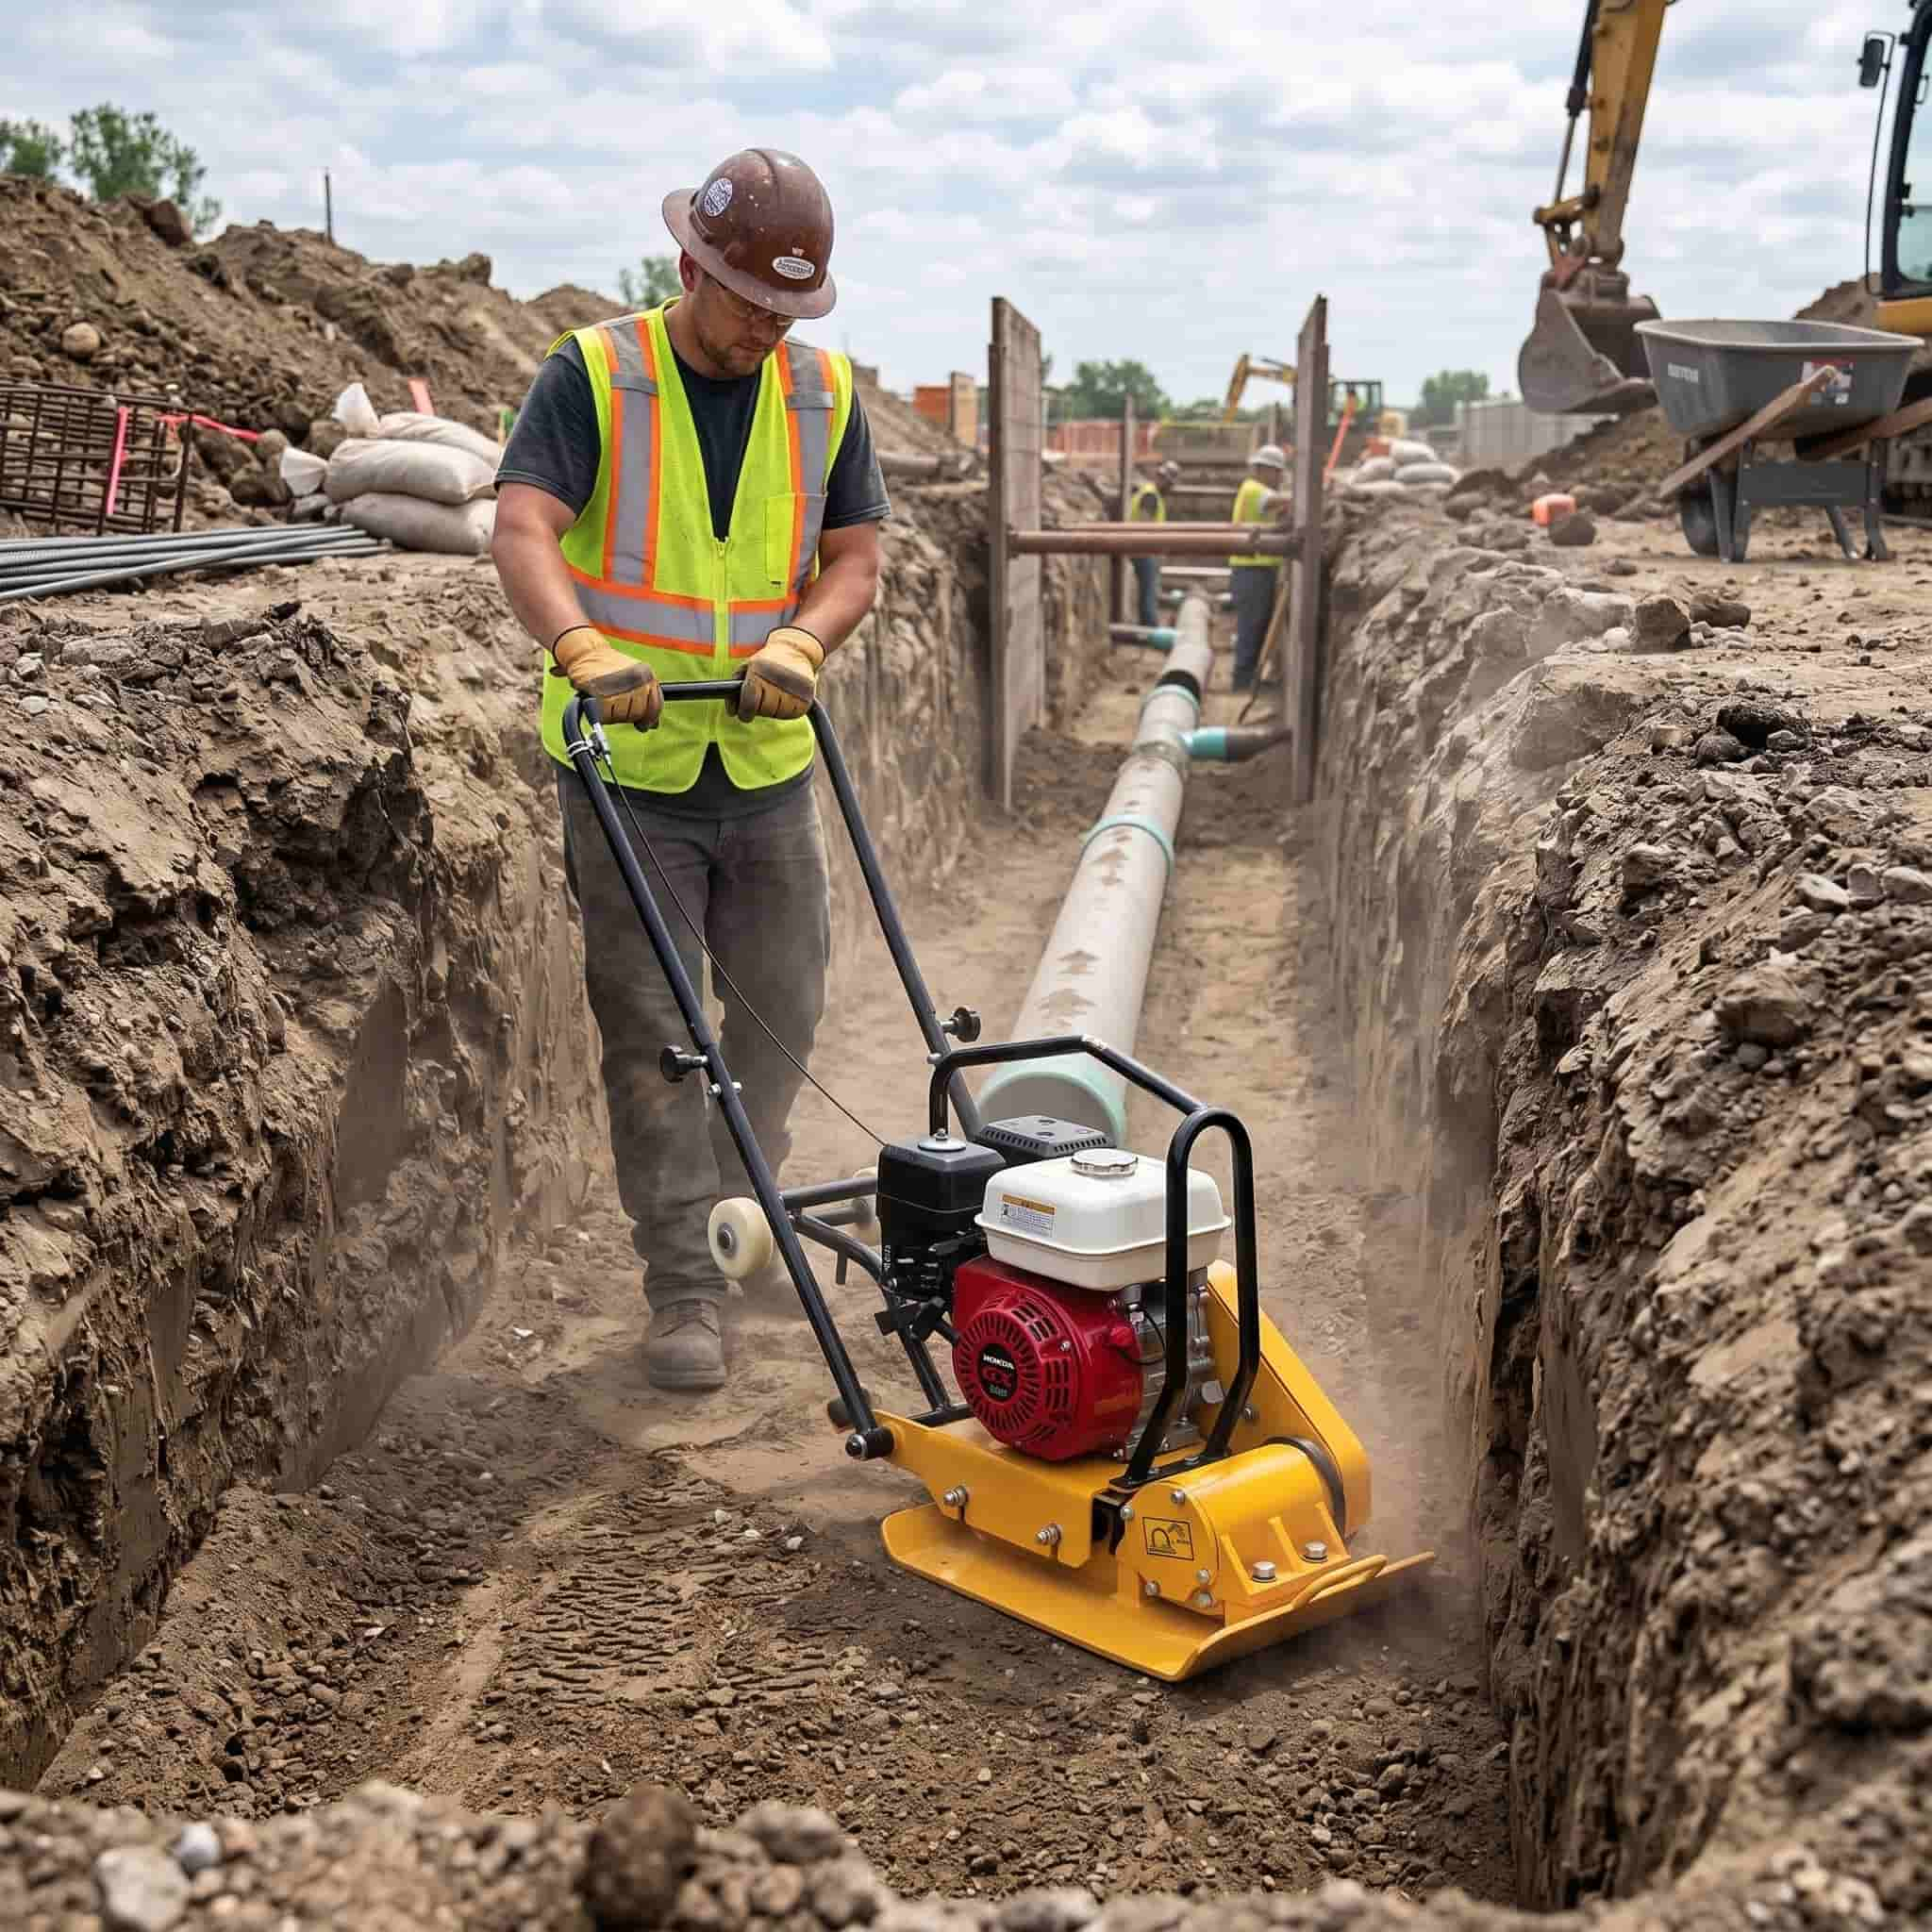
İşte inşaat sahalarında kimsenin kabul etmek istemediğinden daha sık yaşanan bir senaryo: Hendek doldurulur, yüzey eski haline getirilir, ekip işini bitirir ve altı ay sonra, altyapı hattının tam hattı boyunca çöken bir şerit belirir. Kaldırım çöker, müşteri arar ve birdenbire herkes bunun kimin hatası olduğunu anlamaya çalışır. Çoğu zaman dürüst cevap, kimsenin ciddi bir hata yapmadığıdır; sadece dolgu sıkıştırmasını aslında yapısal bir adım olan son formalite olarak ele almışlardır. Bu kılavuz, bu düşünceyi düzeltmek için var, çünkü yer altında neler olup bittiğini ve her adımın neden önemli olduğunu anladığınızda, hendek sıkıştırmasını doğru yapmak zor değildir.
Kazı sonrası çökmenin en yaygın iki nedeni, kötü dolgu malzemesi ve yetersiz sıkıştırmadır. Kötü dolgu kolayca fark edilir ve genellikle erken aşamada tespit edilir. Yetersiz sıkıştırma ise daha sinsi bir durumdur; yüzey tamamen sağlam görünürken, yetersiz sıkıştırılmış bir bölge zemin seviyesinin iki metre altında sessizce bekleyerek trafik yükünü veya yağışlı bir mevsimi tetikleyerek çökmeye neden olabilir. Çökme gerçekleştiğinde, birdenbire olmaz. Kazı hattını mükemmel bir şekilde takip eden o belirgin şerit halinde kademeli olarak çöker; bu sayede müfettişler tam olarak neye baktıklarını bilirler.
İkinci arıza modu daha az görünür ancak yapısal olarak daha ciddidir. Esnek borular (PVC, HDPE, oluklu çelik) yanal destek için çevredeki toprağa bağlıdır. Borunun etrafındaki malzeme düzgün bir şekilde sıkıştırılmadığında, boru dikey yük altında deforme olur. Kesiti yuvarlaktan ovale dönüşür, duvar gerilimi artar ve zamanla boru, tasarım ömründen çok önce arızalanır. Bunu ancak kamera incelemesiyle veya daha kötüsü, çökmeyle görebilirsiniz. Her iki sonuç da zorlu bir görüşme ve pahalı bir kazı gerektirir.
Hendek dolgu çalışmalarında en faydalı zihinsel değişim, hendeği doldurulması gereken büyük bir çukur olarak düşünmeyi bırakıp, üst üste yığılmış üç ayrı bölge olarak düşünmeye başlamaktır. Her bölgenin farklı yapısal sorumlulukları, farklı sıkıştırma gereksinimleri ve bazı durumlarda farklı ekipmanları vardır. Hepsine aynı şekilde yaklaşmak, çoğu sıkıştırma probleminin başlangıç noktasıdır.
Yataklama tabakası doğrudan borunun altına yerleştirilir; genellikle 4 ila 6 inç kalınlığında, boruya düzgün ve yük dağıtan bir yüzey sağlayan, dikkatlice yerleştirilmiş bir malzemedir. Bu bölge elektrikli ekipmanlarla sıkıştırılmaz. Elle yerleştirilir ve hafifçe sıkıştırılır, çünkü boru gövdesinin altında noktasal yüklenmeyi önlemeye çalışırsınız. Yataklama tabakasından borunun merkez hattına kadar her iki tarafta doldurulan destek malzemesi, yanal destek bölgesidir; muhtemelen tüm hendeğin yapısal olarak en kritik bölümüdür. Burada, boru duvarından en az 12 inç uzakta tutulan hafif bir tokmakla çalışın ve boruyu yerinden oynatabilecek veya bağlantı yerlerine zarar verebilecek darbe kuvvetleri oluşturmadan dikkatlice sıkıştırın. Bu bölgede acele etmeyin. Bunun üzerindeki her şey, doğru yapılmasına bağlıdır.
Borunun üst kısmından yaklaşık 30 cm yukarıdan, bitmiş yüzeyin yaklaşık 45 cm altına kadar olan bölge, sıkıştırma işleminin gerçekten etkili olduğu yerdir. Çoğu proje şartnamesi, yol geçişleri için bu bölgede Standart Proctor yoğunluğunun (ASTM D698) %95'ini gerektirir ve bu sayı belirli bir anlam ifade eder; gözle veya elle tahmin edilemez. Özellikle yapışkan doğal toprakla doldurulmuş dar hendeklerde, sıkıştırma tokmağı burada devreye girer. Dar taban plakası borunun yanına sorunsuz bir şekilde oturur, darbe enerjisi her katmandan dikey olarak geçer ve titreşimli makinelerin asla ulaşamayacağı şekilde kil ağırlıklı dolgu üzerinde çalışır. Özellikle hendek çalışmalarında ekipman seçiminin neden bu kadar önemli olduğunu merak ettiyseniz, işte bu bölge bunu açıklıyor. Bir tokmağın plakalı kompaktörden ne zaman daha iyi performans gösterdiğinin ve ne zaman göstermediğinin ayrıntılı bir açıklaması için [kılavuzumuza bakın] Sıkıştırma Makinesi ve Kompaktör: Temel Farkların Ortaya Çıkarılması Kararın ayrıntılarını içeriyor.
Üst kısım – alt temel veya kaldırım tabakasından önceki son 30-45 cm – özellikle hendek genişliği izin veriyorsa ve dolgu malzemesi ithal granüler malzeme veya yol tabanı agregasına dönüşüyorsa, plakalı kompaktörün devreye girmesi için koşulların yeterince açıldığı yerdir. Burada hız ve yüzey kaplaması, derin darbe penetrasyonundan daha faydalı hale gelir. Son katman boyunca tersinir bir plakalı kompaktörle iki dik geçiş, standart minimumdur. Yüzeye yakın olduğu için bu bölgeyi atlamayın – en doğrudan trafik yükünü alır ve ilk çökelme belirtilerini gösteren katmandır.
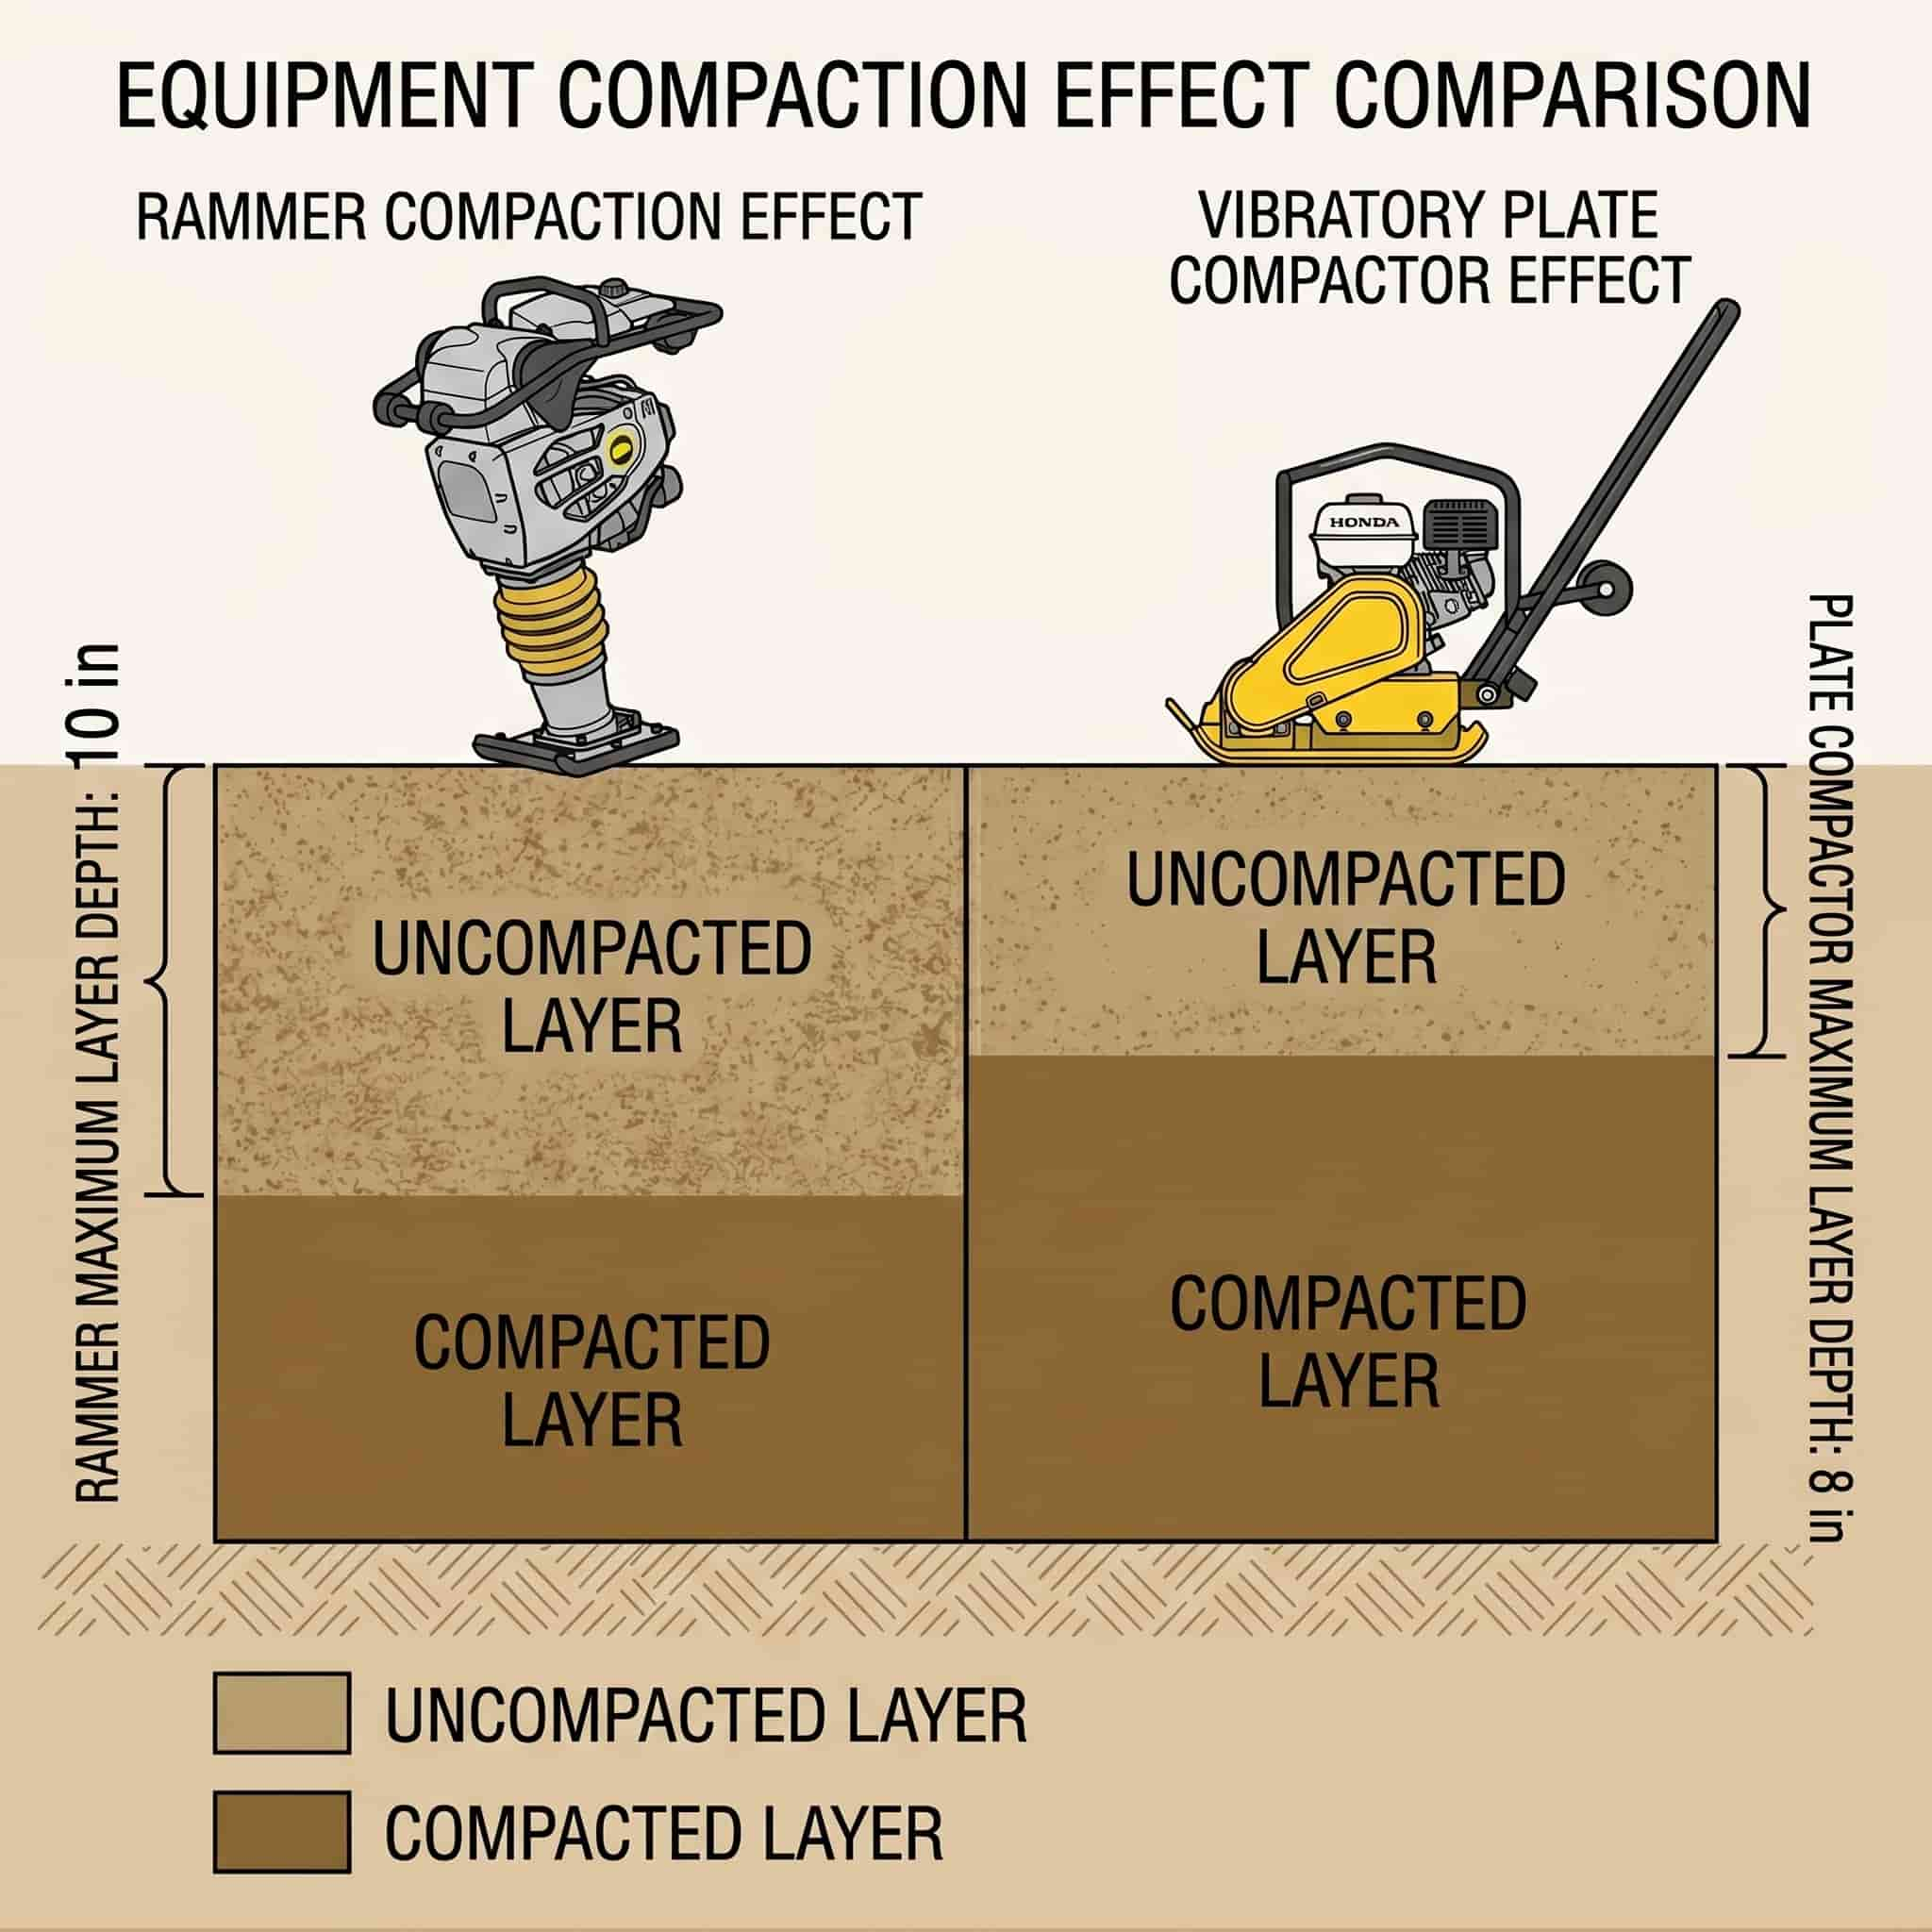
Sıkıştırma testlerinde nadiren başarısız olan ekipleri, düzenli olarak başarısız olan ekiplerden ayıran tek bir kural varsa, o da şudur: İnce katmanlar halinde çalışın ve her geçişi sayın. Yapışkan dolgu üzerinde çalışan bir tokmak, her katmanda en fazla 8 ila 10 inç gevşek malzeme üzerinde çalışmalıdır. Granüler dolgu üzerinde çalışan bir plaka sıkıştırıcı, çoğu şantiye koşulunda her katmanda 6 ila 8 inç ile sınırlı kalır. 14 inçlik bir katmanı tek seferde sıkıştırmaya çalışmak güvenilir bir yanılsama yaratır; yüzey sertleşir, her şey iyi görünür ve katmanın alt yarısı anlamlı bir sıkıştırma enerjisiyle etkilenmemiştir. Sıkıştırılmamış bu katman, gerçekleşmeyi bekleyen çökelmedir.
Geçiş sayısı da sadece bir formalite değil. Çoğu şartnameye uygun hendek çalışması için temel değer, bir tokmakla her katman için iki üst üste binen geçiş veya bir plaka kompaktörüyle iki dik geçiştir. Kil ağırlıklı doğal dolguya sahip yol geçişlerinin yakınında, üç geçiş daha savunulabilir bir temel değerdir. Bunun ötesinde, malzeme Proctor optimumuna ulaştıktan sonra ek geçişler azalan verim sağlar ve kohezyonlu toprakta bu noktayı aşmak, daha fazla yoğunlaşma yerine kayma arızasına neden olabilir; bu da bir cıvatayı aşırı sıkmaya eşdeğerdir.
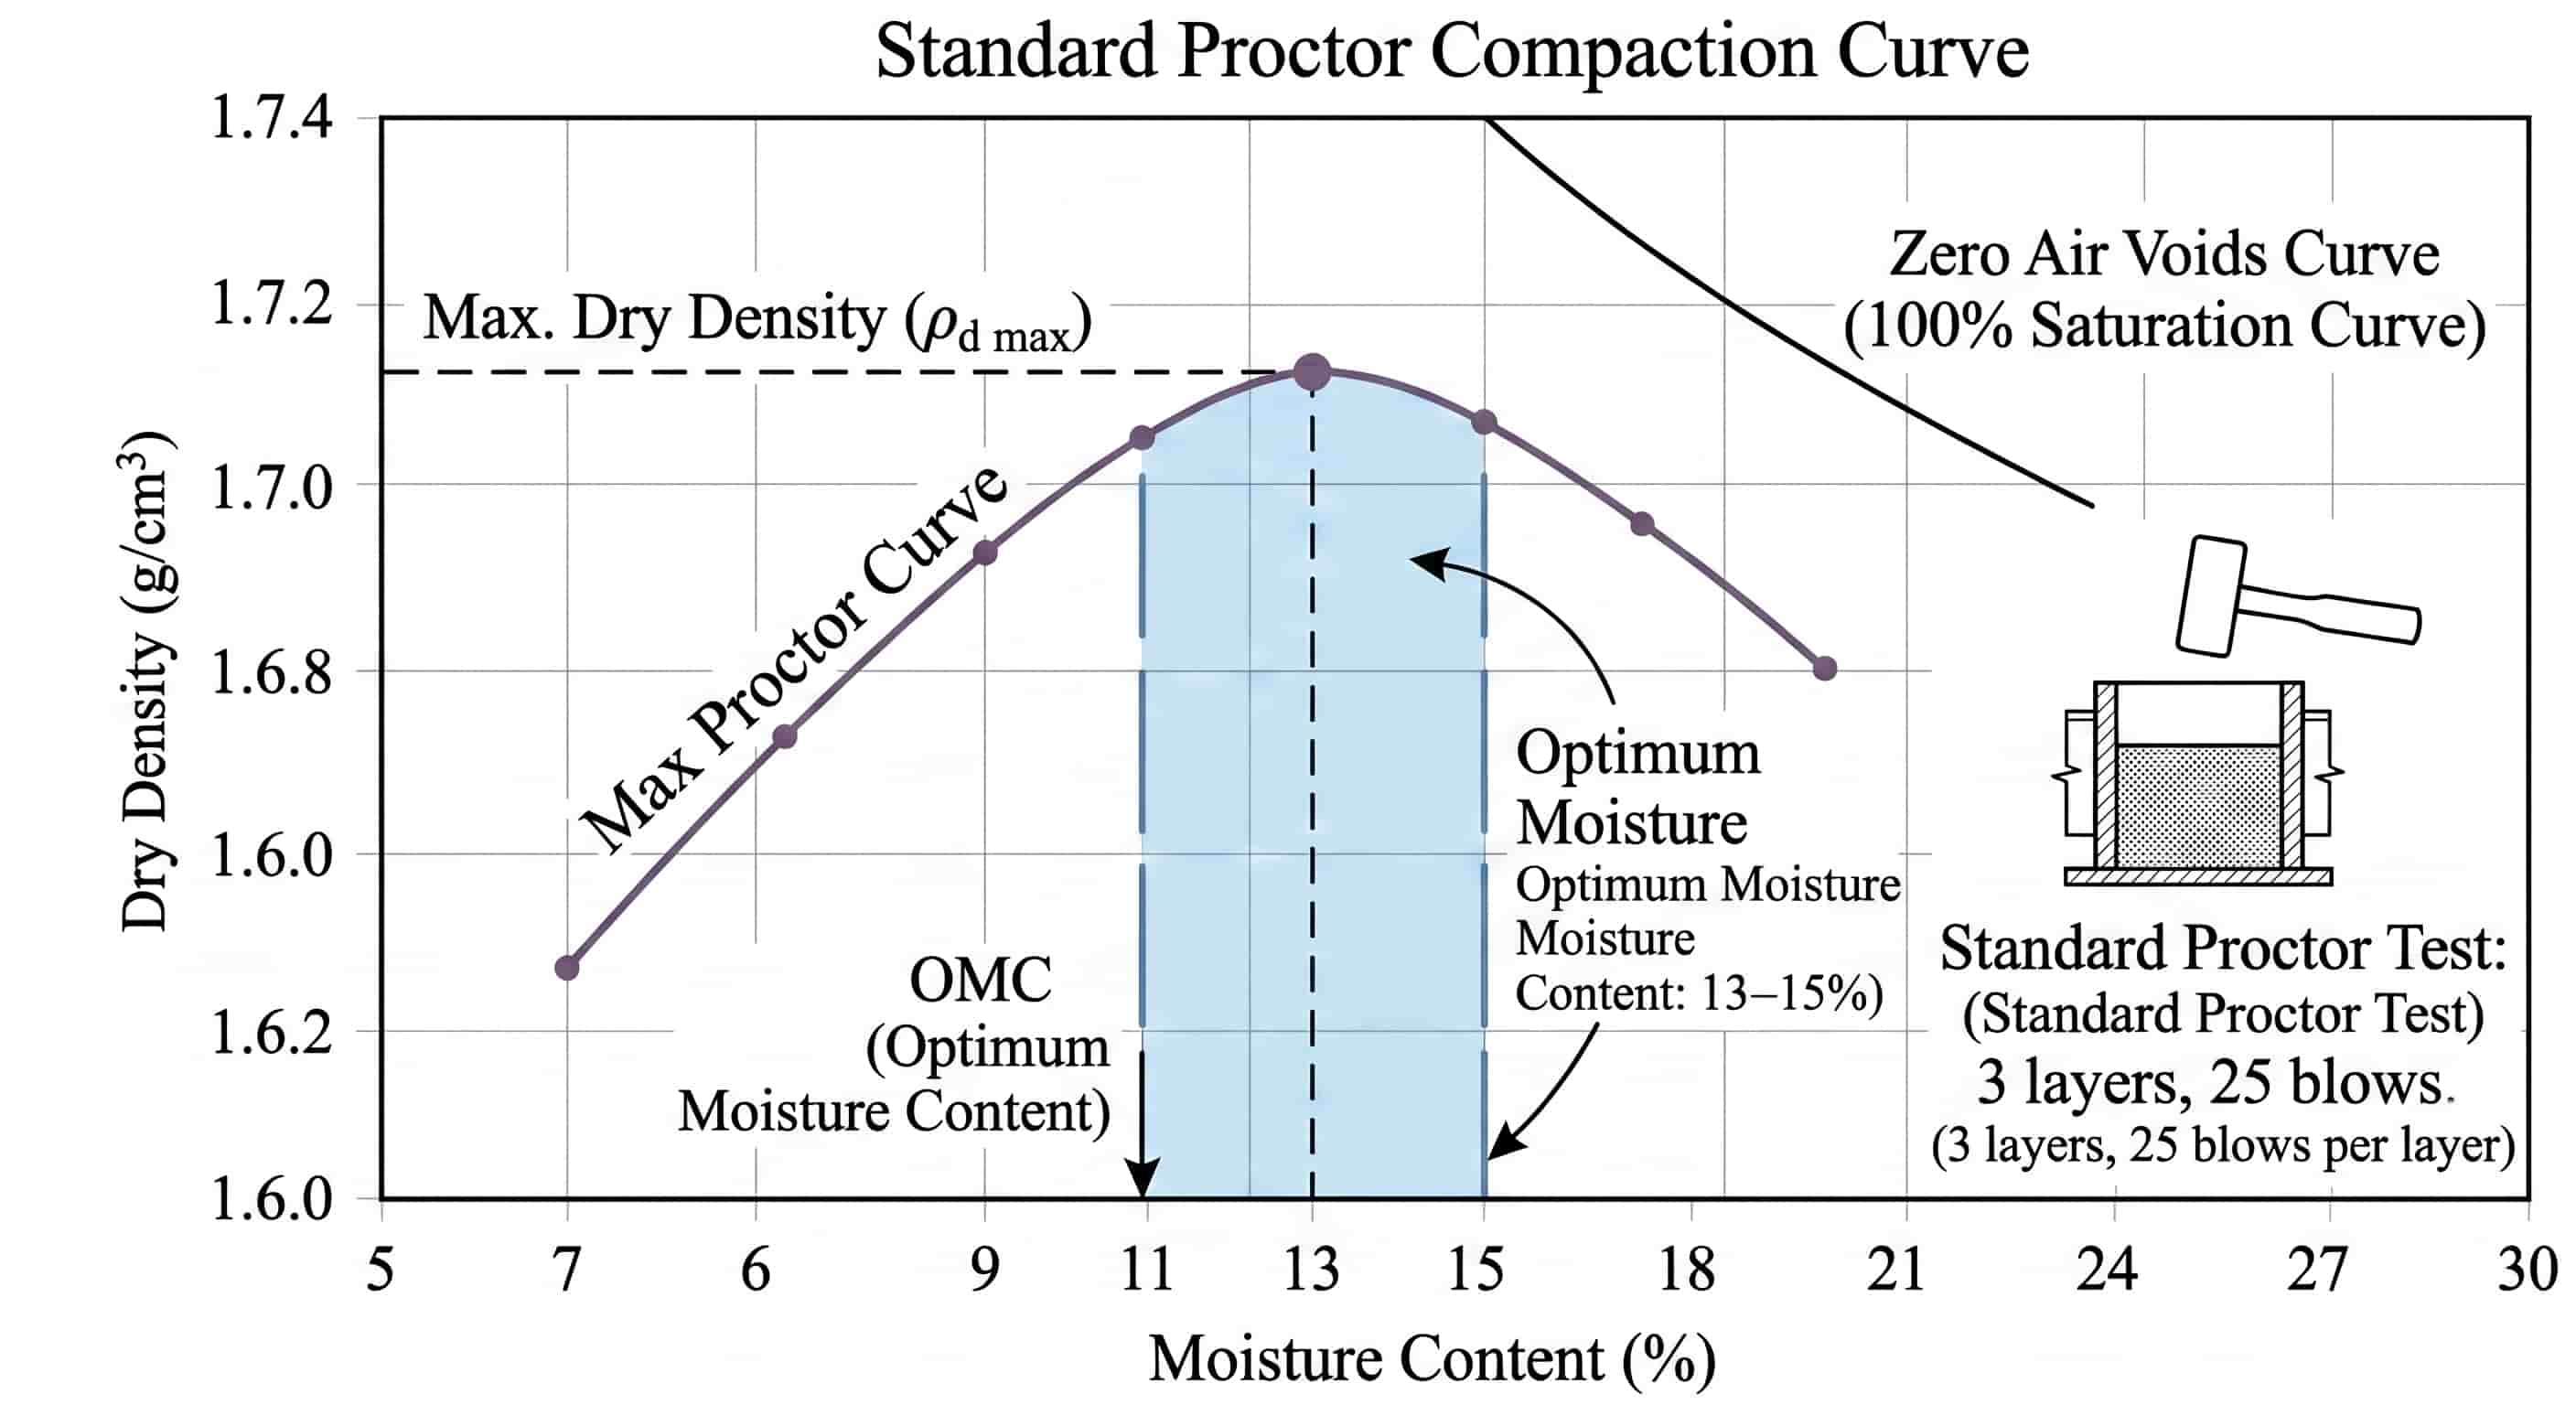
Toprak, optimum nem içeriğinde (genellikle kil ağırlıklı dolgu için %13 ila %15 civarında) en verimli şekilde sıkışır. Bu aralığın altında, toprak parçacıkları makinenin kaç kez geçiş yaptığına bakılmaksızın yeniden düzenlenmeye direnç gösterir. Bunun üzerinde ise dolgu plastikleşir ve aşağı doğru yoğunlaşmak yerine yana doğru itilir; bu da boruların yerinden oynamasının nedenlerinden biridir. Pratikte bu, özellikle değişken hava koşullarında bir hafriyat yığınında bekletilmiş kazılmış doğal malzeme kullanıyorsanız, ilk katman yerleştirilmeden önce dolgu nemini kontrol etmek anlamına gelir. Gözle görülür şekilde ıslak, yapışkan dolgunun drenajı için zamana ihtiyacı vardır veya sıkıştırma başlamadan önce yayılıp çevrilerek havalandırılmalıdır. Islak dolguya daha fazla geçiş eklemek beklemenin yerini tutmaz; sadece zaman ve yakıt israfına yol açarken toprak makineye adeta güler.
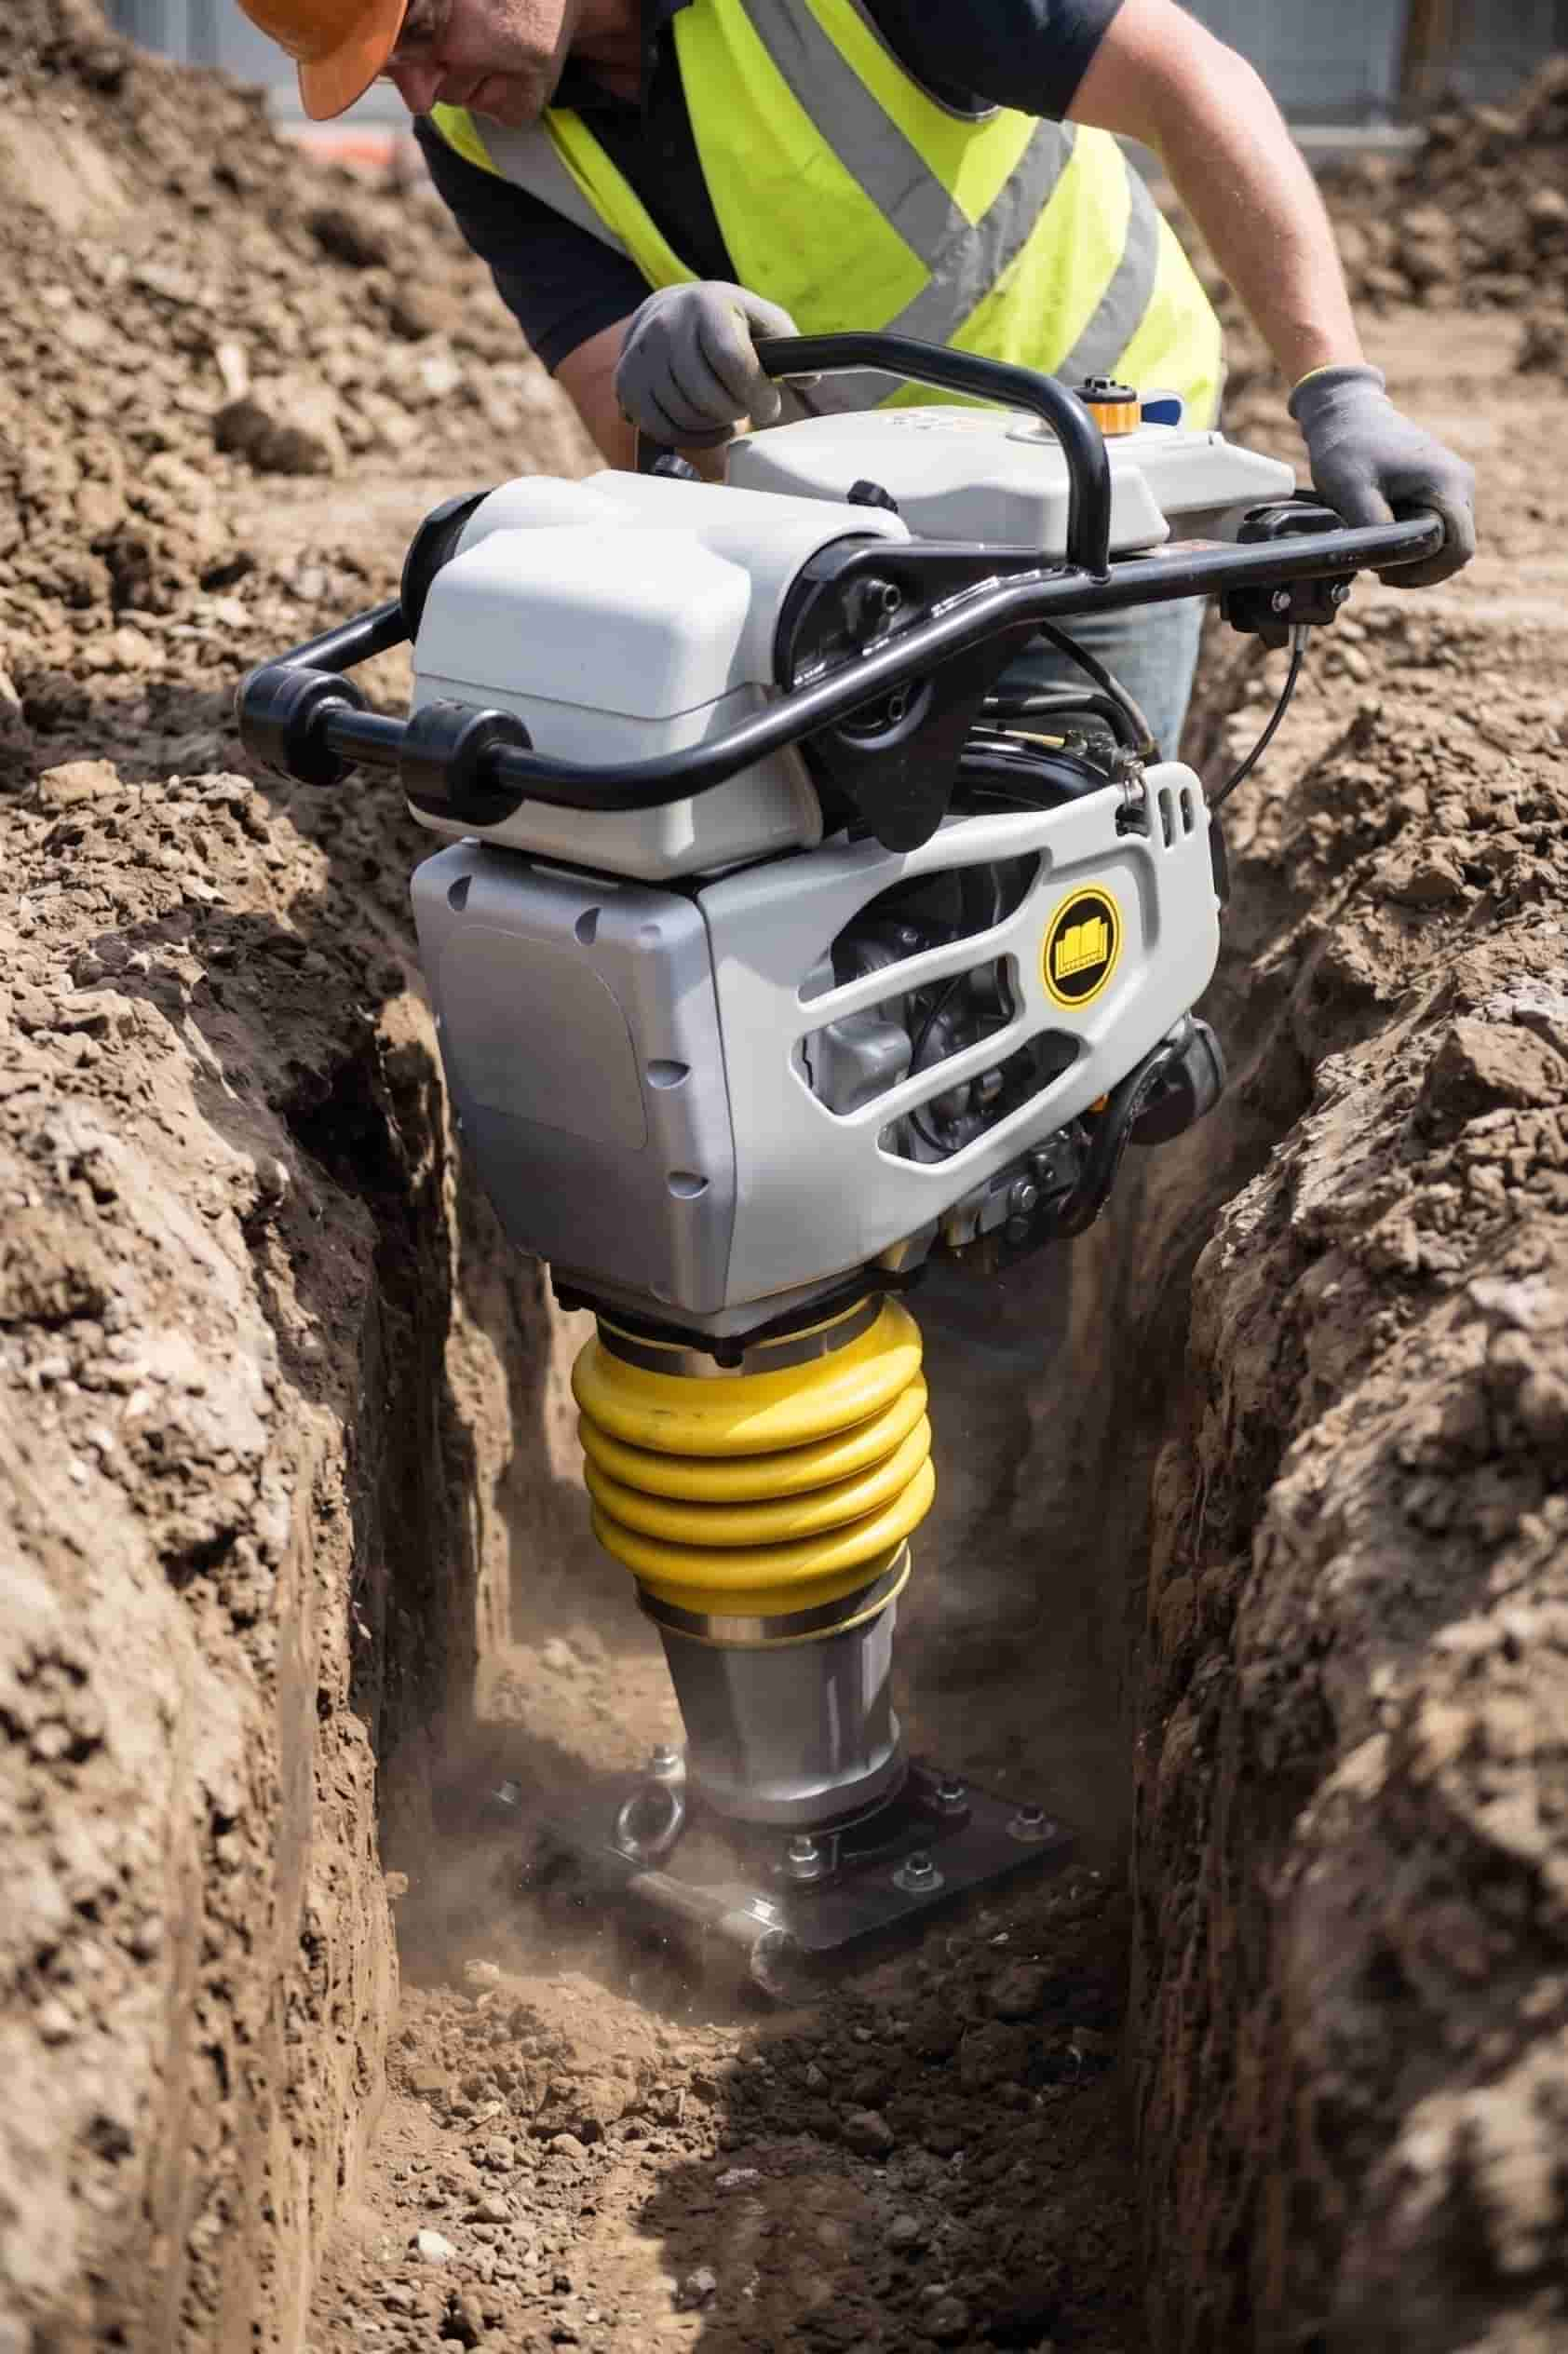
Hendek geometrisi, toprak tipi tartışmasına bile geçmeden çoğu sıkıştırma ekipmanını devre dışı bırakır. Standart altyapı hendekleri 45 ila 90 cm genişliğindedir ve ortasında bir boru bulunduğundan çalışma alanı sınırlıdır. Plaka tipi sıkıştırıcı, bu koşulların çoğu için çok geniştir ve boru bağlantı noktalarının veya rakorların etrafından hasar riski olmadan geçmenin bir yolu yoktur. Sıkıştırıcının dar taban plakası (çoğu modelde 28 ila 33 cm) boru bölgesinin yanına rahatça oturur ve dik çalışma pozisyonu, operatörün kazı alanına girmesine gerek kalmadan makinenin hendek kenarından yönetilebileceği anlamına gelir.
Şehir içi altyapı kazılarında en sık karşılaşılan durum olan kil ağırlıklı doğal dolgu zemininde, tokmak darbesinin etkisi, malzeme için doğru fiziksel araçtır. Kil parçacıkları sürtünmeyle değil, yüzey kimyasıyla bağlanır ve titreşime anlamlı bir şekilde tepki vermezler. Toprak matrisinden hapsolmuş havayı ve suyu serbest bırakmak için doğrudan darbe kuvvetine ihtiyaç duyarlar. Tokmak tam olarak bunu sağlar ve plaka kompaktörün yapışkan malzemede güvenilir bir şekilde sağlayamayacağı şey de tam olarak budur.
Çizmenizle zemini yoklamak bir sıkıştırma testi değildir. Bu bir tahmindir. Proje kayıtlarına gerçekten geçen iki saha yöntemi, yerinde hızlı yoğunluk ve nem okumaları sağlayan nükleer yoğunluk ölçer (ASTM D6938) ve daha yavaş olan ancak temel saha aletlerinin ötesinde kalibre edilmiş ekipman gerektirmeyen kum koni testi (ASTM D1556)'dir. Her ikisi de sonucu Proctor maksimum kuru yoğunluğunun yüzdesi olarak ifade eder. Ana dolgu bölgesi için, çoğu yol ve altyapı şartnamesi Standart Proctor'un %95'ini gerektirir. Asfaltın altındaki üst 12 inçlik kısımda ise %98 yaygın bir gerekliliktir.
Yol geçişleri için pratik bir test düzeni, her katman için 100 doğrusal fitlik hendekte bir yoğunluk testi ve denetlenen işlerde her katman değişiminde bir testtir. Test sonucu belirtilen değerin altında çıkarsa, iki geçiş daha yapın ve bir sonraki katmanı yerleştirmeden önce tekrar test edin. Yetersiz sıkıştırılmış malzemenin üzerine daha fazla dolgu eklemek sorunu çözmez; aksine onu gömer ve sonunda zemin yüzeyi onu sizin için bulacaktır.
Doğru sıkıştırma makinesini seçmek ilk karardır ve yanlış seçim, sonrasında yapılacak her şeyi etkiler. Toprak tipi, kaldırma derinliği, saha geometrisi ve maliyet dahil olmak üzere, sıkıştırma tokmağı mı yoksa plaka tipi sıkıştırma makinesi mi kullanılacağına dair net bir açıklama için, kapsamlı kılavuzumuzu okuyun: [ Sıkıştırma Makinesi ve Kompaktör: Temel Farkların Ortaya Çıkarılması ].

