उत्पादन ज्ञान लोकप्रियीकरण
३० वर्षांपासून बांधकाम यंत्रसामग्री सोल्यूशन्सचा बांधकाम उपकरण पुरवठादार.
इंग्रजी
३० वर्षांपासून बांधकाम यंत्रसामग्री सोल्यूशन्सचा बांधकाम उपकरण पुरवठादार.
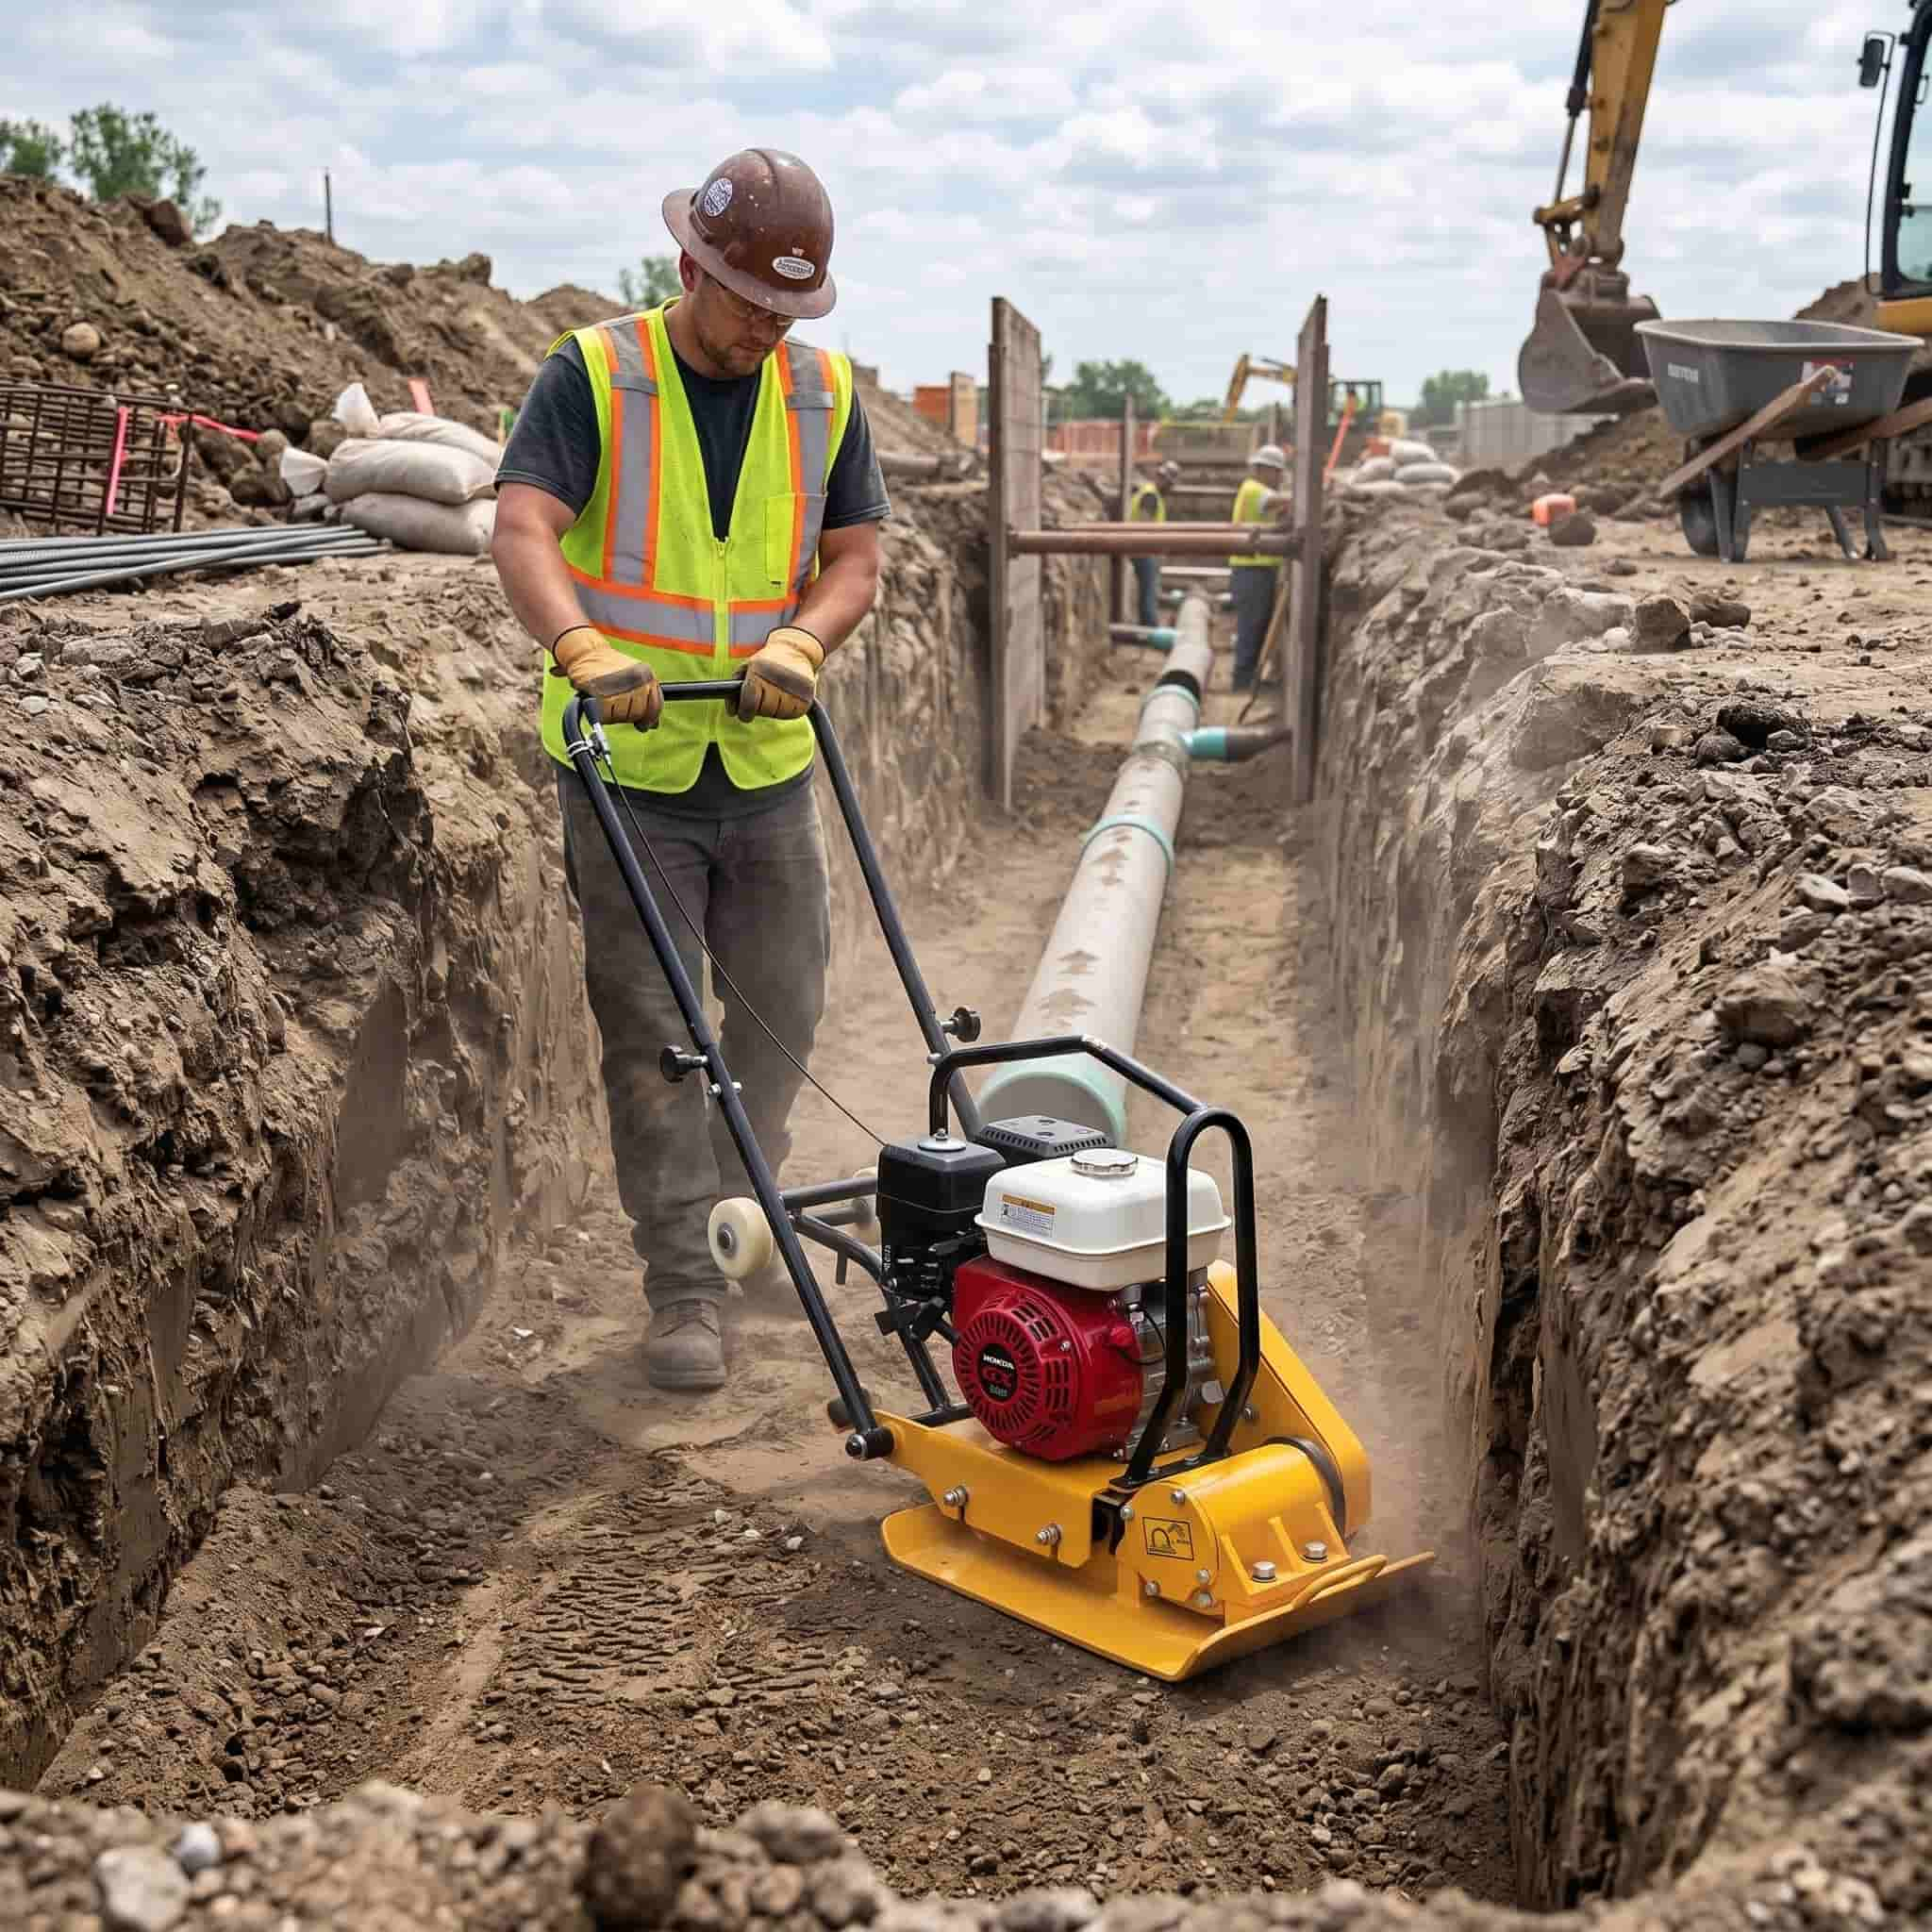
बांधकाम स्थळांवर घडणारी एक अशी परिस्थिती आहे, जी कोणालाही मान्य करायला आवडणार नाही: खड्डा भरला जातो, पृष्ठभाग पूर्ववत केला जातो, कामगार आपले सामान आवरतात आणि सहा महिन्यांनंतर, युटिलिटी लाईनच्या नेमक्या रेषेत एक खचलेला पट्टा दिसू लागतो. फरसबंदी खाली बसते, क्लायंटचा फोन येतो आणि अचानक प्रत्येकजण ही चूक कोणाची आहे हे शोधण्याचा प्रयत्न करू लागतो. बहुतेक वेळा, खरे उत्तर हे असते की कोणीही काही मोठी चूक केलेली नसते — त्यांनी फक्त भराव दाबून घट्ट करण्याच्या प्रक्रियेला, जी प्रत्यक्षात एक संरचनात्मक पायरी आहे, तिला अंतिम औपचारिकता मानलेले असते. हा विचार बदलण्यासाठीच हे मार्गदर्शक आहे, कारण एकदा का तुम्हाला जमिनीखाली काय घडत आहे आणि प्रत्येक पायरी का महत्त्वाची आहे हे समजले की, खड्ड्यातील माती योग्यरित्या दाबून घट्ट करणे अवघड नसते.
खंदक खोदल्यानंतर जमीन खचण्याची दोन सर्वात सामान्य कारणे म्हणजे निकृष्ट दर्जाचा भराव आणि अपुरे दाबण. निकृष्ट दर्जाचा भराव सहज ओळखता येतो आणि सहसा तो लवकर लक्षात येतो. अपुरे दाबण अधिक कपटी असते — पृष्ठभाग पूर्णपणे घट्ट वाटू शकतो, पण प्रत्यक्षात जमिनीच्या पातळीपासून दोन फूट खाली एक अपुऱ्या दाबणाचा भाग असतो, जो वाहतुकीचा भार किंवा पावसाळ्यामुळे खचण्याची वाट पाहत असतो. जेव्हा जमीन खचते, तेव्हा ती एकदम खचत नाही. खंदकाच्या रेषेनुसार असलेल्या त्या विशिष्ट पट्टीत ती हळूहळू खाली खचते, आणि याचमुळे निरीक्षकांना नेमके काय खचत आहे हे कळते.
बिघाडाचा दुसरा प्रकार कमी दिसतो, पण तो रचनेच्या दृष्टीने अधिक गंभीर असतो. लवचिक पाईप्स — पीव्हीसी, एचडीपीई, नालीदार स्टील — बाजूच्या आधारासाठी सभोवतालच्या मातीवर अवलंबून असतात. जेव्हा पाईपच्या सभोवतालची माती योग्यरित्या दाबून घट्ट केलेली नसते, तेव्हा उभ्या भाराखाली पाईप वाकतो. त्याचा आडवा छेद गोलाकारावरून लंबगोलाकार होतो, भिंतीवरील ताण वाढतो आणि कालांतराने पाईप त्याच्या डिझाइन केलेल्या आयुर्मानाच्या खूप आधीच निकामी होतो. कॅमेरा तपासणी होईपर्यंत किंवा त्याहून वाईट म्हणजे पाईप कोसळेपर्यंत हे तुमच्या लक्षात येणार नाही. दोन्ही परिणामांमध्ये एक अवघड चर्चा आणि खर्चिक उत्खनन यांचा समावेश असतो.
खंदक भरण्याच्या कामातील सर्वात उपयुक्त मानसिक बदल म्हणजे, खंदकाला भरायचा एक मोठा खड्डा न मानता, त्याला एकमेकांवर रचलेले तीन वेगवेगळे विभाग म्हणून पाहणे. प्रत्येक विभागाची संरचनात्मक जबाबदारी, दाबण्याची आवश्यकता आणि काही प्रकरणांमध्ये उपकरणेही वेगवेगळी असतात. या सर्वांना एकसारखेच वागवल्यामुळेच दाबण्याच्या बहुतेक समस्या सुरू होतात.
पाईपच्या अगदी खाली बेडिंग लेयर असतो — साधारणपणे ४ ते ६ इंच जाडीचा काळजीपूर्वक टाकलेला थर, जो पाईपला आधार देण्यासाठी एकसमान, भार-वितरित करणारा पृष्ठभाग देतो. हा भाग पॉवर उपकरणांनी दाबला जात नाही. तो हाताने टाकला जातो आणि हलकेच दाबला जातो, कारण पाईपच्या मुख्य भागाखाली एकाच बिंदूवर भार पडणे टाळायचे असते. हाँचिंग मटेरियल, जे बेडिंगपासून पाईपच्या दोन्ही बाजूंच्या मध्यरेषेपर्यंत भरले जाते, तो पार्श्व आधार देणारा भाग असतो — संपूर्ण खंदकातील कदाचित सर्वात संरचनात्मकदृष्ट्या महत्त्वाचा भाग. येथे पाईपच्या भिंतीपासून किमान १२ इंच अंतरावर हलक्या वजनाच्या रॅमरने काम करा आणि पाईपला हलवू शकणारे किंवा त्याच्या सांध्यांना नुकसान पोहोचवू शकणारे आघात बल निर्माण न करता काळजीपूर्वक दाबा. या भागात घाई करू नका. यावरील प्रत्येक काम योग्यरित्या करण्यावरच अवलंबून आहे.
पाईपच्या वरच्या भागापासून अंदाजे १२ इंच वर ते तयार पृष्ठभागाच्या सुमारे १८ इंच खाली, याच भागात खऱ्या अर्थाने दाबण्याचे काम (कॉम्पॅक्शन) होते. बहुतेक प्रकल्पांच्या विनिर्देशांनुसार, रस्ता ओलांडण्यासाठी या भागातून ९५% स्टँडर्ड प्रॉक्टर घनता (ASTM D698) असणे आवश्यक असते, आणि या आकड्याचा एक विशिष्ट अर्थ आहे — तो केवळ डोळ्यांनी किंवा स्पर्शाने अंदाज लावून मोजता येत नाही. इथेच टॅम्पिंग रॅमर आपले स्थान सिद्ध करतो, विशेषतः चिकट स्थानिक मातीने भरलेल्या अरुंद खंदकांमध्ये. त्याची अरुंद बेसप्लेट पाईपच्या बाजूला सहजपणे बसते, त्याची आघात ऊर्जा प्रत्येक थरातून उभ्या दिशेने आत शिरते, आणि ते चिकणमातीचे प्रमाण जास्त असलेल्या भरावावर अशा प्रकारे काम करते, ज्याची बरोबरी कंपनावर आधारित यंत्रे सहज करू शकत नाहीत. विशेषतः खंदकाच्या कामात उपकरणांची निवड इतकी महत्त्वाची का असते, असा प्रश्न तुम्हाला कधी पडला असेल, तर हाच तो भाग आहे जो त्याचे स्पष्टीकरण देतो. रॅमर प्लेट कॉम्पॅक्टरपेक्षा केव्हा सरस ठरतो — आणि केव्हा नाही — याच्या संपूर्ण विश्लेषणासाठी, [आमचे मार्गदर्शक] पहा. रॅमर विरुद्ध कॉम्पॅक्टर: प्रमुख फरक उलगडत आहे ] निर्णयाचे तपशीलवार वर्णन करते.
सर्वात वरचा भाग — सब-बेस किंवा पेव्हमेंट लेयरच्या आधीचे शेवटचे १२ ते १८ इंच — हा असा भाग आहे जिथे प्लेट कॉम्पॅक्टर आणण्यासाठी परिस्थिती अखेरीस पुरेशी मोकळी होते, विशेषतः जर खंदकाची रुंदी परवानगी देत असेल आणि भराव आयात केलेल्या दाणेदार सामग्रीमध्ये किंवा रोड बेस ॲग्रीगेटमध्ये बदलत असेल. येथे खोलवर आघाताने प्रवेश करण्यापेक्षा वेग आणि पृष्ठभागाचे आच्छादन अधिक उपयुक्त ठरते. शेवटच्या थरावर रिव्हर्सिबल प्लेट कॉम्पॅक्टरने दोन लंबवत फेऱ्या मारणे हे किमान मानक आहे. हा भाग पृष्ठभागाच्या जवळ आहे म्हणून त्यात शॉर्टकट मारू नका — यावर वाहतुकीचा सर्वात थेट भार येतो आणि हाच थर सर्वात आधी खाली बसतो.
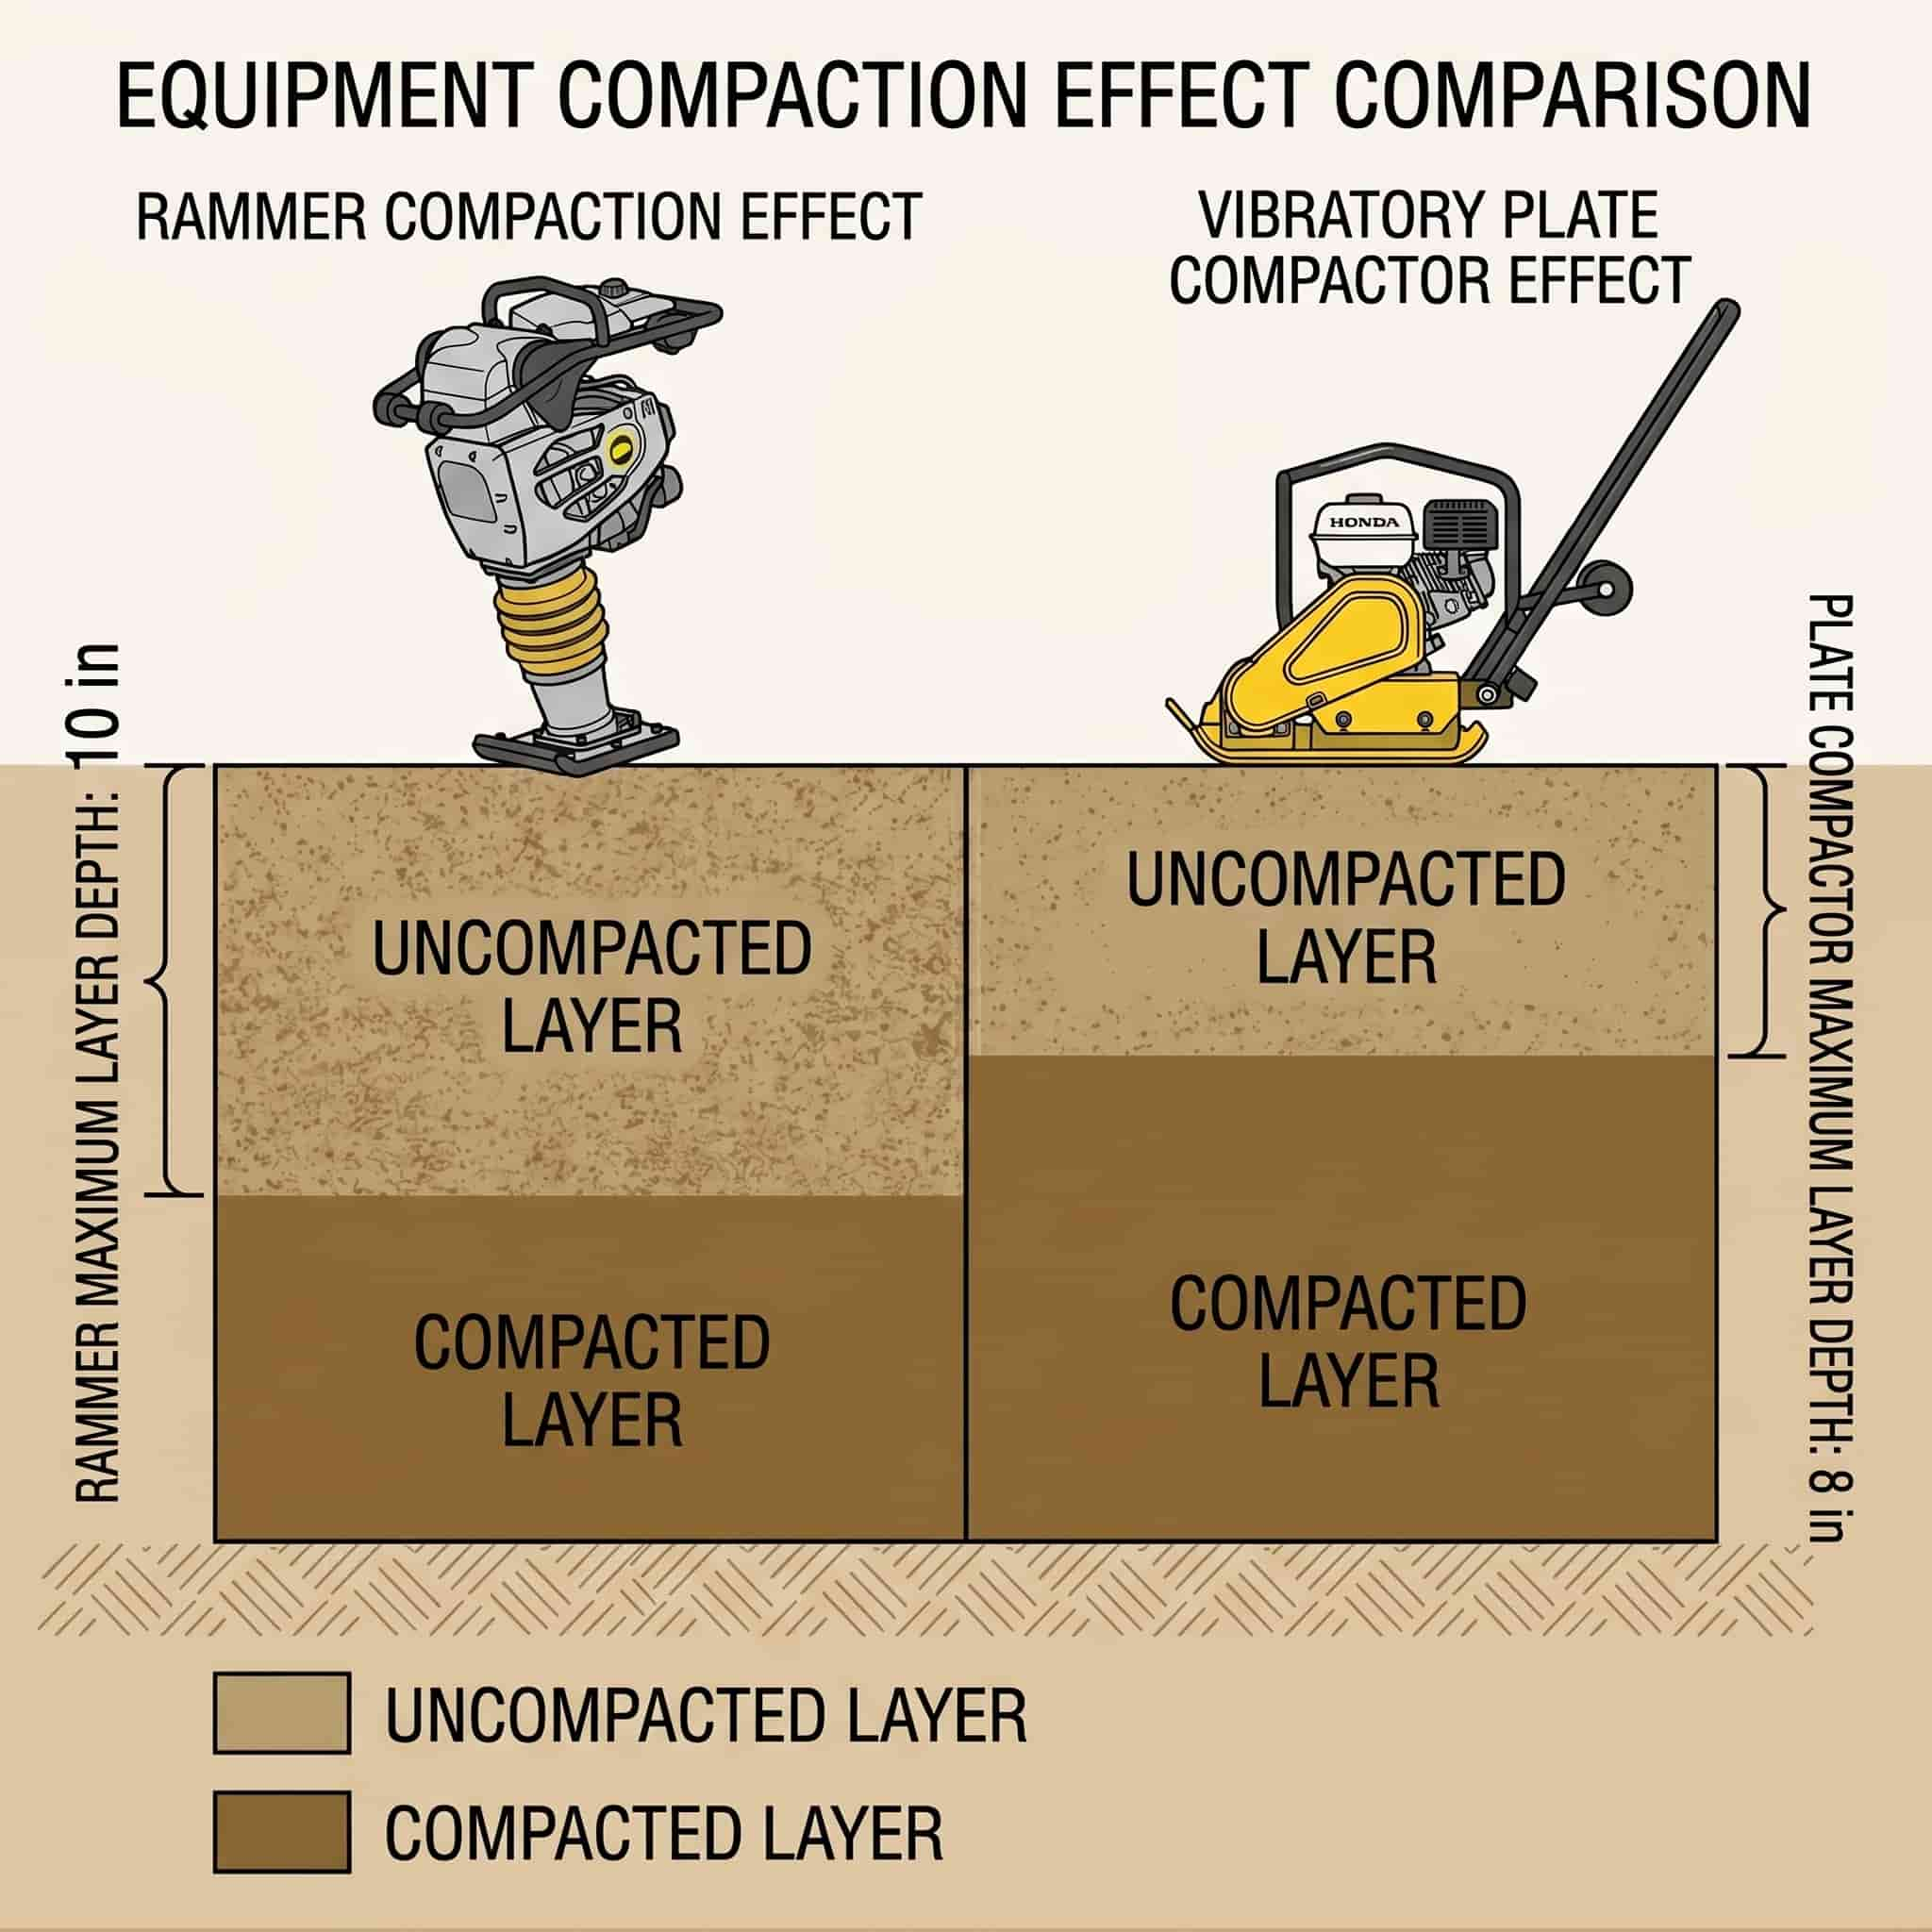
जे कामगार गट कॉम्पॅक्शन चाचणीत क्वचितच अयशस्वी होतात आणि जे नियमितपणे अयशस्वी होतात, त्यांच्यात फरक करणारा एक नियम आहे: पातळ थरांमध्ये काम करा आणि प्रत्येक फेरी मोजा. चिकणमातीच्या भरावावर काम करणाऱ्या रॅमरने प्रत्येक थरात ८ ते १० इंचांपेक्षा जास्त सैल सामग्रीवर काम करू नये. दाणेदार भरावावर काम करणारा प्लेट कॉम्पॅक्टर बहुतेक ठिकाणी प्रत्येक थरात जास्तीत जास्त ६ ते ८ इंच सामग्रीवरच काम करतो. १४-इंचांचा थर एकाच वेळी कॉम्पॅक्ट करण्याचा प्रयत्न केल्यास एक निश्चित भ्रम निर्माण होतो — पृष्ठभाग घट्ट होतो, सर्व काही व्यवस्थित दिसते, आणि थराच्या खालच्या अर्ध्या भागावर कोणतीही ठोस कॉम्पॅक्शन ऊर्जा पोहोचलेली नसते. तो न कॉम्पॅक्ट केलेला थर म्हणजे भविष्यात होणारे सेटलमेंट (जमिनीचे खचणे) होय.
फेऱ्यांची संख्या ही केवळ एक औपचारिकता नाही. बहुतेक विनिर्देश-अनुरूप खंदकाच्या कामासाठी, रॅमरने प्रत्येक थरासाठी दोन एकमेकांवर येणाऱ्या फेऱ्या किंवा प्लेट कॉम्पॅक्टरने दोन काटकोनी फेऱ्या ही आधारभूत पातळी आहे. चिकणमातीचे प्रमाण जास्त असलेल्या नैसर्गिक भरावाच्या ठिकाणी, रस्ता ओलांडण्याच्या जागेजवळ तीन फेऱ्या ही अधिक समर्थनीय आधारभूत पातळी आहे. त्यापलीकडे, एकदा पदार्थ त्याच्या प्रॉक्टर इष्टतम पातळीवर पोहोचला की, अतिरिक्त फेऱ्यांमुळे मिळणारा परतावा कमी होत जातो — आणि चिकणमातीवर त्या बिंदूच्या पुढे ढकलल्यास, अधिक घनीकरण होण्याऐवजी प्रत्यक्षात कतरण-अपयश (shear failure) येऊ शकते, जे कॉम्पॅक्शनच्या बाबतीत बोल्ट जास्त घट्ट करण्यासारखेच आहे.
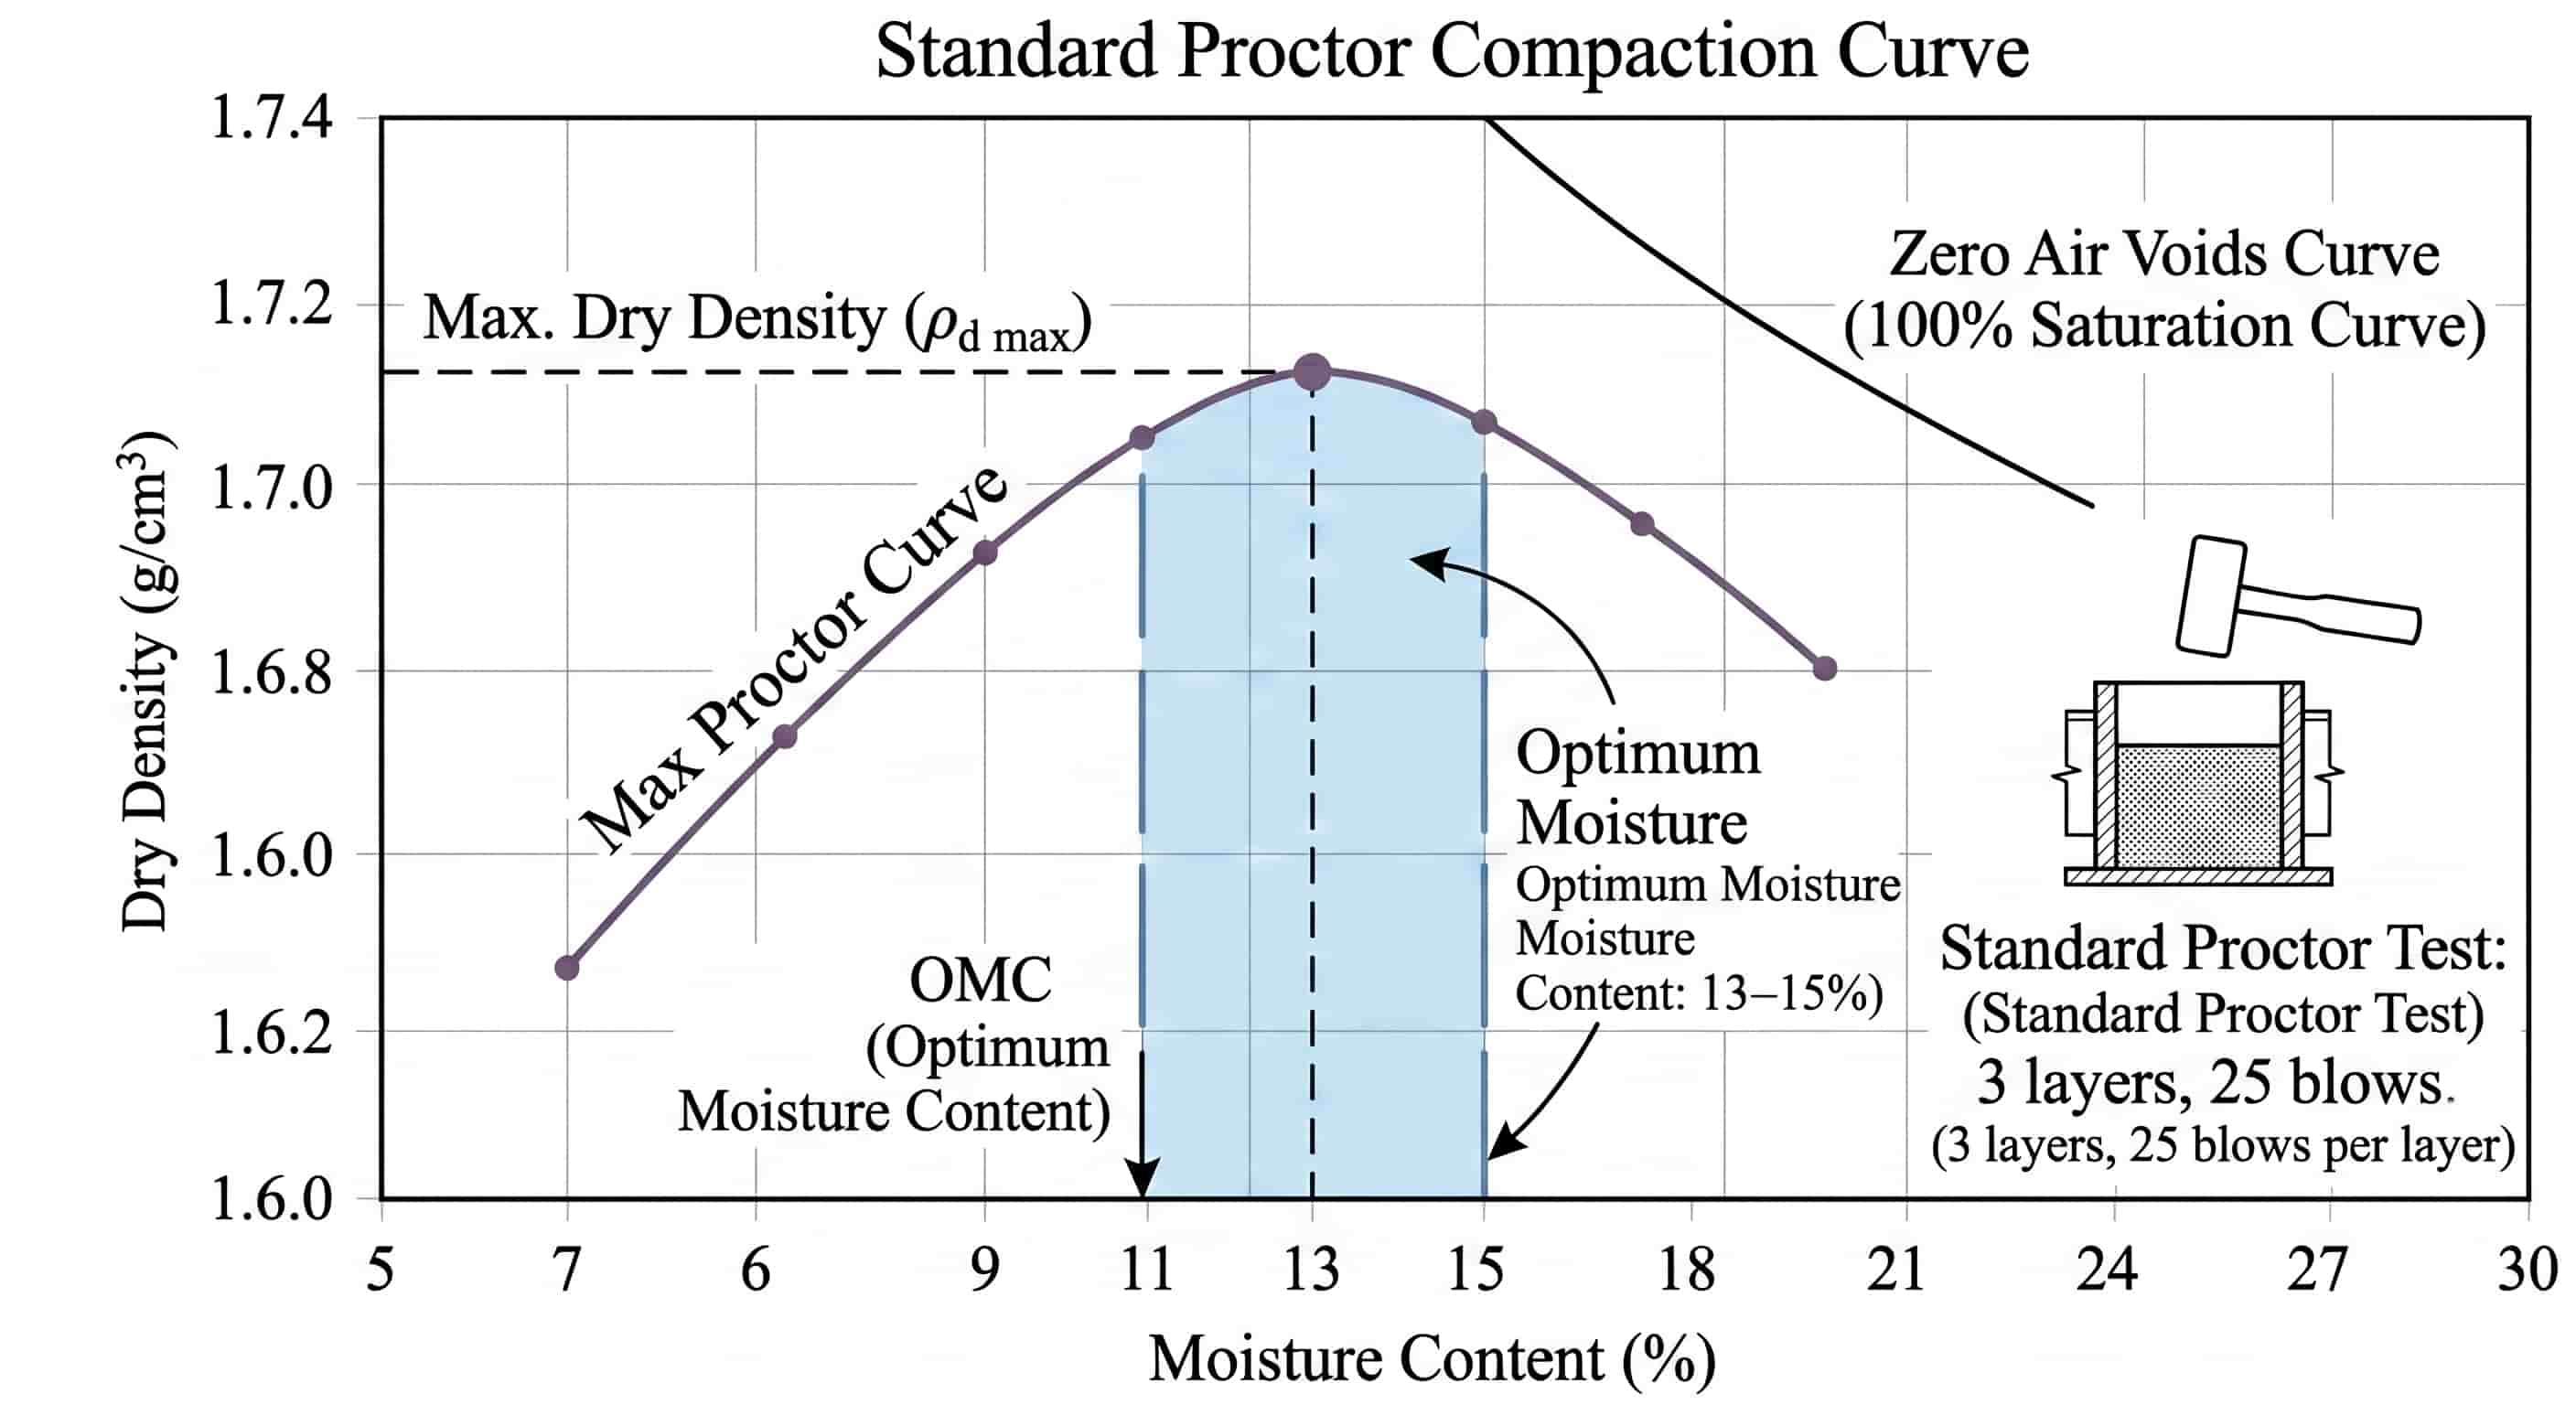
माती तिच्या इष्टतम आर्द्रतेच्या पातळीवर किंवा त्याच्या जवळपास सर्वात कार्यक्षमतेने घट्ट होते — चिकणमातीचे प्रमाण जास्त असलेल्या भरावासाठी ही पातळी साधारणपणे १३ ते १५ टक्के असते. या पातळीच्या खाली, यंत्राने कितीही फेऱ्या मारल्या तरी मातीचे कण पुन्हा व्यवस्थित बसण्यास विरोध करतात. या पातळीच्या वर, भराव लवचिक बनतो आणि खाली घट्ट होण्याऐवजी बाजूला ढकलला जातो, आणि पाईप्स जागेवरून सरकण्याचे हे देखील एक कारण आहे. व्यवहारात, याचा अर्थ असा होतो की पहिला थर टाकण्यापूर्वी भरावातील ओलावा तपासावा, विशेषतः जेव्हा तुम्ही उत्खनन केलेली स्थानिक माती वापरत असाल जी बदलत्या हवामानात मातीच्या ढिगाऱ्यात पडून राहिली आहे. स्पष्टपणे ओला आणि चिकट दिसणाऱ्या भरावाला पाण्याचा निचरा होण्यासाठी वेळ देणे आवश्यक आहे किंवा घट्ट करण्याची प्रक्रिया सुरू करण्यापूर्वी तो पसरवून आणि उलटून हवा खेळती करणे आवश्यक आहे. ओल्या भरावावर अधिक फेऱ्या मारणे हा वाट पाहण्याचा पर्याय नाही — यामुळे फक्त वेळ आणि इंधन वाया जाते, तर माती यंत्राची चेष्टा करत राहते.
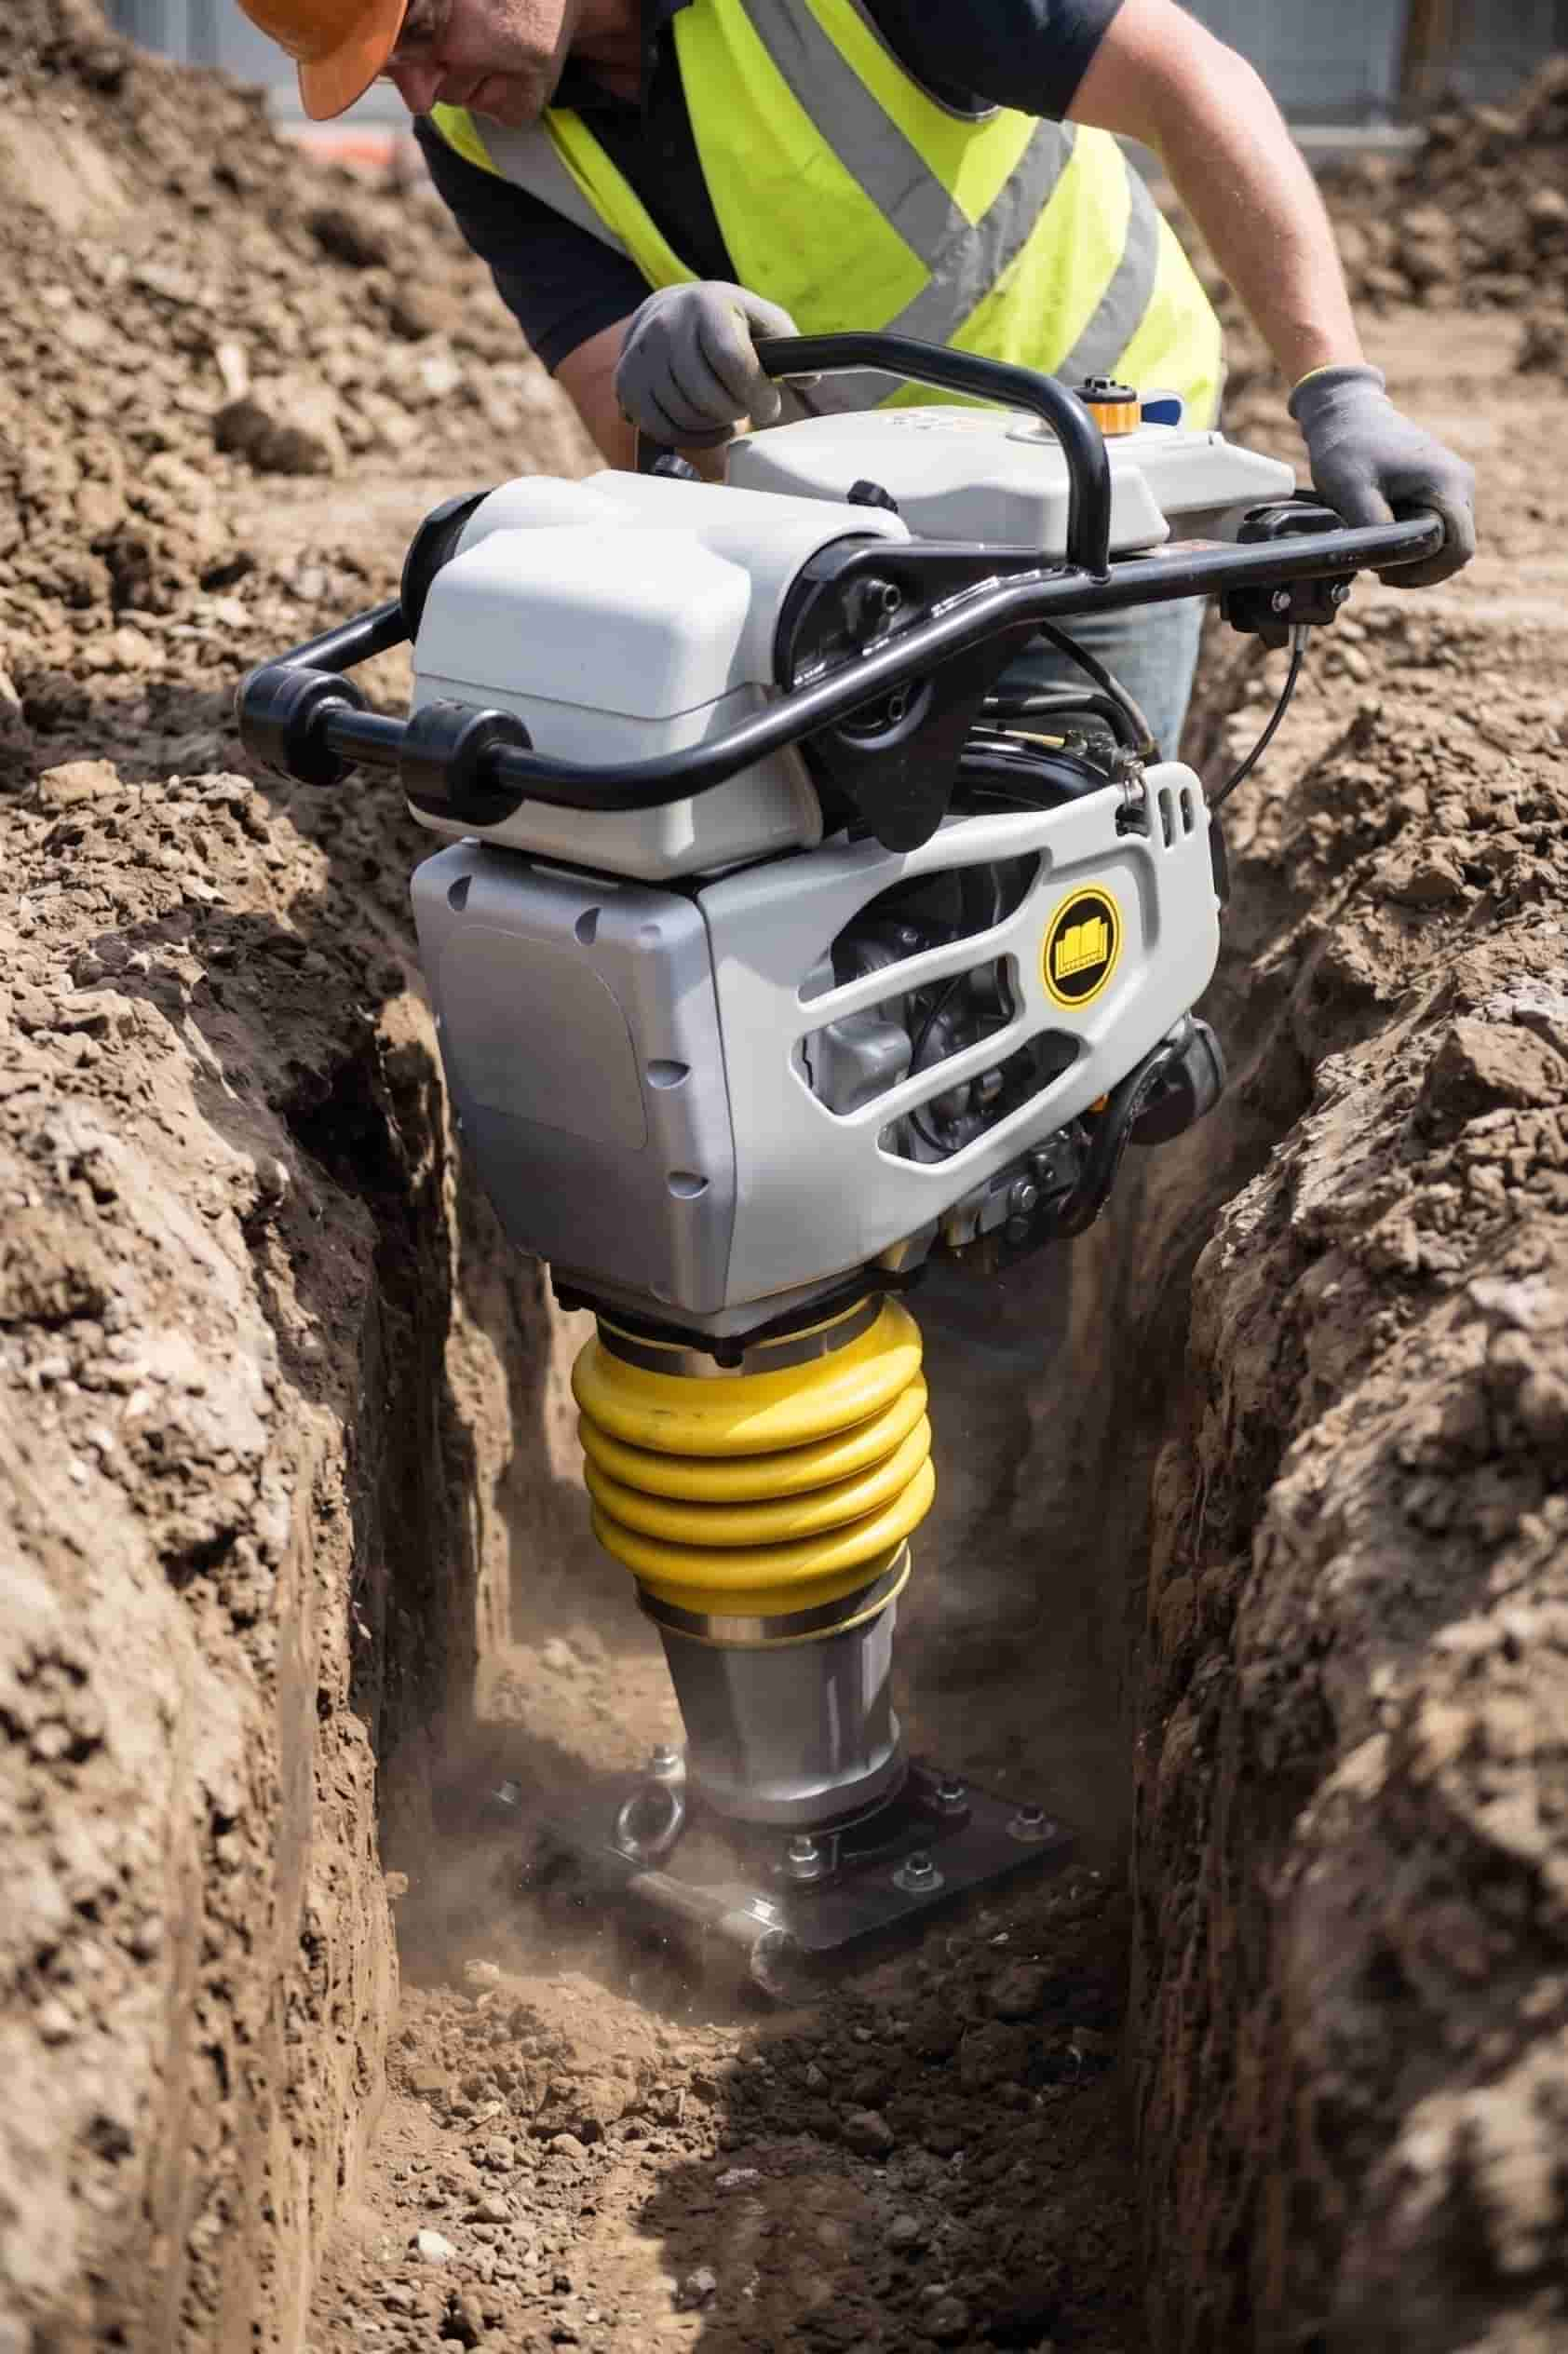
मातीच्या प्रकारावर चर्चा सुरू होण्याआधीच, खंदकाच्या रचनेमुळे बहुतेक कॉम्पॅक्शन उपकरणे बाद ठरतात. सामान्य युटिलिटी खंदक १८ ते ३६ इंच रुंद असतात आणि मध्यभागी पाईप असल्याने, कामासाठीची जागा मर्यादित असते. यापैकी बहुतेक परिस्थितींसाठी प्लेट कॉम्पॅक्टर खूप रुंद असतो आणि नुकसान होण्याचा धोका पत्करल्याशिवाय पाईपचे सांधे किंवा फिटिंग्जच्या भोवती फिरण्याचा त्याच्याकडे कोणताही मार्ग नसतो. रॅमरची अरुंद बेसप्लेट — बहुतेक मॉडेल्समध्ये ११ ते १३ इंच — पाईपच्या जागेच्या बाजूला आरामात बसते, आणि सरळ स्थितीत काम करण्याच्या पद्धतीमुळे ऑपरेटरला खोदकामात न उतरवता खंदकाच्या काठावरून मशीन हाताळता येते.
शहरी भागातील उपयोगितांसाठीच्या खंदक खोदकामात सर्वात सामान्यपणे आढळणाऱ्या, चिकणमातीचे प्राबल्य असलेल्या नैसर्गिक भरावावर, रॅमरचा आघाती आघात हे त्या पदार्थासाठी एक योग्य भौतिक साधन ठरते. चिकणमातीचे कण घर्षणाने नव्हे, तर पृष्ठभागावरील रासायनिक प्रक्रियेमुळे एकमेकांशी जोडले जातात आणि ते कंपनाला अर्थपूर्ण प्रतिसाद देत नाहीत. मातीच्या रचनेत अडकलेली हवा आणि पाणी बाहेर काढण्यासाठी त्यांना थेट आघाती शक्तीची आवश्यकता असते. रॅमर नेमके हेच काम करतो — आणि चिकट पदार्थांमध्ये प्लेट कॉम्पॅक्टर नेमके हेच काम विश्वसनीयपणे करू शकत नाही.
आपल्या बुटाने जमिनीला स्पर्श करणे ही माती घट्ट होण्याची चाचणी नाही. तो एक अंदाज असतो. प्रकल्पाच्या नोंदीत प्रत्यक्षपणे समाविष्ट होणाऱ्या दोन क्षेत्रीय पद्धती म्हणजे न्यूक्लियर डेन्सिटी गेज (ASTM D6938), जे जागेवरच घनता आणि आर्द्रतेचे जलद वाचन देते, आणि सँड कोन टेस्ट (ASTM D1556), जी अधिक संथ आहे परंतु त्यासाठी मूलभूत जागेवरील साधनांव्यतिरिक्त कोणत्याही अंशांकित उपकरणांची आवश्यकता नसते. दोन्ही पद्धती निकाल प्रॉक्टरच्या कमाल कोरड्या घनतेच्या टक्केवारीच्या स्वरूपात व्यक्त करतात. मुख्य बॅकफिल झोनसाठी, बहुतेक रस्ते आणि युटिलिटी स्पेसिफिकेशन्सनुसार स्टँडर्ड प्रॉक्टरच्या ९५% घनता आवश्यक असते. डांबरीकरणाखालील वरच्या १२ इंचांमध्ये, ९८% ही सामान्य आवश्यकता असते.
रस्ता ओलांडण्याच्या ठिकाणी चाचणी करण्याची एक व्यावहारिक पद्धत म्हणजे, प्रत्येक थरासाठी खंदकाच्या प्रत्येक १०० रेषीय फुटांमागे एक घनता चाचणी आणि तपासलेल्या कामावर प्रत्येक थर बदलताना एक चाचणी करणे. जर चाचणीचा निकाल विनिर्देशांपेक्षा कमी आला, तर पुढचा थर टाकण्यापूर्वी आणखी दोन फेऱ्या करा आणि पुन्हा चाचणी घ्या. अपुऱ्या दाबलेल्या सामग्रीवर अधिक भराव टाकल्याने समस्या सुटत नाही — उलट ती सामग्री गाडली जाते आणि अखेरीस जमिनीचा पृष्ठभाग ती शोधून काढतो.
योग्य कॉम्पॅक्शन मशीन निवडणे हा पहिला निर्णय आहे, आणि तो चुकल्यास पुढील प्रत्येक गोष्टीवर परिणाम होतो. टॅम्पिंग रॅमर आणि प्लेट कॉम्पॅक्टर यांपैकी कोणता केव्हा वापरावा, याच्या सविस्तर माहितीसाठी — ज्यामध्ये मातीचा प्रकार, लिफ्टची खोली, जागेची भूमिती आणि खर्च यांचा समावेश आहे — आमचे संपूर्ण मार्गदर्शक वाचा: [ रॅमर विरुद्ध कॉम्पॅक्टर: प्रमुख फरक उलगडत आहे ].

