In leveransier fan boumasjinerie-oplossingen foar 30 jier.
Taal
In leveransier fan boumasjinerie-oplossingen foar 30 jier.
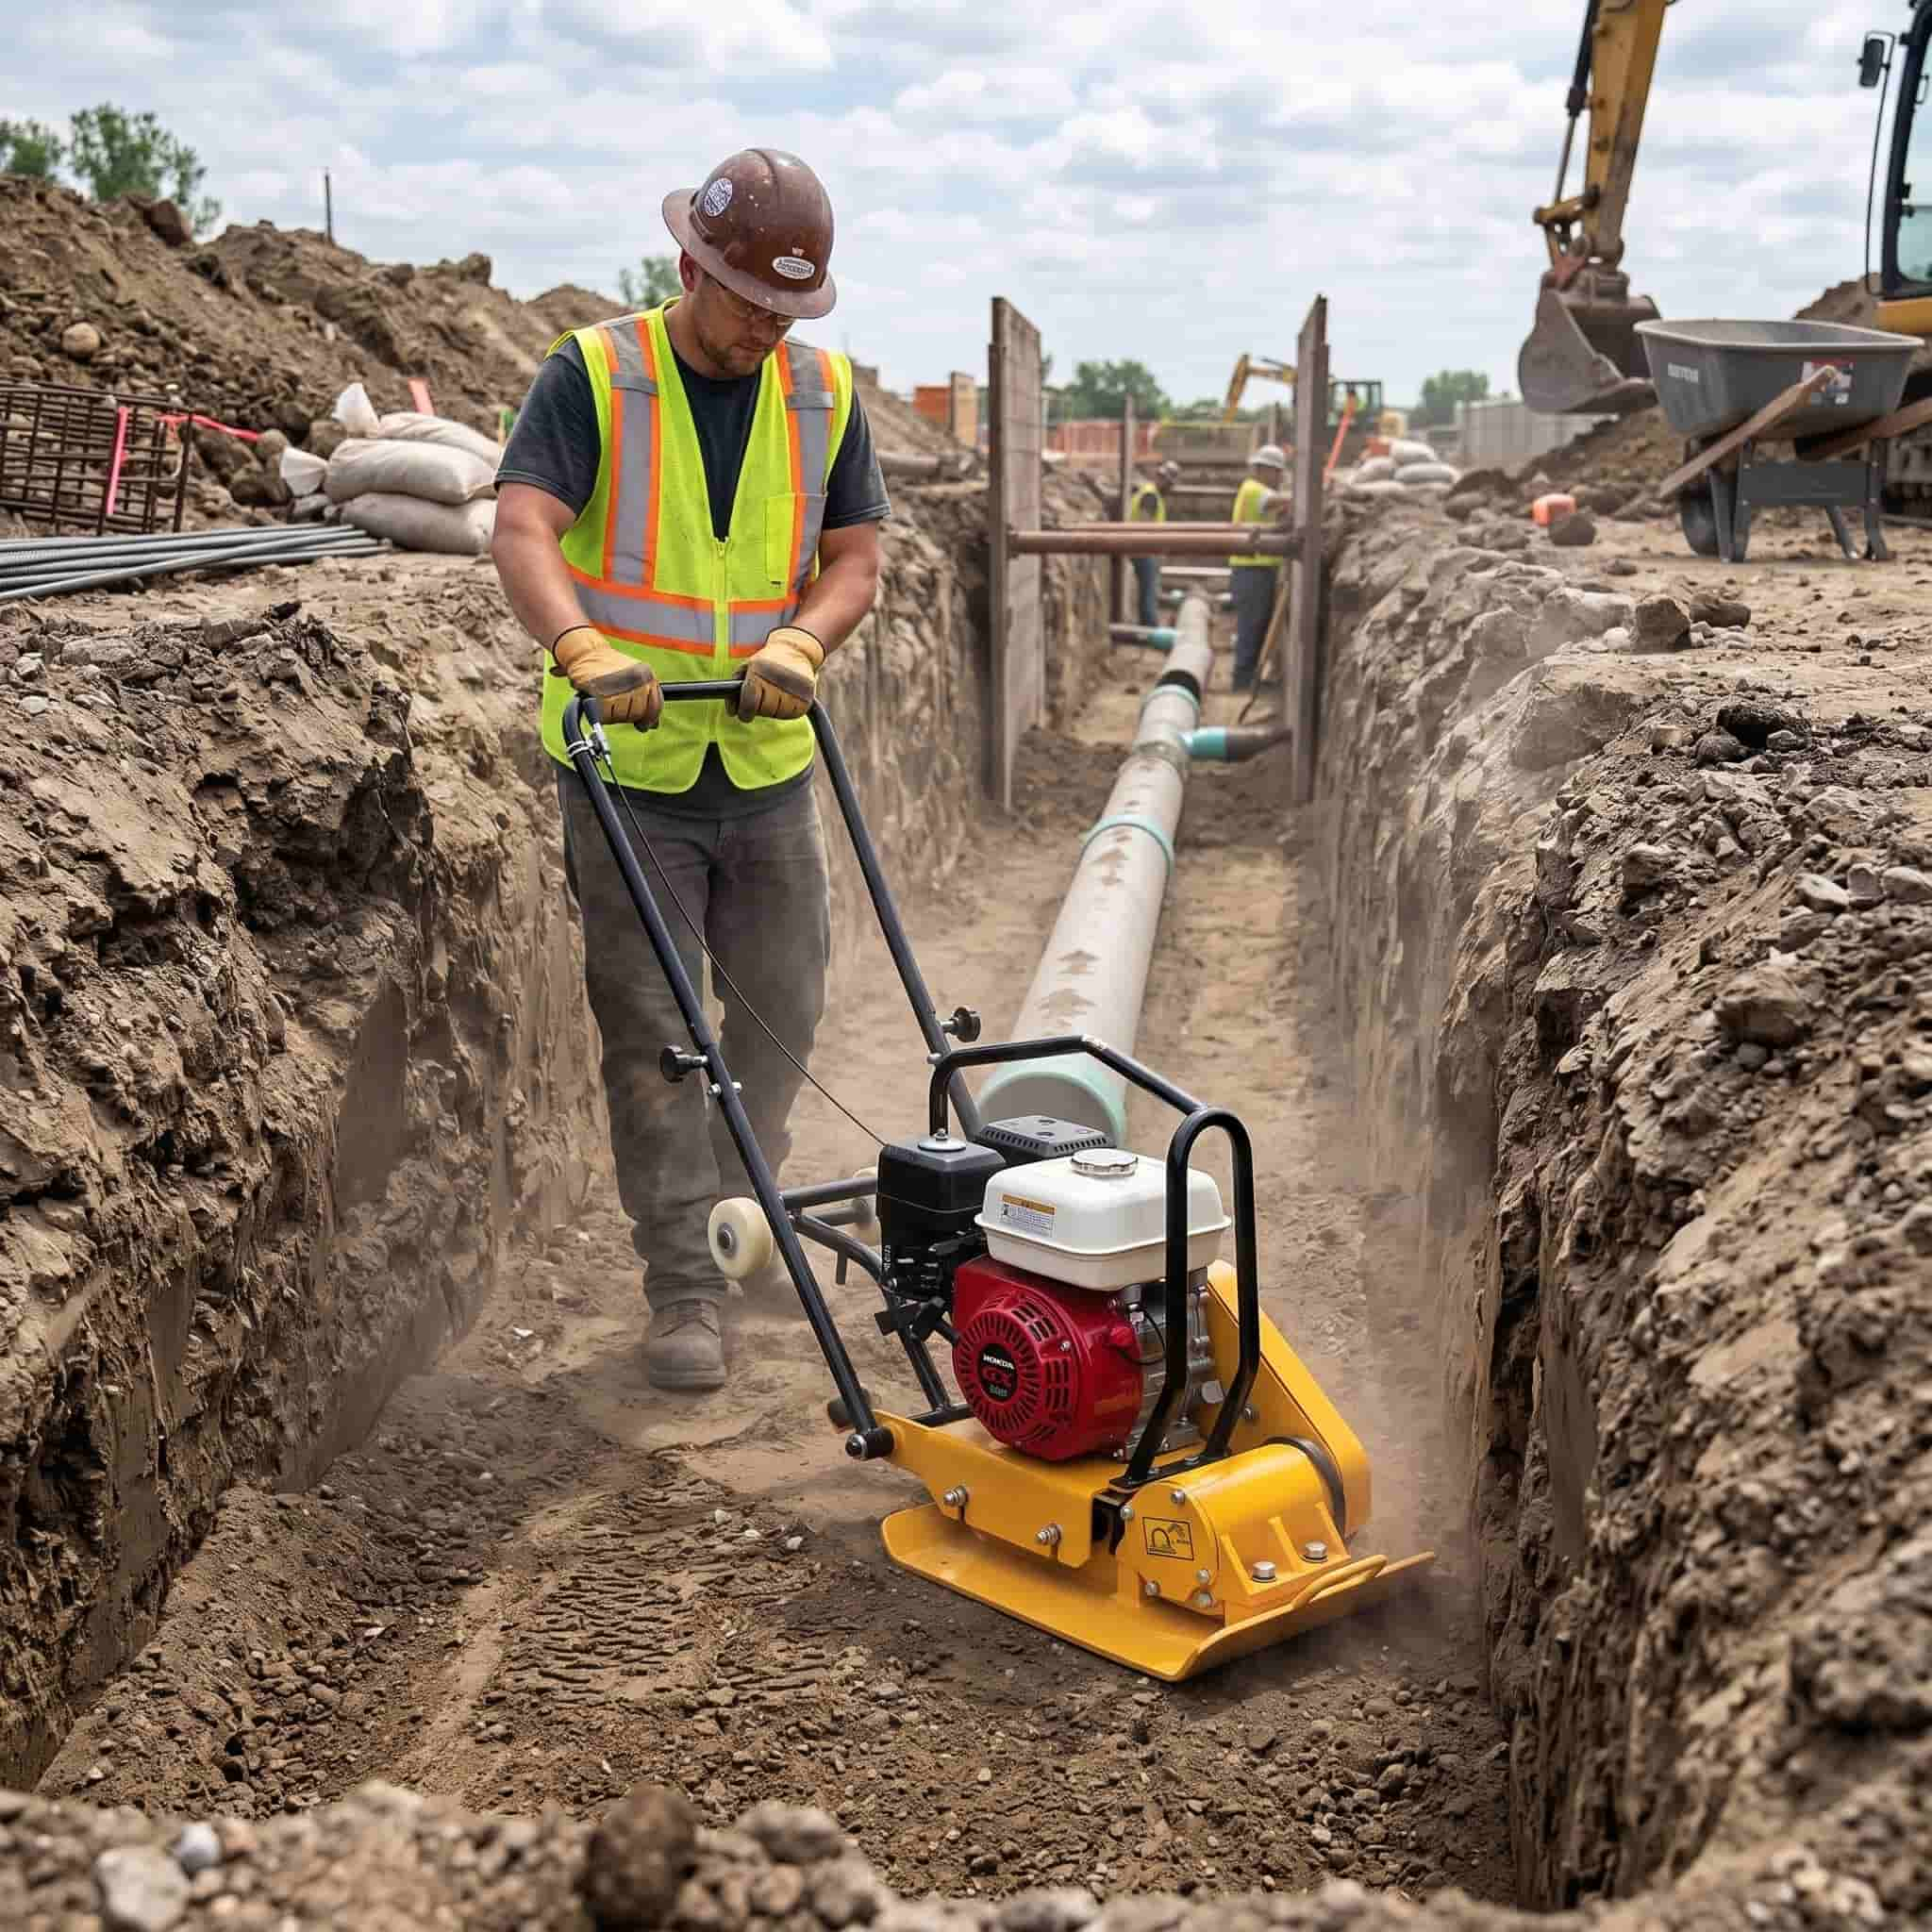
Hjir is in senario dat faker op bouplakken spilet as immen graach tajaan wol: de sleat wurdt weromfolle, it oerflak wurdt restaurearre, de ploech pakt yn, en seis moanne letter ferskynt in sinkende stripe lâns de krekte line fan 'e nutslieding. It ferhurde oerflak sakket, de klant bellt, en ynienen besiket elkenien út te finen waans skuld it is. It earlike antwurd is, meastentiids, dat nimmen wat dramatysk ferkeard dien hat - se hawwe it komprimearjen fan it weromfollen gewoan as de lêste formaliteit behannele ynstee fan de strukturele stap dy't it eins is. Dizze hantlieding bestiet om dat tinken te ferbetterjen, om't it goed komprimearjen fan sleaten net dreech is as jo ienris begripe wat der ûndergrûnsk bart en wêrom elke stap wichtich is.
De twa meast foarkommende oarsaken fan delslach nei in sleat binne min folmateriaal en te min komprimaasje. Minne folmateriaal is maklik te ûntdekken en wurdt meastal betiid ûntdutsen. Te min komprimaasje is mear slûchslimme - it oerflak kin folslein stevich fiele, wylst in min komprimearre sône twa foet ûnder de grûn leit, stil wachtsjend op ferkearsdruk of in wiet seizoen om de delslach te triggerjen. As it giet, giet it net allegear tagelyk. It sakket stadichoan yn dy ferriedlike stripe dy't perfekt de sleatline folget, en sa witte ynspekteurs krekt wêr't se nei sjogge.
De twadde falingsmodus is minder sichtber, mar struktureel serieuzer. Fleksibele pipen - PVC, HDPE, golfplaat - binne ôfhinklik fan 'e omlizzende grûn om laterale stipe te jaan. As it materiaal om 'e piip hinne net goed komprimearre is, ferfoarmet de piip ûnder fertikale lading. De dwerstrochsneed ferskowt fan rûn nei ovaal, spanning yn 'e muorren bout op, en nei ferrin fan tiid falt de piip fier foar syn ûntwerplibbensduur. Jo sille dizze net sjen oant in kamera-ynspeksje of, slimmer noch, in ynstoarting. Beide útkomsten omfetsje in lestich petear en in djoere opgraving.
De ienige nuttichste mentale ferskowing by it oanfoljen fan sleatten is om te stopjen mei it tinken oan 'e sleat as ien grut gat om te foljen en te begjinnen mei it te tinken as trije ûnderskate sônes dy't boppe-op elkoar steapele binne. Elke sône hat ferskillende strukturele ferantwurdlikheden, ferskillende easken foar komprimearring, en yn guon gefallen ferskillende apparatuer. Se allegear itselde behannelje is wêr't de measte problemen mei komprimearring begjinne.
De beddinglaach sit direkt ûnder de piip - typysk 4 oant 6 inch fan soarchfâldich pleatst materiaal dat de piip in unifoarm, ladingferdielend oerflak jout om op te rêsten. Dizze sône wurdt net komprimearre mei elektryske apparatuer. It wurdt mei de hân pleatst en licht oanstampt, om't jo besykje puntbelesting ûnder de piiploop te foarkommen. It haunchingmateriaal, dat fan 'e bedding oant de sintrumline fan' e piip oan beide kanten opfollet, is de laterale stipesône - wierskynlik it meast struktureel krityske diel fan 'e heule sleat. Wurkje hjir mei in lichtgewicht stamper dy't op syn minst 12 inch fan 'e piipwand hâlden wurdt, en komprimearje foarsichtich sûnder ynfloedkrêften te generearjen dy't de piip kinne ferskowe of de ferbiningen kinne beskeadigje. Nim jo tiid yn dizze sône. Alles dêrboppe hinget ôf fan oft it goed dien wurdt.
Fan sawat 12 inch boppe de piiptop oant sawat 18 inch ûnder it ôfmakke oerflak is wêr't de komprimaasje-ynspanning echt libbet. De measte projektspesifikaasjes fereaskje 95% fan Standard Proctor-tichtens (ASTM D698) troch dizze sône foar dykovergangen, en dat getal betsjut wat spesifyks - it kin net eachlik of skatte wurde troch gefoel. Dit is wêr't in stamper syn plak fertsjinnet, foaral yn smelle sleatten dy't fol binne mei kohesive lânseigen boaiem. De smelle basisplaat past sûnder drama lâns de piip, syn ynfloedenerzjy penetrearret fertikaal troch elke lift, en it wurket op klaai-dominante opfoling op in manier dy't trillingsbasearre masines gewoan net kinne evenarje. As jo jo ea ôffrege hawwe wêrom't apparatuerseleksje sa wichtich is yn spesifyk sleatwurk, is dit de sône dy't it ferklearret. Foar in folsleine analyze fan wannear't in stamper in plaatkompaktor oertreft - en wannear't it net docht - [ús hantlieding oer Rammer vs. Kompaktor: De wichtichste ferskillen ûntbleate ] behannelet it beslút yn detail.
It boppeste diel - de lêste 12 oant 18 inch foar de ûnderlaach of ferhurdingslaach - is wêr't de omstannichheden úteinlik genôch iepenje om in plaatkompaktor yn te bringen, foaral as de sleatbreedte it talit en de opfoling oergiet yn ymportearre korrelmateriaal of dykbasisaggregaat. Snelheid en oerflakdekking wurde hjir nuttiger as djippe ynfloedpenetraasje. Twa loodrechte passaazjes mei in omkearbere plaatkompaktor oer de lêste lift is it standert minimum. Ferkoart dizze sône net allinich om't it ticht by it oerflak is - it nimt de meast direkte ferkearslading, en it is de laach dy't earst delsetting sjen lit.
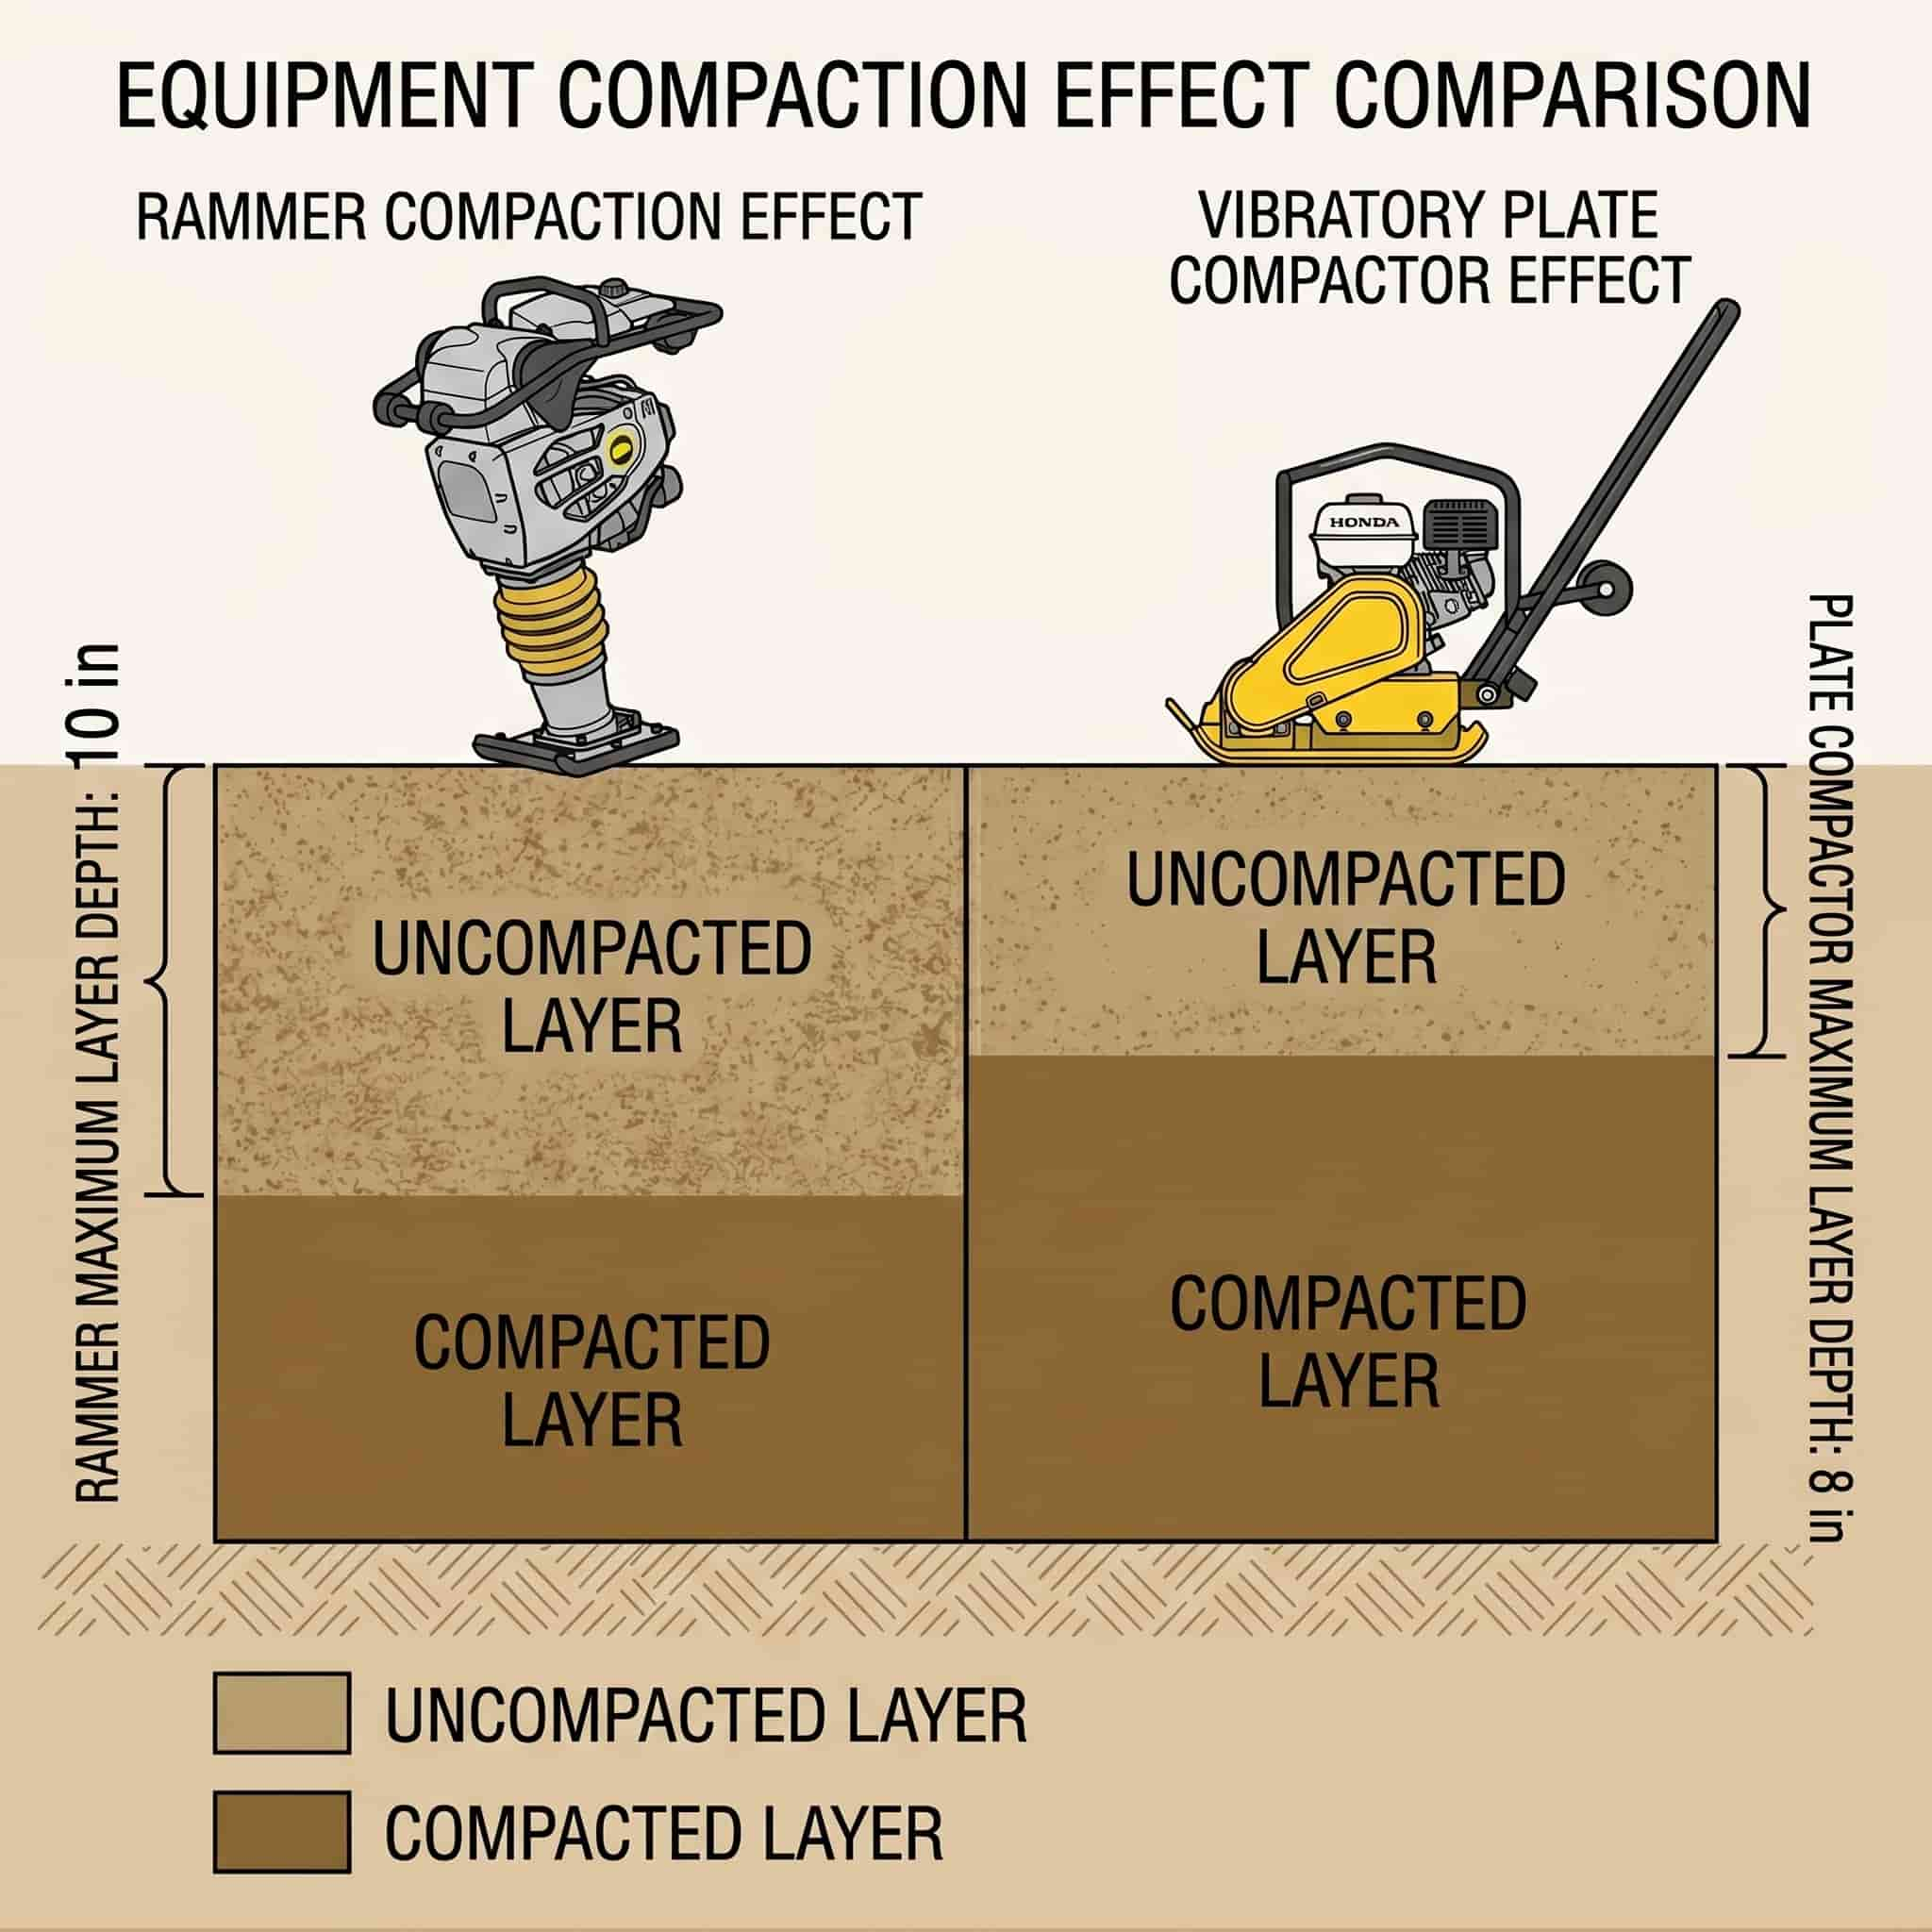
As der ien regel is dy't ploegen dy't selden mislearje foar komprimaasjetests skiedt fan ploegen dy't se geregeld mislearje, dan is it dizze: wurkje yn tinne liften en tel elke passaazje. In stamper dy't wurket oan kohesive filling moat wurkje op net mear as 8 oant 10 inch los materiaal per lift. In platenkompaktor op korrelige filling berikt ûnder de measte omstannichheden op it plak in maksimum fan 6 oant 8 inch per lift. Besykje in lift fan 14 inch yn ien kear te komprimearjen produseart in betroubere yllúzje - it oerflak wurdt stevich, alles sjocht der goed út, en de ûnderste helte fan 'e lift is net oanrekke troch betsjuttingsfolle komprimaasje-enerzjy. Dy net-komprimearre laach is de delsetting dy't wachtet om te barren.
It oantal passaazjes is ek net allinich in formaliteit. De basisline foar it measte sleufwurk dat foldocht oan de spesifikaasjes is twa oerlappende passaazjes per lift mei in stamper, of twa loodrechte passaazjes mei in plaatkompaktor. By dykovergongen mei klaai-swiere native filling is trije passaazjes in better te ferdigenjen basisline. Dêrneist jouwe ekstra passaazjes ôfnimmende opbringsten as it materiaal syn Proctor-optimum berikt - en it foarbygean fan dat punt op kohesive boaiem kin eins skuorfalen feroarsaakje ynstee fan fierdere ferdichting, wat it komprimearringsekwivalint is fan it te strak oandraaien fan in bout.
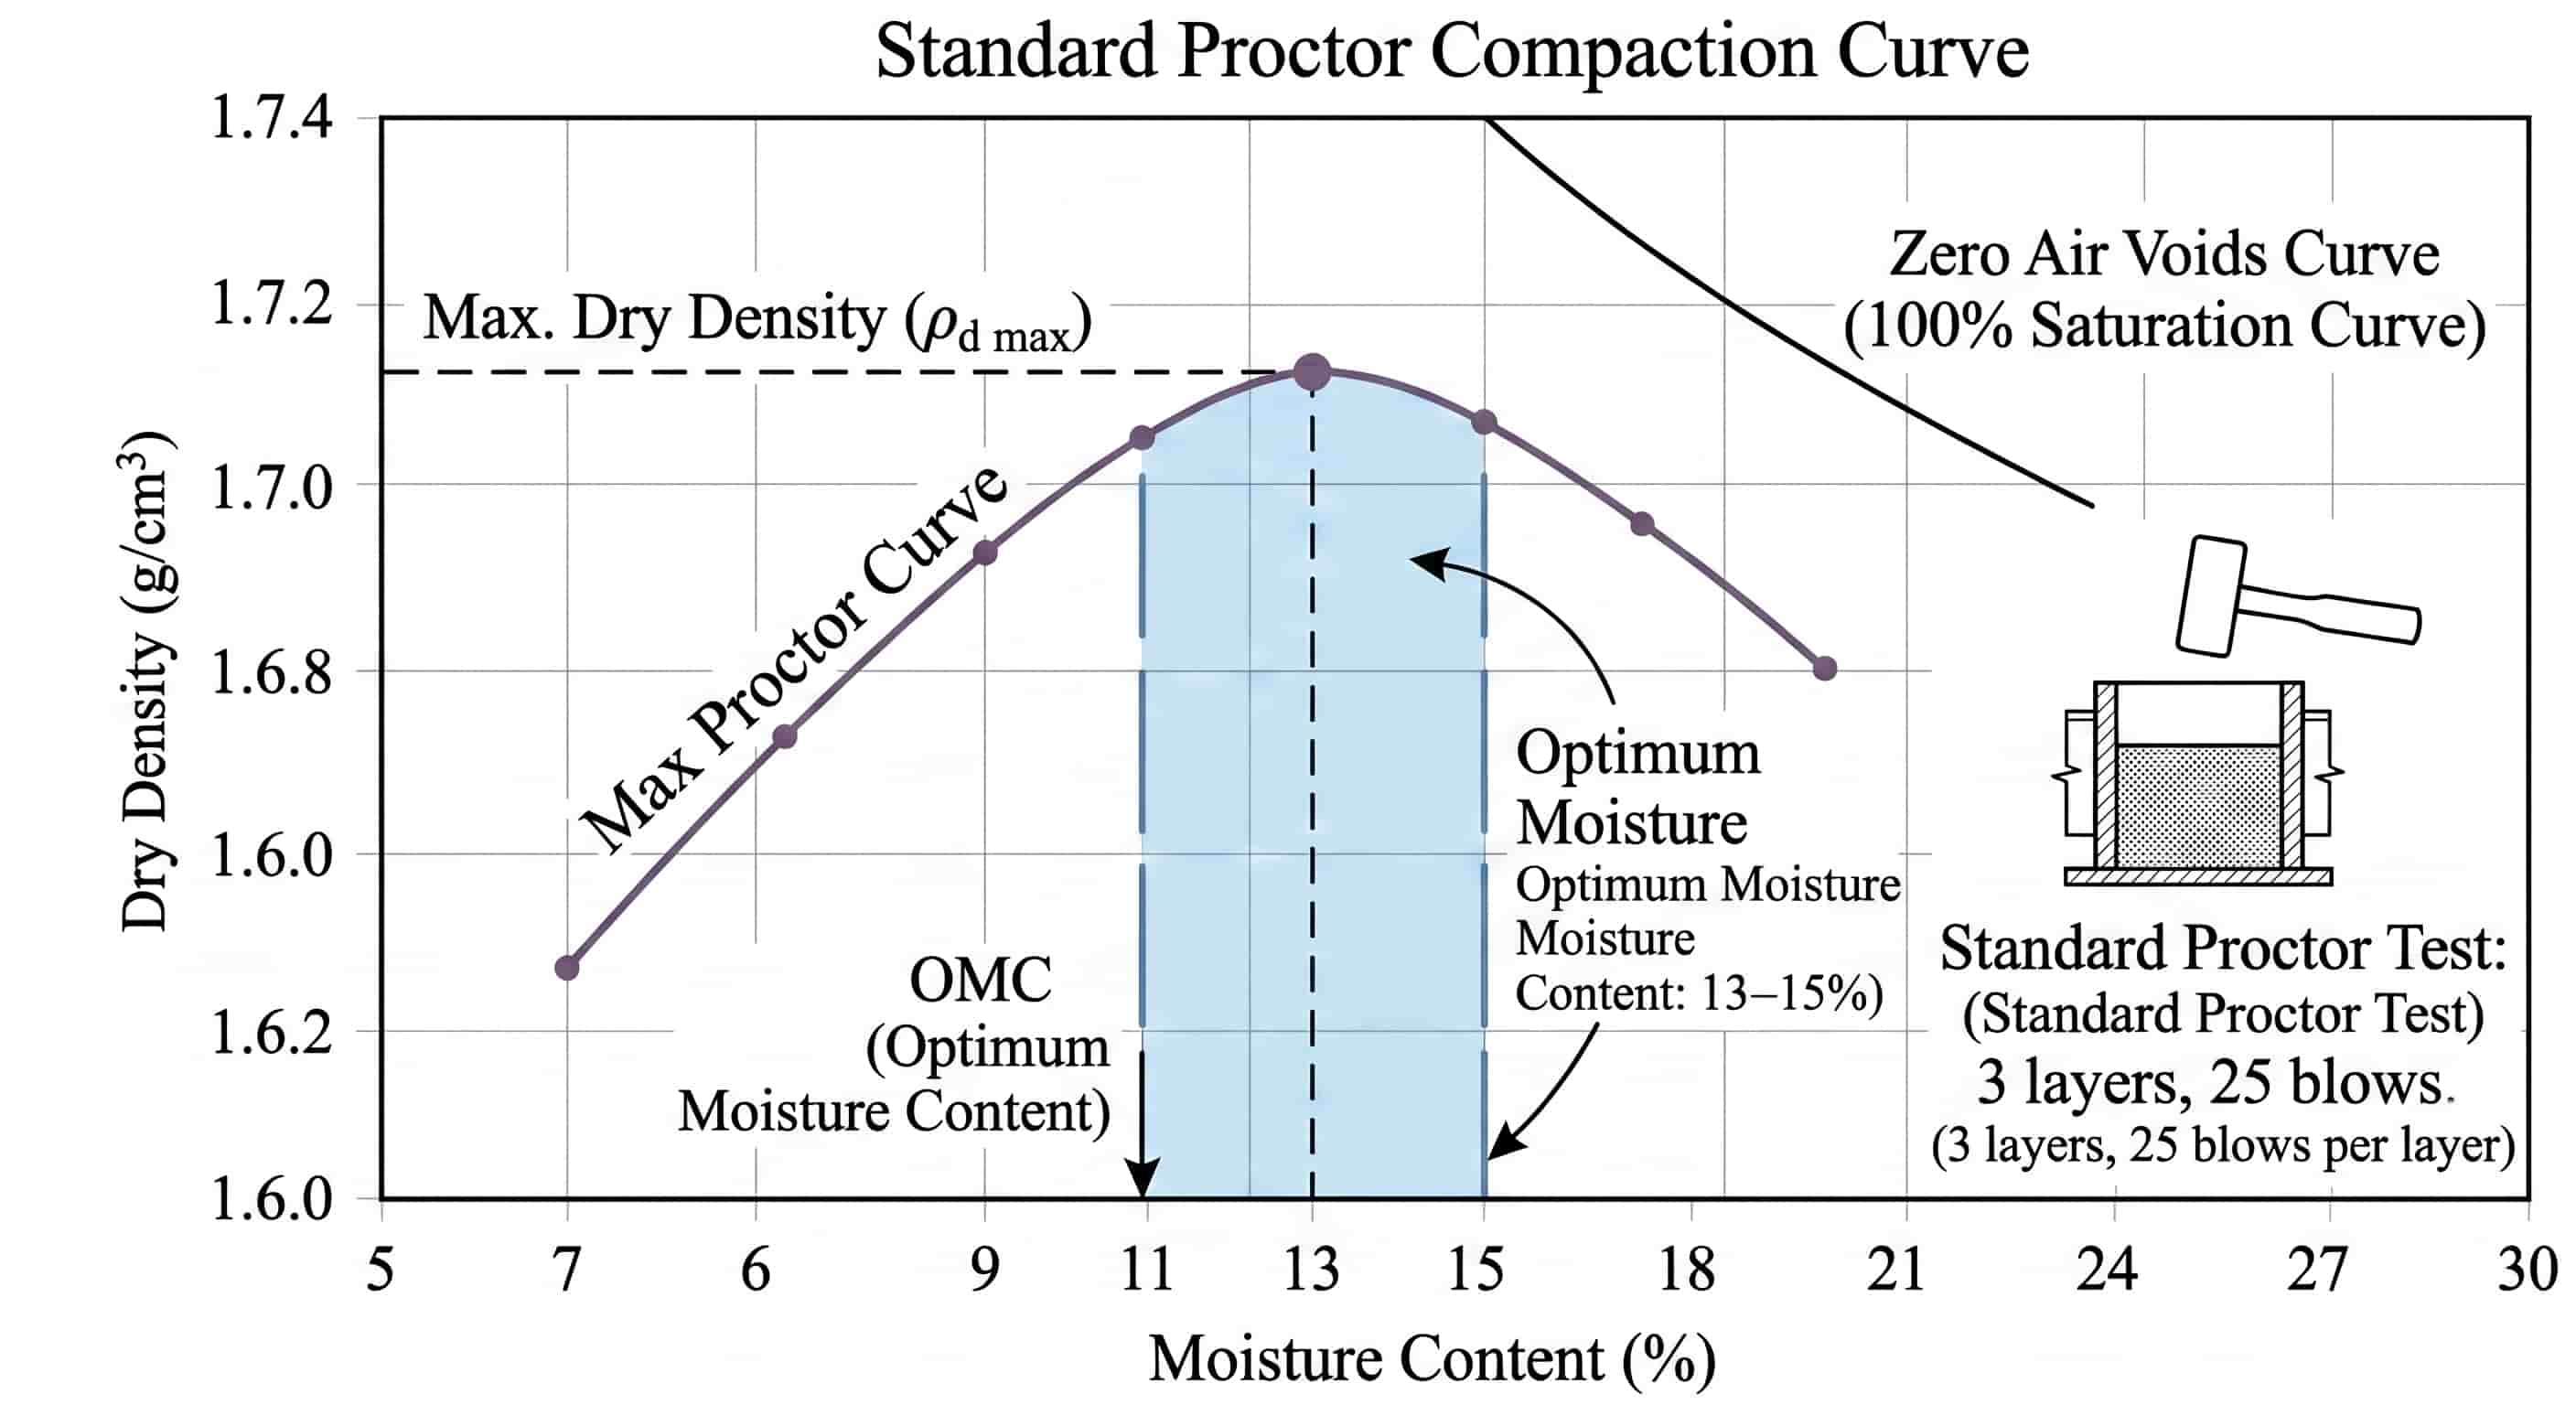
De boaiem komprimearret it effisjintst by of tichtby syn optimale fochtgehalte - typysk om de 13 oant 15 prosint foar klaai-dominante fol. Under dat berik wjersteane de boaiemdieltsjes werhelling, nettsjinsteande hoefolle passaazjes de masine makket. Dêrboppe wurdt de fol plastysk en drukt nei de sydkant ynstee fan nei ûnderen te ferdichtsjen, wat ek ien fan 'e manieren is wêrop pipen ferskowe wurde. Yn 'e praktyk betsjut dit dat it focht fan' e fol kontrolearre wurdt foardat de earste lift deryn giet, foaral as jo útgroeven native materiaal brûke dat troch fariabele waarsomstannichheden yn in puinhoop lein hat. Sichtber wiete, kleverige fol hat tiid nedich om te drainearjen of moat belucht wurde troch te fersprieden en te draaien foardat it komprimearjen begjint. It tafoegjen fan mear passaazjes oan wiete fol is gjin ferfanging foar wachtsjen - it fergriemt allinich tiid en brânstof wylst de boaiem om de masine laket.
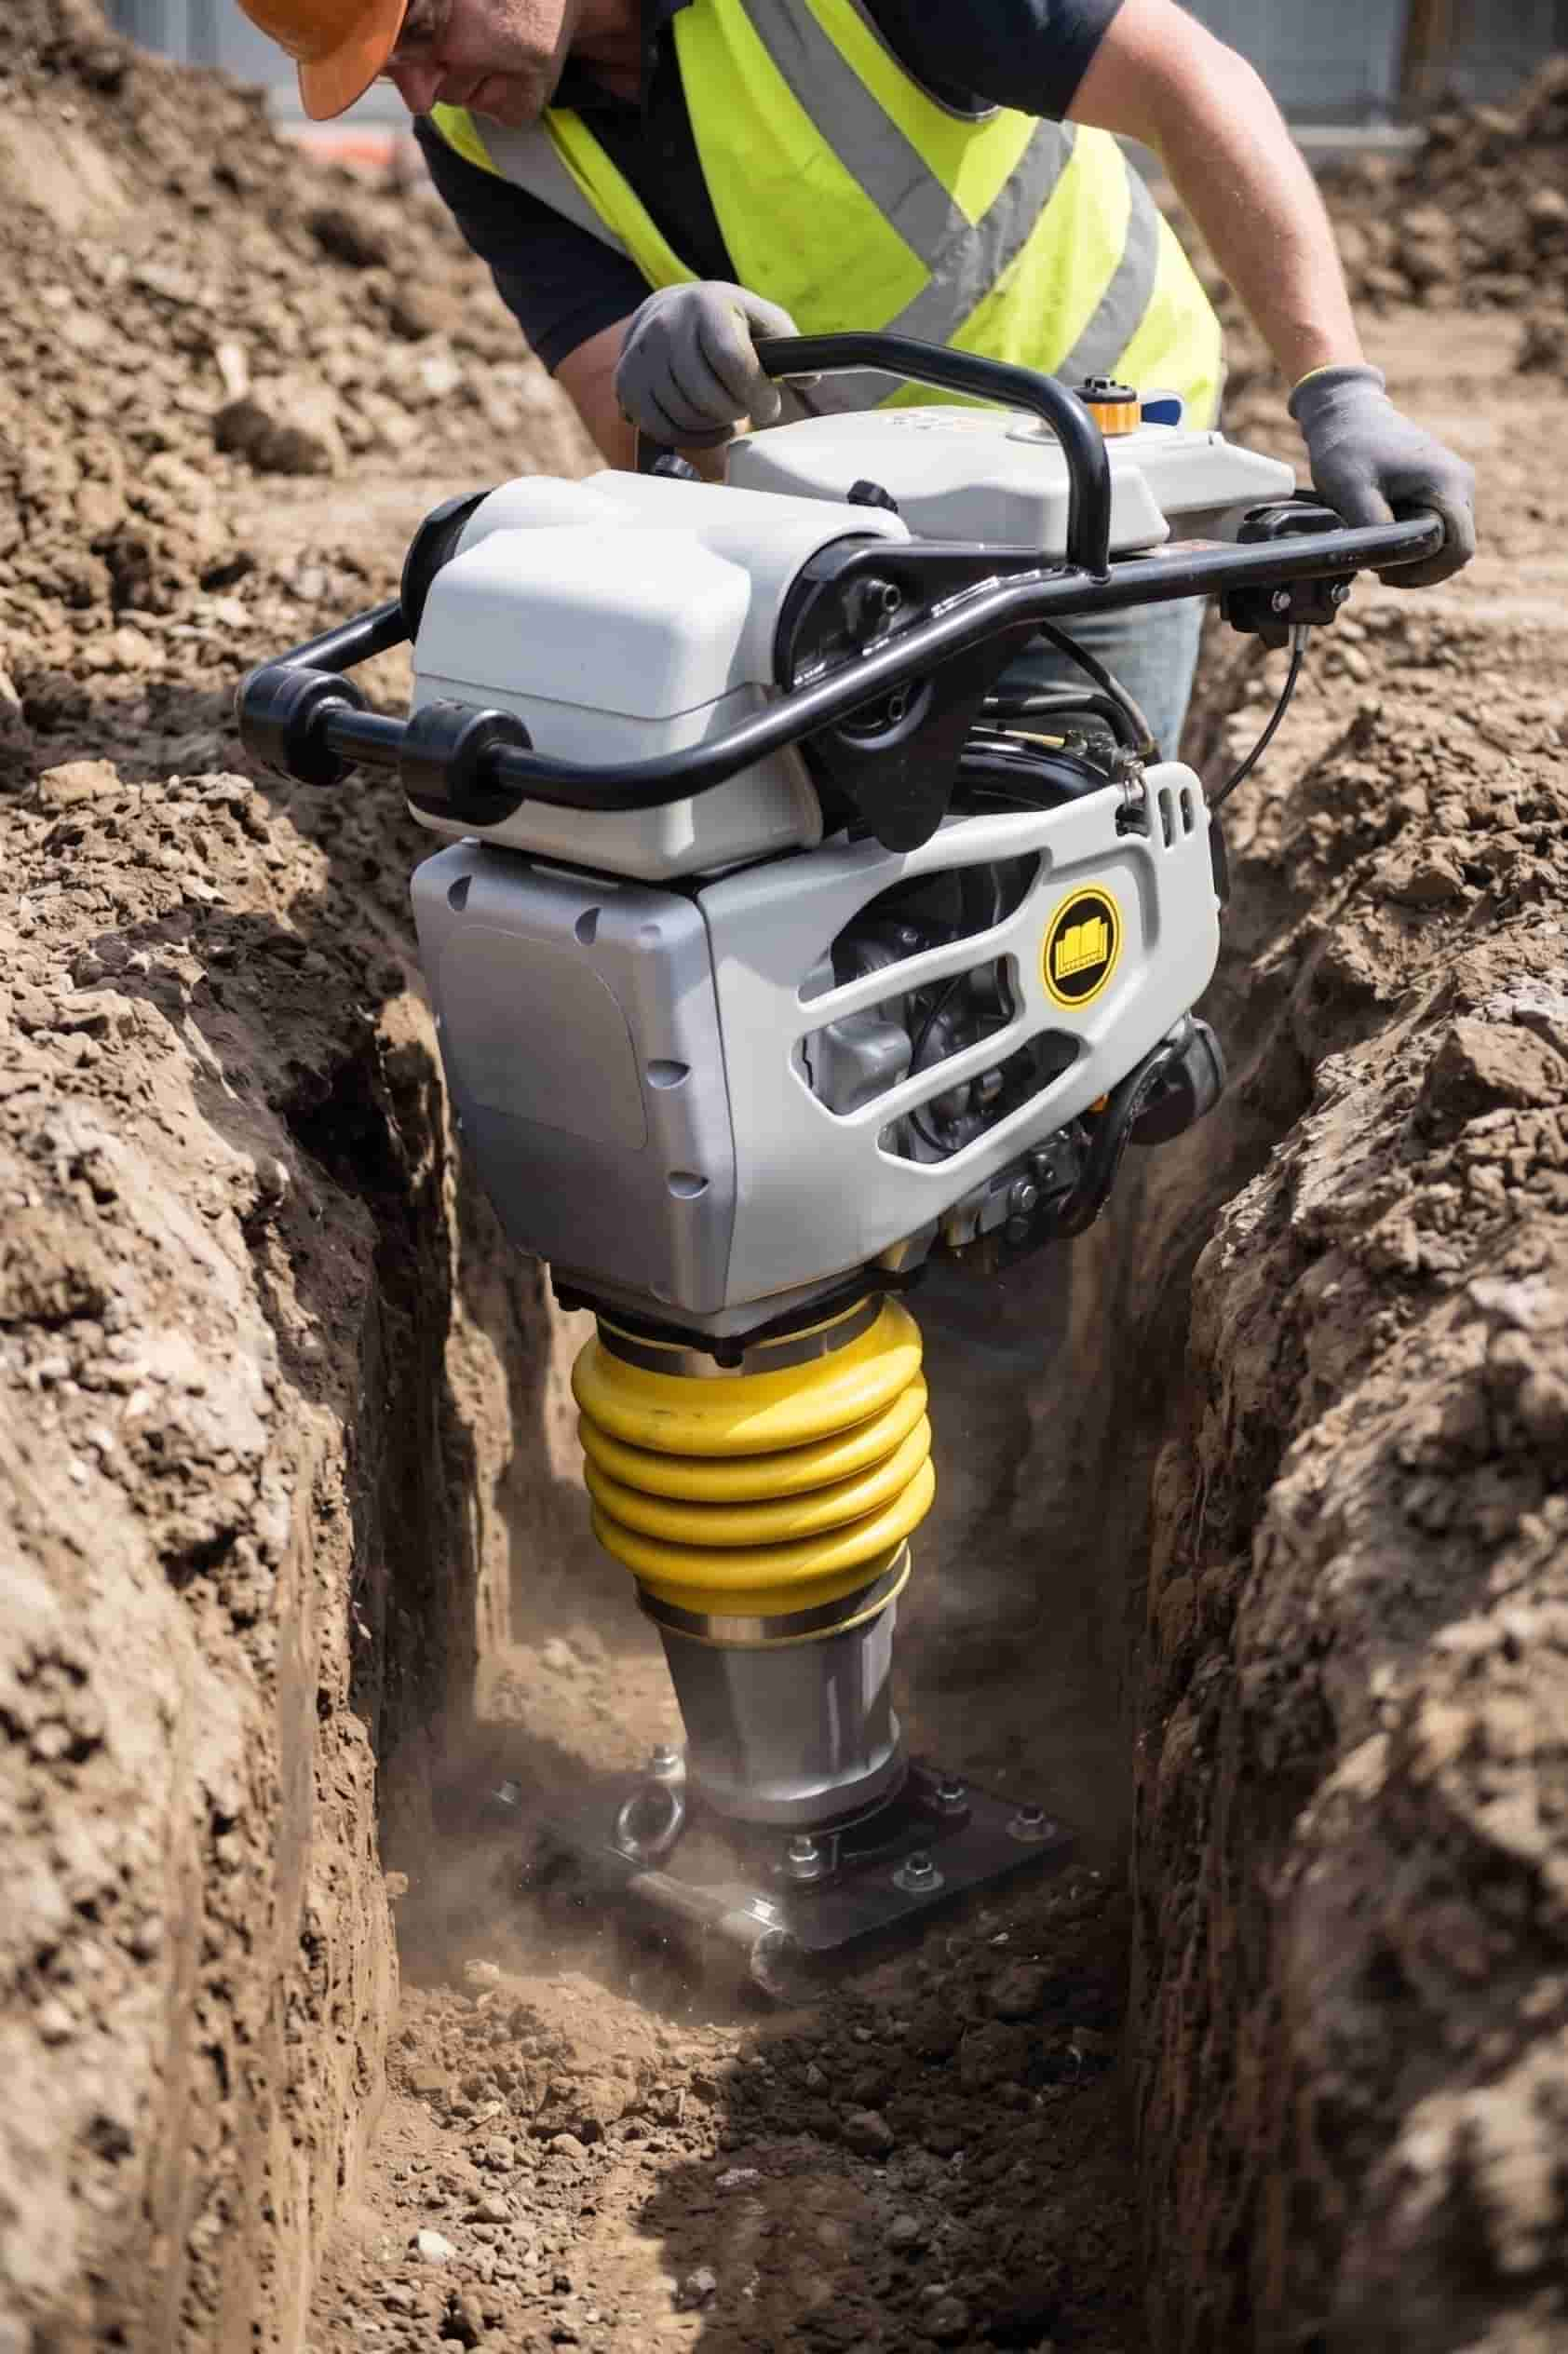
De geometry fan 'e sleuf elimineert de measte komprimearapparatuer foardat jo sels mar ta in diskusje oer boaiemtype komme. Standert sleuven foar nutsbedriuwen binne 18 oant 36 inch breed, en mei in piip yn 'e midden is de wurkromte beheind. In plaatkompaktor is te breed foar de measte fan dizze omstannichheden en hat gjin manier om piipferbiningen of fittingen hinne te kommen sûnder it risiko op skea. De smelle basisplaat fan 'e stamper - 11 oant 13 inch op 'e measte modellen - past noflik lâns de piipsône, en de oprjochte wurkposysje betsjut dat de masine fan 'e râne fan 'e sleuf beheard wurde kin sûnder de operator yn 'e útgraving te setten.
Op klaai-dominante native opfolmateriaal, dat it meast foarkommende senario is by it graven fan sleuven yn stedske nutsfoarsjennings, is de perkussive ynfloed fan 'e stamper ek it juste fysike ark foar it materiaal. Klaaidieltsjes bine troch oerflakgemy, net troch wriuwing, en se reagearje net betsjuttingsfol op trillingen. Se hawwe direkte ynfloedkrêft nedich om finzen loft en wetter út 'e boaiemmatrix frij te meitsjen. Dit is presys wat in stamper leveret - en presys wat in plaatkompaktor net betrouber leverje kin yn kohesyf materiaal.
It fielen fan 'e grûn mei jo laars is gjin komprimaasjetest. It is in rieden. De twa fjildmetoaden dy't eins op it projektrekord komme binne de kearndichtheidsmeter (ASTM D6938), dy't rappe tichtheids- en fochtmjittingen yn situ jout, en de sânkegeltest (ASTM D1556), dy't stadiger is, mar gjin kalibrearre apparatuer nedich hat, útsein basis ark op it terrein. Beide jouwe it resultaat út as in persintaazje fan 'e maksimale droege tichtheid fan Proctor. Foar de wichtichste oanfollingsône fereaskje de measte spesifikaasjes foar diken en nutsbedriuwen 95% fan Standard Proctor. Binnen de boppeste 12 inch ûnder it ferhurde oerflak is 98% de mienskiplike eask.
In praktyske testkadens foar dykovergangen is ien tichtheidstest per 100 lineêre fuotten sleat per lift, en ien test per liftferoaring op ynspektearre wurk. As de test weromkomt ûnder de spesifikaasje, fier dan noch twa passaazjes út en test opnij foardat de folgjende lift pleatst wurdt. It tafoegjen fan mear opfolmateriaal oer ûnderkomprimearre materiaal lost it probleem net op - it begraaft it, en úteinlik sil it grûnoerflak it foar jo fine.
De juste komprimearmasine kieze is de earste beslissing, en it ferkeard dwaan beynfloedet alles wat folget. Foar in dúdlike útlis fan wannear't jo in stamper tsjin in plaatkompaktor brûke moatte - ynklusyf boaiemtype, hefdjipte, sidegeometrie en kosten - lês ús folsleine hantlieding: [ Rammer vs. Kompaktor: De wichtichste ferskillen ûntbleate ].

