30 വർഷമായി നിർമ്മാണ യന്ത്ര പരിഹാരങ്ങളുടെ നിർമ്മാണ ഉപകരണ വിതരണക്കാരൻ.
ഭാഷ
30 വർഷമായി നിർമ്മാണ യന്ത്ര പരിഹാരങ്ങളുടെ നിർമ്മാണ ഉപകരണ വിതരണക്കാരൻ.
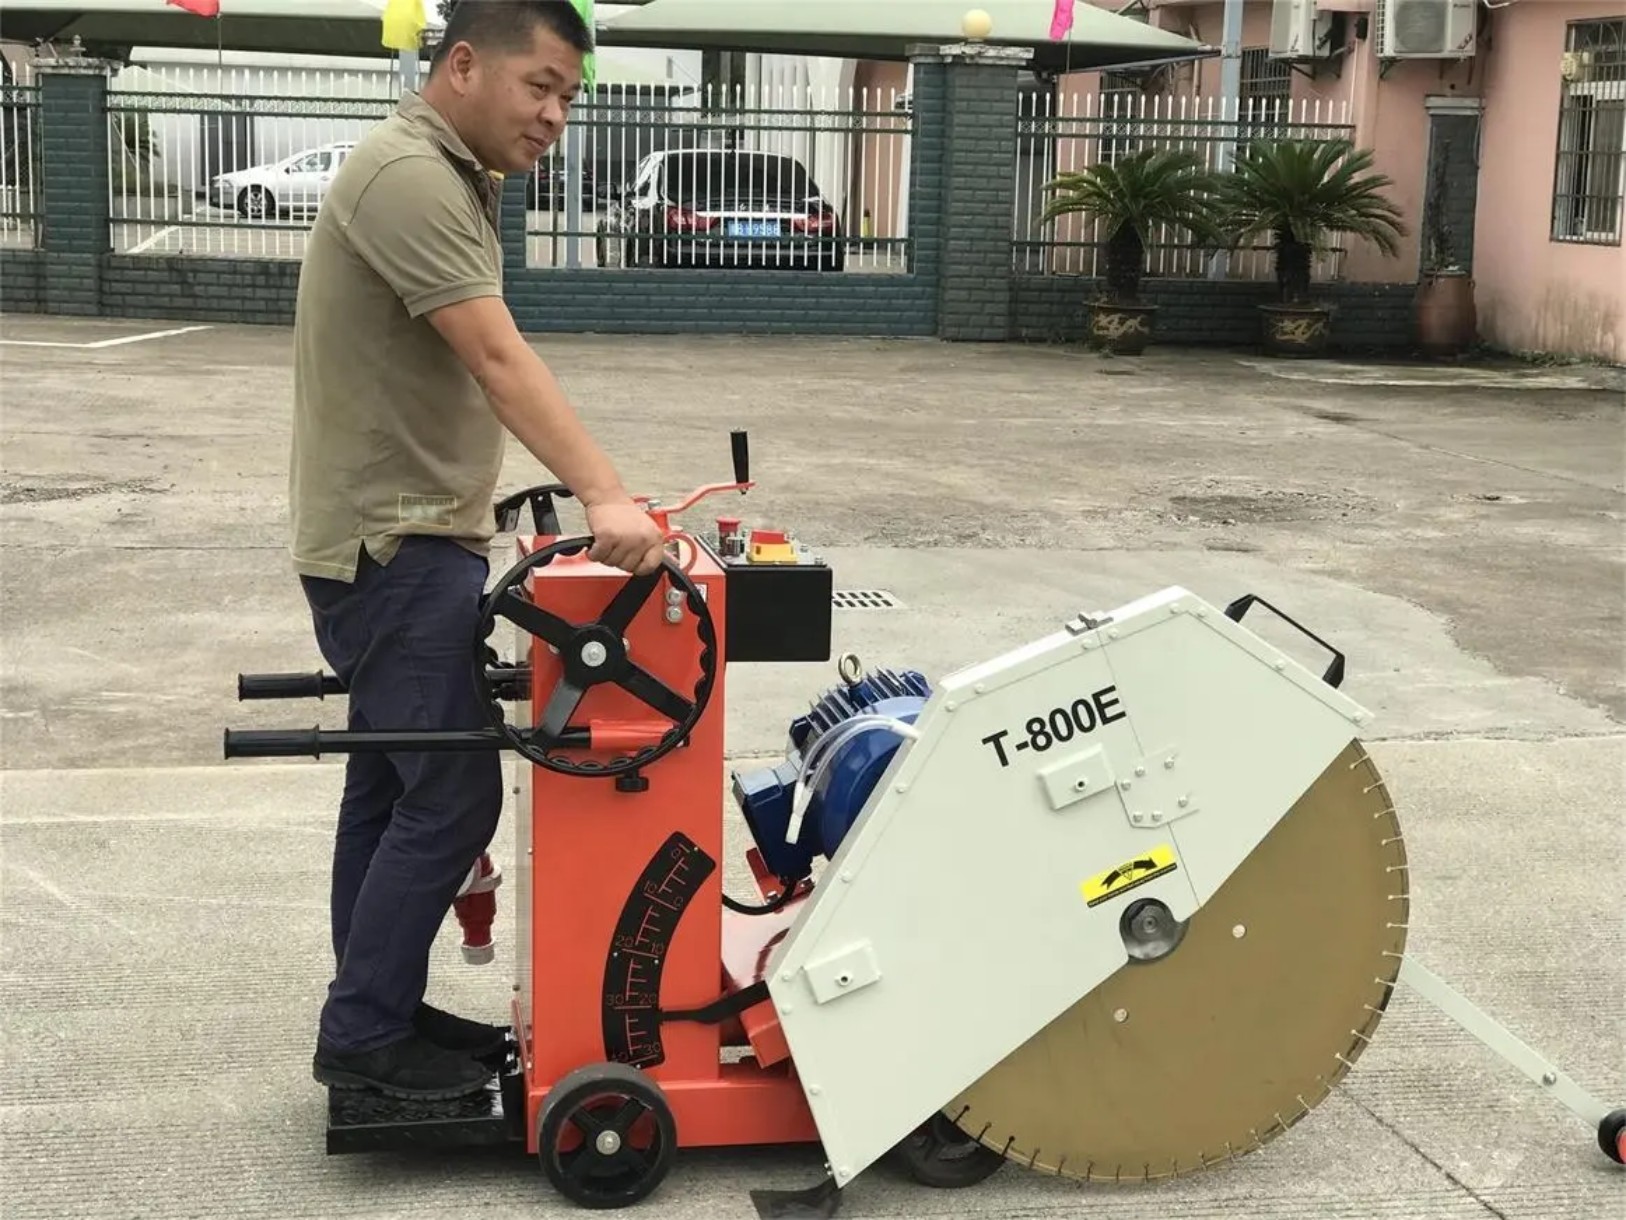
ഒരു ഡയമണ്ട് ബ്ലേഡ് തിരഞ്ഞെടുക്കുന്നത് ശരിയായ വ്യാസം തിരഞ്ഞെടുത്ത് സോ നിങ്ങളോട് ക്ഷമിക്കുമെന്ന് പ്രതീക്ഷിക്കുക മാത്രമല്ല. ബ്ലേഡ് മെറ്റീരിയൽ, സോ, മുറിക്കുന്ന ആഴം, ജോലിസ്ഥലത്തെ അവസ്ഥകൾ എന്നിവയുമായി പൊരുത്തപ്പെടണം. കോൺക്രീറ്റ്, അസ്ഫാൽറ്റ്, ബലപ്പെടുത്തിയ സ്ലാബുകൾ എന്നിവയെല്ലാം ദൂരെ നിന്ന് നോക്കുമ്പോൾ "കഠിനമായ വസ്തുക്കൾ" പോലെ തോന്നിയേക്കാം, പക്ഷേ ഒരു ഡയമണ്ട് ബ്ലേഡിന് അവ വളരെ വ്യത്യസ്തമായി പെരുമാറുന്നു.
അടിസ്ഥാന നിയമം ലളിതമാണ്: കടുപ്പമുള്ള വസ്തുക്കൾക്ക് സാധാരണയായി മൃദുവായ ബോണ്ട് ആവശ്യമാണ്, അതേസമയം മൃദുവും ഉരച്ചിലുകളുള്ളതുമായ വസ്തുക്കൾക്ക് കൂടുതൽ കടുപ്പമുള്ള ബോണ്ട് ആവശ്യമാണ്. ഡയമണ്ട് ബ്ലേഡ് ബോണ്ട് സെലക്ഷനെക്കുറിച്ച് നോർട്ടൺ അബ്രസീവ്സ് വിശദീകരിക്കുന്നു വിപരീത-ബന്ധന യുക്തി ഉപയോഗിച്ച്: ഹാർഡ് ബോണ്ടുകൾ അസ്ഫാൽറ്റ് പോലുള്ള മൃദുവായ അബ്രസീവ് വസ്തുക്കൾക്ക് അനുയോജ്യമാണ്, അതേസമയം സോഫ്റ്റ് ബോണ്ടുകൾ കൂടുതൽ കടുപ്പമുള്ള കോൺക്രീറ്റിന് അനുയോജ്യമാണ്. ആദ്യം ഇത് വിപരീതമായി തോന്നുമെങ്കിലും, പുതിയ വജ്രങ്ങൾ വെളിപ്പെടുത്തുന്നതിന് ലോഹബന്ധം ശരിയായ വേഗതയിൽ ക്ഷയിക്കണമെന്ന് നിങ്ങൾ ഓർമ്മിക്കുമ്പോൾ അത് അർത്ഥവത്താണ്.
ദ്രുത നിയമം: ആദ്യം മെറ്റീരിയൽ അനുസരിച്ച് ബ്ലേഡ് തിരഞ്ഞെടുക്കുക, തുടർന്ന് ബോണ്ട് തരം, സെഗ്മെന്റ് ഡിസൈൻ, സോ വലുപ്പം, കട്ടിംഗ് ഡെപ്ത്, വെറ്റ് അല്ലെങ്കിൽ ഡ്രൈ ഉപയോഗം എന്നിവ സ്ഥിരീകരിക്കുക.
| മെറ്റീരിയൽ | ശുപാർശ ചെയ്യുന്ന ബ്ലേഡ് | ബോണ്ട് തരം | മികച്ച കട്ടിംഗ് രീതി |
|---|---|---|---|
| ക്യൂർഡ് കോൺക്രീറ്റ് | സെഗ്മെന്റഡ് കോൺക്രീറ്റ് ഡയമണ്ട് ബ്ലേഡ് | മൃദു മുതൽ ഇടത്തരം വരെയുള്ള ബോണ്ട് | നനഞ്ഞതോ ഉണങ്ങിയതോ |
| കട്ടിയുള്ള കോൺക്രീറ്റ് | സോഫ്റ്റ് ബോണ്ട് കോൺക്രീറ്റ് ബ്ലേഡ് | മൃദു ബോണ്ട് | നനഞ്ഞത് മുൻഗണന |
| പച്ച കോൺക്രീറ്റ് | പച്ച കോൺക്രീറ്റ് അല്ലെങ്കിൽ നേരത്തെയുള്ള എൻട്രി ബ്ലേഡ് | ഹാർഡ് ബോണ്ട് | സോ തരത്തെ ആശ്രയിച്ചിരിക്കുന്നു |
| അസ്ഫാൽറ്റ് | അസ്ഫാൽറ്റ് ഡയമണ്ട് ബ്ലേഡ് | ഹാർഡ് ബോണ്ട് | നനഞ്ഞതോ ഉണങ്ങിയതോ |
| ഉറപ്പിച്ച സ്ലാബ് | ഉറപ്പിച്ച കോൺക്രീറ്റ് ഡയമണ്ട് ബ്ലേഡ് | മൃദു മുതൽ ഇടത്തരം വരെയുള്ള ബോണ്ട് | നനഞ്ഞത് മുൻഗണന |
| റീബാറോടുകൂടിയ കോൺക്രീറ്റ് | ലേസർ-വെൽഡഡ് സെഗ്മെന്റഡ് ബ്ലേഡ് | മൃദു മുതൽ ഇടത്തരം വരെയുള്ള ബോണ്ട് | നനഞ്ഞത് മുൻഗണന |
| കോൺക്രീറ്റ്, അസ്ഫാൽറ്റ് പാച്ച് | റേറ്റുചെയ്ത കോമ്പിനേഷൻ ബ്ലേഡ് | മീഡിയം-ഹാർഡ് ബോണ്ട് | ഷോർട്ട് മിക്സഡ് കട്ടുകൾ മാത്രം |
ആദ്യ ഫിൽട്ടറായി ഈ ചാർട്ട് ഉപയോഗിക്കുക. നടപ്പാത വസ്തുക്കൾ തമ്മിലുള്ള ആഴത്തിലുള്ള താരതമ്യം നിങ്ങൾക്ക് ആവശ്യമുണ്ടെങ്കിൽ, ഈ ഗൈഡ് വായിക്കുക കോൺക്രീറ്റ് vs അസ്ഫാൽറ്റ് സോ ബ്ലേഡ് തിരഞ്ഞെടുക്കൽ . ബ്ലേഡിന്റെ വ്യാസം, അർബർ വലുപ്പം, സോ പവർ, കട്ടിംഗ് ഡെപ്ത്, ആർപിഎം റേറ്റിംഗ്, വെള്ളം ലഭ്യമാണോ എന്നതിനെ ആശ്രയിച്ചിരിക്കും അവസാന ബ്ലേഡ് തിരഞ്ഞെടുപ്പ്.
ക്യൂർഡ് കോൺക്രീറ്റ് കഠിനമാണ്, പ്രത്യേകിച്ച് അതിൽ സാന്ദ്രമായ അഗ്രഗേറ്റ് അടങ്ങിയിരിക്കുമ്പോൾ. ഇത് തുറന്നുകിടക്കുന്ന വജ്രങ്ങളെ മങ്ങിക്കുന്നു, അതിനാൽ പുതിയ കട്ടിംഗ് വജ്രങ്ങൾ വെളിപ്പെടുത്തുന്നതിന് ബോണ്ട് മതിയായ അളവിൽ തേയ്മാനം വരുത്തണം. ഡയമണ്ട് ബ്ലേഡ് ഗൈഡുകൾ സാധാരണയായി 3,000 psi അല്ലെങ്കിൽ അതിൽ താഴെയുള്ള കോൺക്രീറ്റിനെ മൃദുവായ മെറ്റീരിയലായും 6,000 psi അല്ലെങ്കിൽ അതിൽ കൂടുതലുള്ള കോൺക്രീറ്റിനെ കൂടുതൽ കാഠിന്യമുള്ള മെറ്റീരിയലായും കണക്കാക്കുന്നു. അഗ്രഗേറ്റ് തരവും ബലപ്പെടുത്തലും പരിശോധിക്കുന്നതിന് മുമ്പ് എഞ്ചിനീയർമാർക്കും വാങ്ങുന്നവർക്കും ഇത് ഉപയോഗപ്രദമായ ഒരു ആരംഭ പോയിന്റ് നൽകുന്നു.
ക്യൂർഡ് കോൺക്രീറ്റിനേക്കാൾ മൃദുവാണ് ആസ്ഫാൽറ്റ്, പക്ഷേ അത് കൂടുതൽ ഘർഷണ സ്വഭാവമുള്ളതാണ്. തെറ്റായ ബ്ലേഡ് ഉപയോഗിച്ചാൽ, ആസ്ഫാൽറ്റിലെ മണലും അഗ്രഗേറ്റും ബ്ലേഡ് കോർ തിന്നുതീർക്കും. അതുകൊണ്ടാണ് ആസ്ഫാൽറ്റിനുള്ള ഡയമണ്ട് ബ്ലേഡ് സാധാരണയായി ഒരു ഹാർഡ് ബോണ്ടും അണ്ടർകട്ട് സംരക്ഷണവും ഉപയോഗിക്കുന്നത്. ലളിതമായ ജോലിസ്ഥല ഭാഷയിൽ, അസ്ഫാൽറ്റ് "എളുപ്പമുള്ള കോൺക്രീറ്റല്ല". റോഡ് കോസ്റ്റ്യൂം ധരിച്ച ഒരു ബ്ലേഡ് ഗ്രൈൻഡറാണിത്.
ബലപ്പെടുത്തിയ സ്ലാബുകൾ മറ്റൊരു പ്രശ്നം സൃഷ്ടിക്കുന്നു: സ്റ്റീൽ. റീബാറുള്ള കോൺക്രീറ്റിനുള്ള ഡയമണ്ട് ബ്ലേഡിന് ശക്തമായ ഭാഗങ്ങൾ, സ്ഥിരമായ ഫീഡ് മർദ്ദം, നല്ല തണുപ്പിക്കൽ എന്നിവ ആവശ്യമാണ്. സ്റ്റീൽ കോൺടാക്റ്റ് വേഗത്തിൽ ചൂട് സൃഷ്ടിക്കുന്നതിനാൽ വെറ്റ് കട്ടിംഗ് സാധാരണയായി മികച്ച തിരഞ്ഞെടുപ്പാണ്.
| ബോണ്ട് തരം | ഏറ്റവും മികച്ചത് | തെറ്റായി ഉപയോഗിച്ചാൽ |
|---|---|---|
| മൃദു ബോണ്ട് | ഹാർഡ് ക്യൂർഡ് കോൺക്രീറ്റ്, ഹാർഡ് അഗ്രഗേറ്റ്, റൈൻഫോഴ്സ്ഡ് കോൺക്രീറ്റ് | അസ്ഫാൽറ്റിൽ വളരെ വേഗത്തിൽ തേയ്മാനം സംഭവിക്കുന്നു |
| മീഡിയം ബോണ്ട് | പൊതുവായ കോൺക്രീറ്റ്, മിക്സഡ് ജോബ്സൈറ്റ് ജോലികൾ | സ്വീകാര്യമാണ്, പക്ഷേ എല്ലായ്പ്പോഴും അനുയോജ്യമല്ല. |
| ഹാർഡ് ബോണ്ട് | അസ്ഫാൽറ്റ്, പച്ച കോൺക്രീറ്റ്, അബ്രസീവ് ബ്ലോക്ക് | കട്ടിയുള്ള കോൺക്രീറ്റിൽ ഗ്ലേസ് ചെയ്യാൻ കഴിയും |
അഗ്രഗേറ്റും പ്രധാനമാണ്. ചില ബ്ലേഡ് സെലക്ഷൻ ഗൈഡുകൾ 3/4 ഇഞ്ചിൽ കൂടുതലുള്ള അഗ്രഗേറ്റിനെ വലിയ അഗ്രഗേറ്റായി തരംതിരിക്കുന്നു, അതേസമയം 3/8 ഇഞ്ചിൽ താഴെയുള്ള അഗ്രഗേറ്റ് മുറിക്കാൻ എളുപ്പമാണ്, പക്ഷേ ബ്ലേഡ് വേഗത്തിൽ തേഞ്ഞുപോയേക്കാം. അതുകൊണ്ടാണ് ഒരേ കംപ്രസ്സീവ് ശക്തിയുള്ള രണ്ട് സ്ലാബുകൾക്ക് ഇപ്പോഴും വ്യത്യസ്തമായി മുറിക്കാൻ കഴിയുന്നത്. കോൺക്രീറ്റിന് നർമ്മബോധം ഉണ്ട്, അത് പലപ്പോഴും അഗ്രഗേറ്റിനുള്ളിൽ അത് മറയ്ക്കുന്നു.
ക്യൂർഡ് കോൺക്രീറ്റിന്, ഒരു സെഗ്മെന്റഡ് കോൺക്രീറ്റ് ഡയമണ്ട് ബ്ലേഡ് ഉപയോഗിച്ച് ആരംഭിക്കുക. കോൺക്രീറ്റ് കടുപ്പമുള്ളതാണെങ്കിൽ അല്ലെങ്കിൽ ബ്ലേഡ് ഗ്ലേസ് ചെയ്യാൻ തുടങ്ങിയാൽ, മൃദുവായ ഒരു ബോണ്ടിലേക്ക് നീങ്ങുക. കോൺക്രീറ്റ് മൃദുവും പരുക്കനുമാണെങ്കിൽ, കൂടുതൽ കടുപ്പമുള്ള ഒരു ബോണ്ടിലേക്ക് നീങ്ങുക. അനുബന്ധ ഉപകരണ ഓപ്ഷനുകൾക്കായി, നിങ്ങൾക്ക് പരിശോധിക്കാം കോൺക്രീറ്റ് സോ ബ്ലേഡ് പേജ്.
കോൺക്രീറ്റ് സോ ബ്ലേഡ് തിരഞ്ഞെടുക്കലും സോയുമായി പൊരുത്തപ്പെടണം. ഉദാഹരണത്തിന്, ഹസ്ക്വർണ കെ 770 സ്പെസിഫിക്കേഷനുകൾ 14 ഇഞ്ച് ബ്ലേഡ് , 5 ഇഞ്ച് പരമാവധി കട്ടിംഗ് ഡെപ്ത് , 5 എച്ച്പി ഔട്ട്പുട്ട് , 18,000 എഫ്പിഎം പരമാവധി പെരിഫറൽ വേഗത എന്നിവ പട്ടികപ്പെടുത്തുക. ബ്ലേഡ് തിരഞ്ഞെടുക്കുന്നത് മെറ്റീരിയലിനെ മാത്രമല്ല ആശ്രയിച്ചിരിക്കുന്നതെന്ന് ആ നമ്പറുകൾ ഓർമ്മിപ്പിക്കുന്നു. വ്യാസം, ആർബർ വലുപ്പം, വേഗത റേറ്റിംഗ് എന്നിവ മെഷീനുമായി പൊരുത്തപ്പെടണം.
അസ്ഫാൽറ്റ് കട്ടിംഗിനായി, ഒരു പ്രത്യേക അസ്ഫാൽറ്റ് ഡയമണ്ട് ബ്ലേഡ് ഉപയോഗിക്കുക. ഇതിന് ഒരു ഹാർഡ് ബോണ്ട്, നല്ല സ്ലറി ക്ലിയറൻസ്, അണ്ടർകട്ട് പ്രൊട്ടക്ഷൻ എന്നിവ ഉണ്ടായിരിക്കണം. അണ്ടർകട്ടിംഗ് സെഗ്മെന്റ് നഷ്ടത്തിലേക്ക് നയിച്ചേക്കാമെന്ന് നോർട്ടൺ പറയുന്നു, കൂടാതെ അബ്രസിവ് മെറ്റീരിയൽ സ്റ്റീൽ കാമ്പിനെ ആക്രമിക്കുന്നിടത്ത് അണ്ടർകട്ട് പ്രൊട്ടക്ഷൻ അല്ലെങ്കിൽ വർദ്ധിച്ച ജലപ്രവാഹം ശുപാർശ ചെയ്യുന്നു.
ഒരു സാധാരണ അസ്ഫാൽറ്റ്-നിർദ്ദിഷ്ട ബ്ലേഡ് ഈ ഉപകരണങ്ങൾ എത്രത്തോളം സ്പെഷ്യലൈസ് ചെയ്യാമെന്ന് കാണിക്കുന്നു. സിഎംടിയിൽ 300 എംഎം അസ്ഫാൽറ്റ് ബ്ലേഡ് ഉണ്ട്. 8 mm അണ്ടർകട്ട്-പ്രൊട്ടക്റ്റഡ് സെഗ്മെന്റ് , 20 mm ബോർ , 6,400 rpm പരമാവധി റേറ്റിംഗ് എന്നിവ ഉപയോഗിച്ച്, കോൺക്രീറ്റിനോ റൈൻഫോഴ്സ്ഡ് കോൺക്രീറ്റിനോ അനുയോജ്യമല്ലെന്ന് അടയാളപ്പെടുത്തുന്നു. അസ്ഫാൽറ്റ് നടപ്പാത ജോലികൾക്കായി, ബ്ലേഡ് ശരിയായ കട്ടറുമായി ജോടിയാക്കുക, ഉദാഹരണത്തിന് അസ്ഫാൽറ്റും കോൺക്രീറ്റ് നടപ്പാതയും മുറിക്കുന്നതിനുള്ള പെട്രോൾ കോൺക്രീറ്റ് കട്ടർ .
റൈൻഫോഴ്സ്ഡ് കോൺക്രീറ്റിന്, റീബാർ കോൺടാക്റ്റ് റേറ്റുചെയ്ത ഒരു ബ്ലേഡ് ഉപയോഗിക്കുക. മൃദുവായതും ഇടത്തരവുമായ ഒരു ബോണ്ട് ബ്ലേഡിനെ കട്ടിയുള്ള കോൺക്രീറ്റിലൂടെ മുറിക്കുന്നത് തുടരാൻ സഹായിക്കുന്നു, അതേസമയം ശക്തമായ സെഗ്മെന്റഡ് നിർമ്മാണം സ്റ്റീൽ ദൃശ്യമാകുമ്പോൾ ചൂടിനെയും ആഘാതത്തെയും അതിജീവിക്കാൻ സഹായിക്കുന്നു. ആവശ്യമുള്ള സാഹചര്യങ്ങളിൽ സെഗ്മെന്റ് കണക്ഷൻ ശക്തമാകുന്നതിനാൽ ലേസർ-വെൽഡഡ് സെഗ്മെന്റുകൾ പലപ്പോഴും ഭാരമേറിയ കട്ടിംഗിന് മുൻഗണന നൽകുന്നു.
റീബാറിൽ എത്തുമ്പോൾ ബ്ലേഡ് ബലമായി അമർത്തരുത്. ഫീഡ് സ്ഥിരമായി നിലനിർത്തുക, സാധ്യമാകുമ്പോഴെല്ലാം വെള്ളം ഉപയോഗിക്കുക, കട്ടിൽ സോ വളച്ചൊടിക്കുന്നത് ഒഴിവാക്കുക. ബ്ലേഡ് പുകയാൻ തുടങ്ങിയാൽ, സോ ബൗൺസ് ചെയ്യാൻ തുടങ്ങിയാൽ, അല്ലെങ്കിൽ ഓപ്പറേറ്റർ മെഷീനുമായി ചർച്ച നടത്താൻ തുടങ്ങിയാൽ, നിർത്തി സജ്ജീകരണം പരിശോധിക്കുക.
നനഞ്ഞ മുറിക്കൽ ബ്ലേഡിന്റെ ആയുസ്സ് മാത്രമല്ല. OSHA നിർമ്മാണ സിലിക്ക മാർഗ്ഗനിർദ്ദേശം ശ്വസനയോഗ്യമായ ക്രിസ്റ്റലിൻ സിലിക്ക പ്രവർത്തന നില 25 μg/m³ ആയും അനുവദനീയമായ എക്സ്പോഷർ പരിധി 50 μg/m³ ആയും സജ്ജമാക്കുന്നു, രണ്ടും 8 മണിക്കൂർ സമയ-ഭാരമുള്ള ശരാശരികളായി. ഇത് വെറ്റ് കട്ടിംഗിനെ പൊടി നിയന്ത്രണ തീരുമാനമായും തണുപ്പിക്കൽ തീരുമാനമായും മാറ്റുന്നു.
ഷോർട്ട് കട്ടുകൾക്കും അറ്റകുറ്റപ്പണികൾക്കും ഡ്രൈ കട്ടിംഗ് ഉപയോഗപ്രദമാണ്, പക്ഷേ ഡ്രൈ ഉപയോഗത്തിനായി റേറ്റുചെയ്ത ബ്ലേഡ് ഉപയോഗിച്ച് മാത്രം. വെറ്റ്-ഒൺലി ബ്ലേഡ് ഒരിക്കലും ഡ്രൈ പ്രവർത്തിപ്പിക്കരുത്. അത് ഫീൽഡ് ഇംപ്രൊവൈസേഷൻ അല്ല; അമിതമായി ചൂടാകുന്നതിനും ഗ്ലേസിംഗ് ചെയ്യുന്നതിനും പെട്ടെന്ന് വളരെ വിലയേറിയ സ്ക്രാപ്പ് മെറ്റലായി മാറുന്നതിനുമുള്ള ഒരു വേഗത്തിലുള്ള മാർഗമാണിത്. കൂടുതൽ ആഴത്തിലുള്ള പ്രായോഗിക താരതമ്യത്തിനായി, വായിക്കുക നനഞ്ഞതും ഉണങ്ങിയതുമായ കോൺക്രീറ്റ് കട്ടിംഗ് .
തെറ്റായ സോയിൽ നല്ല ബ്ലേഡ് ഉപയോഗിച്ചാലും മോശം ഫലങ്ങൾ മാത്രമേ ലഭിക്കൂ. മുറിക്കുന്നതിന് മുമ്പ്, ബ്ലേഡ് വ്യാസം, ആർബർ വലുപ്പം, പരമാവധി ആർപിഎം, കട്ടിംഗ് ഡെപ്ത്, വാട്ടർ ഫീഡ്, സോ പവർ എന്നിവ ഉറപ്പാക്കുക. നീണ്ട നടപ്പാത മുറിക്കൽ, റോഡ് അറ്റകുറ്റപ്പണി അല്ലെങ്കിൽ യൂട്ടിലിറ്റി ട്രഞ്ചിംഗ് എന്നിവ ജോലിയിൽ ഉൾപ്പെട്ടിട്ടുണ്ടെങ്കിൽ, ഈ ഗൈഡ് കോൺക്രീറ്റ്, അസ്ഫാൽറ്റ് കട്ടിംഗിന് ശരിയായ റോഡ് സോ എങ്ങനെ തിരഞ്ഞെടുക്കാം എന്നതാണ് അടുത്ത പടി നല്ലത്.
മെഷീനുകൾ താരതമ്യം ചെയ്യുന്ന കരാറുകാർക്ക്, കോൺക്രീറ്റ് കട്ടറുകൾക്കും റോഡ് കട്ടർ മെഷീനുകൾക്കുമുള്ള ആത്യന്തിക ഗൈഡ് മെഷീൻ തരം, കട്ടിംഗ് ഡെപ്ത്, നടപ്പാത ജോലി എന്നിവയെക്കുറിച്ച് കൂടുതൽ സന്ദർഭം നൽകുന്നു. നിങ്ങൾക്ക് വിശാലമായ ഉപയോഗ-കേസ് വീക്ഷണം ആവശ്യമുണ്ടെങ്കിൽ, എന്നതിനെക്കുറിച്ചുള്ള ലേഖനം കോൺക്രീറ്റ്, അസ്ഫാൽറ്റ്, നടപ്പാത അറ്റകുറ്റപ്പണികൾക്ക് റോഡ് ഗുണങ്ങൾ കണ്ടു. ഉപയോഗപ്രദമായ ഒരു ആന്തരിക റഫറൻസ് കൂടിയാണ്.
ആദ്യത്തെ തെറ്റ് കോൺക്രീറ്റ്, അസ്ഫാൽറ്റ്, റൈൻഫോഴ്സ്ഡ് സ്ലാബുകൾ എന്നിവയ്ക്ക് ഒരു ബ്ലേഡ് ഉപയോഗിക്കുന്നതാണ്. രണ്ടാമത്തേത് ബോണ്ട് കാഠിന്യം അവഗണിക്കുന്നതാണ്. മൂന്നാമത്തേത് യഥാർത്ഥ പ്രശ്നം ബ്ലേഡ് ഗ്ലേസിംഗ്, തെറ്റായ RPM, മോശം കൂളിംഗ് അല്ലെങ്കിൽ തെറ്റായ മെറ്റീരിയൽ പൊരുത്തം എന്നിവയാണെങ്കിൽ സോയെ കുറ്റപ്പെടുത്തുന്നു.
ഒരു ഡയമണ്ട് ബ്ലേഡ് മുറിക്കുന്നത് നിർത്തിയാൽ, കൂടുതൽ ശക്തമായി അമർത്തുന്നതിന് മുമ്പ് ബോണ്ട്, മെറ്റീരിയൽ, സോ വേഗത, ജലവിതരണം എന്നിവ പരിശോധിക്കുക. ഒരു നല്ല ബ്ലേഡ് സ്ഥിരമായ മർദ്ദത്തോടെ മുറിക്കണം. നിങ്ങൾ സോയുമായി മല്ലിടേണ്ടിവന്നാൽ, ബ്ലേഡ് നിങ്ങളോട് എന്തെങ്കിലും പറയുന്നുണ്ടാകാം. ആ പ്രത്യേക പരാജയത്തിന്, ഈ ഗൈഡ് ഉപയോഗിക്കുക. ഡയമണ്ട് ബ്ലേഡ് ഗ്ലേസിംഗ്, ബ്ലേഡ് മുറിക്കുന്നത് നിർത്തുന്നത് എന്തുകൊണ്ട് .
ചോയ്സ് ചുരുക്കാൻ ഒരു ഡയമണ്ട് ബ്ലേഡ് സെലക്ഷൻ ചാർട്ട് ഉപയോഗിക്കുക, തുടർന്ന് നാല് കാര്യങ്ങൾ സ്ഥിരീകരിക്കുക: മെറ്റീരിയൽ, ബോണ്ട്, സോ മാച്ച്, കട്ടിംഗ് രീതി. കോൺക്രീറ്റിന്, ശക്തിയെയും അഗ്രഗേറ്റിനെയും കുറിച്ച് ചിന്തിക്കുക. അസ്ഫാൽറ്റിന്, അബ്രേഷൻ, അണ്ടർകട്ട് സംരക്ഷണം എന്നിവയെക്കുറിച്ച് ചിന്തിക്കുക. ശക്തിപ്പെടുത്തിയ സ്ലാബുകൾക്ക്, സ്റ്റീൽ, ചൂട്, തണുപ്പിക്കൽ എന്നിവയെക്കുറിച്ച് ചിന്തിക്കുക.
വലത് ബ്ലേഡ് വേഗത്തിൽ മുറിക്കുക മാത്രമല്ല ചെയ്യുന്നത്. അത് കൂടുതൽ തണുപ്പോടെ പ്രവർത്തിക്കുന്നു, കൂടുതൽ നേരം ഈടുനിൽക്കുന്നു, പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കുന്നു, കൂടാതെ ഓപ്പറേറ്ററെ എല്ലാം മുൻകൂട്ടി ആസൂത്രണം ചെയ്തതായി തോന്നിപ്പിക്കുന്നു.

