ຜູ້ສະໜອງອຸປະກອນກໍ່ສ້າງທີ່ໃຫ້ບໍລິການແກ້ໄຂບັນຫາເຄື່ອງຈັກກໍ່ສ້າງເປັນເວລາ 30 ປີ.
ພາສາ
ຜູ້ສະໜອງອຸປະກອນກໍ່ສ້າງທີ່ໃຫ້ບໍລິການແກ້ໄຂບັນຫາເຄື່ອງຈັກກໍ່ສ້າງເປັນເວລາ 30 ປີ.
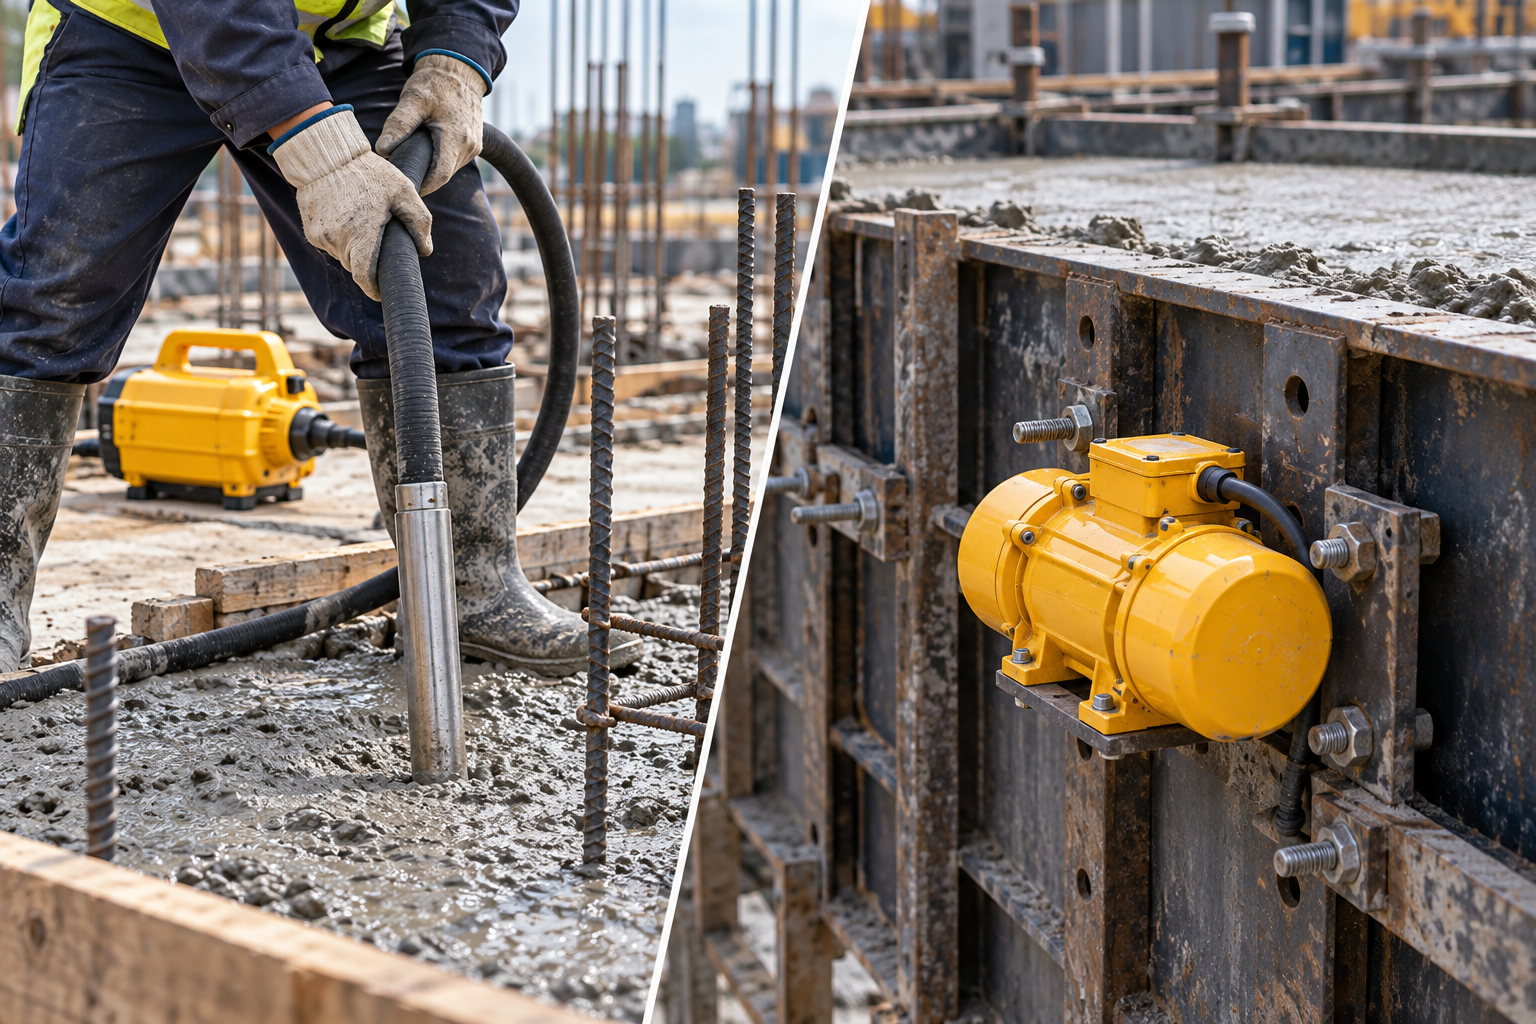
ການເລືອກລະຫວ່າງ ເຄື່ອງສັ່ນຄອນກີດພາຍໃນ ຫຼື ພາຍນອກ ແມ່ນຂຶ້ນກັບຄຳຖາມງ່າຍໆຄື: ເຈົ້າຈະເຮັດແນວໃດເພື່ອໃຫ້ຄອນກີດມີແຮງສັ່ນສະເທືອນພຽງພໍໂດຍບໍ່ເຮັດໃຫ້ວຽກໜັກກວ່າທີ່ມັນຕ້ອງການ? ເມື່ອເຄື່ອງສັ່ນສາມາດຜ່ານເຫຼັກເສີມ ແລະ ໄປເຖິງຄອນກີດສົດໄດ້, ການສັ່ນສະເທືອນພາຍໃນມັກຈະເປັນຈຸດເລີ່ມຕົ້ນຕາມທຳມະຊາດ. ຖ້າການເຂົ້າເຖິງນັ້ນມີຈຳກັດ, ເຄື່ອງສັ່ນພາຍນອກທີ່ຕິດຕັ້ງຢ່າງເໝາະສົມອາດເປັນວິທີທີ່ດີກວ່າໃນການເຂົ້າເຖິງພື້ນທີ່ທີ່ຕ້ອງການການເສີມແຮງ.
ທັງສອງວິທີຊ່ວຍໃຫ້ຄອນກີດສົດຕົກຕະກອນອ້ອມຮອບເຫຼັກເສີມ, ຕື່ມແບບຟອມ ແລະ ປ່ອຍອາກາດທີ່ກັກຂັງອອກມາ. ຄວາມແຕກຕ່າງແມ່ນວິທີການສັ່ນສະເທືອນໄປຮອດບ່ອນນັ້ນ. ເຄື່ອງສັ່ນພາຍໃນເຮັດວຽກໂດຍກົງພາຍໃນສ່ວນປະສົມ, ໃນຂະນະທີ່ເຄື່ອງສັ່ນພາຍນອກສົ່ງການສັ່ນສະເທືອນຜ່ານແບບຫຼໍ່ ຫຼື ແມ່ພິມ.
ຄວາມແຕກຕ່າງນັ້ນມີຜົນກະທົບຫຼາຍກວ່າອຸປະກອນທີ່ທ່ານຊື້. ມັນປ່ຽນແປງວິທີທີ່ທ່ານວາງແຜນການຖອກ, ກະກຽມແບບຫຼໍ່, ຕຳແໜ່ງຜູ້ປະຕິບັດງານ ແລະ ກວດສອບຄອນກີດທີ່ສຳເລັດຮູບ. ສຳລັບຜູ້ຮັບເໝົາ, ຜູ້ຜະລິດຄອນກີດສຳເລັດຮູບ ແລະ ຕົວແທນຈຳໜ່າຍອຸປະກອນ, ການເຂົ້າໃຈລາຍລະອຽດທີ່ເປັນປະໂຫຍດເຫຼົ່ານີ້ເຮັດໃຫ້ການເລືອກເຄື່ອງຈັກທີ່ເໝາະສົມງ່າຍຂຶ້ນຫຼາຍ.
ເຄື່ອງຈັກທັງສອງປະຕິບັດໜ້າວຽກທົ່ວໄປດຽວກັນ, ແຕ່ພວກມັນໃຊ້ເສັ້ນທາງທີ່ແຕກຕ່າງກັນເພື່ອໄປຮອດບ່ອນນັ້ນ. ເຄື່ອງສັ່ນພາຍໃນຈະວາງຫົວສັ່ນລົງໃນຊີມັງໂດຍກົງ. ເຄື່ອງສັ່ນພາຍນອກຈະຢູ່ນອກແບບຈຳລອງ ແລະ ອາໄສແບບຈຳລອງເພື່ອນຳການເຄື່ອນທີ່ເຂົ້າໄປໃນສ່ວນປະສົມ.
ນີ້ຟັງຄືວ່າເປັນຄວາມແຕກຕ່າງເລັກນ້ອຍຈົນກວ່າທ່ານຈະພົບກັບເສົາທີ່ເສີມແຮງຢ່າງໜັກ ຫຼື ແມ່ພິມບາງໆທີ່ເຮັດສຳເລັດຮູບແລ້ວ. ໃນສະຖານະການໜຶ່ງ, ໂປ໊ກເກີຈະຊ່ວຍໃຫ້ທ່ານສາມາດເຂົ້າເຖິງຄອນກີດໄດ້ໂດຍກົງ. ໃນອີກສະຖານະການໜຶ່ງ, ອາດຈະບໍ່ມີບ່ອນໃດທີ່ຈະໃສ່ມັນໄດ້ຢ່າງປອດໄພ. ນັ້ນແມ່ນບ່ອນທີ່ການເລືອກວິທີການສັ່ນສະເທືອນເລີ່ມມີຄວາມສຳຄັນ.
ເຄື່ອງສັ່ນພາຍໃນ, ເຊິ່ງເອີ້ນອີກຊື່ໜຶ່ງວ່າເຄື່ອງສັ່ນແບບຈຸ່ມ ຫຼື ເຄື່ອງສັ່ນໂປ໊ກເກີ, ໃຊ້ຫົວສັ່ນທີ່ຕິດກັບລະບົບຂັບເຄື່ອນ. ຜູ້ປະຕິບັດງານຈະຫຼຸດຫົວສັ່ນລົງໃນຄອນກີດສົດ, ປ່ອຍໃຫ້ການສັ່ນສະເທືອນຊ່ວຍໃຫ້ສ່ວນປະສົມຕົກຕະກອນ ແລະ ຈາກນັ້ນຍ້າຍໄປຈຸດແຊກຕໍ່ໄປ.
ເນື່ອງຈາກຫົວເຈາະເຮັດວຽກພາຍໃນຄອນກີດ, ຜູ້ປະຕິບັດງານສາມາດແນໃສ່ພື້ນທີ່ຕ່າງໆຂອງກຳແພງ, ເສົາ ຫຼື ພື້ນຖານ. ວິທີການນີ້ມີປະໂຫຍດໂດຍສະເພາະເມື່ອໄລຍະຫ່າງ ແລະ ການເຂົ້າເຖິງຂອງເຫຼັກເສີມຊ່ວຍໃຫ້ໂປ໊ກເກີເຄື່ອນຍ້າຍໄດ້ຢ່າງເສລີ.
ເຄື່ອງສັ່ນຄອນກີດພາຍນອກ, ບາງຄັ້ງເອີ້ນວ່າເຄື່ອງສັ່ນແບບຟອມ, ຖືກຕິດຕັ້ງໄວ້ກັບວົງເລັບ ຫຼື ຈຸດຕິດຕັ້ງທີ່ເໝາະສົມຢູ່ນອກແບບຟອມ. ການສັ່ນສະເທືອນຂອງມັນເຄື່ອນທີ່ຜ່ານຊຸດຕິດຕັ້ງ ແລະ ແບບຟອມກ່ອນທີ່ຈະໄປເຖິງຄອນກີດ.
ວິທີການນີ້ແມ່ນເປັນປະໂຫຍດໃນກໍລະນີທີ່ການເຂົ້າເຖິງພາຍໃນຖືກຈຳກັດ. ມັນຍັງເປັນເລື່ອງທຳມະດາໃນການຜະລິດແບບຫຼໍ່ສຳເລັດຮູບ, ບ່ອນທີ່ແມ່ພິມທີ່ໃຊ້ຄືນໄດ້ສາມາດກະກຽມດ້ວຍຈຸດສັ່ນສະເທືອນທີ່ວາງແຜນໄວ້.
ມີຂໍ້ບົກຜ່ອງອັນໜຶ່ງຄື: ແບບຟອມໃນປັດຈຸບັນກາຍເປັນສ່ວນໜຶ່ງຂອງລະບົບອຸປະກອນ. ຖ້າການຕິດຕັ້ງບໍ່ດີ ຫຼື ຮູບແບບເຄື່ອນທີ່ຢ່າງອິດສະຫຼະເກີນໄປ, ມໍເຕີອາດຈະໃຊ້ພະລັງງານຫຼາຍກວ່າໃນການສັ່ນຮູບແບບກ່ວາການລວມຕົວຂອງຄອນກີດ.
| ສິ່ງທີ່ຄວນປຽບທຽບ | ເຄື່ອງສັ່ນພາຍໃນ | ເຄື່ອງສັ່ນພາຍນອກ |
|---|---|---|
| ການສັ່ນສະເທືອນໄປຮອດຄອນກີດໄດ້ແນວໃດ | ໂດຍກົງຜ່ານໂປ໊ກເກີທີ່ຈົມລົງ | ຜ່ານແບບຫລໍ່ຫຼືແມ່ພິມ |
| ຕ້ອງການການເຂົ້າເຖິງ | ເສັ້ນທາງທີ່ຊັດເຈນລະຫວ່າງການເສີມແຮງ | ຈຸດຕິດຕັ້ງພາຍນອກທີ່ເໝາະສົມ |
| ແອັບພລິເຄຊັນທົ່ວໄປ | ພື້ນຖານ, ຄານ, ເສົາ ແລະ ຝາ | ແມ່ພິມສຳເລັດຮູບ, ຊິ້ນສ່ວນບາງໆ ແລະ ແບບຟອມທີ່ຈຳກັດການເຂົ້າເຖິງ |
| ຂໍ້ຈຳກັດຫຼັກ | ໂປ໊ກເກີບໍ່ສາມາດເຂົ້າເຖິງທຸກພື້ນທີ່ໄດ້ | ຫລໍ່ອາດຈະບໍ່ສົ່ງການສັ່ນສະເທືອນຢ່າງມີປະສິດທິພາບ |
| ອຸປະກອນທີ່ຕ້ອງກວດສອບ | ເສັ້ນຜ່າສູນກາງຫົວ, ຄວາມຍາວຂອງເພົາ ແລະ ລະບົບຂັບເຄື່ອນ | ມໍເຕີ, ວົງເລັບ, ຄວາມແຂງກະດ້າງຂອງຮູບແບບ ແລະ ການສະໜອງໄຟຟ້າ |
| ລາຍການດູແລຮັກສາທົ່ວໄປ | ໂປ໊ກເກີ, ເພົາທີ່ມີຄວາມຍືດຫຍຸ່ນ, ການຕໍ່ ແລະ ປະທັບຕາ | ອຸປະກອນຕິດຕັ້ງ, ແບຣິ່ງ, ຕົວຍຶດ ແລະ ອົງປະກອບໄຟຟ້າ |
ເທ ຄຳແນະນຳຂອງສະຖາບັນຄອນກີດອາເມລິກາກ່ຽວກັບການລວມຄອນກີດ ຮັບຮູ້ການສັ່ນສະເທືອນພາຍໃນ, ການສັ່ນສະເທືອນພາຍນອກ ແລະ ການປະສົມປະສານຂອງທັງສອງຢ່າງ. ວິທີການທີ່ຖືກຕ້ອງຄວນເໝາະສົມກັບການປະສົມຄອນກີດ, ການເສີມເຫຼັກ, ແບບຟອມ ແລະ ສະພາບການວາງຕຳແໜ່ງ.
ສຳລັບການຖອກໂຄງສ້າງທຳມະດາຫຼາຍໆຄັ້ງ, ເຄື່ອງສັ່ນຄອນກີດພາຍໃນແມ່ນເຄື່ອງຈັກທຳອິດທີ່ຄວນພິຈາລະນາ. ມັນນຳເອົາການສັ່ນສະເທືອນໄປຫາຄອນກີດສົດໂດຍກົງ, ແລະ ຜູ້ປະຕິບັດງານສາມາດປັບຮູບແບບການໃສ່ໄດ້ເມື່ອການວາງດຳເນີນໄປ.
ຄວາມຍືດຫຍຸ່ນນີ້ແມ່ນເປັນປະໂຫຍດໃນສະຖານທີ່ກໍ່ສ້າງ, ບ່ອນທີ່ຂະໜາດການຖອກ ແລະ ຮູບແບບການເສີມກຳລັງປ່ຽນແປງຈາກພາກສ່ວນໜຶ່ງໄປຫາອີກພາກສ່ວນໜຶ່ງ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ໂປ໊ກເກີຍັງຕ້ອງການພື້ນທີ່ໃນການເຮັດວຽກ.
ເຄື່ອງສັ່ນສະເທືອນພາຍໃນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບເສົາ, ຄານ, ພື້ນຖານ ແລະ ຝາບ່ອນທີ່ຫົວສາມາດບັນລຸຄວາມເລິກທີ່ຕ້ອງການ. ໂດຍການເຮັດວຽກຢ່າງເປັນລະບົບຜ່ານການຖອກ, ຜູ້ປະຕິບັດງານສາມາດຊ່ວຍໃຫ້ຄອນກີດຕົກລົງຮອບແຖບ ແລະ ສິ່ງຂອງທີ່ຝັງຢູ່.
ໄລຍະຫ່າງລະຫວ່າງຈຸດສຽບ ແລະ ເວລາສັ່ນສະເທືອນຄວນເປັນໄປຕາມປະສິດທິພາບຂອງອຸປະກອນ ແລະ ການຕອບສະໜອງຕົວຈິງຂອງຄອນກີດ. ຈຸດປະສົງແມ່ນເພື່ອບັນລຸພື້ນທີ່ທີ່ຊ້ອນກັນຂອງການເຊື່ອມຕົວ, ແທນທີ່ຈະປະໄວ້ຊ່ອງຫວ່າງທີ່ບໍ່ໄດ້ຮັບການປິ່ນປົວລະຫວ່າງຈຸດສຽບ.
ACE ປຶກສາຫາລືກ່ຽວກັບການກວດສອບຕົວຈິງເຫຼົ່ານີ້ໃນ ຄູ່ມືໄລຍະຫ່າງ ແລະ ເວລາສັ່ນສະເທືອນຂອງເຄື່ອງສັ່ນຄອນກີດ .
ໂປ໊ກເກີຂະໜາດໃຫຍ່ກວ່າສາມາດສົ່ງຜົນກະທົບຕໍ່ຄອນກີດຫຼາຍຂຶ້ນອ້ອມຮອບແຕ່ລະການແຊກ, ແຕ່ພຽງແຕ່ຖ້າມັນສາມາດເຂົ້າໄປໃນຮູບແບບໄດ້. ການເສີມແຮງທີ່ໜາແໜ້ນ, ກຳແພງແຄບ ແລະ ຊິ້ນສ່ວນທີ່ຝັງຢູ່ຢ່າງສັບສົນອາດຈະຈຳກັດເສັ້ນທາງທີ່ມີຢູ່.
ໃນສະຖານະການເຫຼົ່ານີ້, ໂປ໊ກເກີຂະໜາດນ້ອຍກວ່າອາດຈະແກ້ໄຂບັນຫາໄດ້. ການແລກປ່ຽນແມ່ນວ່າຫົວທີ່ນ້ອຍກວ່າມັກຈະຕ້ອງການຈຸດແຊກຫຼາຍຂຶ້ນເພື່ອປົກຄຸມພື້ນທີ່ດຽວກັນ.
ກ່ອນທີ່ຈະເລືອກຫົວ, ໃຫ້ວັດແທກໄລຍະຫ່າງຂອງກຳລັງເສີມ ແລະ ກວດສອບຄວາມເລິກຂອງການເຮັດວຽກ. ຄູ່ມືຂະໜາດໂປ໊ກເກີເຄື່ອງສັ່ນຄອນກີດ ACE ອະທິບາຍວິທີການດຸ່ນດ່ຽງເສັ້ນຜ່າສູນກາງຫົວ, ລັດສະໝີການເຮັດວຽກ ແລະ ການເຂົ້າເຖິງຂອງເພົາທີ່ມີຄວາມຍືດຫຍຸ່ນ.
ບາງຄັ້ງຫົວນ້ອຍໆກໍ່ບໍ່ສາມາດເຂົ້າເຖິງພື້ນທີ່ທີ່ຈຳເປັນໄດ້. ສິ່ງນີ້ອາດຈະເກີດຂຶ້ນໃນພາກສ່ວນບາງໆ, ກະໂຈມເສີມແຮງທີ່ໜາແໜ້ນ ຫຼື ຮູບແບບທີ່ມີອົງປະກອບຝັງຢູ່ຈຳນວນຫຼາຍ.
ການບັງຄັບໃຫ້ມີເສົາຄ້ຳລະຫວ່າງແຖບບໍ່ແມ່ນທາງອອກທີ່ດີ. ມັນອາດຈະສ້າງຄວາມເສຍຫາຍຕໍ່ອຸປະກອນ, ລົບກວນການເສີມເຫຼັກ ຫຼື ປ້ອງກັນບໍ່ໃຫ້ຜູ້ປະຕິບັດງານປະຕິບັດຕາມຮູບແບບການໃສ່ທີ່ຖືກຕ້ອງ. ເຄື່ອງສັ່ນຄອນກີດແມ່ນເຄື່ອງມືໃນການເສີມເຫຼັກ, ບໍ່ແມ່ນແຖບເຫຼັກ.
ເມື່ອບັນຫາການເຂົ້າເຖິງບໍ່ສາມາດແກ້ໄຂບັນຫາໄດ້ຜ່ານການເລືອກອຸປະກອນ ຫຼື ການວາງແຜນການຈັດວາງ, ມັນເຖິງເວລາທີ່ຈະປະເມີນວ່າການສັ່ນສະເທືອນພາຍນອກເໝາະສົມຫຼືບໍ່.
ການສັ່ນສະເທືອນຈາກພາຍນອກຈະເປັນປະໂຫຍດເມື່ອການເຂົ້າເຖິງຄອນກີດຈາກພາຍໃນມີຄວາມຫຍຸ້ງຍາກ, ຫຼືເມື່ອແມ່ພິມໄດ້ຖືກກະກຽມໂດຍສະເພາະສຳລັບການສັ່ນສະເທືອນຈາກພາຍນອກ. ມັນກ່ຽວຂ້ອງໂດຍສະເພາະກັບສ່ວນຄອນກີດບາງໆ ແລະ ຂະບວນການຜະລິດແບບຫຼໍ່ສຳເລັດຮູບ.
ນັ້ນບໍ່ໄດ້ໝາຍຄວາມວ່າໂຄງສ້າງທີ່ເສີມແຮງຢ່າງໜັກທຸກໆອັນຕ້ອງການເຄື່ອງສັ່ນສະເທືອນພາຍນອກ. ຄຳຖາມທີ່ສຳຄັນແມ່ນວ່າຮູບແບບສາມາດສົ່ງການສັ່ນສະເທືອນພຽງພໍໄປສູ່ພື້ນທີ່ທີ່ຖືກຕ້ອງໂດຍບໍ່ມີການທຳລາຍຄວາມເຂັ້ມແຂງ ຫຼື ຄວາມໝັ້ນຄົງຂອງມັນ.
ລອງນຶກພາບເຖິງກຳແພງຊີມັງບາງໆທີ່ມີເຫຼັກເສີມຢູ່ທັງສອງດ້ານ. ອາດຈະມີພື້ນທີ່ພຽງພໍສຳລັບຊີມັງທີ່ຈະໄຫຼເຂົ້າໄປໃນຮູບແບບ, ແຕ່ບໍ່ມີພື້ນທີ່ພຽງພໍທີ່ຈະຍ້າຍໂປ໊ກເກີຜ່ານມັນໄດ້ຢ່າງຖືກຕ້ອງ.
ເຄື່ອງສັ່ນພາຍນອກອາດສະເໜີວິທີອື່ນໃນການລວມສ່ວນນັ້ນເຂົ້າກັນ. ແທນທີ່ຈະພະຍາຍາມບີບຫົວລະຫວ່າງແຖບ, ການສັ່ນສະເທືອນຈະເຂົ້າມາທາງແບບຫລໍ່.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ຮູບແບບຕ້ອງເໝາະສົມກັບວິທີການນີ້. ວິສະວະກອນ ຫຼື ຜູ້ສະໜອງອຸປະກອນຕ້ອງພິຈາລະນາຄວາມແຂງຂອງແຜງ, ຈຸດຕິດຕັ້ງ, ຄວາມກົດດັນຂອງຄອນກີດ ແລະ ການແຈກຢາຍການສັ່ນສະເທືອນກ່ອນການຕິດຕັ້ງ.
ການຜະລິດແບບຫຼໍ່ສຳເລັດຮູບແມ່ນໜຶ່ງໃນການນຳໃຊ້ທີ່ຊັດເຈນທີ່ສຸດສຳລັບການສັ່ນສະເທືອນພາຍນອກ. ໂຮງງານມັກຈະເຮັດວຽກກັບຂະໜາດແມ່ພິມດຽວກັນໃນຫຼາຍໆຮອບວຽນການຜະລິດ. ສິ່ງນີ້ເຮັດໃຫ້ສາມາດວາງແຜນຈຸດຕິດຕັ້ງ, ການເຊື່ອມຕໍ່ໄຟຟ້າ ແລະ ລຳດັບການສັ່ນສະເທືອນລ່ວງໜ້າໄດ້.
ຂໍ້ໄດ້ປຽບທີ່ແທ້ຈິງແມ່ນຄວາມສອດຄ່ອງ. ເມື່ອການຈັດລຽງແມ່ພິມ ແລະ ການສັ່ນສະເທືອນຖືກຈັບຄູ່ກັນຢ່າງຖືກຕ້ອງ, ຜູ້ປະຕິບັດງານສາມາດປະຕິບັດຕາມຂະບວນການທີ່ເຮັດຊ້ຳໄດ້ແທນທີ່ຈະວາງຕຳແໜ່ງໂປ໊ກເກີມືຖືທີ່ແຕກຕ່າງກັນສຳລັບແຕ່ລະການຫຼໍ່.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ການເຮັດວຽກຊ້ຳໆບໍ່ໄດ້ຮັບປະກັນການລວມຕົວຢ່າງສົມບູນ. ແມ່ພິມຍັງສາມາດມີພື້ນທີ່ທີ່ການສັ່ນສະເທືອນອ່ອນແອເກີນໄປ ຫຼື ບໍ່ສະເໝີກັນ. ການທົດລອງຜະລິດ ແລະ ການກວດສອບຄຸນນະພາບຍັງຄົງເປັນສິ່ງຈຳເປັນ.
ແມ່ນແລ້ວ. ໃນບາງໂຄງການ, ໂພເກີພາຍໃນສາມາດລວມປະລິມານຄອນກີດຫຼັກເຂົ້າກັນໄດ້ ໃນຂະນະທີ່ການສັ່ນສະເທືອນພາຍນອກຊ່ວຍເຂົ້າເຖິງພື້ນທີ່ທີ່ຍາກໃກ້ກັບໜ້າຜິວແບບຟອມ ຫຼື ອ້ອມຮອບການເສີມເຫຼັກທີ່ສັບສົນ.
ທັງສອງວິທີການຄວນໄດ້ຮັບການວາງແຜນເປັນຂະບວນການດຽວ. ການເປີດໃຊ້ເຄື່ອງສັ່ນທຸກອັນໃນເວລາດຽວກັນ ພຽງແຕ່ຍ້ອນວ່າອຸປະກອນມີຢູ່ສາມາດເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນທີ່ບໍ່ຈຳເປັນ, ຜົນໄດ້ຮັບທີ່ບໍ່ສະເໝີພາບ ຫຼື ການໂຫຼດເພີ່ມເຕີມໃສ່ແບບຫຼໍ່.
ເປົ້າໝາຍແມ່ນເພື່ອເຮັດໃຫ້ຄອນກີດແຂງຕົວຢ່າງຖືກຕ້ອງ, ບໍ່ແມ່ນເຮັດໃຫ້ສະຖານທີ່ເຮັດວຽກທັງໝົດສັ່ນສະເທືອນ.
ນີ້ແມ່ນສ່ວນໜຶ່ງຂອງການເລືອກເຄື່ອງສັ່ນພາຍນອກທີ່ຜູ້ຊື້ບາງຄັ້ງມອງຂ້າມ: ທ່ານບໍ່ໄດ້ຊື້ພຽງແຕ່ມໍເຕີເທົ່ານັ້ນ. ທ່ານກຳລັງເລືອກມໍເຕີທີ່ຕ້ອງເຮັດວຽກກັບລະບົບແມ່ພິມ ຫຼື ລະບົບແມ່ພິມສະເພາະ.
ຮູບແບບມີຜົນກະທົບຕໍ່ວິທີການແຜ່ລາມຂອງການສັ່ນສະເທືອນ, ແລະ ການຈັດລຽງການຕິດຕັ້ງມີຜົນກະທົບຕໍ່ປະລິມານການເຄື່ອນໄຫວຂອງມໍເຕີທີ່ໄປຮອດຊີມັງ. ການປະສົມປະສານທີ່ບໍ່ດີສາມາດສ້າງສຽງດັງ ແລະ ການເຄື່ອນໄຫວໂດຍບໍ່ສ້າງການຍຶດຕິດທີ່ວຽກຕ້ອງການ.
ການສ້າງແບບຫຼໍ່ຕ້ອງຕ້ານທານກັບແຮງກົດດັນຈາກຄອນກີດສົດແລ້ວ. ການເພີ່ມເຄື່ອງສັ່ນພາຍນອກເຮັດໃຫ້ເກີດການໂຫຼດແບບໄດນາມິກຕື່ມອີກ, ເຊິ່ງແຜງ, ຕົວເສີມຄວາມແຂງແຮງ, ຕົວຮອງຮັບ ແລະ ຈຸດເຊື່ອມຕໍ່ຕ້ອງສາມາດທົນໄດ້.
ແມ່ພິມເຫຼັກທີ່ໃຊ້ຄືນໄດ້ອາດມີຈຸດຕິດຕັ້ງສະເພາະ. ຮູບແບບຊົ່ວຄາວທີ່ສ້າງຂຶ້ນສຳລັບການຖອກທຳມະດາອາດຈະບໍ່ເໝາະສົມ. ບໍ່ຄວນຖືວ່າກໍລະນີທີສອງເໝາະສົມພຽງແຕ່ຍ້ອນວ່າມີພື້ນທີ່ພຽງພໍທີ່ຈະໃສ່ມໍເຕີ.
ກ່ອນທີ່ຈະຕິດຕັ້ງເຄື່ອງສັ່ນພາຍນອກ, ໃຫ້ຢືນຢັນວ່າການຈັດການຕິດຕັ້ງທີ່ສະເໜີນັ້ນໄດ້ຮັບການອະນຸມັດສຳລັບແບບຫລໍ່ ແລະ ນ້ຳໜັກປະຕິບັດການທີ່ຄາດໄວ້.
ມໍເຕີຕ້ອງການການເຊື່ອມຕໍ່ທີ່ປອດໄພກັບຮູບແບບເພື່ອໃຫ້ການສັ່ນສະເທືອນສາມາດຜ່ານໂຄງສ້າງໄດ້ຢ່າງມີປະສິດທິພາບ. ການຕິດຕັ້ງອາດຈະໃຊ້ວົງເລັບ, ສະກູ ຫຼື ແຄ້ມທີ່ໄດ້ຮັບການອະນຸມັດທີ່ຕິດກັບອົງປະກອບໂຄງສ້າງທີ່ເໝາະສົມ, ຂຶ້ນກັບອຸປະກອນ.
ບ່ອນທີ່ຕິດຕັ້ງເຄື່ອງສັ່ນກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ສະຖານທີ່ທີ່ບໍ່ດີອາດເຮັດໃຫ້ພາກສ່ວນໜຶ່ງຂອງຮູບແບບສັ່ນສະເທືອນຢ່າງແຮງ ໃນຂະນະທີ່ອີກພາກສ່ວນໜຶ່ງໄດ້ຮັບການເຄື່ອນໄຫວໜ້ອຍເກີນໄປ.
ບໍ່ມີໄລຍະການຕິດຕັ້ງດຽວທີ່ເໝາະສົມກັບເຄື່ອງສັ່ນພາຍນອກທຸກອັນ. ຂະໜາດຂອງຮູບແບບ, ຄວາມແຂງຂອງແຜງ, ຄວາມສາມາດໃນການໃຊ້ງານຂອງຄອນກີດ, ຜົນຜະລິດຂອງມໍເຕີ ແລະ ຄຳແນະນຳການຕິດຕັ້ງຂອງຜູ້ຜະລິດລ້ວນແຕ່ມີຜົນກະທົບຕໍ່ການຈັດລຽງ.
ຕົວຍຶດທີ່ວ່າງ, ວົງເລັບທີ່ເສຍຫາຍ, ຂໍ້ຕໍ່ທີ່ຮົ່ວໄຫຼ, ການສັ່ນສະເທືອນທີ່ບໍ່ສະເໝີພາບ ແລະ ການເຄື່ອນທີ່ຂອງແຜງທີ່ບໍ່ຕ້ອງການ ລ້ວນແຕ່ເປັນສັນຍານເຕືອນໄພທີ່ເປັນໄປໄດ້. ການສັ່ນສະເທືອນທີ່ຫຼາຍເກີນໄປ ຫຼື ການແຈກຢາຍບໍ່ດີຍັງສາມາດສົ່ງຜົນກະທົບຕໍ່ພື້ນຜິວຄອນກີດໄດ້.
ວິທີການທີ່ສົມເຫດສົມຜົນແມ່ນການກວດກາລະບົບຕິດຕັ້ງກ່ອນການຜະລິດແຕ່ລະຄັ້ງ ແລະ ສືບສວນການເຄື່ອນໄຫວທີ່ຜິດປົກກະຕິແທນທີ່ຈະສົມມຸດວ່າມໍເຕີພຽງແຕ່ຕ້ອງການພະລັງງານຫຼາຍກວ່າ.
ສຳລັບພາບລວມທີ່ເປັນປະໂຫຍດກ່ຽວກັບວິທີການສັ່ນສະເທືອນທີ່ແຕກຕ່າງກັນ, ຄູ່ມືດ້ານວິຊາການຂອງ EXEN ກ່ຽວກັບປະເພດເຄື່ອງສັ່ນຄອນກີດ ອະທິບາຍອຸປະກອນພາຍໃນ, ພາຍນອກ ແລະ ໂຕະສັ່ນສະເທືອນ.
ເຖິງແມ່ນວ່າອຸປະກອນທີ່ຖືກຕ້ອງກໍ່ຈະມີພຶດຕິກຳແຕກຕ່າງກັນໃນການປະສົມຄອນກີດທີ່ແຕກຕ່າງກັນ. ການປະສົມທີ່ແຂງຈະຕ້ານທານການເຄື່ອນໄຫວໄດ້ແຮງກວ່າການປະສົມທີ່ໃຊ້ໄດ້ຜົນດີ, ສະນັ້ນວິທີການສັ່ນສະເທືອນດຽວກັນອາດຈະສ້າງຜົນໄດ້ຮັບທີ່ແຕກຕ່າງກັນຈາກໂຄງການໜຶ່ງຫາອີກໂຄງການໜຶ່ງ.
ນີ້ແມ່ນເຫດຜົນທີ່ການເລືອກເຄື່ອງສັ່ນໂດຍບໍ່ຄຳນຶງເຖິງສ່ວນປະສົມສາມາດນຳໄປສູ່ຜົນໄດ້ຮັບທີ່ໜ້າຜິດຫວັງ. ໂຄງສ້າງກຳນົດບ່ອນທີ່ການສັ່ນສະເທືອນສາມາດນຳໃຊ້ໄດ້, ໃນຂະນະທີ່ຄອນກີດກຳນົດວ່າມັນຕອບສະໜອງແນວໃດ.
ໂດຍທົ່ວໄປແລ້ວ ຄອນກີດທີ່ມີຄວາມຄ່ອງຕົວຕ່ຳຕ້ອງການການສັ່ນສະເທືອນທີ່ພຽງພໍເພື່ອຫຼຸດຜ່ອນແຮງສຽດທານລະຫວ່າງອະນຸພາກ ແລະ ຊ່ວຍໃຫ້ສ່ວນປະສົມຕົກລົງໃນພື້ນທີ່ທີ່ມີຢູ່. ນັ້ນບໍ່ໄດ້ໝາຍຄວາມວ່າໂດຍອັດຕະໂນມັດຈະໃຊ້ເຄື່ອງສັ່ນພາຍນອກ ຫຼື ຊື້ມໍເຕີທີ່ມີພະລັງທີ່ສຸດໃນລາຍການ.
ຖ້າໂປ໊ກເກີພາຍໃນສາມາດເຂົ້າເຖິງໄດ້ດີ, ມັນອາດຈະຍັງເປັນວິທີການທີ່ກົງໄປກົງມາກວ່າ. ໃນກໍລະນີທີ່ແມ່ພິມທີ່ອອກແບບມາຮອງຮັບການສັ່ນສະເທືອນຈາກພາຍນອກ, ລະບົບນັ້ນອາດຈະເໝາະສົມແທນ. ທາງເລືອກແມ່ນຂຶ້ນກັບທັງການປະສົມ ແລະ ວິທີການກໍ່ສ້າງ.
ຄອນກີດທີ່ໃຊ້ການໄດ້ໄວມັກຈະໄຫຼໄດ້ງ່າຍກວ່າອ້ອມຮອບເຫຼັກເສີມ ແລະ ເຂົ້າໄປໃນມຸມຕ່າງໆ. ການສັ່ນສະເທືອນຫຼາຍເກີນໄປອາດຈະໃຫ້ຜົນປະໂຫຍດໜ້ອຍ ແລະ ສາມາດເພີ່ມຄວາມສ່ຽງຕໍ່ການແຍກຕົວໃນສ່ວນປະສົມທີ່ອ່ອນໄຫວ.
ຄອນກີດທີ່ລວມຕົວດ້ວຍຕົນເອງແມ່ນແຕກຕ່າງກັນອີກ. ມັນມີສັດສ່ວນກັບການໄຫຼ ແລະ ການລວມຕົວພາຍໃຕ້ຄຸນສົມບັດຂອງມັນເອງ, ໂດຍປົກກະຕິແລ້ວບໍ່ມີການສັ່ນສະເທືອນກົນຈັກແບບທຳມະດາ. ການຈັດການຂອງມັນຄວນປະຕິບັດຕາມສະເປັກການປະສົມ ແລະ ການຈັດວາງທີ່ໄດ້ຮັບການອະນຸມັດ.
ຄວາມຖີ່ບອກທ່ານວ່າວົງຈອນການສັ່ນສະເທືອນເກີດຂຶ້ນໄວເທົ່າໃດ. ຄວາມກວ້າງຂອງຄື້ນອະທິບາຍເຖິງປະລິມານການເຄື່ອນທີ່ໃນລະຫວ່າງແຕ່ລະວົງຈອນ. ພະລັງງານມໍເຕີອະທິບາຍເຖິງການປ້ອນຂໍ້ມູນທາງໄຟຟ້າ ຫຼື ກົນຈັກ, ບໍ່ແມ່ນພຶດຕິກຳເຕັມທີ່ຂອງເຄື່ອງສັ່ນສະເທືອນໃນຄອນກີດ.
ຕົວເລກເຫຼົ່ານີ້ເຊື່ອມຕໍ່ກັນ, ແຕ່ພວກມັນເຮັດວຽກທີ່ແຕກຕ່າງກັນ. ເຄື່ອງສັ່ນສອງເຄື່ອງທີ່ມີກຳລັງມໍເຕີຄ້າຍຄືກັນອາດຈະມີພຶດຕິກຳແຕກຕ່າງກັນເພາະວ່າລະບົບການສັ່ນສະເທືອນ, ວິທີການຕິດຕັ້ງ ແລະ ເງື່ອນໄຂການເຮັດວຽກຂອງມັນບໍ່ຄືກັນ.
ສຳລັບຄຳອະທິບາຍທີ່ຊັດເຈນກວ່ານີ້, ເບິ່ງບົດຄວາມຂອງ ACE ກ່ຽວກັບ ຄວາມຖີ່ ແລະ ຄວາມກວ້າງຂອງເຄື່ອງສັ່ນຄອນກີດ .
ປະເພດໂຄງການແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດ, ແຕ່ມັນບໍ່ຄວນເປັນປັດໄຈຕັດສິນໃຈສຸດທ້າຍ. ຝາສອງຝາທີ່ມີຄວາມໜາເທົ່າກັນອາດຈະຕ້ອງການອຸປະກອນທີ່ແຕກຕ່າງກັນ ຖ້າຫາກຮູບແບບການເສີມເຫຼັກ, ສ່ວນປະສົມຄອນກີດ ຫຼື ລະບົບແບບຫຼໍ່ຂອງຝາແຕກຕ່າງກັນ.
ຕາຕະລາງຕໍ່ໄປນີ້ໃຫ້ຜູ້ຊື້ມີທິດທາງເລີ່ມຕົ້ນແທນທີ່ຈະເປັນກົດລະບຽບທີ່ຄົງທີ່ສຳລັບທຸກໆໂຄງການກໍ່ສ້າງ.
| ແອັບພລິເຄຊັນ | ເລີ່ມຕົ້ນດ້ວຍການພິຈາລະນາ | ສິ່ງທີ່ຄວນກວດສອບກ່ອນ |
|---|---|---|
| ຝາ ຫຼື ເສົາທີ່ເຂົ້າເຖິງໄດ້ | ຕົວສັ່ນໂປ໊ກເກີພາຍໃນ | ໄລຍະຫ່າງຂອງເຫຼັກເສີມ, ຂະໜາດຫົວເຫຼັກ ແລະ ຄວາມຍາວຂອງເພົາເຫຼັກ |
| ກຳແພງບາງ ແລະ ແຂງແຮງ | ໂປ໊ກເກີພາຍໃນຂະໜາດນ້ອຍ ຫຼື ການສັ່ນສະເທືອນພາຍນອກທີ່ອອກແບບມາ | ເສັ້ນທາງການໃສ່ຕົວຈິງ ແລະ ຄວາມເໝາະສົມຂອງແບບຫລໍ່ |
| ພື້ນຖານຂະໜາດໃຫຍ່ | ເຄື່ອງສັ່ນພາຍໃນທີ່ມີການຄຸ້ມຄອງການໃສ່ທີ່ວາງແຜນໄວ້ | ຄວາມເລິກຂອງການຖອກ, ອັດຕາການວາງ ແລະ ລັດສະໝີການເຮັດວຽກ |
| ແມ່ພິມສຳເລັດຮູບທີ່ນຳມາໃຊ້ຄືນໄດ້ | ການສັ່ນສະເທືອນພາຍນອກ ຫຼື ການສັ່ນສະເທືອນລວມ | ຄວາມແຂງຂອງແມ່ພິມ, ຕຳແໜ່ງຕິດຕັ້ງ ແລະ ວົງຈອນການຜະລິດ |
| ຮູບແບບຄອນກີດທາງສະຖາປັດຕະຍະກຳ | ພາຍໃນ, ພາຍນອກ ຫຼື ການປະສົມປະສານທີ່ໄດ້ຮັບການອະນຸມັດ | ການເຂົ້າເຖິງຄອນກີດ, ຄວາມຕ້ອງການດ້ານໜ້າດິນ ແລະ ການອອກແບບຮູບແບບ |
| ການຜະລິດໂຕະສັ່ນສະເທືອນ | ລະບົບສັ່ນສະເທືອນໂຕະທີ່ສ້າງຂຶ້ນໂດຍສະເພາະ | ການໂຫຼດໂຕະ, ການຈັດລຽງມໍເຕີ ແລະ ຄວາມເຂົ້າກັນໄດ້ຂອງແມ່ພິມ |
ຖ້າຄຳຕອບຍັງບໍ່ຈະແຈ້ງ, ການທົດລອງແບບຄວບຄຸມໂດຍໃຊ້ສ່ວນປະສົມ ແລະ ແບບຟອມຕົວຈິງມັກຈະໃຫ້ຂໍ້ມູນຫຼາຍກວ່າຄຳແນະນຳທົ່ວໄປ. ການທົດລອງສາມາດສະແດງໃຫ້ເຫັນວ່າອຸປະກອນທີ່ສະເໜີໄປຮອດພາກສ່ວນທັງໝົດ ແລະ ຜະລິດຜົນສຳເລັດທີ່ສອດຄ່ອງກັນຫຼືບໍ່.
ເມື່ອເລືອກວິທີການສັ່ນສະເທືອນແລ້ວ, ໜ້າວຽກຕໍ່ໄປແມ່ນການເລືອກການຕັ້ງຄ່າອຸປະກອນທີ່ສົມບູນ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສຳລັບຜູ້ຊື້ຢູ່ຕ່າງປະເທດ ເພາະວ່າມໍເຕີທີ່ມີລັກສະນະຄ້າຍຄືກັນໃນຮູບຖ່າຍອາດມີການສະໜອງໄຟຟ້າ, ລັກສະນະການເຮັດວຽກ ຫຼື ລະບົບການເຊື່ອມຕໍ່ທີ່ແຕກຕ່າງກັນ.
ເລີ່ມຕົ້ນດ້ວຍເສັ້ນຜ່າສູນກາງຂອງໂປ໊ກເກີ ແລະ ພື້ນທີ່ຫວ່າງພາຍໃນແບບຟອມ. ຈາກນັ້ນກວດສອບຄວາມຍາວຂອງເພົາ, ຄວາມເຂົ້າກັນໄດ້ຂອງໜ່ວຍຂັບເຄື່ອນ, ລາຍລະອຽດການສັ່ນສະເທືອນ ແລະ ການສະໜອງພະລັງງານ.
ສຳລັບຜູ້ຮັບເໝົາທີ່ເຮັດວຽກກ່ຽວກັບຄອນກີດໂຄງສ້າງຫຼາຍປະເພດ, ການເລືອກຂະໜາດໂປ໊ກເກີທີ່ແຕກຕ່າງກັນອາດຈະເປັນປະໂຫຍດຫຼາຍກວ່າການສັ່ງຊື້ຫົວໂປ໊ກເກີຂະໜາດໃຫຍ່ອັນດຽວສຳລັບແຕ່ລະວຽກ.
ຖ້າການຊື້ລວມມີເພົາທົດແທນ, ຢ່າສົມມຸດວ່າຫົວທີ່ມີເສັ້ນຜ່າສູນກາງທີ່ຖືກຕ້ອງຈະພໍດີກັບໜ່ວຍຂັບເຄື່ອນທີ່ມີຢູ່ແລ້ວ. ACE's ຄູ່ມືຄວາມເຂົ້າກັນໄດ້ຂອງເພົາສັ່ນຄອນກີດ ອະທິບາຍວ່າເປັນຫຍັງການຈັບຄູ່, ເພົາ ແລະ ລະບົບຂັບເຄື່ອນຈຶ່ງຈຳເປັນຕ້ອງຈັບຄູ່ກັນ.
ສຳລັບການສັ່ນສະເທືອນພາຍນອກ, ໃຫ້ຮ້ອງຂໍລາຍລະອຽດສະເພາະຂອງມໍເຕີພ້ອມກັບຂະໜາດການຕິດຕັ້ງ ແລະ ຂໍ້ມູນການຕິດຕັ້ງ. ຜູ້ຊື້ຄວນຢືນຢັນການສະໜອງໄຟຟ້າ, ເງື່ອນໄຂການເຮັດວຽກທີ່ໄດ້ຮັບການຈັດອັນດັບ, ຫົວໜ່ວຍແຮງ, ຮູບແບບການຕິດຕັ້ງ ແລະ ອົງປະກອບຕິດຕັ້ງທີ່ເຂົ້າກັນໄດ້.
ສຳລັບໂຮງງານທີ່ຜະລິດດ້ວຍວັດສະດຸຫລໍ່ສຳເລັດຮູບ, ມັນຍັງຈຳເປັນຕ້ອງຮູ້ວ່າຕ້ອງການຈັກໜ່ວຍ, ພວກມັນຈະຖືກວາງໄວ້ແນວໃດ ແລະ ຜູ້ປະຕິບັດງານຈະຄວບຄຸມພວກມັນແນວໃດໃນລະຫວ່າງວົງຈອນການຜະລິດ.
ຢ່າປະເມີນລາຍລະອຽດເຫຼົ່ານີ້ຈາກກຳລັງໄຟຟ້າຂອງມໍເຕີພຽງຢ່າງດຽວ. ໜ່ວຍ 1.5 kW ບໍ່ໄດ້ກວມເອົາພື້ນທີ່ແບບຫລໍ່ໂດຍອັດຕະໂນມັດ, ແລະ ມໍເຕີຂະໜາດໃຫຍ່ກວ່າກໍ່ບໍ່ແມ່ນທາງລັດໃນການວາງແຜນການຕິດຕັ້ງທີ່ເໝາະສົມ.
ຕົວແທນຈຳໜ່າຍທີ່ສະໜອງໃຫ້ຜູ້ຮັບເໝົາກໍ່ສ້າງທຳມະດາອາດຈະຕ້ອງການເສັ້ນຜ່າສູນກາງຂອງໂປ໊ກເກີຫຼາຍອັນ, ເພົາທີ່ມີຄວາມຍືດຫຍຸ່ນ ແລະ ຕົວເລືອກການຂັບເຄື່ອນ. ບໍລິສັດທີ່ໃຫ້ບໍລິການຜູ້ຜະລິດວັດສະດຸຫລໍ່ສຳເລັດຮູບອາດຈະຕ້ອງການຂໍ້ມູນເພີ່ມເຕີມກ່ຽວກັບການເລືອກມໍເຕີພາຍນອກ, ວົງເລັບ, ການຄວບຄຸມໄຟຟ້າ ແລະ ການສະໜັບສະໜູນການຕິດຕັ້ງ.
ການວາງແຜນອາໄຫຼ່ກໍ່ແຕກຕ່າງກັນເຊັ່ນກັນ. ລະບົບພາຍໃນກ່ຽວຂ້ອງກັບໂປ໊ກເກີ, ເພົາທີ່ມີຄວາມຍືດຫຍຸ່ນ ແລະ ການຕໍ່, ໃນຂະນະທີ່ລະບົບພາຍນອກອາດຕ້ອງການຮາດແວຕິດຕັ້ງ, ຊິ້ນສ່ວນໄຟຟ້າ ແລະ ອົງປະກອບການບໍລິການມໍເຕີ.
ສຳລັບບໍລິສັດໃຫ້ເຊົ່າ, ການອະທິບາຍທີ່ຊັດເຈນກ່ຽວກັບການນຳໃຊ້ທີ່ເໝາະສົມແມ່ນເປັນປະໂຫຍດ. ໂປ໊ກເກີພາຍໃນແມ່ນຂ້ອນຂ້າງງ່າຍທີ່ຈະຍ້າຍໄປມາລະຫວ່າງສະຖານທີ່ເຮັດວຽກ, ໃນຂະນະທີ່ລະບົບພາຍນອກມັກຈະຕ້ອງການການກະກຽມເພີ່ມເຕີມກ່ອນທີ່ມັນຈະສາມາດໃຊ້ໄດ້ຢ່າງຖືກຕ້ອງ.
| ຄຳຖາມກ່ຽວກັບການຊື້ | ລະບົບພາຍໃນ | ລະບົບພາຍນອກ |
|---|---|---|
| ການສັ່ນສະເທືອນຖືກນຳໃຊ້ຢູ່ໃສ? | ໂດຍກົງພາຍໃນຄອນກີດ | ຜ່ານແບບຟອມ ຫຼື ແມ່ພິມ |
| ມິຕິໃດມີຄວາມສຳຄັນ? | ເສັ້ນຜ່າສູນກາງໂປ໊ກເກີ ແລະ ຂອບເຂດຂອງເພົາ | ຮູບແບບການຕິດຕັ້ງມໍເຕີ ແລະ ຮູບຮ່າງເລຂາຄະນິດ |
| ສິ່ງທີ່ຕ້ອງເຂົ້າກັນໄດ້? | ຫົວ, ເພົາ, ຂໍ້ຕໍ່ ແລະ ໜ່ວຍຂັບເຄື່ອນ | ມໍເຕີ, ອຸປະກອນຕິດຕັ້ງ, ແຫຼ່ງພະລັງງານ ແລະ ຫລໍ່ຫລອມ |
| ສິ່ງໃດສົ່ງຜົນກະທົບຕໍ່ຜົນຜະລິດ? | ການຄຸ້ມຄອງການໃສ່ ແລະ ການເຂົ້າເຖິງຂອງຜູ້ປະຕິບັດງານ | ການແຈກຢາຍການສັ່ນສະເທືອນ ແລະ ລຳດັບການຜະລິດ |
| ຜູ້ຊື້ຄວນຮ້ອງຂໍຫຍັງແດ່? | ລາຍລະອຽດຊຸດຄົບຊຸດ ແລະ ລາຍຊື່ອາໄຫຼ່ | ຂໍ້ມູນມໍເຕີ, ຂໍ້ກຳນົດການຕິດຕັ້ງ ແລະ ຂໍ້ມູນການຄວບຄຸມ |
ACE ສະໜອງທັງຜະລິດຕະພັນເຄື່ອງສັ່ນຄອນກີດແບບແຊ່ນ້ຳ ແລະ ຜະລິດຕະພັນເຄື່ອງສັ່ນຄອນກີດພາຍນອກ. ພວກມັນຢູ່ໃນຊຸດອຸປະກອນດຽວກັນ, ແຕ່ສະເປັກທີ່ເຜີຍແຜ່ແລ້ວບໍ່ຄວນປຽບທຽບກັນຄືກັບວ່າພວກມັນປະຕິບັດໜ້າວຽກດຽວກັນໃນລັກສະນະດຽວກັນ.
ເທ ເຄື່ອງສັ່ນຄອນກີດພາຍໃນ ACE ZID-230C ມີກຳລັງໄຟຟ້າເຂົ້າທີ່ໄດ້ຮັບການຈັດອັນດັບ 2,300 W, ແຫຼ່ງຈ່າຍໄຟ 220 V ແລະ ຄວາມຖີ່ຂອງແຫຼ່ງຈ່າຍໄຟທີ່ໄດ້ຮັບການຈັດອັນດັບ 50 Hz. ຊຸດໂປ໊ກເກີຄວາມຖີ່ສູງທີ່ມາພ້ອມກັບມັນປະກອບມີຕົວເລືອກ ZX-35, ZX-45 ແລະ ZX-50, ແຕ່ລະອັນມີຄວາມຖີ່ສັ່ນສະເທືອນ 200 Hz.
ຕາຕະລາງຜະລິດຕະພັນຍັງລະບຸຄວາມໄວຂອງມໍເຕີທີ່ບໍ່ມີການໂຫຼດ 18,000 ຮອບ/ນາທີ. ຕົວເລກນີ້ອະທິບາຍເຖິງການໝຸນຂອງມໍເຕີ, ໃນຂະນະທີ່ຄ່າ 200 Hz ໝາຍເຖິງຄວາມຖີ່ຂອງການສັ່ນສະເທືອນໂປ໊ກເກີທີ່ເຜີຍແຜ່. ພວກມັນບໍ່ຄວນຖືກປະຕິບັດເປັນການວັດແທກທີ່ສາມາດແລກປ່ຽນກັນໄດ້.
ສຳລັບຜູ້ຊື້, ການກວດສອບຕົວຈິງຍັງຄົງເປັນເສັ້ນຜ່າສູນກາງໂປ໊ກເກີ, ຄວາມຍາວຂອງເພົາ, ອົງປະກອບຂັບເຄື່ອນທີ່ເຂົ້າກັນໄດ້ ແລະ ເງື່ອນໄຂຂອງການວາງຄອນກີດ.
ເທ ຊຸດເຄື່ອງສັ່ນຄອນກີດພາຍນອກ ACE ZW ລວມມີຮຸ່ນຕັ້ງແຕ່ ZW-15 ຫາ ZW-100. ຕາຕະລາງສະເປັກທີ່ເຜີຍແຜ່ແລ້ວລະບຸກຳລັງມໍເຕີຕັ້ງແຕ່ 0.35 ຫາ 3.0 kW ແລະ ໃຫ້ຂໍ້ມູນຄວາມໄວ, ແຮງດັນ, ຄວາມຖີ່ ແລະ ນ້ຳໜັກສຳລັບຮຸ່ນຕ່າງໆ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ຕົວເລກແຮງໜີສູນກາງໃນໜ້າຜະລິດຕະພັນປັດຈຸບັນບໍ່ໄດ້ລວມເອົາຫົວໜ່ວຍທີ່ລະບຸໄວ້ຢ່າງຊັດເຈນ. ຂໍ້ມູນພະລັງງານບາງຢ່າງໃນພາບລວມຍັງແຕກຕ່າງຈາກຕາຕະລາງຮຸ່ນ. ດັ່ງນັ້ນ, ຜູ້ຊື້ຄວນຮ້ອງຂໍເອກະສານດ້ານວິຊາການສະເພາະຮຸ່ນລ່າສຸດກ່ອນທີ່ຈະໃຊ້ຕົວເລກເຫຼົ່ານີ້ສຳລັບການເລືອກດ້ານວິສະວະກຳ.
ລາຍລະອຽດການຕິດຕັ້ງກໍ່ມີຄວາມສຳຄັນເທົ່າທຽມກັນ. ມໍເຕີຕ້ອງເຮັດວຽກກັບແບບຫຼໍ່ຕົວຈິງ ແລະ ການຈັດລຽງການຕິດຕັ້ງທີ່ໄດ້ຮັບການອະນຸມັດ, ສະນັ້ນການສັ່ງຊື້ຕາມຊື່ລຸ້ນຢ່າງດຽວຈຶ່ງບໍ່ພຽງພໍ.
| ອຸປະກອນ ACE | ຂໍ້ມູນທີ່ເຜີຍແຜ່ | ການກວດສອບການເລືອກຫຼັກ |
|---|---|---|
| ເຄື່ອງສັ່ນພາຍໃນ ZID-230C | 2,300 ວັດ; 220 V; ຕົວເລືອກໂປ໊ກເກີ ZX-35/45/50 | ການເກັບກູ້ໂປ໊ກເກີ, ການເຂົ້າເຖິງເພົາ ແລະ ຄວາມເຂົ້າກັນໄດ້ຂອງລະບົບທີ່ສົມບູນ |
| ຊຸດເຄື່ອງສັ່ນພາຍນອກ ZW | ZW-15 ຫາ ZW-100; 0.35–3.0 kW ໃນຕາຕະລາງຜະລິດຕະພັນ | ຜົນຜະລິດການສັ່ນສະເທືອນທີ່ຢືນຢັນແລ້ວ, ການຈັດການຕິດຕັ້ງ ແລະ ການສະໜອງໄຟຟ້າ |
ຜູ້ຮັບເໝົາສາມາດຄົ້ນຫາໄດ້ຢ່າງກວ້າງຂວາງ ຊຸດເຄື່ອງສັ່ນຄອນກີດ ACE ໃນຂະນະທີ່ຜູ້ຊື້ທີ່ຊອກຫາອຸປະກອນການຈຸ່ມນ້ຳຍັງສາມາດທົບທວນຄືນໄດ້ ລະດັບເພົາສັ່ນຄອນກີດ ສຳລັບຄວາມຕ້ອງການໃນການເຮັດວຽກທີ່ແຕກຕ່າງກັນ.
ພະລັງງານຂອງມໍເຕີມີຄວາມສຳຄັນ, ແຕ່ມັນບໍ່ໄດ້ບອກທ່ານວ່າເຄື່ອງສັ່ນສາມາດໄປເຖິງຄອນກີດໄດ້ຫຼືບໍ່ ຫຼື ແບບຟອມສາມາດຮັບການສັ່ນສະເທືອນໄດ້ຫຼືບໍ່. ເລືອກວິທີການເຮັດວຽກກ່ອນ, ຈາກນັ້ນປຽບທຽບລາຍລະອຽດທີ່ກ່ຽວຂ້ອງ.
ເຄື່ອງສັ່ນພາຍໃນຕ້ອງການພື້ນທີ່ເພື່ອເຂົ້າໄປໃນສ່ວນປະສົມ. ເຄື່ອງສັ່ນພາຍນອກຕ້ອງການໂຄງສ້າງທີ່ເໝາະສົມເພື່ອສົ່ງຕໍ່ການເຄື່ອນໄຫວຂອງມັນ. ຖ້າເງື່ອນໄຂໃດໜຶ່ງຂາດຫາຍໄປ, ມໍເຕີທີ່ໃຫຍ່ກວ່າກໍ່ບໍ່น่าຈະແກ້ໄຂບັນຫາທີ່ແທ້ຈິງໄດ້.
ເຄື່ອງສັ່ນພາຍນອກຕ້ອງການຈຸດຕິດຕັ້ງທີ່ໄດ້ຮັບການອະນຸມັດ, ຕົວຍຶດທີ່ໝັ້ນຄົງ ແລະ ການອອກແບບແບບຫຼໍ່ທີ່ເໝາະສົມ. ການຕິດຕັ້ງມໍເຕີເຂົ້າກັບແຜງທີ່ໃກ້ທີ່ສຸດທີ່ສາມາດໃຊ້ໄດ້ນັ້ນບໍ່ສາມາດທົດແທນການວາງແຜນການຕິດຕັ້ງທີ່ເໝາະສົມໄດ້.
ຄວາມຖີ່ຂອງການສະໜອງ, ຄວາມໄວຂອງມໍເຕີ ແລະ ຄວາມຖີ່ຂອງການສັ່ນສະເທືອນຕົວຈິງອາດຈະປາກົດຢູ່ໃນແຜ່ນຂໍ້ມູນດຽວກັນ. ກວດສອບຫົວໜ່ວຍ ແລະ ຄວາມໝາຍຂອງແຕ່ລະຕົວເລກກ່ອນທີ່ຈະປຽບທຽບຮູບແບບຕ່າງໆ. ນິໄສເລັກໆນ້ອຍໆນີ້ສາມາດປ້ອງກັນຄວາມຜິດພາດໃນການຊື້ທີ່ໃຫຍ່ຫຼວງຢ່າງໜ້າປະຫຼາດໃຈ.
ສຳລັບການຖອກໂຄງສ້າງແບບດັ້ງເດີມຫຼາຍຢ່າງ, ເຄື່ອງສັ່ນພາຍໃນແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ໃຊ້ໄດ້ຈິງຫຼາຍກວ່າເມື່ອມີການເຂົ້າເຖິງພຽງພໍ. ເຄື່ອງສັ່ນພາຍນອກຈະເປັນປະໂຫຍດເມື່ອການເຂົ້າເຖິງພາຍໃນມີຈຳກັດ ຫຼື ແມ່ພິມທີ່ເໝາະສົມສາມາດຖ່າຍທອດການສັ່ນສະເທືອນໄດ້ຢ່າງມີປະສິດທິພາບ. ການຕັດສິນໃຈສຸດທ້າຍແມ່ນຂຶ້ນກັບຄອນກີດ, ເຫຼັກເສີມ ແລະ ແບບຟອມ.
ພິຈາລະນາການສັ່ນສະເທືອນພາຍນອກສຳລັບສ່ວນຄອນກີດທີ່ມີການເຂົ້າເຖິງຈຳກັດ, ແບບຟອມບາງໆ ຫຼື ແມ່ພິມສຳເລັດຮູບບ່ອນທີ່ການສັ່ນສະເທືອນສາມາດສົ່ງຜ່ານໂຄງສ້າງໄດ້. ກ່ອນທີ່ຈະນຳໃຊ້, ໃຫ້ຢືນຢັນວ່າແບບຫລໍ່, ລະບົບຕິດຕັ້ງ ແລະ ຜົນຜະລິດຂອງອຸປະກອນແມ່ນເໝາະສົມກັບການນຳໃຊ້.
ໃນບາງຂະບວນການກໍ່ສ້າງ ແລະ ການຫລໍ່ສຳເລັດຮູບທີ່ໄດ້ຮັບການອະນຸມັດ, ແມ່ນແລ້ວ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ເຄື່ອງສັ່ນພາຍນອກບໍ່ສາມາດທົດແທນໂປ໊ກເກີໄດ້ໃນທຸກໆສະຖານະການ. ມັນອາໄສແບບຫລໍ່ເພື່ອຖ່າຍໂອນການສັ່ນສະເທືອນ, ສະນັ້ນການຕິດຕັ້ງ, ຄວາມແຂງແກ່ນ ແລະ ການແຈກຢາຍການສັ່ນສະເທືອນຕ້ອງໄດ້ຮັບການພິຈາລະນາກ່ອນທີ່ຈະເຮັດການປ່ຽນແປງ.
ແມ່ນແລ້ວ. ເຄື່ອງສັ່ນພາຍນອກຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງກັບແມ່ພິມທີ່ຜະລິດສຳເລັດຮູບ ແລະ ໂຕະສັ່ນທີ່ເໝາະສົມ. ພວກມັນສາມາດຮອງຮັບຂະບວນການຜະລິດທີ່ເຮັດຊ້ຳໄດ້, ແຕ່ການຈັດລຽງມໍເຕີຕ້ອງກົງກັບການສ້າງແມ່ພິມ, ສ່ວນປະສົມຄອນກີດ ແລະ ວົງຈອນການຜະລິດທີ່ຕ້ອງການ.
ແມ່ນແລ້ວ. ການຕິດຕັ້ງທີ່ບໍ່ດີ, ການສັ່ນສະເທືອນຫຼາຍເກີນໄປ ຫຼື ການເຊື່ອມຕໍ່ແບບຫລໍ່ທີ່ອ່ອນແອສາມາດເຮັດໃຫ້ເກີດການວ່າງ, ການຮົ່ວໄຫຼ, ການຜິດຮູບ ຫຼື ຄວາມເສຍຫາຍຂອງອຸປະກອນ. ຮູບແບບ ແລະ ລະບົບການຕິດຕັ້ງຄວນໄດ້ຮັບການປະເມີນກ່ອນການຕິດຕັ້ງ ແລະ ກວດກາໃນລະຫວ່າງການຜະລິດ.
ເຄື່ອງສັ່ນໂປ໊ກເກີຖືກໃສ່ໂດຍກົງເຂົ້າໄປໃນຄອນກີດສົດ ແລະ ໃຊ້ການສັ່ນສະເທືອນພາຍໃນສ່ວນປະສົມ. ເຄື່ອງສັ່ນສະເທືອນແບບຟອມຖືກຕິດຕັ້ງຢູ່ນອກແບບຟອມ ແລະ ຖ່າຍໂອນການສັ່ນສະເທືອນຜ່ານແບບຟອມ ຫຼື ແມ່ພິມ. ທັງສອງວິທີໃຊ້ການຈັດລຽງອຸປະກອນທີ່ແຕກຕ່າງກັນ ແລະ ມີຄວາມຕ້ອງການການເຂົ້າເຖິງທີ່ແຕກຕ່າງກັນ.
ແມ່ນແລ້ວ, ບ່ອນທີ່ວິທີການກໍ່ສ້າງທີ່ໄດ້ຮັບການອະນຸມັດອະນຸຍາດ. ໂພເກີພາຍໃນສາມາດລວມຄອນກີດທີ່ສາມາດເຂົ້າເຖິງໄດ້, ໃນຂະນະທີ່ການສັ່ນສະເທືອນພາຍນອກອາດຈະຊ່ວຍໃນພື້ນທີ່ທີ່ຫຍຸ້ງຍາກ. ການດຳເນີນງານຂອງພວກມັນຄວນໄດ້ຮັບການປະສານງານເພື່ອຫຼີກເວັ້ນການສັ່ນສະເທືອນທີ່ບໍ່ຈຳເປັນ, ການລວມຕົວທີ່ບໍ່ສະເໝີພາບ ຫຼື ການໂຫຼດຫຼາຍເກີນໄປໃນແບບຫລໍ່.
ຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດທີ່ສຸດບໍ່ແມ່ນມໍເຕີທີ່ໃຫຍ່ທີ່ສຸດໃນລາຍການ. ມັນແມ່ນອົງປະກອບຂອງຄອນກີດເອງ. ກວດສອບວ່າຕົວເຊື່ອມຕໍ່ພາຍໃນສາມາດເຂົ້າເຖິງສ່ວນປະສົມໄດ້ຫຼືບໍ່, ວ່າແບບຈຳລອງສາມາດຮອງຮັບການສັ່ນສະເທືອນຈາກພາຍນອກໄດ້ຫຼືບໍ່ ແລະ ຄອນກີດຄາດວ່າຈະຕອບສະໜອງແນວໃດ.
ເມື່ອຄຳຖາມເຫຼົ່ານັ້ນໄດ້ຮັບຄຳຕອບແລ້ວ, ມັນຈະງ່າຍຕໍ່ການປຽບທຽບຂະໜາດຂອງໂປ໊ກເກີ, ຄວາມຍາວຂອງເພົາ, ການສະໜອງໄຟຟ້າ, ການຈັດຕິດຕັ້ງ ແລະ ຄວາມຕ້ອງການອາໄຫຼ່. ຜູ້ຮັບເໝົາສາມາດເລືອກອຸປະກອນທີ່ເໝາະສົມກັບການຫຼໍ່, ໃນຂະນະທີ່ຕົວແທນຈຳໜ່າຍ ແລະ ຜູ້ຜະລິດວັດສະດຸສຳເລັດຮູບສາມາດຕັດສິນໃຈໄດ້ຢ່າງມີຂໍ້ມູນຫຼາຍຂຶ້ນກ່ຽວກັບການຕັ້ງຄ່າຜະລິດຕະພັນທີ່ພວກເຂົາມີຢູ່ໃນສະຕັອກ.
ເມື່ອຮ້ອງຂໍເຄື່ອງສັ່ນຄອນກີດ ACE, ໃຫ້ແບ່ງປັນຂະໜາດຂອງອົງປະກອບ, ໄລຍະຫ່າງຂອງເຫຼັກເສີມ, ລາຍລະອຽດຂອງແບບຫຼໍ່, ການນຳໃຊ້ຄອນກີດ ແລະ ການສະໜອງພະລັງງານທີ່ມີຢູ່. ສິ່ງນັ້ນເຮັດໃຫ້ຜູ້ສະໜອງມີສິ່ງທີ່ເປັນປະໂຫຍດໃນການເຮັດວຽກນຳ - ແລະ ຊ່ວຍປະຢັດທັງສອງຝ່າຍຈາກການຄາດເດົາວ່າເຄື່ອງຈັກທີ່ໃຫຍ່ທີ່ສຸດອາດຈະເຮັດຫຍັງໄດ້.

