ຜະລິດຕະພັນຄວາມຮູ້ຄວາມນິຍົມ
ຜູ້ສະໜອງອຸປະກອນກໍ່ສ້າງທີ່ໃຫ້ບໍລິການແກ້ໄຂບັນຫາເຄື່ອງຈັກກໍ່ສ້າງເປັນເວລາ 30 ປີ.
ພາສາ
ຜູ້ສະໜອງອຸປະກອນກໍ່ສ້າງທີ່ໃຫ້ບໍລິການແກ້ໄຂບັນຫາເຄື່ອງຈັກກໍ່ສ້າງເປັນເວລາ 30 ປີ.
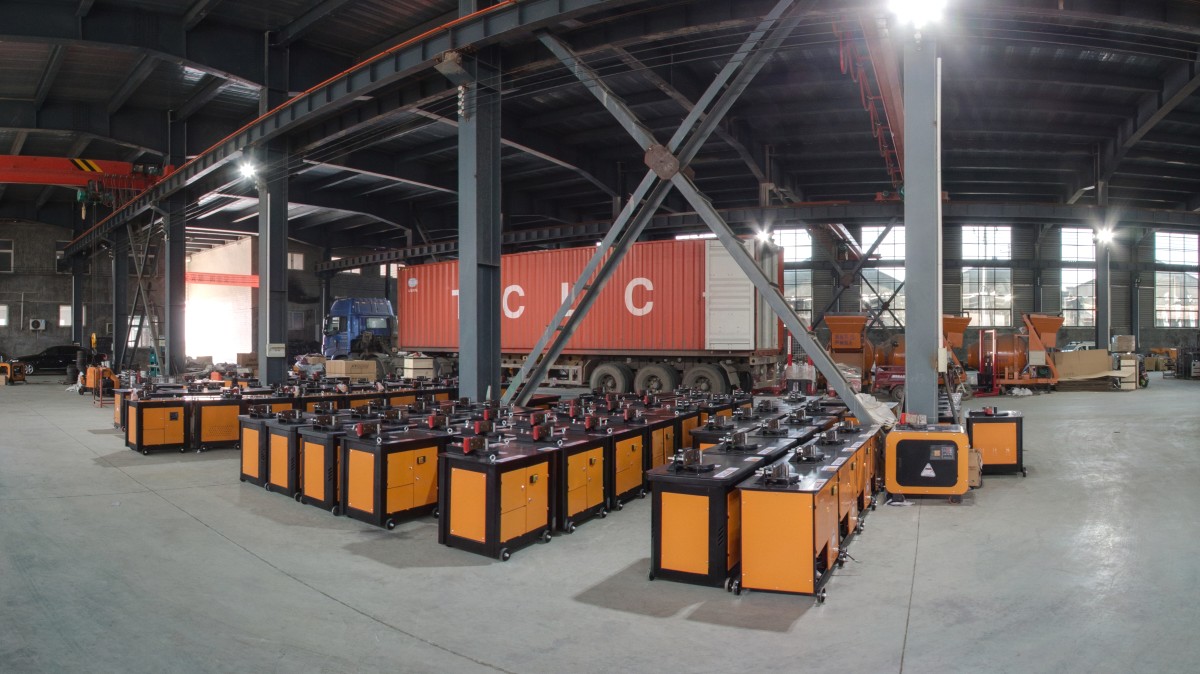
ຖ້າທ່ານກຳລັງປຽບທຽບເຄື່ອງຕັດເຫຼັກ GQ40 ທຽບກັບ GQ50, ສິ່ງທຳອິດທີ່ຕ້ອງກວດສອບບໍ່ແມ່ນຂະໜາດຂອງມໍເຕີ ຫຼື ຕົວເລກໃນຊື່ຮຸ່ນ. ແຕ່ແມ່ນເຫຼັກທີ່ທ່ານຕ້ອງການຕັດ. ເສັ້ນຜ່າສູນກາງຂອງແຖບ, ຊັ້ນເຫຼັກ ແລະ ປະລິມານການຕັດທີ່ຕ້ອງການໃນມື້ເຮັດວຽກປົກກະຕິຈະບອກທ່ານໄດ້ຫຼາຍຂຶ້ນກ່ຽວກັບເຄື່ອງຈັກໃດທີ່ເໝາະສົມກັບໂຮງງານຂອງທ່ານ.
ຍົກຕົວຢ່າງສະເປັກທີ່ເຜີຍແຜ່ຂອງ ACE. GQ40B, GQ40E ແລະ GQ50E ລ້ວນແຕ່ຖືກລະບຸໄວ້ດ້ວຍເສັ້ນຜ່າສູນກາງການຕັດສູງສຸດ 32 ມມ ສຳລັບວັດສະດຸທີ່ຖືກອະທິບາຍວ່າເປັນເຫຼັກເສີມເກຣດ II. ໃນຂະນະດຽວກັນ, GQ50A ຖືກຈັດອັນດັບສູງເຖິງ 36 ມມ ສຳລັບວັດສະດຸນັ້ນ. ສະນັ້ນການຍ້າຍຈາກ GQ40 ໄປເປັນ GQ50 ບໍ່ໄດ້ໝາຍຄວາມວ່າທ່ານສາມາດຕັດເຫຼັກເສີມທີ່ໜາກວ່າ ແລະ ຜິດຮູບໄດ້ສະເໝີໄປ.
ຄວາມແຕກຕ່າງດັ່ງກ່າວມີຄວາມສຳຄັນເມື່ອທ່ານໃຊ້ຈ່າຍເງິນໃນອຸປະກອນສຳລັບສະຖານທີ່ກໍ່ສ້າງ ຫຼື ກອງປະຊຸມປຸງແຕ່ງເຫຼັກເສີມ. ເຄື່ອງຈັກທີ່ມີຂະໜາດນ້ອຍເກີນໄປສາມາດຕ້ານທານການຜະລິດໄດ້, ແຕ່ການຊື້ຮຸ່ນທີ່ໜັກກວ່າໂດຍບໍ່ໄດ້ຮັບຄວາມອາດສາມາດທີ່ທ່ານຕ້ອງການແທ້ໆນັ້ນ ບໍ່ຄ່ອຍຈະເປັນຜົນໄດ້ຮັບທີ່ດີກວ່າ.
ລອງມາເບິ່ງສິ່ງທີ່ສະເປັກຂອງ GQ40 ແລະ GQ50 ບອກພວກເຮົາ, ບ່ອນທີ່ພວກມັນຕ້ອງການການກວດສອບເພີ່ມເຕີມ, ແລະວິທີການເລືອກທີ່ສົມເຫດສົມຜົນໂດຍອີງໃສ່ວຽກງານທີ່ເຄື່ອງຂອງທ່ານຈະປະເຊີນ.
ຊື່ GQ40 ແລະ GQ50 ລະບຸຕະກຸນເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ, ແຕ່ພວກມັນບໍ່ແມ່ນມາດຕະຖານຄວາມສາມາດໃນການຕັດທົ່ວໄປ. ປະສິດທິພາບຂອງແຕ່ລະເຄື່ອງຈັກແມ່ນຂຶ້ນກັບການຕັ້ງຄ່າຂອງມັນ, ແລະຕະກຸນຮຸ່ນດຽວກັນສາມາດມີລຸ້ນທີ່ມີຂີດຈຳກັດການຕັດທີ່ແຕກຕ່າງກັນ.
ACE ສະເໜີລຸ້ນ GQ40A, GQ40B ແລະ GQ40E, ພ້ອມທັງລຸ້ນ GQ50E, GQ50A ແລະ GQ50D. ການເບິ່ງສະເປັກຂອງພວກມັນຄຽງຄູ່ກັນສະແດງໃຫ້ເຫັນຄວາມແຕກຕ່າງທີ່ບໍ່ສາມາດເຫັນໄດ້ຊັດເຈນຈາກຊື່ພຽງຢ່າງດຽວ.
ພາຍໃນຊຸດ GQ40 ຂອງ ACE, GQ40A ຖືກລະບຸໄວ້ສຳລັບເຫຼັກກາກບອນທຳມະດາທີ່ມີໜາເຖິງ 30 ມມ, ໃນຂະນະທີ່ GQ40B ແລະ GQ40E ມີຂີດຈຳກັດທີ່ເຜີຍແຜ່ໄວ້ທີ່ 40 ມມ. ຄວາມແຕກຕ່າງດຽວກັນນີ້ປາກົດຢູ່ໃນຕົວເລກເຫຼັກເສີມເກຣດ II ຂອງບໍລິສັດ: 22 ມມ ສຳລັບ GQ40A, ທຽບກັບ 32 ມມ ສຳລັບ GQ40B ແລະ GQ40E.
ຄອບຄົວ GQ50 ປະຕິບັດຕາມຮູບແບບທີ່ຄ້າຍຄືກັນ. GQ50E ແລະ GQ50D ຖືກລະບຸໄວ້ສູງເຖິງ 42 ມມ ສຳລັບເຫຼັກກາກບອນທຳມະດາ ແລະ 32 ມມ ສຳລັບເຫຼັກເສີມເກຣດ II. GQ50A ມີຂີດຈຳກັດທີ່ເຜີຍແຜ່ສູງກວ່າ 45 ມມ ແລະ 36 ມມ ຕາມລຳດັບ.
ເວົ້າອີກຢ່າງໜຶ່ງ, GQ50A ແລະ GQ50E ບໍ່ຄວນຖືກປະຕິບັດຄືກັບເຄື່ອງດຽວກັນ ພຽງແຕ່ຍ້ອນວ່າຊື່ທັງສອງເລີ່ມຕົ້ນດ້ວຍ GQ50.
ບໍ່ຈຳເປັນ. ຕາຕະລາງສະເພາະຫຼັກຂອງ ACE ລະບຸມໍເຕີໄຟຟ້າ 3 kW ສຳລັບມໍເຕີ GQ40B/E ແລະ 4 kW ສຳລັບ GQ50E/A. ແຕ່ GQ40B/E ແລະ GQ50E ມີຂະໜາດສູງສຸດ 32 ມມ ທີ່ເຜີຍແຜ່ຄືກັນສຳລັບເຫຼັກເສີມເກຣດ II.
ພະລັງງານຂອງມໍເຕີແມ່ນຂໍ້ມູນທີ່ເປັນປະໂຫຍດ, ແຕ່ມັນບໍ່ໄດ້ບອກເລື່ອງທັງໝົດ. ກົນໄກການຕັດ, ລະບົບສົ່ງກຳລັງກົນຈັກ, ການຈັດລຽງໃບມີດ ແລະ ວັດສະດຸທີ່ຖືກຕັດລ້ວນແຕ່ສົ່ງຜົນກະທົບຕໍ່ຄວາມສາມາດທີ່ໄດ້ຮັບການຈັດອັນດັບຂອງເຄື່ອງຈັກ.
ດ້ວຍເຫດຜົນດັ່ງກ່າວ, ມັນດີກວ່າທີ່ຈະກວດສອບລະດັບການຕັດສະເພາະວັດສະດຸກ່ອນທີ່ຈະປຽບທຽບແຮງມ້າ ຫຼື ກິໂລວັດ. ຖ້າບໍ່ດັ່ງນັ້ນ, ມັນຄ້າຍຄືກັບການເລືອກລົດບັນທຸກຕາມຂະໜາດເຄື່ອງຈັກໂດຍບໍ່ໄດ້ກວດສອບວ່າມັນຖືກອະນຸຍາດໃຫ້ບັນທຸກຫຍັງໄດ້ແທ້.
| ລາຍລະອຽດ | GQ40B / GQ40E | GQ50E / GQ50A |
|---|---|---|
| ເຫຼັກກາກບອນທຳມະດາ | 6–40 ມມ | GQ50E: 6–42 ມມ; GQ50A: 6–45 ມມ |
| ເຫຼັກເສີມເກຣດ II ທີ່ໄດ້ລະບຸໄວ້ໃນ ACE | 6–32 ມມ | GQ50E: 6–32 ມມ; GQ50A: 6–36 ມມ |
| ມໍເຕີໄຟຟ້າ | 3 kW ໃນຕາຕະລາງຊຸດຫຼັກ | 4 ກິໂລວັດ |
| ນ້ຳໜັກສຸດທິ | 320 / 340 ກິໂລກຣາມ | 485 / 509 ກິໂລກຣາມ |
| ການພິຈາລະນາຊື້ຫຼັກ | ຄວາມຈຸທີ່ໄດ້ຮັບການຈັດອັນດັບກວມເອົາຂະໜາດເຫຼັກປົກກະຕິຂອງເຈົ້າບໍ? | ລຸ້ນ GQ50 ແທ້ໆມີຂໍ້ໄດ້ປຽບດ້ານຄວາມຈຸ ຫຼື ການຕັ້ງຄ່າທີ່ທ່ານຕ້ອງການບໍ? |
ຕົວເລກເຫຼົ່ານີ້ມາຈາກຕາຕະລາງຮູບແບບທີ່ເຜີຍແຜ່ຂອງ ACE. ພວກມັນມີປະໂຫຍດສຳລັບການປຽບທຽບຜະລິດຕະພັນຕ່າງໆ, ເຖິງແມ່ນວ່າພວກມັນບໍ່ຄວນຖືກປະຕິບັດເປັນຜົນການທົດສອບການຕັດທີ່ເປັນເອກະລາດ. ນອກຈາກນີ້ຍັງມີຄວາມແຕກຕ່າງລະຫວ່າງສະເປັກຫຼັກຂອງ GQ40E ຂອງ ACE ແລະໜຶ່ງໃນໜ້າຜະລິດຕະພັນ GQ40E ແຍກຕ່າງຫາກຂອງມັນ, ເຊິ່ງພວກເຮົາຈະແກ້ໄຂຂ້າງລຸ່ມນີ້.
ທ່ານສາມາດທົບທວນຄືນໄດ້ຢ່າງກວ້າງຂວາງອຸປະກອນຕັດ ແລະ ງໍເຫຼັກ ACE ລຸ້ນຕ່າງໆຖ້າຄວາມຕ້ອງການຂອງທ່ານຂະຫຍາຍອອກໄປນອກເໜືອຈາກສອງຄອບຄົວເຄື່ອງຕັດເຫຼົ່ານີ້.
ເມື່ອທ່ານໄດ້ເລືອກ GQ40 ຫຼື GQ50 ແລ້ວ, ຂັ້ນຕອນຕໍ່ໄປແມ່ນການປຽບທຽບລຸ້ນຕ່າງໆ. ນີ້ແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະເມື່ອໃບສະເໜີລາຄາຈາກຜູ້ສະໜອງທີ່ແຕກຕ່າງກັນລະບຸພຽງແຕ່ຊື່ລຸ້ນໂດຍບໍ່ມີເອກະສານດ້ານວິຊາການຄົບຖ້ວນ.
ຕາຕະລາງຂ້າງລຸ່ມນີ້ລວບລວມການຈັດອັນດັບທີ່ເຜີຍແຜ່ໃນ ACE'sລາຍລະອຽດສະເພາະຊຸດ GQ40ແລະລາຍລະອຽດສະເພາະຂອງຊຸດ GQ50.
| ຮຸ່ນ ACE | ເຫຼັກກາກບອນທຳມະດາ | ເຫຼັກເສີມເກຣວຊັ້ນ II* | ມໍເຕີ / ເຄື່ອງຈັກ | ນ້ຳໜັກສຸດທິ |
|---|---|---|---|---|
| GQ40A | 6–30 ມມ | 6–22 ມມ | ໄຟຟ້າ 2.2 kW | 290 ກິໂລກຣາມ |
| GQ40B | 6–40 ມມ | 6–32 ມມ | ໄຟຟ້າ 3 kW | 320 ກິໂລກຣາມ |
| GQ40E | 6–40 ມມ** | 6–32 ມມ** | ໄຟຟ້າ 3 kW** | 340 ກິໂລກຣາມ** |
| GQ50E | 6–42 ມມ | 6–32 ມມ | ໄຟຟ້າ 4 kW | 485 ກິໂລກຣາມ |
| GQ50A | 6–45 ມມ | 6–36 ມມ | ໄຟຟ້າ 4 kW | 509 ກິໂລກຣາມ |
| GQ50D | 6–42 ມມ | 6–32 ມມ | ເຄື່ອງຈັກກາຊວນ 12.5 ແຮງມ້າ | 619 ກິໂລກຣາມ |
*ຄຳອະທິບາຍວັດສະດຸປະຕິບັດຕາມຄຳສັບທີ່ເຜີຍແຜ່ຂອງ ACE. ມັນບໍ່ຄວນສົມມຸດວ່າເປັນຕົວແທນຂອງລະດັບການຕັດທີ່ທຽບເທົ່າສຳລັບທຸກໆລະດັບການເສີມແຮງສາກົນ.
**ຄ່າ GQ40E ທີ່ສະແດງຢູ່ຂ້າງເທິງແມ່ນມາຈາກຕາຕະລາງຊຸດຫຼັກຂອງ ACE. ໜ້າ GQ40E ແຍກຕ່າງຫາກໃຫ້ຂໍ້ມູນເສັ້ນຜ່າສູນກາງການຕັດ ແລະ ນ້ຳໜັກທີ່ແຕກຕ່າງກັນ, ໃນຂະນະທີ່ຄຳອະທິບາຍທົ່ວໄປຂອງມັນຍັງຂັດແຍ້ງກັບຕາຕະລາງສະເພາະຂອງມໍເຕີ. ຂໍໃຫ້ ACE ຢືນຢັນການຕັ້ງຄ່າທີ່ແນ່ນອນທີ່ສະໜອງໃຫ້.
GQ40A ມີຄວາມສາມາດໃນການຕັດຕໍ່າສຸດທີ່ເຜີຍແຜ່ໃນບັນດາສາມຮຸ່ນ. ມັນອາດຈະຄຸ້ມຄ່າທີ່ຈະພິຈາລະນາເມື່ອຂະໜາດເຫຼັກທີ່ໄດ້ຮັບການຢືນຢັນຕົກຢູ່ໃນລະດັບຂອງມັນ ແລະ ບໍ່ຈຳເປັນຕ້ອງໃຊ້ເຄື່ອງຈັກທີ່ໃຫຍ່ກວ່າ.
GQ40B ແລະ GQ40E ໃຫ້ລະດັບການຕັດທີ່ກວ້າງຂວາງກວ່າ. ສຳລັບຜູ້ຮັບເໝົາທີ່ເຮັດວຽກກັບເຫຼັກພາຍໃນຂອບເຂດທີ່ໄດ້ຮັບອະນຸຍາດເປັນປະຈຳ, ຮຸ່ນເຫຼົ່ານີ້ອາດຈະພຽງພໍໂດຍບໍ່ຕ້ອງປ່ຽນໄປໃຊ້ການຕັ້ງຄ່າ GQ50 ທີ່ໜັກກວ່າ.
GQ40E ຕ້ອງການການກວດສອບສະເປັກເພີ່ມເຕີມ. ໜ້າຜະລິດຕະພັນແບບດ່ຽວຂອງ ACE ລະບຸເສັ້ນຜ່າສູນກາງການຕັດທີ່ນ້ອຍກວ່າຕາຕະລາງຄອບຄົວຫຼັກ ແລະ ນ້ຳໜັກເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ. ລາຍລະອຽດມໍເຕີຂອງມັນຍັງບໍ່ສອດຄ່ອງກັນ. ຄວາມແຕກຕ່າງເຫຼົ່ານີ້ອາດຈະສະທ້ອນເຖິງລຸ້ນທີ່ແຕກຕ່າງກັນ ຫຼື ເນື້ອຫາທີ່ລ້າສະໄໝ, ແຕ່ຍັງບໍ່ທັນໄດ້ຮັບການຢືນຢັນ. ຈົນກວ່າຜູ້ສະໜອງຈະຢືນຢັນເຄື່ອງຈັກທີ່ແນ່ນອນ, ຕົວເລກຄວນຈະແຍກຕ່າງຫາກ.
GQ50E ເພີ່ມຂີດຈຳກັດເຫຼັກກາກບອນທຳມະດາທີ່ເຜີຍແຜ່ເລັກນ້ອຍເມື່ອທຽບກັບ GQ40B/E. ຢ່າງໃດກໍຕາມ, ສຳລັບເຫຼັກເສີມເກຣດ II ຂອງ ACE, ມັນຍັງຄົງຢູ່ທີ່ 32 ມມ. ຖ້າວັດສະດຸນັ້ນປະກອບເປັນສ່ວນໃຫຍ່ຂອງວຽກງານຂອງທ່ານ, ໂຄງທີ່ໃຫຍ່ກວ່າ ແລະ ມໍເຕີ 4 kW ຈະບໍ່ໃຫ້ເສັ້ນຜ່າສູນກາງທີ່ໄດ້ຮັບການອະນຸມັດໃຫຍ່ກວ່າໂດຍອັດຕະໂນມັດ.
GQ50A ສະເໜີຄວາມແຕກຕ່າງທີ່ສຳຄັນກວ່າສຳລັບໝວດໝູ່ວັດສະດຸດຽວກັນ, ໂດຍມີຂີດຈຳກັດທີ່ເຜີຍແຜ່ໄວ້ທີ່ 36 ມມ. ນີ້ແມ່ນຮູບແບບທີ່ຄຸ້ມຄ່າທີ່ຈະກວດສອບຖ້າວຽກຂອງທ່ານປະກອບມີແຖບຂະໜາດໃຫຍ່ກວ່າທີ່ຢູ່ນອກລະດັບ GQ40B/E, ໂດຍມີເງື່ອນໄຂວ່າເກຣດເຫຼັກຂອງພວກມັນໄດ້ຮັບການຢືນຢັນວ່າເໝາະສົມ.
GQ50D ນຳມາເຊິ່ງຜົນປະໂຫຍດທີ່ແຕກຕ່າງຄື: ພະລັງງານກາຊວນ. ມັນອາດຈະເປັນປະໂຫຍດໃນກໍລະນີທີ່ບໍ່ມີແຫຼ່ງໄຟຟ້າທີ່ເໝາະສົມ, ເຖິງແມ່ນວ່າຜູ້ຊື້ຄວນພິຈາລະນາເຖິງການສະໜອງນໍ້າມັນເຊື້ອໄຟ, ການບໍລິການເຄື່ອງຈັກ, ການຄຸ້ມຄອງທໍ່ໄອເສຍ ແລະ ຄວາມຕ້ອງການການດຳເນີນງານໃນທ້ອງຖິ່ນ.
ສະນັ້ນ, ຄຳຖາມບໍ່ພຽງແຕ່ວ່າ GQ50 ແຂງແຮງກວ່າ GQ40 ເທົ່ານັ້ນ. ແຕ່ມັນຢູ່ທີ່ວ່າການຕັ້ງຄ່າ GQ50 ສະເພາະນັ້ນແກ້ໄຂບັນຫາທີ່ GQ40 ບໍ່ສາມາດເຮັດໄດ້ຫຼືບໍ່.
ໃນຕາຕະລາງການເສີມເຫຼັກ, ເສັ້ນຜ່າສູນກາງມັກຈະສັງເກດເຫັນໄດ້ງ່າຍ. ເກຣດເຫຼັກອາດຈະເຫັນໄດ້ຊັດເຈນໜ້ອຍລົງ, ໂດຍສະເພາະເມື່ອທີມງານຊື້ກຳລັງປຽບທຽບເຄື່ອງຈັກທີ່ຂາຍພາຍໃຕ້ຂໍ້ກຳນົດຂອງຊາດທີ່ແຕກຕ່າງກັນ.
ແຕ່ຊັ້ນຮຽນກໍ່ມີຄວາມສຳຄັນ. ສອງແຖບທີ່ມີເສັ້ນຜ່າສູນກາງທີ່ກຳນົດໄວ້ດຽວກັນສາມາດມີຄຸນສົມບັດທາງກົນຈັກທີ່ແຕກຕ່າງກັນ, ແລະ ລະດັບການຕັດທີ່ກຳນົດໄວ້ສຳລັບວັດສະດຸໜຶ່ງບໍ່ສາມາດນຳໃຊ້ກັບວັດສະດຸອື່ນໂດຍອັດຕະໂນມັດໄດ້.
ACE ແຍກເຫຼັກກາກບອນທຳມະດາ ແລະ ເຫຼັກເສີມເກຣດ II ໃນຕາຕະລາງຜະລິດຕະພັນຂອງມັນ. ໃນທົ່ວຮຸ່ນທີ່ໄດ້ທົບທວນຄືນຢູ່ທີ່ນີ້, ເສັ້ນຜ່າສູນກາງສູງສຸດສຳລັບວັດສະດຸເກຣດແມ່ນຕ່ຳກວ່າຕົວເລກທີ່ກຳນົດໄວ້ສຳລັບເຫຼັກກ້າກາກບອນທຳມະດາ.
ເອົາ GQ40B. ຂະໜາດສູງສຸດທີ່ເຜີຍແຜ່ແມ່ນ 40 ມມ ສຳລັບເຫຼັກກາກບອນທຳມະດາ, ແຕ່ 32 ມມ ສຳລັບເຫຼັກເສີມເກຣດ II ທີ່ລະບຸໄວ້. GQ50A ຖືກຈັດອັນດັບຢູ່ທີ່ 45 ມມ ແລະ 36 ມມ ຕາມລຳດັບ.
ບໍ່ຄວນສະຫຼັບຕົວເລກສອງຕົວນີ້ເມື່ອກະກຽມໃບສະເໜີລາຄາ. ຖ້າລູກຄ້າຮ້ອງຂໍໃຫ້ເຄື່ອງຈັກຕັດເຫຼັກເສີມທີ່ມີຂໍ້ບົກຜ່ອງໜາ 40 ມມ, ເຫຼັກທຳມະດາໜາ 40 ມມ ບໍ່ແມ່ນຫຼັກຖານພຽງພໍທີ່ຈະສະແດງວ່າເຄື່ອງຈັກສາມາດເຮັດວຽກໄດ້.
ມີວິສະວະກຳທີ່ເປັນປະໂຫຍດຢູ່ເບື້ອງຫຼັງຕົວເລກເຫຼົ່ານີ້. ພື້ນທີ່ຕັດຂວາງຂອງແຖບກົມແຂງເພີ່ມຂຶ້ນຕາມເສັ້ນຜ່າສູນກາງຂອງມັນທີ່ກຳລັງສອງ. ຕົວຢ່າງ, ແຖບຂະໜາດ 36 ມມ ມີພື້ນທີ່ຕັດຂວາງທີ່ລະບຸຫຼາຍກວ່າແຖບຂະໜາດ 32 ມມ ປະມານ 27%.
ນັ້ນບໍ່ໄດ້ໝາຍຄວາມວ່າເຄື່ອງຕັດຕ້ອງການແຮງເພີ່ມຂຶ້ນ 27%. ຄວາມແຂງແຮງຂອງເຫຼັກກ້າ, ຮູບຊົງການຕັດ, ສະພາບຂອງໃບມີດ ແລະ ກົນໄກຂອງເຄື່ອງຈັກກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ແຕ່ມັນສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງເສັ້ນຜ່າສູນກາງເພີ່ມເຕີມ 4 ມມ ສາມາດສ້າງຄວາມແຕກຕ່າງທີ່ສັງເກດເຫັນໄດ້ກັບວຽກງານ.
ສຳລັບການຈັດຊື້, ບົດຮຽນແມ່ນການບັນທຶກທັງແຖບເຫຼັກທີ່ໃຫຍ່ທີ່ສຸດ ແລະ ຊັ້ນເຫຼັກທີ່ແຂງແຮງທີ່ສຸດທີ່ຄາດໄວ້ໃນໂຄງການ. ການເບິ່ງພຽງແຕ່ເສັ້ນຜ່າສູນກາງທີ່ໃຊ້ເລື້ອຍທີ່ສຸດອາດເຮັດໃຫ້ທ່ານຂາດຄວາມອາດສາມາດເມື່ອແຖບເຫຼັກທີ່ພົບເລື້ອຍກວ່າແຕ່ມີຄວາມຕ້ອງການຫຼາຍກວ່າມາຮອດ.
ໂຄງການຕ່າງປະເທດອາດຈະລະບຸການເສີມເຫຼັກພາຍໃຕ້ມາດຕະຖານ ASTM, EN ຫຼື ມາດຕະຖານເຫຼັກແຫ່ງຊາດ. ມາດຕະຖານເຫຼົ່ານີ້ອະທິບາຍຄຸນສົມບັດຂອງວັດສະດຸ, ຂະໜາດ ແລະ ຂໍ້ກຳນົດທີ່ອາດແຕກຕ່າງຈາກຄຳສັບທີ່ໃຊ້ໃນລາຍການຂອງຜູ້ຜະລິດ.
ຕົວຢ່າງ,ASTM A615/A615Mກວມເອົາແຖບເຫຼັກກາກບອນທຳມະດາ ແລະ ແຖບເຫຼັກຮູບຊົງທີ່ຜິດຮູບ ສຳລັບການເສີມແຮງຄອນກີດ. ຢ່າງໃດກໍຕາມ, ມັນບໍ່ໄດ້ຮັບຮອງຄວາມສາມາດໃນການຕັດຂອງເຄື່ອງຈັກ ACE GQ40 ຫຼື GQ50.
ຄຳວ່າ "ເຫຼັກເສີມເກຣດ II" ໃນຕາຕະລາງສະເພາະຂອງ ACE ບໍ່ຄວນຖືກປະຕິບັດໂດຍອັດຕະໂນມັດຄືກັບ ASTM ເກຣດ 60, ເອີຣົບ B500B ຫຼື ຊັ້ນອື່ນໆທີ່ມີຊື່. ຖ້າໂຄງການຂອງທ່ານໃຊ້ວັດສະດຸເຫຼົ່ານີ້, ໃຫ້ສົ່ງສະເປັກເຫຼັກທີ່ກ່ຽວຂ້ອງໄປຫາ ACE ແລະຮ້ອງຂໍການຢືນຢັນຄວາມສາມາດໃນການຜະລິດທີ່ໄດ້ຮັບການຈັດອັນດັບຂອງເຄື່ອງຕັດ.
ອີເມວເພີ່ມເຕີມນັ້ນຄຸ້ມຄ່າທີ່ຈະສົ່ງກ່ອນຊື້. ການຄົ້ນພົບຄວາມບໍ່ກົງກັນຂອງເກຣດເຫຼັກຫຼັງຈາກເຄື່ອງຈັກໄດ້ເດີນທາງໄປເຄິ່ງທາງຂອງໂລກແມ່ນວິທີທີ່ບໍ່ສະດວກຫຼາຍໃນການຮຽນຮູ້ບົດຮຽນດຽວກັນ.
ມັນເປັນຄຳຖາມທີ່ສົມເຫດສົມຜົນ, ໂດຍສະເພາະສຳລັບຜູ້ຊື້ທີ່ຮັບຜິດຊອບກອງປະຊຸມສ້ອມແປງເຫຼັກເສີມ. ເຄື່ອງຈັກທີ່ໜັກກວ່າທີ່ມີມໍເຕີໃຫຍ່ກວ່າອາດເບິ່ງຄືວ່າເປັນທາງເລືອກທີ່ຊັດເຈນສຳລັບຜົນຜະລິດທີ່ສູງກວ່າ, ແຕ່ຄວາມສາມາດໃນການຕັດແບບລາຍການ ແລະ ການຜະລິດຕົວຈິງບໍ່ແມ່ນສິ່ງດຽວກັນ.
ຜົນຜະລິດປະຈຳວັນແມ່ນຂຶ້ນກັບຂະບວນການຕັດທັງໝົດ. ແຖບເຫຼັກຕ້ອງໄດ້ນຳມາຫາເຄື່ອງຈັກ, ວັດແທກ, ວາງຕຳແໜ່ງ, ຕັດ ແລະ ຍ້າຍອອກຈາກທາງ. ໃນບາງວຽກ, ຈັງຫວະການຕັດໃຊ້ເວລາພຽງແຕ່ສ່ວນນ້ອຍໆຂອງເວລາເຮັດວຽກທັງໝົດ.
ຕາຕະລາງ GQ40 ແລະ GQ50 ຂອງ ACE ປະກອບມີຕົວເລກທີ່ຂຽນເປັນ “32t/ນາທີ” ແລະ “28t/ນາທີ”. ໜ້າປັດຈຸບັນບໍ່ໄດ້ກຳນົດຫົວໜ່ວຍ ຫຼື ອະທິບາຍເງື່ອນໄຂການທົດສອບຢ່າງຊັດເຈນ.
ຈົນກວ່າຂໍ້ມູນດັ່ງກ່າວຈະໄດ້ຮັບການຢືນຢັນ, ຕົວເລກເຫຼົ່ານັ້ນບໍ່ຄວນຖືກໂຄສະນາວ່າເປັນຈຳນວນເຫຼັກກ້າທີ່ສຳເລັດຮູບທີ່ຮັບປະກັນຕໍ່ນາທີ. ພວກມັນອາດຈະອະທິບາຍການວັດແທກວົງຈອນເຄື່ອງຈັກ, ແຕ່ແຫຼ່ງຂໍ້ມູນບໍ່ພຽງພໍທີ່ຈະສ້າງການຕີຄວາມໝາຍນັ້ນ.
ຖ້າຜົນຜະລິດມີຄວາມສຳຄັນຕໍ່ການຕັດສິນໃຈຊື້, ໃຫ້ຂໍໃຫ້ມີການກຳນົດລະດັບວົງຈອນການຕັດຢ່າງຈະແຈ້ງ ແລະ ຖ້າເປັນໄປໄດ້, ໃຫ້ຂໍການສາທິດໂດຍໃຊ້ຂະໜາດເຫຼັກກ້າທີ່ໂຮງງານຂອງທ່ານປຸງແຕ່ງເລື້ອຍໆທີ່ສຸດ.
ລອງນຶກພາບເຖິງໂຮງງານທີ່ຕ້ອງການຜະລິດຄວາມຍາວຕັດ 600 ອັນໃນລະຫວ່າງຫົກຊົ່ວໂມງເຮັດວຽກທີ່ມີປະສິດທິພາບ. ຂະບວນການທັງໝົດຈະຕ້ອງມີການຜະລິດຊິ້ນສ່ວນສຳເລັດຮູບສະເລ່ຍ 100 ຊິ້ນຕໍ່ຊົ່ວໂມງ, ຫຼືປະມານ 1.7 ຊິ້ນຕໍ່ນາທີ.
ນັ້ນແມ່ນຕົວຢ່າງການວາງແຜນ, ບໍ່ແມ່ນການຮຽກຮ້ອງປະສິດທິພາບຂອງ ACE. ມັນຊ່ວຍສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງທ່ານຈຶ່ງຕ້ອງພິຈາລະນາຜູ້ປະຕິບັດງານ, ການຈັດການວັດສະດຸ, ອຸປະກອນວັດແທກ ແລະ ການກຳຈັດສ່ວນທີ່ຕັດອອກຄຽງຄູ່ກັບຕົວຕັດເອງ.
ຈຸດຢຸດຄວາມຍາວທີ່ເຊື່ອຖືໄດ້ ແລະ ພື້ນທີ່ປ້ອນທີ່ມີການຈັດລະບຽບທີ່ດີອາດຈະສ້າງຄວາມແຕກຕ່າງໃຫ້ກັບຜົນຜະລິດປະຈຳວັນຫຼາຍກວ່າການປ່ຽນແປງເລັກນ້ອຍໃນຄວາມໄວຂອງວົງຈອນຕັດຂອງເຄື່ອງຈັກ. ນີ້ແມ່ນຄວາມຈິງໂດຍສະເພາະເມື່ອໂຮງງານຜະລິດຄວາມຍາວຊ້ຳໆສຳລັບຄານ, ເສົາ ຫຼື ກະໂຈມເສີມເຫຼັກທີ່ຫລໍ່ສຳເລັດຮູບ.
ຢ່າສົມມຸດວ່າແຖບນ້ອຍໆຫຼາຍອັນສາມາດຕັດເຂົ້າກັນໄດ້ພຽງແຕ່ຍ້ອນວ່າເສັ້ນຜ່າສູນກາງຂອງມັນລວມກັນນ້ອຍກວ່າລະດັບສູງສຸດຂອງເຄື່ອງຈັກ. ການຕັດແຖບຫຼາຍອັນຈະປ່ຽນວິທີການຮັບນ້ຳໜັກໄປເຖິງໃບມີດ ແລະ ວິທີການຮອງຮັບວັດສະດຸ.
ໃນກໍລະນີທີ່ຕ້ອງການຕັດຫຼາຍແຖບ, ໃຫ້ຂໍໃຫ້ ACE ຢືນຢັນຈຳນວນແຖບທີ່ອະນຸຍາດ, ເສັ້ນຜ່າສູນກາງຂອງມັນ ແລະ ຊັ້ນເຫຼັກ. ຖ້າບໍ່ມີຂໍ້ມູນດັ່ງກ່າວ, ມັນຈະເປັນອັນຕະລາຍ ແລະ ເຮັດໃຫ້ເຂົ້າໃຈຜິດທີ່ຈະຄິດໄລ່ການຜະລິດຈາກຈຳນວນແຖບທີ່ສົມມຸດຂຶ້ນຕໍ່ເສັ້ນຜ່າສູນກາງ.
| ຄຳຖາມສຳລັບຜູ້ສະໜອງ | ເປັນຫຍັງມັນຈຶ່ງສຳຄັນ |
|---|---|
| ຕ້ອງການຕັດສຳເລັດຮູບຈັກເທື່ອໃນແຕ່ລະກະ? | ກຳນົດເປົ້າໝາຍການຜະລິດຕົວຈິງ |
| ເສັ້ນຜ່າສູນກາງຂອງແຖບໃດທີ່ມັກຈະຖືກປະມວນຜົນຫຼາຍທີ່ສຸດ? | ສະແດງໃຫ້ເຫັນປະລິມານວຽກປົກກະຕິຂອງເຄື່ອງຈັກ |
| ເຫຼັກກ້າຊະນິດໃດທີ່ແຂງແຮງທີ່ສຸດ? | ຊ່ວຍຢືນຢັນຄວາມສາມາດໃນການຕັດ |
| ແຖບສ່ວນໃຫຍ່ຖືກຕັດໃຫ້ມີຄວາມຍາວຊ້ຳໆບໍ? | ສະແດງໃຫ້ເຫັນວ່າການວັດແທກຈຸດຢຸດ ແລະ ການຈັດການວັດສະດຸຕ້ອງການຄວາມສົນໃຈຫຼືບໍ່ |
| ຈຳເປັນຕ້ອງຕັດຫຼາຍກວ່າໜຶ່ງແຖບຕໍ່ໜຶ່ງເສັ້ນບໍ? | ຕ້ອງການການອະນຸມັດສະເພາະຮຸ່ນ |
ເຄື່ອງຕັດດຽວກັນອາດຈະບໍ່ແມ່ນທາງເລືອກທີ່ໃຊ້ໄດ້ຈິງທີ່ສຸດສຳລັບສະຖານທີ່ກໍ່ສ້າງ, ໂຮງງານຫລໍ່ສຳເລັດຮູບ ແລະ ໂຮງງານປຸງແຕ່ງເຫຼັກເສີມ. ແຕ່ລະອັນເຮັດວຽກກັບປະລິມານ, ພື້ນທີ່ເຮັດວຽກ ແລະ ການສະໜອງພະລັງງານທີ່ແຕກຕ່າງກັນ.
ກ່ອນທີ່ຈະປຽບທຽບລາຄາ, ມັນຊ່ວຍໃຫ້ຈິນຕະນາການວ່າເຄື່ອງຈັກຈະຖືກນຳໃຊ້ແນວໃດໃນມື້ປົກກະຕິ.
ໃນສະຖານທີ່ກໍ່ສ້າງ, ເຄື່ອງຕັດອາດຈະຈັດການກັບຂະໜາດເຫຼັກເສີມຫຼາຍຂະໜາດໃນລະຫວ່າງໂຄງການດຽວກັນ. ທີມງານຍັງຕ້ອງການພື້ນທີ່ພຽງພໍທີ່ຈະປ້ອນແຖບຍາວ, ເກັບເອົາຊິ້ນສ່ວນທີ່ຖືກຕັດ ແລະ ເຮັດວຽກໂດຍບໍ່ມີການກີດຂວາງວຽກງານອື່ນໆ.
ຖ້າຕາຕະລາງການເສີມກຳລັງຕົວຈິງຍັງຄົງຢູ່ພາຍໃນລະດັບ GQ40 ທີ່ໄດ້ຮັບການຢືນຢັນ, ຮູບແບບ GQ40 ອາດຈະພຽງພໍ. GQ50 ຈະກາຍເປັນສິ່ງທີ່ກ່ຽວຂ້ອງເມື່ອຄວາມສາມາດ ຫຼື ການຕັ້ງຄ່າສະເພາະຂອງມັນສະເໜີຜົນປະໂຫຍດທີ່ແທ້ຈິງສຳລັບວຽກງານທີ່ຕ້ອງການ.
ການຂົນສົ່ງກໍ່ສົມຄວນໄດ້ຮັບຄວາມສົນໃຈເຊັ່ນກັນ. ເຄື່ອງຈັກເຫຼົ່ານີ້ແມ່ນອຸປະກອນທີ່ສຳຄັນ, ສະນັ້ນການຍ້າຍພວກມັນລະຫວ່າງສະຖານທີ່ຕ່າງໆຕ້ອງການການຈັດການຍົກ ແລະ ການໂຫຼດທີ່ເໝາະສົມ.
ໂຮງງານມັກຈະປະມວນຜົນຄວາມຍາວທີ່ຊ້ຳກັນໃນປະລິມານທີ່ຫຼາຍກວ່າ. ໃນທີ່ນີ້, ຜົນຜະລິດແມ່ນຂຶ້ນກັບຂະບວນການເຮັດວຽກທີ່ສອດຄ່ອງ, ການຈັດການວັດແທກທີ່ສະດວກ ແລະ ຄວາມພ້ອມຂອງຊິ້ນສ່ວນຕ່າງໆ.
ສຳລັບໂຮງງານທີ່ຕັດເຫຼັກກ້າພາຍໃນຂອບເຂດທີ່ GQ40B/E ອະນຸມັດ, ການຊື້ GQ50E ຈະບໍ່ຈຳເປັນຕ້ອງໃຫ້ຄວາມອາດສາມາດຂອງເຫຼັກກ້າເກຣດ II ທີ່ກວ້າງຂວາງກວ່າ. ການຕັດສິນໃຈຄວນອີງໃສ່ປະສິດທິພາບທີ່ໄດ້ຮັບການຢັ້ງຢືນ ແລະ ຄວາມຕ້ອງການດ້ານການຜະລິດ ແທນທີ່ຈະເປັນພະລັງງານຂອງມໍເຕີພຽງຢ່າງດຽວ.
ໃນກໍລະນີທີ່ຕ້ອງການເສັ້ນຜ່າສູນກາງທີ່ໄດ້ຮັບການອະນຸມັດຂະໜາດໃຫຍ່ກວ່າ, GQ50A ຄວນໄດ້ຮັບການພິຈາລະນາຢ່າງໃກ້ຊິດ. ພຽງແຕ່ໃຫ້ແນ່ໃຈວ່າໝວດໝູ່ວັດສະດຸທີ່ເຜີຍແຜ່ນັ້ນກົງກັບເຫຼັກທີ່ທ່ານຊື້ແທ້ໆ.
ໂຄງການພື້ນຖານໂຄງລ່າງສາມາດກ່ຽວຂ້ອງກັບຂະໜາດເຫຼັກເສີມທີ່ໃຫຍ່ກວ່າ ແລະ ລາຍລະອຽດວັດສະດຸທີ່ຕ້ອງການຫຼາຍກວ່າ. ແທນທີ່ຈະເລືອກເຄື່ອງຈັກຈາກປ້າຍໂຄງການທົ່ວໄປເຊັ່ນ "ການກໍ່ສ້າງຂົວ", ໃຫ້ເຮັດວຽກຈາກຕາຕະລາງການງໍເຫຼັກຕົວຈິງ ແລະ ໃບຢັ້ງຢືນວັດສະດຸ.
ກຳນົດເສັ້ນຜ່າສູນກາງທີ່ໃຫຍ່ທີ່ສຸດ, ຊັ້ນເຫຼັກທີ່ແຂງແຮງທີ່ສຸດ ແລະ ຄວາມຕ້ອງການຕັດພິເສດໃດໆ. ຈາກນັ້ນຂໍໃຫ້ຜູ້ສະໜອງຢືນຢັນວ່າເຄື່ອງຈັກໃດສາມາດຈັດການກັບວັດສະດຸເຫຼົ່ານັ້ນໄດ້ພາຍໃຕ້ເງື່ອນໄຂການເຮັດວຽກທີ່ໄດ້ຮັບການອະນຸມັດ.
ການສະໜອງພະລັງງານອາດຈະແກ້ໄຂການຕັດສິນໃຈສ່ວນໜຶ່ງກ່ອນທີ່ຈະພິຈາລະນາເຖິງຄວາມສາມາດໃນການຕັດ. ACE ລະບຸການຕັ້ງຄ່າເຄື່ອງຈັກກາຊວນ GQ50D ທີ່ມີເຄື່ອງຈັກ 12.5 HP, ເຊິ່ງອາດຈະຄຸ້ມຄ່າທີ່ຈະສືບສວນສຳລັບສະຖານທີ່ທີ່ບໍ່ມີໂຄງສ້າງພື້ນຖານໄຟຟ້າທີ່ເໝາະສົມ.
ອຸປະກອນກາຊວນນຳເອົາຂໍ້ພິຈາລະນາຂອງຕົນເອງມາພິຈາລະນາ, ລວມທັງການເກັບຮັກສານໍ້າມັນເຊື້ອໄຟ, ການບໍລິການ, ການລະບາຍອາກາດ ແລະ ຂໍ້ກຳນົດກ່ຽວກັບການປ່ອຍອາຍພິດໃນທ້ອງຖິ່ນ. ວິທີແກ້ໄຂໃນສະຖານທີ່ຫ່າງໄກສອກຫຼີກຕ້ອງໃຊ້ໄດ້ຈິງສຳລັບໄລຍະເວລາເຮັດວຽກເຕັມທີ່, ບໍ່ພຽງແຕ່ສາມາດເລີ່ມຕົ້ນໃນມື້ສົ່ງມອບໄດ້ເທົ່ານັ້ນ.
| ສະພາບແວດລ້ອມການເຮັດວຽກ | ຂໍ້ກຳນົດຫຼັກ | ທິດທາງການຄັດເລືອກ |
|---|---|---|
| ສະຖານທີ່ກໍ່ສ້າງທົ່ວໄປ | ຂະໜາດແຖບທີ່ແຕກຕ່າງກັນ ແລະ ຮູບແບບອຸປະກອນທີ່ສາມາດຈັດການໄດ້ | ເລີ່ມຕົ້ນດ້ວຍຕາຕະລາງເຫຼັກຕົວຈິງ ແລະ ການໃຫ້ຄະແນນ GQ40 ທີ່ໄດ້ຮັບການຢັ້ງຢືນແລ້ວ |
| ກອງປະຊຸມກ່ຽວກັບການຫລໍ່ສຳເລັດຮູບ ຫຼື ການເສີມເຫຼັກ | ຜົນຜະລິດທີ່ສອດຄ່ອງ ແລະ ການສະໜັບສະໜູນອາໄຫຼ່ | ປຽບທຽບກຳລັງການຜະລິດທີ່ໄດ້ຮັບການອະນຸມັດ ແລະ ຂັ້ນຕອນການເຮັດວຽກການຕັດທີ່ສົມບູນ |
| ໂຄງການຂົວ ຫຼື ໂຄງການກໍ່ສ້າງພື້ນຖານໂຄງລ່າງ | ຄວາມສາມາດໃນການຕັດສະເພາະວັດສະດຸ | ກວດສອບ GQ50 ຫຼື ຮຸ່ນອື່ນໆທີ່ແນ່ນອນທຽບກັບເຫຼັກກ້າທີ່ແຂງແຮງທີ່ສຸດທີ່ຕ້ອງການ |
| ສະຖານທີ່ກໍ່ສ້າງທີ່ຫ່າງໄກ | ພະລັງງານທີ່ມີຢູ່ ແລະ ຄວາມສາມາດໃນການບຳລຸງຮັກສາ | ກວດສອບວ່າການຕັ້ງຄ່ານໍ້າມັນກາຊວນ ຫຼື ນໍ້າມັນໄຟຟ້າທີ່ເໝາະສົມນັ້ນມີປະໂຫຍດຫຼາຍກວ່າ |
ເມື່ອຢືນຢັນຄວາມສາມາດໃນການຕັດແລ້ວ, ລາຍລະອຽດທີ່ເຫຼືອຈະຊ່ວຍກຳນົດວ່າເຄື່ອງຈັກຈະສະດວກໃນການເປັນເຈົ້າຂອງ ແລະ ໃຊ້ງານຫຼືບໍ່. ເຄື່ອງຕັດອາດຈະມີຄວາມສາມາດໃນການຕັດເຫຼັກທີ່ຕ້ອງການແຕ່ຍັງມີຄວາມຫຍຸ້ງຍາກໃນການຕິດຕັ້ງໃນໂຮງງານທີ່ມີຢູ່.
ຕາຕະລາງຫຼັກຂອງ ACE ລະບຸມໍເຕີໄຟຟ້າ 3 kW ສຳລັບ GQ40B/E ແລະ ມໍເຕີ 4 kW ສຳລັບ GQ50E/A. ສິ່ງນີ້ເປັນປະໂຫຍດເມື່ອວາງແຜນການຕິດຕັ້ງໄຟຟ້າ ແລະ ປຽບທຽບການຕັ້ງຄ່າອຸປະກອນ.
ມັນບໍ່ແມ່ນການທົດແທນລະດັບການຕັດສະເພາະວັດສະດຸ. ຕົວຢ່າງ GQ50E ເຮັດໃຫ້ມັນຊັດເຈນ: ມໍເຕີທີ່ລະບຸໄວ້ມີຂະໜາດໃຫຍ່ກວ່າ, ແຕ່ຄວາມເຂັ້ມແຂງສູງສຸດຂອງເຫຼັກເສີມເກຣດ II ທີ່ເຜີຍແຜ່ແມ່ນຄືກັນກັບ GQ40B/E.
ຕາຕະລາງຮູບແບບໄຟຟ້າຫຼັກສະແດງໃຫ້ເຫັນແຫຼ່ງຈ່າຍໄຟຟ້າ 380 V ແລະຄວາມໄວຂອງມໍເຕີ 2,800 r/min. ຜູ້ຊື້ຈາກຕ່າງປະເທດຄວນຢືນຢັນແຮງດັນໄຟຟ້າ, ໄລຍະ, ຄວາມຖີ່, ຂໍ້ກຳນົດໃນການເລີ່ມຕົ້ນ ແລະ ການປະຕິບັດຕາມມາດຕະຖານໄຟຟ້າໃນທ້ອງຖິ່ນສຳລັບເຄື່ອງຈັກທີ່ສະເໜີໃຫ້.
ຂັ້ນຕອນນີ້ງ່າຍທີ່ຈະພາດໄປເມື່ອການຕັດສິນໃຈຊື້ແມ່ນສຸມໃສ່ເສັ້ນຜ່າສູນກາງເຫຼັກ. ແຕ່ຫນ້າເສຍດາຍ, ເຄື່ອງຕັດທີ່ບໍ່ສາມາດເຊື່ອມຕໍ່ກັບແຫຼ່ງສະໜອງຂອງໂຮງງານໄດ້ນັ້ນບໍ່ມີປະໂຫຍດຫຼາຍປານໃດ, ບໍ່ວ່າຄວາມອາດສາມາດຂອງມັນຈະເບິ່ງໜ້າສົນໃຈປານໃດໃນເຈ້ຍ.
ນ້ຳໜັກຂອງເຄື່ອງຈັກມີຄວາມສຳຄັນຕໍ່ການຂົນສົ່ງ, ການຍົກສິນຄ້າ ແລະ ການວາງຕຳແໜ່ງ. ອີງຕາມຕົວເລກທີ່ເຜີຍແຜ່ຂອງ ACE, ລຸ້ນໄຟຟ້າ GQ50 ມີນ້ຳໜັກໜັກກວ່າລຸ້ນ GQ40 ຢ່າງຫຼວງຫຼາຍ.
ແຕ່ຮອຍຕີນຂອງເຄື່ອງຕັດແມ່ນພຽງແຕ່ສ່ວນໜຶ່ງຂອງຄວາມຕ້ອງການພື້ນທີ່ເທົ່ານັ້ນ. ແຖບຍາວຕ້ອງການການຮອງຮັບທີ່ຊື່ ແລະ ໝັ້ນຄົງ, ແລະ ຜູ້ປະຕິບັດງານຕ້ອງການພື້ນທີ່ເພື່ອເຮັດວຽກຢູ່ອ້ອມບໍລິເວນປ້ອນ ແລະ ປ່ອຍ.
ຮູບແບບໂຮງງານທີ່ດີຊ່ວຍໃຫ້ເຫຼັກກ້າສາມາດເຄື່ອນຍ້າຍຜ່ານຂະບວນການຕັດໄດ້ໂດຍບໍ່ຕ້ອງຍົກ ຫຼື ຈັດການຊ້ຳໆໂດຍບໍ່ຈຳເປັນ. ສິ່ງນີ້ມັກຈະມີຜົນກະທົບຕໍ່ຄວາມສະດວກສະບາຍ ແລະ ຜົນຜະລິດປະຈຳວັນຫຼາຍກວ່າທີ່ຄົນຄາດຫວັງເມື່ອປຽບທຽບຂະໜາດລາຍການ.
ການຊື້ເຄື່ອງຈັກແມ່ນການເລີ່ມຕົ້ນຂອງຊີວິດການເຮັດວຽກຂອງມັນ, ບໍ່ແມ່ນຈຸດຈົບຂອງການຕັດສິນໃຈຊື້. ເມື່ອເຄື່ອງຕັດຢູ່ໃນສະພາບໃຊ້ງານໄດ້ແລ້ວ, ສະພາບຂອງໃບມີດ, ການຫລໍ່ລື່ນ ແລະ ຄວາມພ້ອມຂອງອາໄຫຼ່ ລ້ວນແຕ່ສົ່ງຜົນກະທົບຕໍ່ເວລາຢຸດເຮັດວຽກ ແລະ ຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານ.
ໃບມີດເຮັດວຽກຕັດຕົວຈິງ, ສະນັ້ນສະພາບຂອງມັນຈຶ່ງມີຄວາມສຳຄັນ. ຂອບຕັດທີ່ສວມໃສ່ ຫຼື ເສຍຫາຍສາມາດສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງການຕັດ ແລະ ສ້າງຄວາມເຄັ່ງຕຶງທີ່ບໍ່ຈຳເປັນໃຫ້ກັບເຄື່ອງຈັກ.
ຜູ້ປະຕິບັດງານຄວນປະຕິບັດຕາມຄູ່ມືທີ່ສະໜອງໃຫ້ສຳລັບການກວດກາ, ການປັບ ແລະ ການປ່ຽນໃບມີດ. ຖ້າການຕັດມີຄວາມຫຍຸ້ງຍາກຜິດປົກກະຕິ ຫຼື ໃຫ້ຜົນໄດ້ຮັບທີ່ບໍ່ດີ, ເຄື່ອງຈັກຄວນຢຸດ ແລະ ກວດສອບແທນທີ່ຈະບັງຄັບຜ່ານແຖບຕໍ່ໄປ.
ບໍ່ມີຕົວເລກອາຍຸການໃຊ້ງານທົ່ວໄປຂອງໃບມີດທີ່ໜ້າເຊື່ອຖືໄດ້ສຳລັບການນຳໃຊ້ GQ40 ແລະ GQ50 ທັງໝົດ. ການສວມໃສ່ແມ່ນຂຶ້ນກັບເຫຼັກກ້າ, ຄວາມຖີ່ໃນການຕັດ, ການຈັດວາງ, ການບຳລຸງຮັກສາ ແລະ ຂໍ້ກຳນົດຂອງໃບມີດ.
ວັດສະດຸດ້ານວິຊາການຂອງ ACE ອະທິບາຍເຖິງເຄື່ອງຕັດແຖບເຫຼັກໂດຍໃຊ້ອົງປະກອບກົນຈັກເຊັ່ນ: ເກຍ, ເພົາຂັບ, ກ້ານຕໍ່ ແລະ ຕົວຍຶດໃບມີດ. ຊິ້ນສ່ວນເຫຼົ່ານີ້ເຮັດວຽກຮ່ວມກັນເພື່ອຜະລິດການເຄື່ອນໄຫວຂອງການຕັດ.
ດັ່ງນັ້ນ, ການຫຼໍ່ລື່ນ ແລະ ການກວດກາກົນຈັກຈຶ່ງເປັນສ່ວນໜຶ່ງຂອງການບຳລຸງຮັກສາຕາມປົກກະຕິ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ໄລຍະເວລາການບໍລິການທີ່ແນ່ນອນ ແລະ ອາໄຫຼ່ທົດແທນຄວນມາຈາກຄູ່ມືສຳລັບເຄື່ອງຈັກສະເພາະ, ແທນທີ່ຈະມາຈາກຄຳອະທິບາຍທົ່ວໄປຂອງຜະລິດຕະພັນ.
ສຳລັບທຸລະກິດທີ່ມີເຄື່ອງຕັດຫຼາຍເຄື່ອງ, ຄວາມເຂົ້າກັນໄດ້ຂອງອາໄຫຼ່ສາມາດສົ່ງຜົນກະທົບຕໍ່ຄ່າໃຊ້ຈ່າຍໃນການສະໜັບສະໜູນລູກຄ້າ. ກ່ອນທີ່ຈະສັ່ງຊື້ເຄື່ອງຈັກເປັນຊຸດ, ໃຫ້ຖາມວ່າໃບມີດ, ຕົວຍຶດ ແລະ ອົງປະກອບກົນຈັກໃດທີ່ໃຊ້ຮ່ວມກັນລະຫວ່າງລຸ້ນຕ່າງໆ.
ຢ່າສົມມຸດວ່າຊິ້ນສ່ວນທີ່ຖືກອະທິບາຍງ່າຍໆວ່າ "ໃບມີດ GQ50" ເໝາະກັບທຸກລຸ້ນ GQ50. ໝາຍເລກຊິ້ນສ່ວນ ຫຼື ຮູບແຕ້ມສະເພາະລຸ້ນແມ່ນວິທີທີ່ປອດໄພກວ່າຫຼາຍໃນການສັ່ງຊື້ຊິ້ນສ່ວນທົດແທນ.
ສຳລັບການກວດສອບການປະຕິບັດງານຕົວຈິງ, ACE ມີລະບົບແຍກຕ່າງຫາກຄູ່ມືການບຳລຸງຮັກສາເຄື່ອງຕັດເຫຼັກ ແລະ ບັນຫາທົ່ວໄປ. ມັນຄູ່ມືການຕັດເຫຼັກເສີມຢ່າງປອດໄພຍັງກວມເອົາຂໍ້ຄວນລະວັງພື້ນຖານໃນສະຖານທີ່ຕັດ ແລະ ຂັ້ນຕອນການຕັດ, ສະນັ້ນຈຶ່ງບໍ່ຈຳເປັນຕ້ອງເຮັດຊ້ຳຄຳແນະນຳການໃຊ້ງານຢ່າງຄົບຖ້ວນຢູ່ທີ່ນີ້.
ຮອດຂັ້ນຕອນນີ້, ທາງເລືອກມັກຈະຊັດເຈນຂຶ້ນ. ໜ້າວຽກທີ່ຍັງເຫຼືອແມ່ນການໃສ່ຂໍ້ມູນໃສ່ໃນແບບຟອມທີ່ຜູ້ສະໜອງສາມາດໃຊ້ໄດ້.
ແທນທີ່ຈະຂໍ "ເຄື່ອງຈັກ GQ50 ໜຶ່ງເຄື່ອງ", ໃຫ້ສົ່ງລາຍລະອຽດເຫຼັກ ແລະ ຄວາມຕ້ອງການໃນການເຮັດວຽກ. ນັ້ນເຮັດໃຫ້ຜູ້ຜະລິດມີໂອກາດທີ່ດີກວ່າໃນການຈັບຄູ່ໃບສະເໜີລາຄາກັບການນຳໃຊ້ຕົວຈິງ.
| ກວດສອບ | ຂໍ້ມູນທີ່ຕ້ອງສະໜອງ | ເຫດຜົນ |
|---|---|---|
| ວັດສະດຸເຫຼັກ | ມາດຕະຖານ ແລະ ຊັ້ນຮຽນທີ່ນຳໃຊ້ໄດ້ | ຢືນຢັນຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ |
| ໂປຣໄຟລ໌ບາ | ເຫຼັກກົມທຳມະດາ ຫຼື ເຫຼັກເສີມທີ່ຜິດຮູບ | ປ້ອງກັນການໃຊ້ການຈັດອັນດັບທີ່ບໍ່ຖືກຕ້ອງ |
| ເສັ້ນຜ່າສູນກາງຂອງແຖບ | ຂະໜາດເຮັດວຽກປົກກະຕິ ແລະ ຂະໜາດສູງສຸດ | ກຳນົດຄວາມສາມາດທີ່ຕ້ອງການ |
| ປະລິມານວຽກປະຈຳວັນ | ການຕັດສຳເລັດຮູບປົກກະຕິ ແລະ ການຕັດສຳເລັດຮູບສູງສຸດຕໍ່ກະ | ຮອງຮັບການປະເມີນຜົນຜະລິດ |
| ແຫຼ່ງຈ່າຍໄຟ | ຄວາມຕ້ອງການແຮງດັນ, ເຟສ, ຄວາມຖີ່ ຫຼື ນໍ້າມັນກາຊວນ | ກວດສອບຄວາມເຂົ້າກັນໄດ້ຂອງເວັບໄຊທ໌ |
| ການຕິດຕັ້ງ | ພື້ນທີ່ຫວ່າງ, ການຈັດແຈງການໃຫ້ອາຫານ ແລະ ການຂົນສົ່ງ | ຊ່ວຍວາງແຜນການນຳໃຊ້ກອງປະຊຸມເຝິກອົບຮົມ |
| ການສະໜັບສະໜູນຫຼັງການຂາຍ | ລາຍລະອຽດຂອງໃບມີດ, ຊິ້ນສ່ວນ ແລະ ຂໍ້ກຳນົດການບໍລິການ | ຫຼຸດຜ່ອນຄວາມສ່ຽງດ້ານການເປັນເຈົ້າຂອງ ແລະ ຄວາມສ່ຽງດ້ານການຢຸດເຮັດວຽກ |
ພິຈາລະນາຜູ້ຊື້ທີ່ຕັດແຖບຮູບຊົງ 28 ມມ ເປັນປະຈຳ ແລະ ບາງຄັ້ງກໍ່ຈັດການກັບຂະໜາດໃຫຍ່ກວ່າ. ຂັ້ນຕອນທຳອິດແມ່ນການຢືນຢັນຊັ້ນວັດສະດຸ. ຫຼັງຈາກນັ້ນຜູ້ຊື້ຄວນປຽບທຽບຂີດຈຳກັດການຕັດທີ່ຖືກຢືນຢັນຂອງເຄື່ອງຈັກກັບທັງປະລິມານວຽກປົກກະຕິ ແລະ ບາງຄັ້ງຄາວ.
ຖ້າເຫຼັກກ້າຕົກຢູ່ໃນລະດັບ GQ40 ທີ່ໄດ້ຮັບການອະນຸມັດ, ການຍົກລະດັບອາດຈະບໍ່ຈຳເປັນ. ຖ້າໂຄງການຕ້ອງການລະດັບວັດສະດຸສະເພາະທີ່ສູງກວ່າທີ່ລະບຸໄວ້ສຳລັບ GQ50A ແທ້ໆ, ນັ້ນຈະກາຍເປັນເຫດຜົນທີ່ດີທີ່ຈະສືບສວນຮູບແບບທີ່ໃຫຍ່ກວ່າ.
ສຳລັບແຖບທີ່ໃກ້ກັບຂີດຈຳກັດທີ່ເຄື່ອງຈັກໄດ້ເຜີຍແຜ່, ຫຼື ວັດສະດຸທີ່ບໍ່ໄດ້ກວມເອົາຢ່າງຈະແຈ້ງໂດຍຕາຕະລາງຂອງຜູ້ຜະລິດ, ໃຫ້ຮ້ອງຂໍການຢືນຢັນເປັນລາຍລັກອັກສອນ ແລະ ຂໍ້ມູນການທົດສອບທີ່ກ່ຽວຂ້ອງກ່ອນການສັ່ງຊື້.
ACE ສະເໜີເຄື່ອງຕັດຫຼາຍລຸ້ນພາຍໃນທັງສອງຄອບຄົວ, ສະນັ້ນຈຶ່ງມີພື້ນທີ່ພຽງພໍທີ່ຈະຈັບຄູ່ອຸປະກອນກັບຄວາມຕ້ອງການໃນການຕັດທີ່ແຕກຕ່າງກັນ. ວິທີການທີ່ສົມເຫດສົມຜົນແມ່ນການໃຊ້ຕາຕະລາງທີ່ເຜີຍແຜ່ເພື່ອຈຳກັດຕົວເລືອກຕ່າງໆ, ຈາກນັ້ນຢືນຢັນການຕັ້ງຄ່າທີ່ຈະຖືກສະໜອງໃຫ້ຕົວຈິງ.
ເທເຄື່ອງຕັດເຫຼັກເສີມ ACE GQ40ປະກອບມີຮຸ່ນທີ່ມີຂີດຈຳກັດການຕັດ ແລະ ລາຍລະອຽດຂອງມໍເຕີທີ່ແຕກຕ່າງກັນ. GQ40A ມີຄວາມຈຸທີ່ຕ່ຳກວ່າ, ໃນຂະນະທີ່ GQ40B ແລະ GQ40E ຖືກລະບຸໄວ້ສຳລັບເສັ້ນຜ່າສູນກາງແຖບທີ່ໃຫຍ່ກວ່າໃນຕາຕະລາງຄອບຄົວຫຼັກ.
ສຳລັບ GQ40E, ລາຍລະອຽດສະເພາະທີ່ຂັດແຍ້ງກັນຄວນໄດ້ຮັບການແກ້ໄຂກ່ອນການຊື້. ຂໍເອກະສານດ້ານວິຊາການປັດຈຸບັນທີ່ສະແດງໃຫ້ເຫັນມໍເຕີ, ນ້ຳໜັກ, ລາຍລະອຽດຂອງໃບມີດ ແລະ ຄວາມສາມາດໃນການຕັດທີ່ໄດ້ຮັບການອະນຸມັດຂອງເຄື່ອງຈັກ.
ເທເຄື່ອງຕັດເຫຼັກ ACE GQ50 ລຸ້ນພິເສດປະກອບມີສອງລຸ້ນໄຟຟ້າ ແລະ ລຸ້ນກາຊວນ. GQ50A ມີເສັ້ນຜ່າສູນກາງເຫຼັກກ້າເກຣວ Grade II ທີ່ສູງທີ່ສຸດໃນບັນດາຫົກລຸ້ນທີ່ປຽບທຽບຢູ່ທີ່ນີ້.
GQ50E ແລະ GQ50D ມີແຫຼ່ງພະລັງງານທີ່ແຕກຕ່າງກັນ ແຕ່ມີເສັ້ນຜ່າສູນກາງສູງສຸດທີ່ລະບຸໄວ້ຄືກັນສຳລັບວັດສະດຸນັ້ນ. ສຳລັບຜູ້ຊື້, ນີ້ແມ່ນການເຕືອນໃຫ້ແຍກຄວາມຕ້ອງການການຕັດອອກຈາກການຕັດສິນໃຈກ່ຽວກັບແຫຼ່ງພະລັງງານ.
ບໍ່ວ່າທ່ານຈະພິຈາລະນາລຸ້ນໃດກໍຕາມ, ໃຫ້ຮ້ອງຂໍຮຸ່ນທີ່ສະໜອງໃຫ້ຢ່າງແນ່ນອນ ແລະ ຂໍ້ມູນດ້ານວິຊາການທີ່ກ່ຽວຂ້ອງກັບເຫຼັກກ້າຂອງທ່ານ. ນັ້ນຈະເຮັດໃຫ້ການປຽບທຽບໃບສະເໜີລາຄາມີປະໂຫຍດຫຼາຍກວ່າການອ້າງທົ່ວໄປກ່ຽວກັບປະສິດທິພາບຂອງ GQ40 ຫຼື GQ50.
ຄວາມແຕກຕ່າງຕົ້ນຕໍແມ່ນການຕັ້ງຄ່າ ແລະ ຄວາມສາມາດໃນການຜະລິດຂອງຮຸ່ນສະເພາະ. ເຄື່ອງຈັກໄຟຟ້າ GQ50 ຂອງ ACE ມີພະລັງງານ ແລະ ນ້ຳໜັກຂອງມໍເຕີທີ່ລະບຸໄວ້ສູງກວ່າຮຸ່ນ GQ40B/E, ແຕ່ສິ່ງນີ້ບໍ່ໄດ້ເພີ່ມເສັ້ນຜ່າສູນກາງການຕັດສູງສຸດສຳລັບເຫຼັກທຸກປະເພດສະເໝີໄປ. ຄວນກວດສອບລະດັບເຫຼັກ ແລະ ຮຸ່ນທີ່ແນ່ນອນກ່ອນ.
ຕາຕະລາງຫຼັກຂອງ ACE ລະບຸ GQ40B ແລະ GQ40E ສຳລັບເຫຼັກກາກບອນທຳມະດາສູງເຖິງ 40 ມມ. ສຳລັບວັດສະດຸທີ່ອະທິບາຍວ່າເປັນເຫຼັກເສີມເກຣດ II, ສູງສຸດແມ່ນ 32 ມມ. GQ40A ມີຂີດຈຳກັດທີ່ເຜີຍແຜ່ຕ່ຳກວ່າ. ລະບຸວັດສະດຸເຫຼັກສະເໝີກ່ອນທີ່ຈະໃຊ້ຕົວເລກທີ່ໃຫຍ່ກວ່າ.
ຮຸ່ນ ACE GQ50 ທີ່ໄດ້ທົບທວນຄືນຢູ່ນີ້ບໍ່ມີລະດັບຄວາມໜາ 50 ມມ ທີ່ເຜີຍແຜ່ສຳລັບເຫຼັກເສີມເກຣດ II. GQ50E ແລະ GQ50D ຖືກລະບຸໄວ້ສູງສຸດ 32 ມມ, ໃນຂະນະທີ່ GQ50A ຖືກລະບຸໄວ້ສູງສຸດ 36 ມມ. ປ້າຍຊື່ GQ50 ບໍ່ໄດ້ກຳນົດຄວາມອາດສາມາດຂອງເຫຼັກເສີມຂໍ້ບົກພ່ອງ 50 ມມ.
ບໍ່ແມ່ນຕາມຕາຕະລາງຫຼັກຂອງ ACE ສຳລັບເຫຼັກເສີມເກຣວຊັ້ນ II. ທັງສອງສະແດງໃຫ້ເຫັນສູງສຸດ 32 ມມ. ຢ່າງໃດກໍຕາມ, ໜ້າຜະລິດຕະພັນ GQ40E ແຍກຕ່າງຫາກມີລາຍລະອຽດທີ່ແຕກຕ່າງກັນ, ສະນັ້ນຜູ້ຊື້ຄວນຢືນຢັນການຕັ້ງຄ່າ GQ40E ທີ່ສະໜອງໃຫ້ຢ່າງແນ່ນອນກ່ອນທີ່ຈະເຮັດການປຽບທຽບສຸດທ້າຍ.
ບໍ່ແມ່ນໂດຍອັດຕະໂນມັດ. ພະລັງງານມໍເຕີທີ່ສູງຂຶ້ນບໍ່ໄດ້ຮັບປະກັນວ່າເສັ້ນຜ່າສູນກາງການຕັດທີ່ໄດ້ຮັບການອະນຸມັດຈະໃຫຍ່ກວ່າ ຫຼື ຜົນຜະລິດສຳເລັດຮູບທີ່ສູງກວ່າ. ປຽບທຽບຄວາມອາດສາມາດທີ່ໄດ້ຮັບການຈັດອັນດັບສຳລັບເຫຼັກກ້າຕົວຈິງຂອງທ່ານ, ປະລິມານວຽກທີ່ຄາດໄວ້, ການສະໜອງໄຟຟ້າ ແລະ ການຕັ້ງຄ່າກົນຈັກຂອງເຄື່ອງຈັກກ່ອນທີ່ຈະເລືອກ.
ມັນອາດຈະຈັດການກັບວັດສະດຸຫຼາຍຢ່າງ, ໂດຍມີເງື່ອນໄຂວ່າແຕ່ລະອັນຢູ່ໃນລະດັບການຈັດອັນດັບທີ່ຜູ້ຜະລິດຢືນຢັນ. ຊັ້ນເຫຼັກສາມາດມີຄຸນສົມບັດທາງກົນຈັກທີ່ແຕກຕ່າງກັນ, ສະນັ້ນເສັ້ນຜ່າສູນກາງສູງສຸດທີ່ໄດ້ຮັບການອະນຸມັດສຳລັບວັດສະດຸໜຶ່ງບໍ່ຄວນຖືກນຳໃຊ້ກັບວັດສະດຸອື່ນໂດຍອັດຕະໂນມັດ. ຂໍໃຫ້ມີການຢືນຢັນເປັນລາຍລັກອັກສອນເມື່ອຊັ້ນບໍ່ໄດ້ກວມເອົາຢ່າງຈະແຈ້ງໂດຍສະເປັກ.
ລວມເອົາມາດຕະຖານເຫຼັກກ້າ, ຊັ້ນ, ເສັ້ນຜ່າສູນກາງຂອງແຖບປົກກະຕິ ແລະ ສູງສຸດ, ປະລິມານການຕັດທີ່ຕ້ອງການ, ການສະໜອງພະລັງງານທີ່ມີຢູ່ ແລະ ຈຸດໝາຍປາຍທາງການຈັດສົ່ງ. ຖ້າທ່ານຕ້ອງການເຄື່ອງຈັກກາຊວນ, ການຕັດຫຼາຍແຖບ ຫຼື ໃບມີດສຳຮອງສະເພາະ, ໃຫ້ລວມເອົາລາຍລະອຽດເຫຼົ່ານັ້ນນຳ. ສິ່ງນີ້ຊ່ວຍໃຫ້ຜູ້ສະໜອງແນະນຳຮຸ່ນທີ່ເໝາະສົມແທນທີ່ຈະເປັນຮຸ່ນທີ່ໃຫຍ່ທີ່ສຸດທີ່ມີຢູ່.
ວິທີທີ່ຊັດເຈນທີ່ສຸດໃນການເລືອກລະຫວ່າງ GQ40 ແລະ GQ50 ແມ່ນການເຮັດວຽກກັບກັນຈາກເຫຼັກກ້າ. ເລີ່ມຕົ້ນດ້ວຍຊັ້ນວັດສະດຸ ແລະ ເສັ້ນຜ່າສູນກາງ, ປຽບທຽບລະດັບການອະນຸມັດຂອງເຄື່ອງຈັກທີ່ແນ່ນອນ, ຈາກນັ້ນເບິ່ງປະລິມານວຽກປະຈຳວັນ, ການສະໜອງພະລັງງານ ແລະ ການບຳລຸງຮັກສາ.
ສຳລັບບາງໂຮງສ້ອມແປງ, GQ40 ທີ່ກົງກັນຢ່າງຖືກຕ້ອງຈະຄອບຄຸມວຽກງານໂດຍບໍ່ມີນ້ຳໜັກເພີ່ມເຕີມຂອງເຄື່ອງຈັກທີ່ໃຫຍ່ກວ່າ. ບາງບ່ອນອາດຈະຕ້ອງການຄວາມຈຸຂອງການຕັ້ງຄ່າ GQ50 ສະເພາະ. ບໍ່ຄວນເລືອກທັງສອງຢ່າງຈາກໝາຍເລກຮຸ່ນດຽວ.
ຖ້າທ່ານກຳລັງປຽບທຽບເຄື່ອງຕັດ ACE, ໃຫ້ສົ່ງຕາຕະລາງການເສີມເຫຼັກທີ່ກ່ຽວຂ້ອງ ແລະ ຖາມກ່ຽວກັບສະເປັກໃນປະຈຸບັນຂອງເຄື່ອງຈັກທີ່ສະເໜີ. ລາຍລະອຽດທີ່ຖືກຕ້ອງບາງຢ່າງໃນຂັ້ນຕອນການສອບຖາມສາມາດຊ່ວຍຫຼຸດຜ່ອນບັນຫາໄດ້ຫຼາຍເມື່ອເຫຼັກຊຸດທຳອິດໄປຮອດໂຕະຕັດ.

