Leverantör av byggmaskiner inom anläggningsutrustning i 30 år.
Språk
Leverantör av byggmaskiner inom anläggningsutrustning i 30 år.
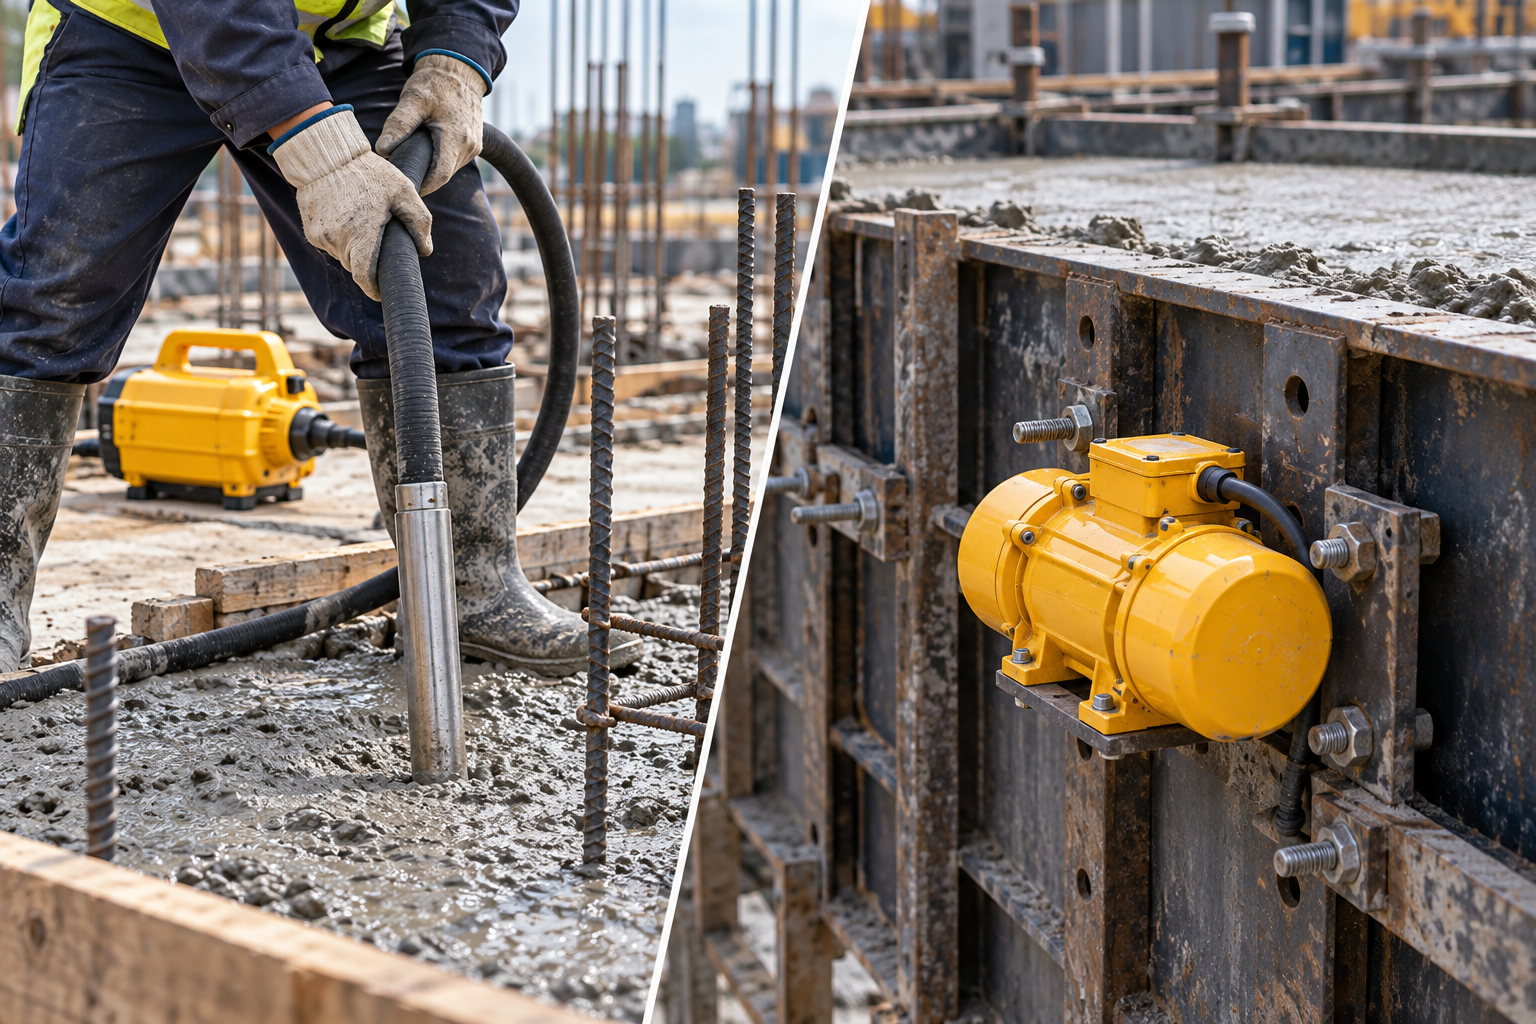
Att välja mellan interna och externa betongvibratorer handlar om en enkel fråga: hur kan man få in tillräckligt med vibrationer i betongen utan att göra jobbet svårare än det behöver vara? När en vibrator kan passera genom armeringen och nå den färska betongen är intern vibration vanligtvis den naturliga utgångspunkten. Om åtkomsten är begränsad kan en lämpligt monterad extern vibrator vara ett bättre sätt att nå de områden som behöver konsolideras.
Båda metoderna hjälper färsk betong att lägga sig runt armeringen, fylla formen och frigöra instängd luft. Skillnaden är hur vibrationen når dit. En stavvibrator arbetar direkt inuti blandningen, medan en extern vibrator skickar vibrationer genom formen eller kokillen.
Den skillnaden påverkar mer än bara den utrustning du köper. Den förändrar hur du planerar gjutningen, förbereder formen, placerar operatören och kontrollerar den färdiga betongen. För entreprenörer, prefabtillverkare och utrustningshandlare blir det mycket enklare att välja rätt maskin genom att förstå dessa praktiska detaljer.
De två maskinerna utför samma generella uppgift, men de tar olika vägar för att komma dit. En stavvibrator placerar vibrationshuvudet direkt i betongen. En extern vibrator stannar utanför formen och förlitar sig på formen för att föra rörelsen in i blandningen.
Det här låter som en liten skillnad tills du stöter på en kraftigt armerad pelare eller en tunn prefabricerad form. I en situation ger en vibrator dig direkt tillgång till betongen. I den andra kan det finnas ingenstans att föra in den säkert. Det är där valet av vibrationsmetod börjar spela roll.
En intern vibrator, även kallad en nedsänkningsvibrator eller pokervibrator, använder ett vibrerande huvud som är fäst vid ett drivsystem. Operatören sänker ner huvudet i den färska betongen, låter vibrationen hjälpa blandningen att sätta sig och går sedan vidare till nästa insättningspunkt.
Eftersom huvudet arbetar inuti betongen kan operatören rikta in sig på olika områden av en vägg, pelare eller grund. Denna metod är särskilt användbar när armeringsavstånd och åtkomst tillåter vibratorn att röra sig fritt.
En extern betongvibrator, ibland kallad formvibrator, är fäst vid ett lämpligt fäste eller monteringspunkt utanför formen. Dess vibration färdas genom monteringsaggregatet och formen innan den når betongen.
Denna metod är användbar där intern åtkomst är begränsad. Den är också vanlig vid prefabricerad produktion, där återanvändbara formar kan framställas med planerade vibrationspunkter.
Det finns en hake: formen blir nu en del av utrustningssystemet. Om monteringen är dålig eller formen rör sig för fritt kan motorn lägga mer energi på att skaka formen än på att komprimera betongen.
| Vad man ska jämföra | Intern vibrator | Extern vibrator |
|---|---|---|
| Hur vibrationer når betongen | Direkt genom en nedsänkt poker | Genom formen eller kokillen |
| Åtkomst behövs | En tydlig väg mellan förstärkning | Lämpliga externa monteringspunkter |
| Vanliga tillämpningar | Grundmurar, balkar, pelare och väggar | Prefabricerade formar, tunna profiler och formar med begränsad åtkomst |
| Huvudbegränsning | Poker kan inte nå alla områden | Formen kanske inte överför vibrationer effektivt |
| Utrustning att kontrollera | Huvuddiameter, axellängd och drivning | Motor, fästen, formstyvhet och elförsörjning |
| Typiska underhållsåtgärder | Vibrator, flexibel axel, koppling och tätningar | Fästen, lager, fästen och elektriska komponenter |
De American Concrete Institutes vägledning om betongkonsolidering känner igen interna vibrationer, externa vibrationer och kombinationer av båda. Rätt metod bör passa betongblandningen, armeringen, formen och placeringsförhållandena.
För många vanliga gjutningar är en intern betongvibrator den första maskinen som är värd att överväga. Den ger vibrationer direkt till den färska betongen, och operatören kan justera insättningsmönstret allt eftersom gjutningen fortskrider.
Denna flexibilitet är användbar på byggarbetsplatser där gjutdimensioner och armeringslayouter varierar från en sektion till en annan. Vibratorn behöver dock fortfarande utrymme att arbeta.
Stavvibratorer används ofta för pelare, balkar, grunder och väggar där tryckhöjden kan nå önskat djup. Genom att arbeta systematiskt under gjutningen kan operatören hjälpa betongen att sätta sig runt stänger och ingjutna föremål.
Insticksavstånd och vibrationstid bör följa utrustningens prestanda och betongens faktiska respons. Målet är att uppnå överlappande konsolideringsområden, snarare än att lämna obehandlade mellanrum mellan instickspunkterna.
ACE diskuterar dessa praktiska kontroller i sin Guide för betongvibratoravstånd och vibrationstid .
En större stålkrok kan påverka mer betong runt varje instick, men bara om den kan komma in i formen. Tät armering, smala väggar och komplicerade inbäddade delar kan begränsa den tillgängliga vägen.
I dessa situationer kan en mindre eldvajer lösa problemet. Nackdelen är att ett mindre huvud ofta behöver fler instickspunkter för att täcka samma område.
Innan du väljer ett aggregat, mät armeringsavståndet och kontrollera arbetsdjupet. ACE betongvibratorstorleksguide för poker förklarar hur man balanserar huvuddiameter, arbetsradie och flexibel axelräckvidd.
Ibland kan inte ens ett mindre huvud nå de nödvändiga områdena. Detta kan hända i tunna sektioner, täta armeringsburar eller former som innehåller många inbäddade komponenter.
Att tvinga vibratorn mellan stängerna är inte en bra lösning. Det kan skada utrustning, störa armeringen eller hindra operatören från att följa ett korrekt insättningsmönster. En betongvibrator är ett konsolideringsverktyg, inte en kofot.
När åtkomstproblemet inte kan lösas genom val av utrustning eller placeringsplanering är det dags att bedöma om extern vibration är lämplig.
Extern vibration blir användbar när det är svårt att nå betongen inifrån, eller när en form har förberetts specifikt för vibration utifrån. Det är särskilt relevant för vissa tunna betongprofiler och prefabricerade produktionsprocesser.
Det betyder inte att varje kraftigt förstärkt struktur behöver en extern vibrator. Den viktiga frågan är om formen kan överföra tillräckligt med vibrationer till rätt områden utan att kompromissa med dess styrka eller stabilitet.
Tänk dig en tunn betongvägg med armering på båda sidor. Det kan finnas tillräckligt med utrymme för att betongen ska kunna flyta in i formen, men inte tillräckligt med utrymme för att en stålkrok ska kunna flyttas igenom ordentligt.
En extern vibrator kan erbjuda ett annat sätt att konsolidera den sektionen. Istället för att försöka klämma in ett huvud mellan stängerna kommer vibrationerna in genom formen.
Formen måste dock vara lämplig för denna metod. Ingenjören eller utrustningsleverantören måste beakta panelstyvhet, monteringspunkter, betongtryck och vibrationsfördelning före installation.
Prefabricerad tillverkning är en av de tydligaste tillämpningarna för extern vibration. En fabrik arbetar ofta med samma formdimensioner över många produktionscykler. Detta gör det möjligt att planera monteringspunkter, elektriska anslutningar och vibrationssekvenser i förväg.
Den verkliga fördelen är konsekvens. När formen och vibrationsarrangemanget är korrekt matchade kan operatörerna följa en repeterbar process istället för att placera en handhållen poker olika för varje kast.
Med det sagt garanterar inte en upprepad operation fullständig konsolidering. En form kan fortfarande ha områden där vibrationerna är för svaga eller ojämna. Produktionstester och kvalitetskontroller är fortfarande nödvändiga.
Ja. I vissa projekt kan en intern vibrator konsolidera betongens huvudvolym medan extern vibration hjälper till att nå svåra områden nära formytan eller runt komplicerad armering.
De två metoderna bör planeras som en enda process. Att köra varje vibrator samtidigt bara för att utrustningen är tillgänglig kan orsaka onödig omrörning, ojämna resultat eller ytterligare belastning på formen.
Målet är att få betongen ordentligt konsoliderad, inte att få hela arbetsplatsen att skaka.
Här är den del av valet av extern vibrator som köpare ibland förbiser: du köper egentligen inte bara en motor. Du väljer en motor som måste fungera med en viss formsättning eller ett gjutformssystem.
Formen påverkar hur vibrationer sprids, och monteringsarrangemanget påverkar hur mycket av motorns rörelse som når betongen. En dåligt anpassad kombination kan skapa buller och rörelse utan att producera den komprimering som jobbet kräver.
Formen måste redan motstå trycket från färsk betong. Att lägga till en extern vibrator medför ytterligare dynamisk belastning, som paneler, förstyvningar, stöd och förbindningar måste kunna motstå.
En återanvändbar stålform kan ha särskilda monteringspunkter. En tillfällig form byggd för en vanlig gjutning kanske inte har det. Det andra fallet bör inte betraktas som lämpligt bara för att det finns tillräckligt med utrymme för en motor.
Innan en motorvibrator installeras, bekräfta att den föreslagna monteringsanordningen är godkänd för formen och de förväntade driftsbelastningarna.
Motorn behöver en säker anslutning till formen så att vibrationer kan passera effektivt genom konstruktionen. Beroende på utrustningen kan installationen använda godkända fästen, bultar eller klämmor som är fästa vid lämpliga konstruktionselement.
Var vibratorn är monterad spelar också roll. En dålig placering kan göra att en del av formen vibrerar kraftigt medan en annan får för lite rörelse.
Det finns inget enskilt monteringsavstånd som fungerar för varje motorvibrator. Formmått, panelstyvhet, betongens bearbetbarhet, motoreffekt och tillverkarens installationsanvisning påverkar alla arrangemanget.
Lösa fästelement, skadade konsoler, läckande fogar, ojämna vibrationer och oönskad panelrörelse är alla möjliga varningstecken. Överdriven eller dåligt fördelad vibration kan också påverka betongens ytfinish.
Det kloka tillvägagångssättet är att inspektera monteringssystemet före varje produktionskörning och undersöka ovanliga rörelser snarare än att anta att motorn helt enkelt behöver mer kraft.
För en användbar översikt över de olika vibrationsmetoderna, EXENs tekniska guide till betongvibratortyper förklarar intern, extern och vibrerande bordsutrustning.
Även rätt utrustning kommer att bete sig olika i olika betongblandningar. En styv blandning motstår rörelse starkare än en mycket lättbearbetad, så samma vibrationsmetod kan ge olika resultat från ett projekt till ett annat.
Det är därför det kan leda till besvikande resultat att välja en vibrator utan att ta hänsyn till blandningen. Strukturen avgör var vibrationer kan appliceras, medan betongen avgör hur den reagerar.
Lågbearbetbar betong behöver generellt tillräcklig vibration för att minska friktionen mellan partiklarna och hjälpa blandningen att sätta sig i det tillgängliga utrymmet. Det betyder inte automatiskt att man använder en extern vibrator eller köper den kraftfullaste motorn i katalogen.
Om en intern vibrator har god åtkomst kan det fortfarande vara den mer direkta metoden. Där en konstruerad form stöder extern vibration kan det systemet vara lämpligt istället. Valet beror på både blandning och konstruktionsmetod.
Mycket bearbetbar betong flyter vanligtvis lättare runt armering och in i hörn. Överdriven vibration kan ge liten nytta och kan öka risken för segregering i känsliga blandningar.
Självkomprimerande betong är återigen annorlunda. Den är proportionerad för att flyta och konsolidera under sina egna egenskaper, normalt utan konventionell mekanisk vibration. Hanteringen bör följa den godkända blandnings- och placeringsspecifikationen.
Frekvensen visar hur snabbt vibrationscykler uppstår. Amplituden beskriver mängden rörelse under varje cykel. Motoreffekten beskriver elektrisk eller mekanisk inmatning, inte vibratorns fullständiga beteende i betong.
Dessa siffror är sammankopplade, men de utför olika uppgifter. Två vibratorer med liknande motoreffekt kan bete sig olika eftersom deras vibrationssystem, installationsmetoder och arbetsförhållanden inte är desamma.
För en tydligare förklaring, se ACE:s artikel om betongvibratorfrekvens och amplitud .
Projekttyp är en bra utgångspunkt, men den bör inte vara den slutgiltiga avgörande faktorn. Två väggar med samma tjocklek kan behöva olika utrustning om deras armeringslayouter, betongblandningar eller formsystem är olika.
Följande tabell ger köpare en utgångsriktning snarare än en fast regel för varje byggprojekt.
| Ansökan | Börja med att överväga | Vad man ska kontrollera först |
|---|---|---|
| Tillgänglig vägg eller pelare | Intern pokervibrator | Armeringsfrigång, huvudstorlek och axelräckvidd |
| Tunn, kraftigt förstärkt vägg | Liten intern vibration eller konstruerad extern vibration | Faktisk insticksväg och lämplighet för formar |
| Stor grund | Stavvibratorer med planerad instickstäckning | Gjutdjup, gjutningshastighet och arbetsradie |
| Återanvändbar prefabricerad form | Extern eller kombinerad vibration | Formstyvhet, monteringslägen och produktionscykel |
| Arkitektonisk betongform | Intern, extern eller en godkänd kombination | Betongåkomst, ytkrav och formdesign |
| Produktion med vibrerande bord | Specialbyggt bordsvibrationssystem | Bordbelastning, motorarrangemang och formkompatibilitet |
Om svaret fortfarande inte är tydligt är ett kontrollerat försök med den faktiska blandningen och formen ofta mer informativt än en generell rekommendation. Försöket kan visa om den föreslagna utrustningen når hela sektionen och ger en jämn finish.
När vibrationsmetoden har valts är nästa uppgift att välja en komplett utrustningskonfiguration. Detta är särskilt användbart för utländska köpare eftersom motorer som ser likadana ut på fotografier kan ha olika elförsörjning, driftsegenskaper eller anslutningssystem.
Börja med stavvibratorns diameter och det tillgängliga utrymmet inuti formen. Kontrollera sedan axellängden, drivenhetens kompatibilitet, vibrationsspecifikationer och strömförsörjning.
För en entreprenör som arbetar med flera typer av strukturbetong kan det vara mer användbart att välja olika stavvibratorstorlekar än att beställa ett enda stort huvud för varje jobb.
Om köpet inkluderar ersättningsaxlar, anta inte att ett huvud med rätt diameter passar den befintliga drivenheten. ACE:s kompatibilitetsguide för betongvibratoraxel förklarar varför kopplingar, axlar och drivsystem behöver matchas.
För externa vibrationer, begär motorspecifikationen tillsammans med monteringsmått och installationsinformation. Köpare bör bekräfta elförsörjning, nominella driftsförhållanden, kraftenheter, monteringsmönster och kompatibla fästkomponenter.
För en prefabricerad anläggning är det också nödvändigt att veta hur många enheter som kan behövas, hur de kommer att placeras och hur operatörerna kommer att styra dem under produktionscykeln.
Uppskatta inte dessa detaljer enbart utifrån motorns effekt. En enhet på 1,5 kW täcker inte automatiskt ett fast område av formen, och en större motor är ingen genväg till korrekt installationsplanering.
Återförsäljare som levererar till vanliga byggentreprenörer kan behöva flera olika stavdiametrar, flexibla axlar och drivalternativ. Företag som betjänar prefabricerade tillverkare kan behöva mer information om val av extern motor, fästen, elektriska kontroller och installationssupport.
Reservdelsplaneringen skiljer sig också åt. Interna system innefattar vibratorer, flexibla axlar och kopplingar, medan externa system kan kräva monteringsdetaljer, elektriska delar och motorkomponenter.
För uthyrningsföretag är en tydlig förklaring av lämpliga tillämpningar användbar. En intern vibrator är relativt enkel att flytta mellan arbetsplatser, medan ett externt system ofta kräver mer förberedelse innan det kan användas korrekt.
| Köpfråga | Internt system | Externt system |
|---|---|---|
| Var appliceras vibrationer? | Direkt inuti betongen | Genom en form eller gjutform |
| Vilka dimensioner spelar roll? | Vibratordiameter och axelräckvidd | Motormonteringsmönster och formgeometri |
| Vad måste vara kompatibelt? | Huvud, axel, koppling och drivenhet | Motor, monteringsdetaljer, strömförsörjning och formsättning |
| Vad påverkar produktiviteten? | Insättningstäckning och operatörsåtkomst | Vibrationsfördelning och produktionssekvens |
| Vad bör köpare begära? | Komplett specifikation och reservdelslista | Motordata, monteringskrav och styrinformation |
ACE levererar både nedsänkbara och externa betongvibratorer. De tillhör samma utrustningsfamilj, men deras publicerade specifikationer bör inte jämföras som om de utför samma uppgift på samma sätt.
De ACE ZID-230C intern betongvibrator har en publicerad nominell ineffekt på 2 300 W, en 220 V-matning och en nominell matningsfrekvens på 50 Hz. Dess tillhörande högfrekventa vibrationsvibratorserie inkluderar alternativen ZX-35, ZX-45 och ZX-50, alla listade med en vibrationsfrekvens på 200 Hz.
Produkttabellen listar även en motorhastighet på 18 000 r/min utan belastning. Denna siffra beskriver motorrotation, medan värdet på 200 Hz hänvisar till den publicerade vibrationsfrekvensen för stavvibratorn. De bör inte behandlas som utbytbara mätningar.
För köpare förblir de praktiska kontrollerna stavvibratorns diameter, axellängd, kompatibla drivkomponenter och förhållandena vid betonggjutningen.
De ACE ZW externa betongvibratorer inkluderar modeller från ZW-15 till ZW-100. Den publicerade specifikationstabellen listar motoreffekter från 0,35 till 3,0 kW och ger information om hastighet, spänning, frekvens och vikt för de olika modellerna.
Centrifugalkraftssiffrorna på den aktuella produktsidan inkluderar dock inte en tydligt angiven enhet. Viss effektinformation i översikten skiljer sig också från modelltabellen. Köpare bör därför begära det senaste modellspecifika tekniska databladet innan dessa siffror används för tekniskt val.
Installationsdetaljer är lika viktiga. Motorn måste fungera med själva formen och en godkänd monteringslösning, så det räcker inte att beställa enbart efter modellnamn.
| ACE-utrustning | Publicerad information | Huvudvalskontroll |
|---|---|---|
| ZID-230C intern vibrator | 2 300 W; 220 V; ZX-35/45/50 pokeralternativ | Stavspelningsutrymme, skafträckvidd och fullständig systemkompatibilitet |
| ZW Extern vibratorserie | ZW-15 till ZW-100; 0,35–3,0 kW i produkttabellen | Bekräftad vibrationsutgång, monteringsarrangemang och elförsörjning |
Entreprenörer kan utforska det bredare ACE betongvibratorserie , medan köpare som köper immersionsutrustning också kan granska sortiment av betongvibratoraxlar för olika arbetskrav.
Motoreffekten spelar roll, men den säger inte om vibratorn kan nå betongen eller om formen kan bära vibrationerna. Välj först arbetsmetod och jämför sedan relevanta specifikationer.
En intern vibrator behöver utrymme för att kunna blandas. En extern vibrator behöver en lämplig struktur för att överföra sin rörelse. Om något av villkoren saknas är det osannolikt att en större motor löser det verkliga problemet.
Motorvibratorer behöver godkända monteringspunkter, säkra fästelement och en lämplig formkonstruktion. Att montera en motor på närmaste tillgängliga panel ersätter inte korrekt installationsplanering.
Matningsfrekvens, motorhastighet och faktisk vibrationsfrekvens kan alla förekomma på samma datablad. Kontrollera enheterna och betydelsen av varje siffra innan du jämför modeller. Denna lilla vana kan förhindra ett överraskande stort köpmisstag.
För många konventionella gjutningar är en invändig vibrator en mer praktisk utgångspunkt när det finns tillräckligt med åtkomst. En extern vibrator blir användbar när den invändiga åtkomsten är begränsad eller en lämplig gjutform kan överföra vibrationer effektivt. Det slutgiltiga beslutet beror på betong, armering och formsättning.
Tänk på extern vibration för betongprofiler med begränsad åtkomst, tunna formar eller prefabricerade formar där vibrationer kan överföras genom konstruktionen. Innan du använder den, bekräfta att formen, monteringssystemet och utrustningens effekt är lämpliga för tillämpningen.
I vissa godkända bygg- och prefabricerade processer, ja. En extern vibrator kan dock inte ersätta en vibrator i alla situationer. Den är beroende av formen för att överföra vibrationer, så montering, styvhet och vibrationsfördelning måste beaktas innan ändringen görs.
Ja. Externa vibratorer används ofta med lämpliga prefabricerade formar och vibrationsbord. De kan stödja en repeterbar produktionsprocess, men motorarrangemanget måste matcha formens konstruktion, betongblandning och erforderlig produktionscykel.
Ja. Dålig montering, för höga vibrationsbelastningar eller svaga formförbindningar kan orsaka lossning, läckage, deformation eller skador på utrustningen. Formen och monteringssystemet bör bedömas före installation och inspekteras under produktionen.
En stavvibrator förs in direkt i färsk betong och applicerar vibrationer inuti blandningen. En formvibrator monteras utanför formen och överför vibrationer genom formen eller kokillen. De två metoderna använder olika utrustningsarrangemang och har olika åtkomstkrav.
Ja, där den godkända konstruktionsmetoden tillåter det. Den invändiga vibratorn kan konsolidera åtkomlig betong, medan extern vibration kan hjälpa i svåra områden. Deras funktion bör koordineras för att undvika onödiga vibrationer, ojämn konsolidering eller överdrivna belastningar på formen.
Den mest användbara utgångspunkten är inte den största motorn i katalogen. Det är själva betongelementet. Kontrollera om en intern vibrator kan nå blandningen, om formen kan hantera externa vibrationer och hur betongen förväntas reagera.
När dessa frågor är besvarade blir det enklare att jämföra stavvibratorstorlek, axellängd, elförsörjning, monteringsarrangemang och reservdelsbehov. Entreprenörer kan välja utrustning som passar gjutningen, medan återförsäljare och prefabricerade tillverkare kan fatta mer välgrundade beslut om de produktkonfigurationer de lagerför.
När du begär en ACE-betongvibrator, ange elementdimensioner, armeringsutrymme, formsättningsdetaljer, betongapplikation och tillgänglig strömförsörjning. Det ger leverantören något användbart att arbeta med – och besparar båda sidor från att gissa vad den största maskinen kan klara av.

