Produkkennis popularisering
'n Konstruksietoerustingverskaffer van konstruksiemasjinerie-oplossings vir 30 jaar.
Taal
'n Konstruksietoerustingverskaffer van konstruksiemasjinerie-oplossings vir 30 jaar.
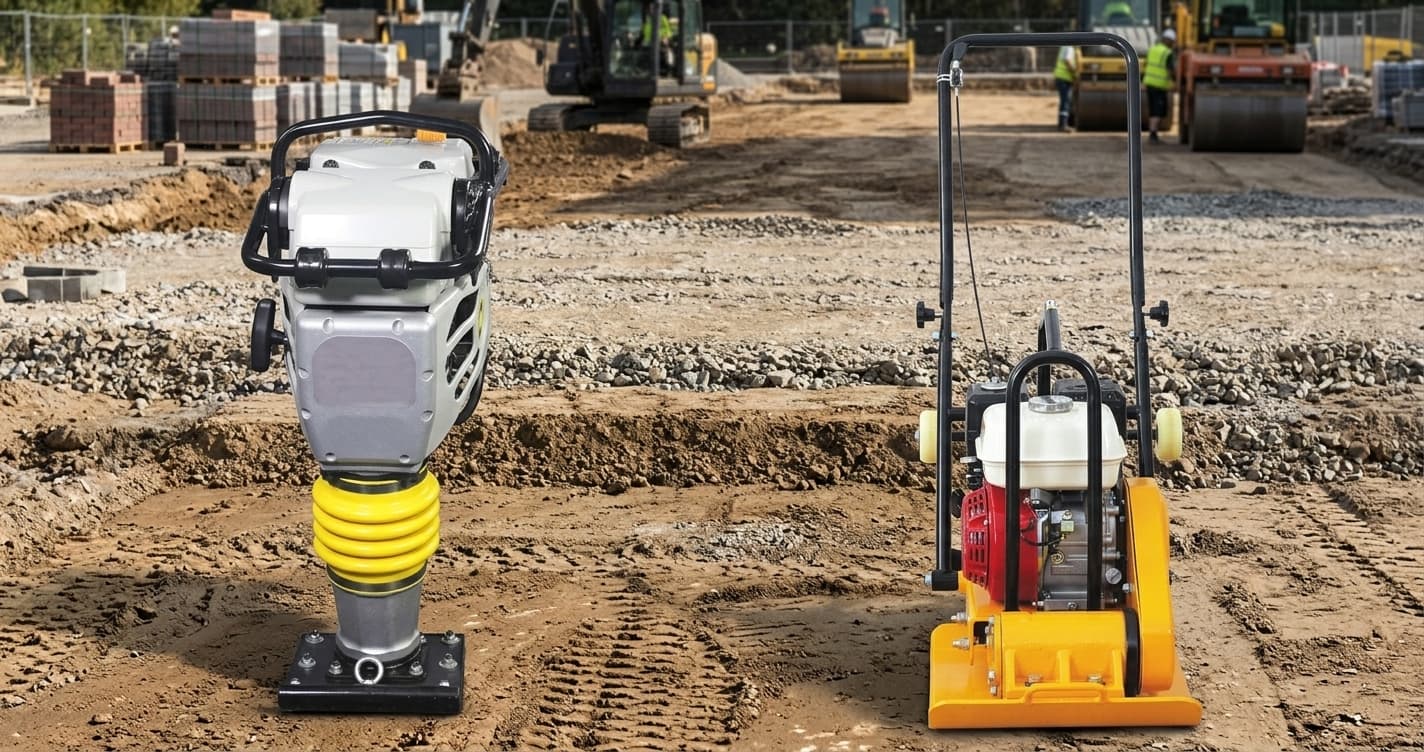
Stel jou dit voor: jy het sopas 'n sloot opgevul, die oppervlak lyk styf, die span is gelukkig, en drie maande later – 'n sinkgat. Niemand wil daardie gesprek met die kliënt hê nie. Meer dikwels as nie, is die skuldige nie die vulmateriaal of die span se poging nie. Dis die verkeerde masjien vir die werk. Om tussen 'n stamper en 'n kompakteerder te kies, lyk dalk na 'n klein detail, maar op 'n konstruksieterrein kan klein besonderhede baie duur lesse word. Hierdie gids ontleed die werklike verskille sodat jy die regte besluit kan neem voordat die beton gegiet word – nie daarna nie.
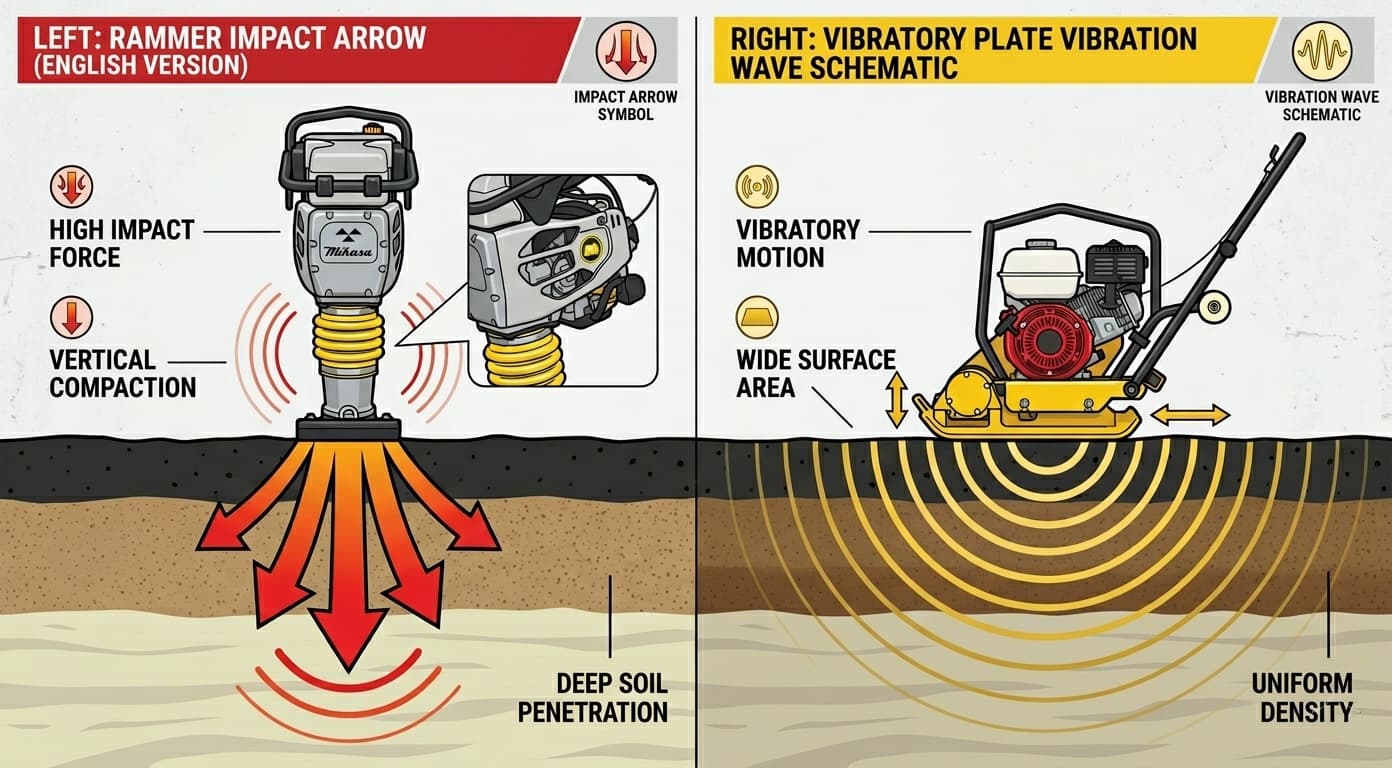
Met die eerste oogopslag lyk dit asof 'n stamper en 'n plaatverdichter dieselfde spel speel: albei pers grond saam, albei loop op petrol of diesel, en albei vibreer genoeg om jou vulsels los te rammel. Maar die manier waarop hulle grond kompakteer, is fundamenteel anders, en daardie verskil is die hele storie.
’n Stampstamper – dikwels ’n springkam genoem, wat waarskynlik die beste bynaam in konstruksietoerusting is – werk deur die grond herhaaldelik te hamer. ’n Veermeganisme lanseer die masjien opwaarts en dryf dit terug af op ’n smal basisplaat teen enige plek tussen 500 en 750 houe per minuut. Dink daaraan as ’n meedoënlose, onvermoeide heipaal wat in ’n sloot pas. Daardie gekonsentreerde, hoë-energie impak is presies wat styf gebonde gronddeeltjies uitmekaar breek en vasgekeerde lug en water uitforseer.
’n Plaatverdichter , aan die ander kant, vibreer eerder as om te pons. ’n Interne roterende gewig genereer ossillasies wat deur ’n wye plat staalplaat in die grond onder beweeg. Daardie vibrasies veroorsaak dat gronddeeltjies tydelik hul greep op mekaar verloor, wat hulle toelaat om te skuif en in ’n digter rangskikking vas te sluit. Dit bedek die grond vinnig en egalig – wat wonderlik is vir groot oop areas, en nie so wonderlik as jy in ’n twee voet wye sloot werk nie.
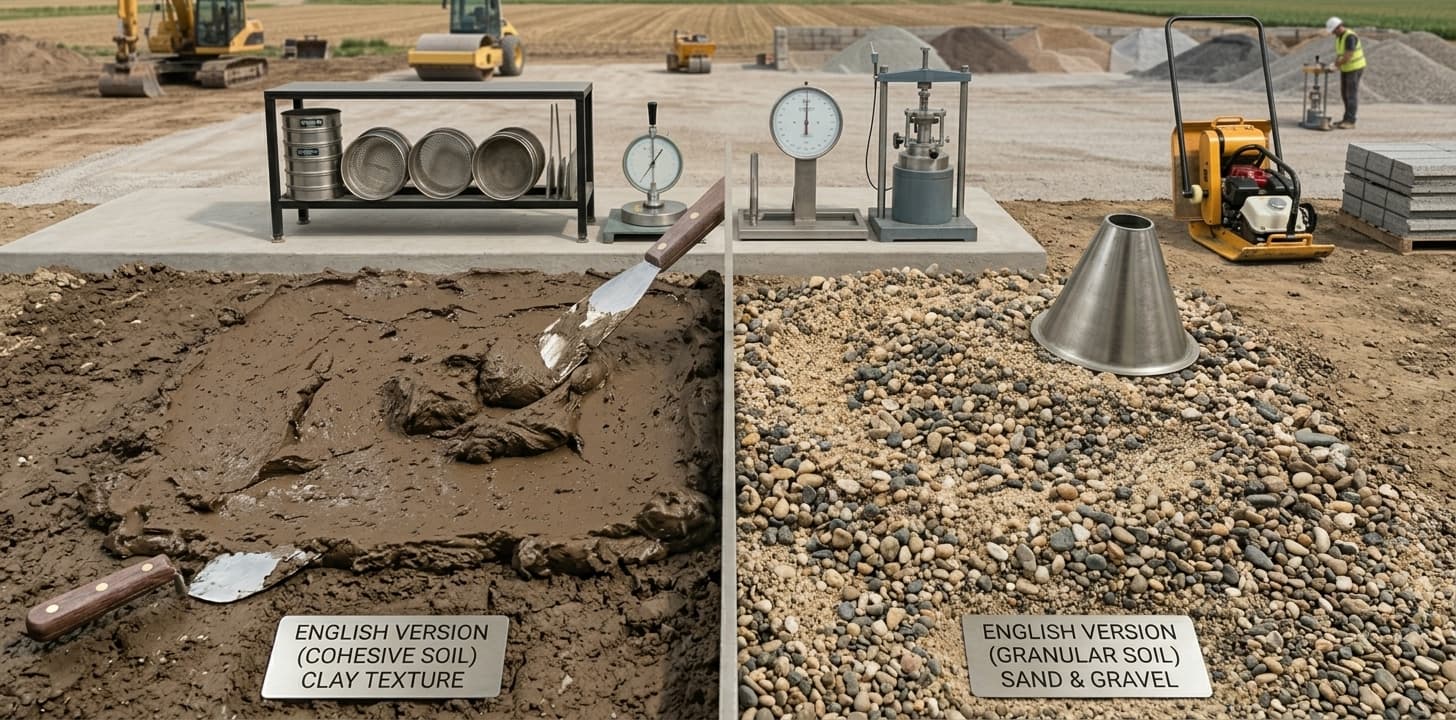
Hier is die deel wat baie gidse oorslaan: grondtipe is nie net een faktor onder baie nie. Dis die beslissende faktor. Om dit verkeerd te doen verminder nie net doeltreffendheid nie – dit kan die verdigting aktief vererger.
Klei- en slikdeeltjies bind saam deur oppervlakchemie, nie wrywing nie. Hulle is hardkoppig, hulle hou vog vas en hulle reageer nie goed op vibrasie nie – en dit is presies hoekom dit 'n verlore stryd is om 'n plaatverdigter in 'n kleigevulde sloot te stuur. Wat kohesiewe grond nodig het, is direkte, herhaalde impak om die deeltjiebinding fisies af te breek en die luggate uit te stoot. Dit is die stamper se werksbeskrywing.
Daar is 'n vogfaktor hier wat dikwels geïgnoreer word. Klei verdig die beste teen 'n optimale voginhoud - ongeveer 13 tot 15 persent vir die meeste klei-dominante gronde. Teen daardie vogreeks kan 'n stamper verdigtingsdieptes van 8 tot 12 duim per hysbak bereik. Te nat, en die grond word plasties en sal nie digtheid hou nie. Te droog, en die deeltjies weerstaan verdigting heeltemal. Om 'n vinnige Proctor-toets te doen voordat die werk begin, bespaar baie meer tyd as wat dit kos.
Sand, gruis en gebreekte aggregaat werk aan wrywing tussen deeltjies. Wanneer vibrasie hierdie materiale tref, oorkom dit daardie wrywing kortliks en laat die deeltjies hulself herrangskik in die digste moontlike formasie – soos om 'n pot klippies te skud totdat hulle sak. 'n Plaatverdigter wat teen 75 tot 100 Hz loop, doen dit oor 'n wye area, konsekwent en vinnig.
Wat gebeur as jy 'n stamper op korrelrige grond gebruik? Die smal voet stoot afwaarts en verplaas materiaal na buite eerder as om dit afwaarts saam te pers. Jy eindig met 'n gat omring deur los grond wat op die oppervlak gekompakteer lyk, maar dit absoluut nie is nie. Dis een van daardie veldfoute wat moeilik is om raak te sien en maklik is om spyt oor te wees.
| Faktor | Stamp Rammer | Plaatkompakteerder |
|---|---|---|
| Hoe dit kompakteer | Perkussiewe impak (500–750 BPM) | Vibrasie (75–100 Hz) |
| Beste grondtipe | Samehangend — klei en slik | Granulêr — sand, gruis, gebreekte klip |
| Maksimum hefdiepte | 8–12 duim per deurgang | 6–8 duim standaard; tot 12 duim vir omkeerbare modelle |
| Dekkingspoed | Stadiger — die beste vir beperkte areas | 3–4× vinniger oor oop plat oppervlaktes |
| Tipiese gewig | 130–200 pond | 150–700 pond, afhangende van die model |
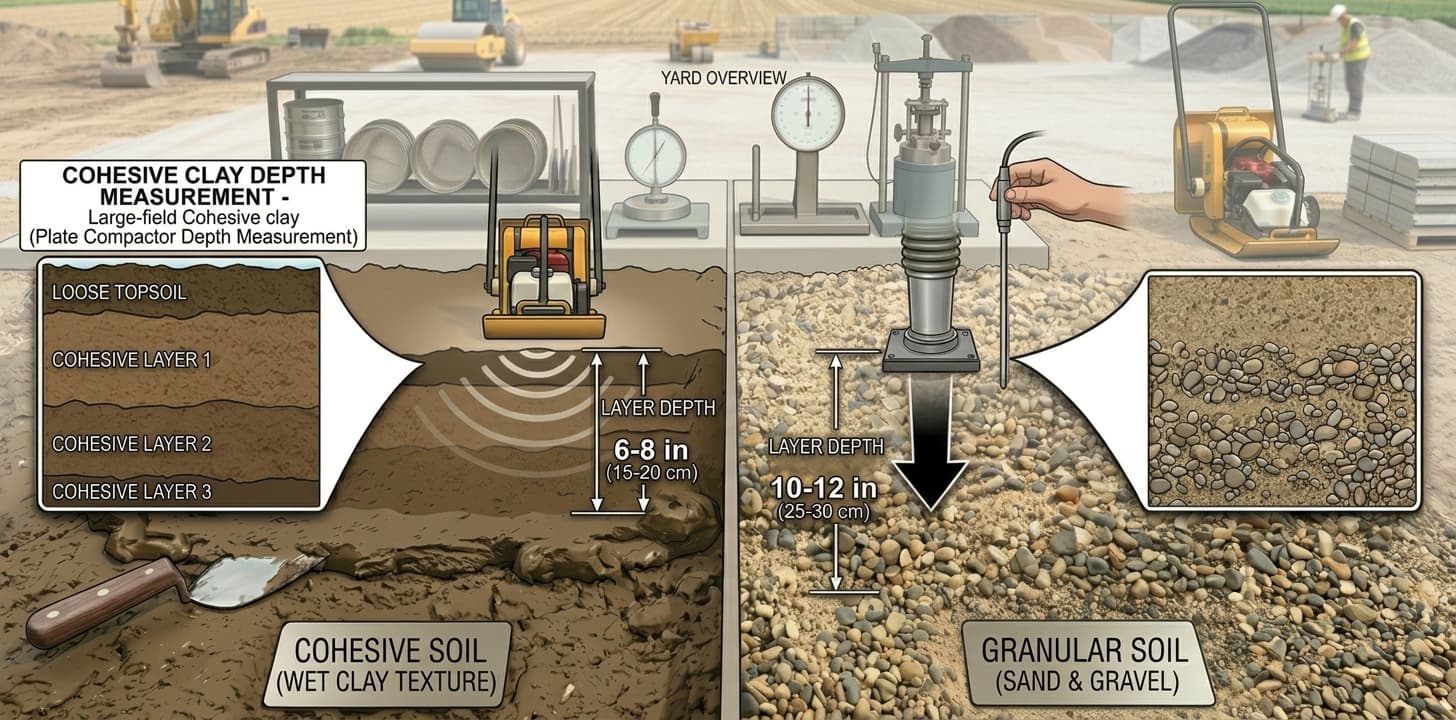
Een van die mees algemene foute met verdigtingswerk is om te veel materiaal in 'n enkele beweging saam te pers. Dis verstaanbaar – minder hysbakke beteken minder tyd. Maar fisika onderhandel nie. 'n Plaatverdigter kan sy vibrasie-energie net so diep dryf voordat dit uit stoom raak. As jy verder as daardie diepte druk, kry jy 'n digte kors bo-op wat oor los gekompakteerde materiaal daaronder lê. Daardie koppelvlak word 'n mislukkingsvlak die oomblik as enige las toegepas word.
Vir 'n standaard plaatkompakteerder is die praktiese limiet 6 tot 8 duim los materiaal per hysbak. Omkeerbare plaatkompakteerders met hoër sentrifugale krag kan dit tot ongeveer 10 tot 12 duim in goed gegradeerde korrelmateriaal stoot. 'n Stamper, omdat sy impakenergie meer vertikaal en met groter krag per eenheidsoppervlakte beweeg, hanteer hysbakke van tot 10 tot 12 duim in kohesiewe vul - wat 'n betekenisvolle voordeel is in diep slootopvulling, waar elke bespaarde hyssiklus werklike arbeidstyd verminder.
Die ander algemene lokval is om verdigting volgens voorkoms te beoordeel. 'n Gladde, ferm oppervlak sê baie min oor wat 15 cm diep gebeur. Om 'n kerndigtheidsmeter of 'n sandkeëltoets op diepte te doen, is die enigste betroubare bevestiging - en dit is die moeite werd om dit te doen op enige werk waar versakking 'n probleem sou wees.
Kom ons wees direk hieroor, want dit is ernstiger as wat die meeste gidse voorstel. Die gebruik van 'n plaatverdigter op klei-swaar slootopvulling is een van die mees algemene oorsake van differensiële versakking na konstruksie. Die vibrasie verdig enige korrelrige materiaal wat in die mengsel teenwoordig is, maar laat kohesiewe sakke losweg onder. Ses maande later sak die padoppervlak, die dienspyp skuif, en die herstelrekening arriveer met die kliënt se frustrasie daaraan verbonde.
Die omgekeerde probleem – die gebruik van 'n stamper op 'n korrelrige onderlaag vir blokplaveisel of 'n oprit – veroorsaak ongelyke digtheid oor die plaat. Sommige plekke verdig goed waar die voet direk getref het; die areas tussen passe nie. Sodra verkeersbelasting begin, volg puntversakking en gekraakte voeë. Dis die soort mislukking wat maklik op materiaalgehalte blameer kan word terwyl die eintlike oorsaak toerustingkeuse was.
Daar is ook 'n masjien-slytasiehoek wat die moeite werd is om te noem. Om 'n stamper op korrelmateriaal te gebruik, versnel slytasie op die voetplaat en die veereenheid, want die masjien beveg materiaalverplasing eerder as verdigtingsweerstand. Die gebruik van die verkeerde gereedskap lewer nie net swak resultate nie – dit verkort die toerusting se lewensduur vinniger as wat die huurmaatskappy sal waardeer.
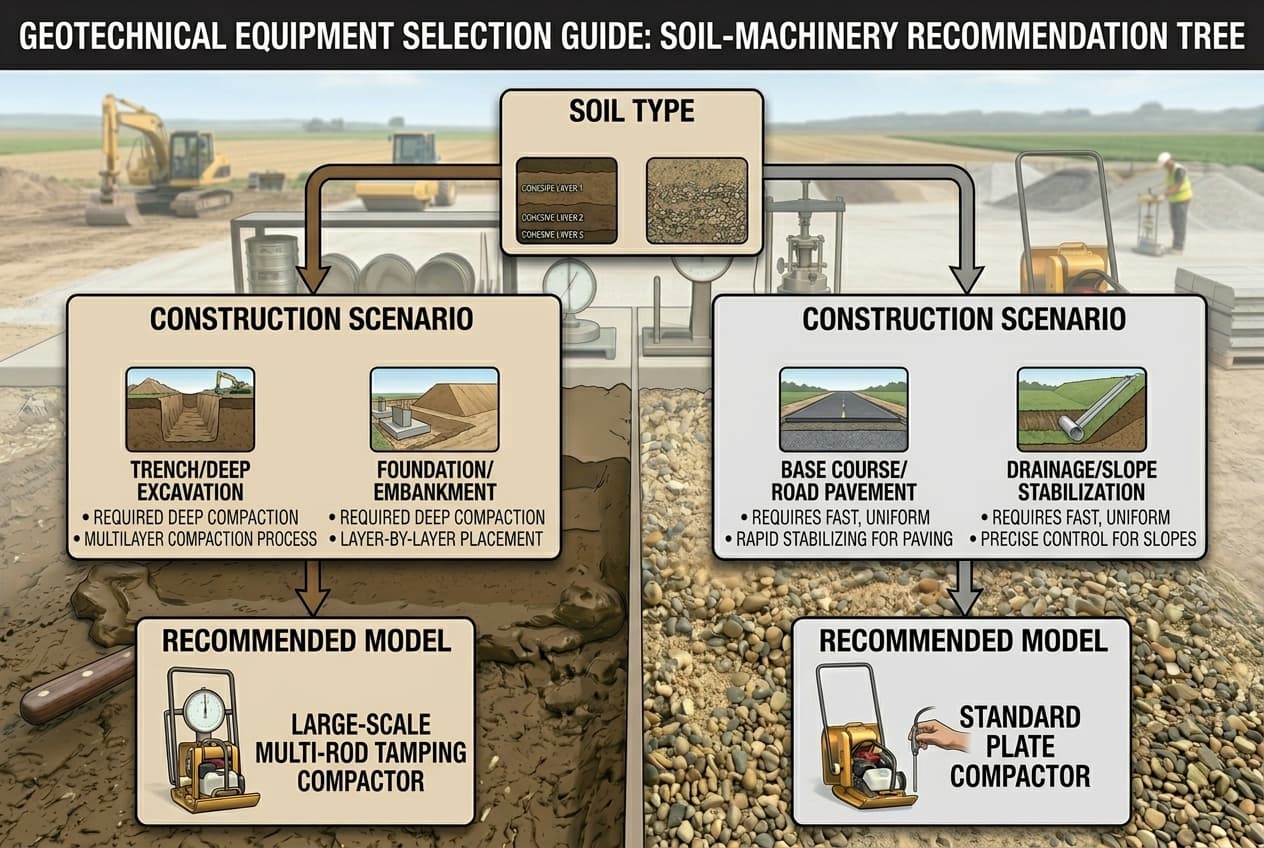
Die besluitnemingsraamwerk is eenvoudiger as wat dit mag lyk. As jy in 'n sloot, rondom 'n fondament of in enige beperkte ruimte met kohesiewe of gemengde vulsel werk – die stamper is jou masjien. Die nou profiel, hoë impakkrag en diep penetrasie maak dit die enigste praktiese keuse in hierdie toestande. As jy 'n oop onderlaag vir 'n pad, parkeerterrein, patio of oprit voorberei met behulp van korrelbasismateriaal, is die plaatverdigter vinniger, meer konsekwent en beter geskik vir die materiaal se gedrag onder vibrasie.
Baie ervare kontrakteurs hou albei masjiene byderhand, want baie persele het albei toestande. Dis nie oortolligheid nie – dis word voorberei. ’n Stamper en ’n plaatkompakteerder dek saam byna elke verdigtingscenario wat jy in algemene kontraktering sal teëkom, en die gekombineerde koste is baie laer as die koste van ’n enkele mislukte verdigtingswerk.
Die debat oor die stamper teenoor die verdigter gaan nie eintlik oor watter masjien beter is nie. Dit gaan daaroor om te verstaan dat verdigting 'n materiaalwetenskaplike probleem is, en die regte toerusting is wat ook al ooreenstem met die fisika van die grond op jou spesifieke terrein. Kry dit reg, en alles wat bo-op gebou word, het 'n goeie kans.
Vinnige veldwenk: kruisverwys altyd jou geotegniese verslag se Proctor-verdigtingsdata met die vervaardiger se aanbevole hefdiepte vir die spesifieke masjien wat jy gebruik. Daardie twee syfers saam sal die meeste verdigtingsfoute voorkom voordat hulle ooit begin.

