Fournisseur de matériel de construction et de solutions de machines de chantier depuis 30 ans.
Langue
Fournisseur de matériel de construction et de solutions de machines de chantier depuis 30 ans.
Les performances des engins de compactage déterminent si un revêtement atteint la densité, la rigidité et la durabilité à long terme spécifiées. Sur le chantier, les défaillances sont rarement dues aux seuls matériaux ; elles résultent généralement de rouleaux compresseurs inadaptés, de réglages de vibration incorrects, d’une mauvaise coordination avec les finisseurs ou d’un entretien insuffisant des composants critiques. Pour les ingénieurs et les chefs de chantier travaillant avec des engins de construction routière, comprendre l’interaction des engins de compactage avec l’asphalte ou les couches granulaires est essentiel au contrôle de la qualité.
Cette étude technique examine l'influence des différents types d'équipements de compactage sur les résultats de revêtement, les raisons pour lesquelles les objectifs de densité ne sont pas toujours atteints et comment optimiser les performances sans simplement augmenter le nombre de passages. L'approche est pragmatique : choix sur le chantier, réglages des machines et facteurs de maintenance ayant un impact direct sur les résultats mesurables.
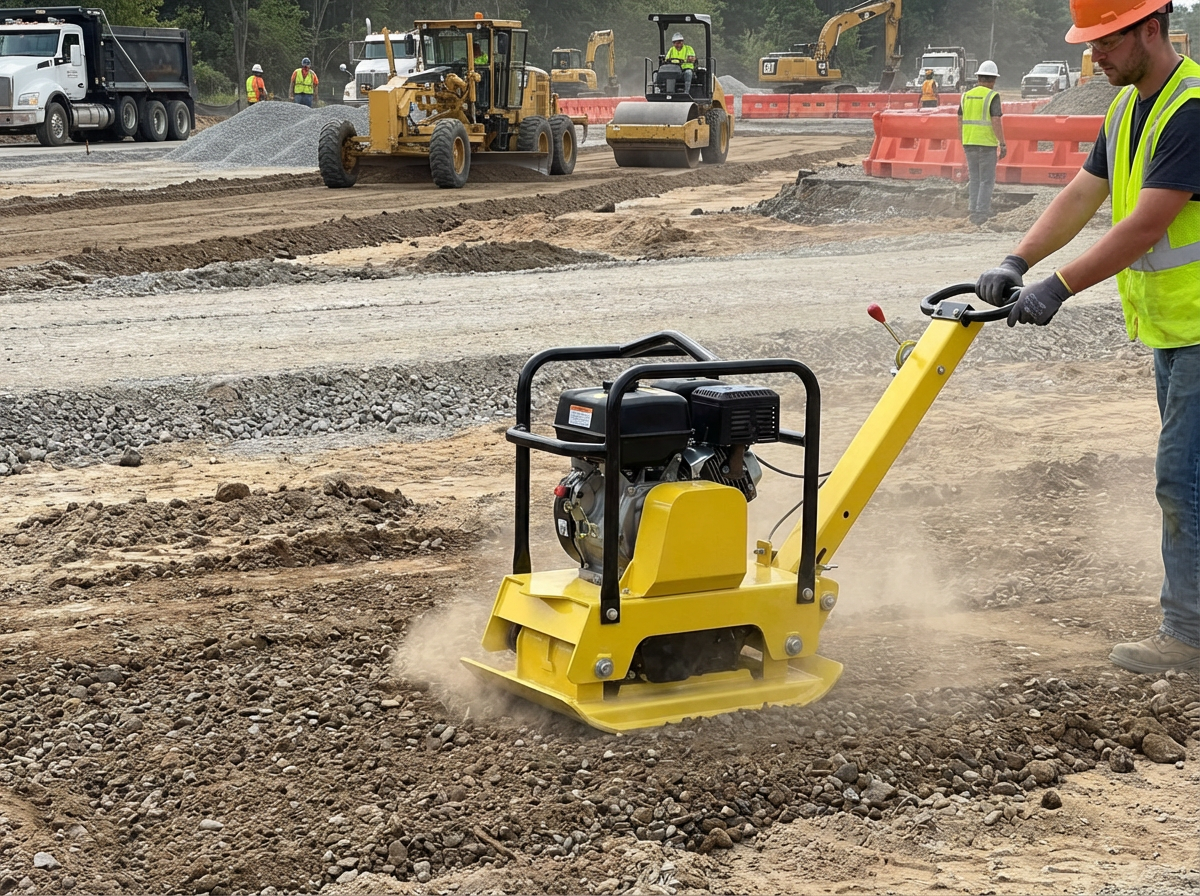
Le compactage est régi par trois éléments interagissant : le comportement du matériau, l'énergie fournie par la machine et le moment du compactage. En enrobé bitumineux, la densité dépend fortement de la température. Si le compactage commence trop tard, le mélange perd en maniabilité et le frottement interne augmente, limitant la densité maximale atteignable, quel que soit le poids du rouleau. À l'inverse, une énergie excessive appliquée à haute température peut provoquer le déplacement des granulats.
Pour les fondations granulaires, l'épaisseur de la couche et son taux d'humidité déterminent la propagation de l'énergie vibratoire. Les couches épaisses nécessitent une amplitude plus élevée pour transmettre la force aux zones profondes, tandis que les couches minces réagissent mieux à une amplitude plus faible et à une fréquence plus élevée. Les engins de construction routière doivent donc être adaptés non seulement au type de matériau, mais aussi à la profondeur de la couche et aux conditions environnementales.
Les performances doivent être évaluées à l'aide d'indicateurs mesurables : pourcentage de densité atteint, module de rigidité (lorsque des systèmes intelligents sont utilisés), régularité de la surface et uniformité sur toute la largeur de la voie. Des pics de densité isolés ne sont pas synonymes de bon compactage si la variabilité reste élevée.
Les rouleaux vibrants génèrent une force dynamique grâce à des masses rotatives excentrées à l'intérieur du tambour. Deux paramètres déterminent leurs performances : la fréquence (vibrations par minute) et l'amplitude (déplacement vertical). Une amplitude plus élevée augmente la profondeur de transmission de l'énergie, ce qui les rend adaptés aux fondations granulaires épaisses. Une amplitude plus faible combinée à une fréquence plus élevée est généralement plus appropriée pour les couches d'asphalte.
Un mauvais réglage de la fréquence et de l'amplitude peut avoir des effets contre-productifs. Une amplitude excessive sur les couches minces d'asphalte peut fracturer la structure granulaire ou provoquer des déchirures en surface. Une énergie vibratoire insuffisante entraîne une stagnation de la densité, même après plusieurs passages. Les opérateurs doivent adapter les paramètres en fonction de l'épaisseur de la couche, du type de mélange et de la température du tapis, plutôt que de se fier aux configurations par défaut.
Les rouleaux pneumatiques appliquent le compactage par malaxage. Au lieu d'un impact vertical, ils génèrent un mouvement latéral des particules et un lissage de la surface. Dans les applications d'asphalte, ce mécanisme améliore le contact entre les particules et réduit les vides en surface.
Le calibrage de la pression des pneumatiques est essentiel. Une pression irrégulière entraîne une répartition inégale de la charge et des variations de densité. Pour les enrobés à chaud, les rouleaux pneumatiques sont souvent utilisés en phase intermédiaire, lorsque le matériau reste malléable mais a acquis une stabilisation initiale grâce au laminage sur tambour métallique.
Le compactage statique repose uniquement sur le poids de la machine. Bien que moins fréquent pour les grands chantiers routiers, il reste pertinent en milieu urbain où la transmission des vibrations doit être maîtrisée. Le compactage statique peut également s'avérer avantageux sur les supports sensibles ou les revêtements minces où l'action vibratoire risque de les endommager.
Le choix entre les modes vibratoire et statique doit être une décision d'ingénierie délibérée, et non une habitude d'utilisation par défaut.
Les insuffisances de densité sont souvent dues à une amplitude ou une fréquence inappropriée. Les opérateurs peuvent utiliser une amplitude élevée tout au long du processus de compactage, supposant qu'une force plus importante garantit un meilleur compactage. En réalité, un excès d'énergie aux étapes ultérieures peut déstabiliser le matériau déjà compacté, réduisant ainsi la densité effective.
Les schémas de compactage doivent garantir une couverture complète avec un chevauchement contrôlé. Des passages aléatoires ou des vitesses de déplacement irrégulières réduisent l'uniformité du compactage. Les engins modernes de construction routière permettent de programmer les schémas de compactage, mais ces fonctionnalités sont sous-utilisées sur de nombreux chantiers.
Le compactage de l'asphalte est sensible à la température. Une fois que la couche d'asphalte a refroidi en dessous de sa plage optimale, un compactage supplémentaire n'apporte qu'un gain de densité minime. Les délais entre les finisseurs et les rouleaux compresseurs, notamment sur les longues distances ou par temps froid, nuisent considérablement aux performances des équipements de compactage.
Si la couche sous-jacente présente une rigidité inégale, l'énergie du rouleau se dissipe de manière irrégulière. Il en résulte une densité différentielle, même avec des réglages de rouleau corrects. L'inspection préalable de la couche de base est donc indispensable pour un compactage de surface fiable.
Un compactage excessif peut fracturer les granulats ou faire remonter le liant, provoquant un affleurement en surface. Ces défauts sont parfois interprétés à tort comme un compactage insuffisant, ce qui entraîne des passages supplémentaires et aggrave le problème. Le suivi de l'évolution de la densité, plutôt que le recours à un nombre fixe de passages, permet d'éviter ce scénario.
Augmenter le nombre de passages accroît la consommation de carburant et allonge la durée du projet. Les améliorations en matière d'efficacité devraient plutôt porter sur la synchronisation et le contrôle.
Adapter le débit de la machine à paver à la capacité du parc de rouleaux compresseurs pour éviter les pertes de température.
Commencez à rouler dès que le tapis supporte le rouleau sans bouger.
Utilisez des séquences de rouleaux décalées pour maintenir un compactage continu dans la plage de température.
Surveiller la température de surface à l'aide de capteurs infrarouges afin d'orienter les décisions relatives au timing.
Les systèmes de compactage intelligents enregistrent le nombre de passages et les données de rigidité, fournissant ainsi des cartes visuelles de la couverture. Correctement interprétées, ces données réduisent les approximations et évitent les reprises inutiles.
L'état mécanique a un impact mesurable sur les résultats du compactage. L'usure du système de vibration excentrique réduit l'amplitude effective, même lorsque les réglages semblent inchangés. La dégradation des roulements augmente les pertes par vibration et peut engendrer des mouvements irréguliers du tambour.
La réactivité du moteur hydraulique influe sur la constance de la vitesse de déplacement. Les variations de vitesse modifient l'interaction des vibrations avec le matériau. Sur les rouleaux pneumatiques, un gonflage incorrect des pneus entraîne une pression de contact irrégulière. L'étalonnage et le contrôle réguliers ne sont donc pas de simples formalités administratives, mais des opérations essentielles à la performance.
Les capteurs utilisés dans les systèmes de compactage intelligents nécessitent également une vérification. Les erreurs de dérive ou d'étalonnage faussent les mesures de rigidité, ce qui peut induire une confiance excessive dans la densité atteinte.
Le compactage intelligent intègre des accéléromètres et un système de traitement des données embarqué pour estimer la rigidité du matériau en temps réel. Contrairement aux méthodes traditionnelles qui reposent uniquement sur des essais de densité nucléaire après laminage, ces systèmes fournissent un retour d'information continu pendant le fonctionnement.
Toutefois, le compactage intelligent ne dispense pas du jugement de l'ingénieur. Les valeurs de rigidité doivent être interprétées en tenant compte des données de température, des propriétés des matériaux et de l'épaisseur des couches. Se fier aveuglément aux indicateurs affichés peut mener à des conclusions erronées si l'étalonnage ou les conditions aux limites ne sont pas pris en considération.
Intégrés à un cadre de contrôle qualité rigoureux, les systèmes intelligents améliorent la transparence et réduisent la variabilité des projets de grande envergure.
Face au durcissement des spécifications des infrastructures et à l'intensification des objectifs de développement durable, les performances des engins de compactage seront jugées non seulement sur la densité atteinte, mais aussi sur leur efficacité énergétique et la traçabilité des données. L'intégration des finisseurs et des rouleaux compresseurs dans des flux de travail numériques coordonnés devrait devenir la norme.
Pour les ingénieurs et les équipes de maintenance, la priorité demeure claire : comprendre l’interaction entre les réglages des machines, le comportement des matériaux et les conditions du chantier. Les engins de construction routière offrent des résultats fiables lorsque leurs capacités sont mises en œuvre selon des principes d’ingénierie plutôt que par simple habitude. Du premier passage à la vérification finale de la densité, le compactage reste un processus maîtrisé, et non une simple répétition mécanique.

