Ehitusmasinate tarnija, kes on pakkunud ehitusmasinate lahendusi 30 aasta jooksul.
Keel
Ehitusmasinate tarnija, kes on pakkunud ehitusmasinate lahendusi 30 aasta jooksul.
Tihendusseadmete jõudlus määrab, kas teekate saavutab ettenähtud tiheduse, jäikuse ja pikaajalise vastupidavuse. Ehitusplatsil tekivad rikked harva ainult materjalist; need on tavaliselt tingitud sobimatutest teerullidest, valedest vibratsiooniseadetest, halvast koordinatsioonist sillutusmasinatega või kriitiliste komponentide ebapiisavast hooldusest. Teedeehitusmasinatega töötavate inseneride ja juhendajate jaoks on kvaliteedikontrolli keskmes arusaamine, kuidas tihendusseadmed asfaldi või granuleeritud kihtidega suhtlevad.
See tehniline ülevaade uurib, kuidas erinevat tüüpi tihendusseadmed mõjutavad teekatte tulemusi, miks tiheduse eesmärke mõnikord ei saavutata ja kuidas saab jõudlust optimeerida ilma lihtsalt rullimiskäigude arvu suurendamata. Tähelepanu keskmes on praktiline: kohapealsed otsused, masina seadistused ja hooldustegurid, mis mõjutavad otseselt mõõdetavaid tulemusi.
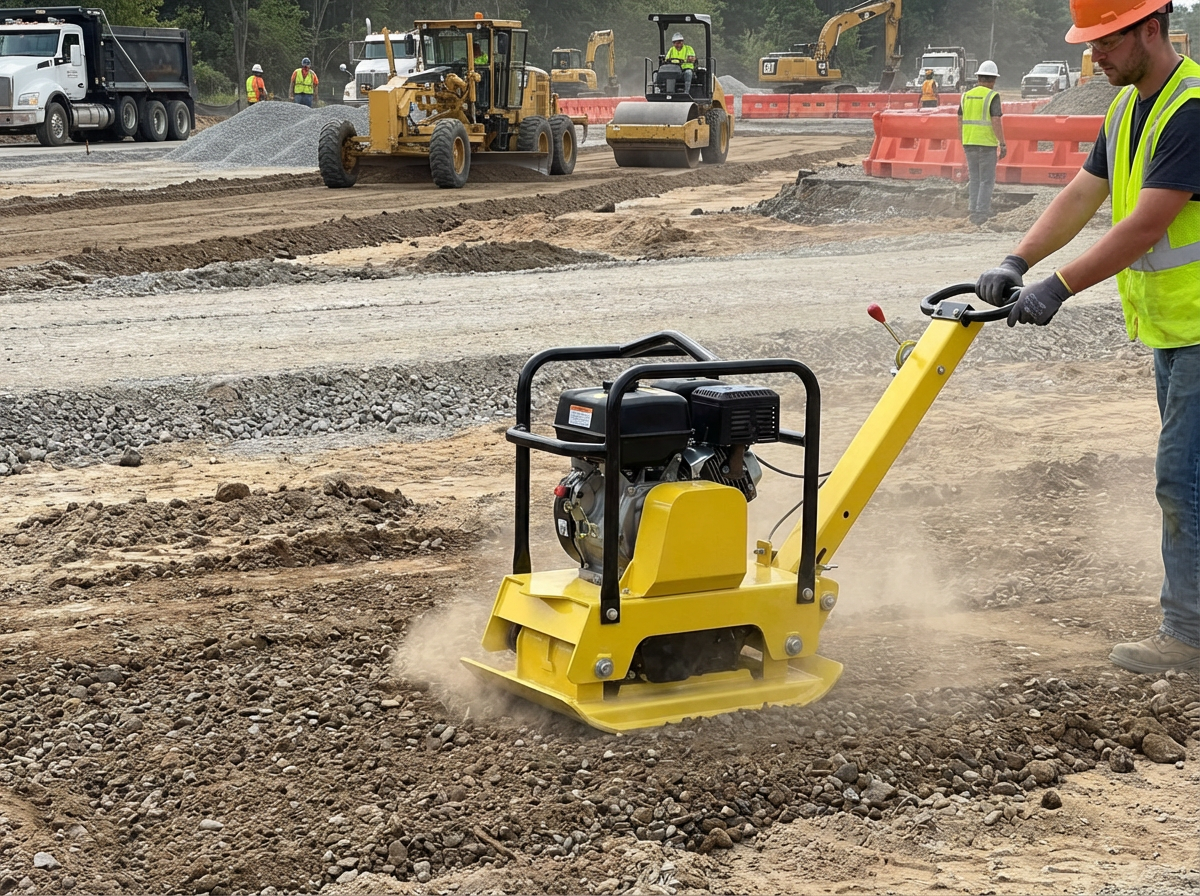
Tihendusomadusi määravad kolm omavahel seotud elementi: materjali käitumine, masina energiakulu ja ajastus. Asfaldilaotamisel sõltub tiheduse teke suuresti temperatuurist. Kui rullimine algab liiga hilja, kaotab segu töödeldavuse ja suureneb sisemine hõõrdumine, mis piirab saavutatavat tihedust olenemata rulli kaalust. Seevastu võib kõrgel temperatuuril rakendatav liigne energia põhjustada täitematerjali nihkumist.
Granuleeritud aluste puhul kontrollivad kihi paksus ja niiskusesisaldus vibratsioonienergia levikut. Paksud tõsted vajavad jõu sügavamatesse tsoonidesse edastamiseks suuremat amplituudi, samas kui õhukesed kihid võivad paremini reageerida madalamale amplituudile kõrgema sagedusega. Seetõttu tuleb teedeehitusmasinaid sobitada mitte ainult materjali tüübi, vaid ka tõstesügavuse ja keskkonnatingimustega.
Toimivust tuleks hinnata mõõdetavate näitajate abil: saavutatud tihedusprotsent, jäikusmoodul (kui kasutatakse intelligentseid süsteeme), pinna siledus ja ühtlus kogu raja laiuses. Üksikud tiheduspiigid ei näita head tihendamist, kui varieeruvus püsib suur.
Vibreerivad teerullid tekitavad dünaamilist jõudu trumlis olevate ekstsentriliste pöörlevate masside kaudu. Jõudlust domineerivad kaks parameetrit: sagedus (vibratsioonid minutis) ja amplituud (vertikaalne nihe). Suurem amplituud suurendab energiaülekande sügavust, mistõttu sobib see paksude granuleeritud aluste jaoks. Madalam amplituud koos kõrgema sagedusega on üldiselt sobivam asfaldikihtide jaoks.
Sageduse ja amplituudi vale paaristamine võib põhjustada kahjulikke mõjusid. Liigne amplituud õhukese asfaldi tõstmisel võib purustada täitematerjali struktuuri või tekitada pinna rebendeid. Ebapiisav vibratsioonienergia viib tiheduse platoo tekkeni isegi pärast mitut läbimist. Operaatorid peavad seadeid kohandama vastavalt kihi paksusele, segu tüübile ja mati temperatuurile, mitte tuginema vaikesätetele.
Pneumaatilised rehvirullid tihendavad pinda sõtkumise teel. Vertikaalse löögi asemel tekitavad nad osakeste külgmise liikumise ja pinna tihendamise. Asfaldirakendustes parandab see mehhanism osakestevahelist kontakti ja vähendab pinnapoorseid tühikuid.
Rehvirõhu kalibreerimine on kriitilise tähtsusega. Ebaühtlane rõhk põhjustab ebaühtlast koormuse jaotumist ja tiheduse varieerumist. Kuumade segude puhul kasutatakse pneumaatilisi rulle sageli vaheetappidel, kui materjal on veel töödeldav, kuid on terastrumliga valtsimise tulemusel saavutanud esialgse stabiilsuse.
Staatilised rullid tuginevad ainult masina kaalule. Kuigi need on vähem levinud suure tootlikkusega maanteetöödel, on need siiski asjakohased linnakeskkonnas, kus vibratsiooniülekannet tuleb kontrollida. Staatiline tihendamine võib olla kasulik ka tundlike aluspindade või õhukeste kihtide puhul, kus vibratsioon võib kahjustada masinaid.
Vibratsiooni ja staatilise režiimi vahel valimine peaks olema teadlik inseneriotsus, mitte vaikimisi harjumus.
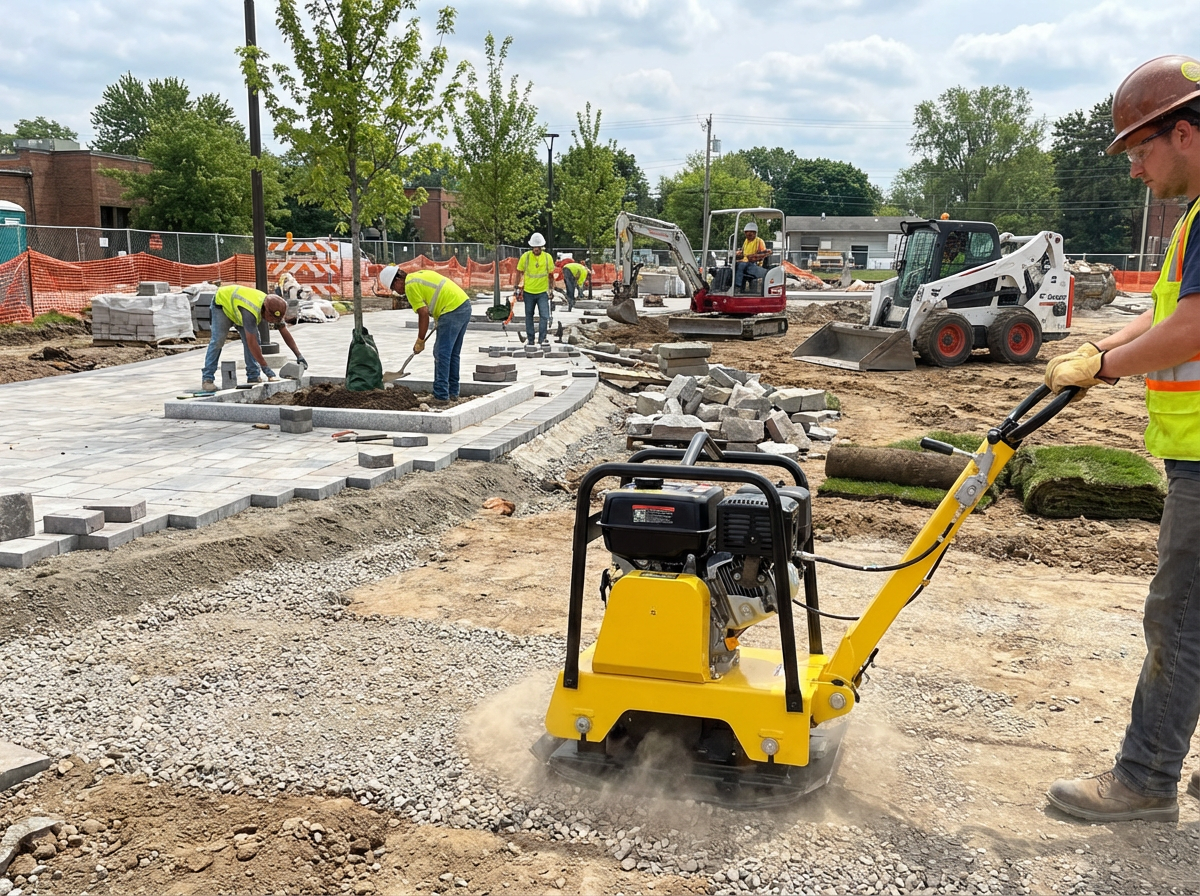
Tiheduse puudujäägid tulenevad sageli ebasobivast amplituudist või sagedusest. Operaatorid võivad kogu valtsimisjärjestuse vältel kasutada suurt amplituudi, eeldades, et suurem jõud tagab parema tihendamise. Tegelikkuses võib liigne energia hilisemates etappides juba tihendatud materjali destabiliseerida, vähendades efektiivset tihedust.
Valtsimismustrid peavad tagama täieliku katvuse kontrollitud kattuvusega. Juhuslikud läbisõidud või ebaühtlane sõidukiirus vähendavad tihendamise ühtlust. Kaasaegsed teedeehitusmasinad võimaldavad programmeeritavaid valtsimismustreid, kuid paljudes objektides on need funktsioonid alakasutatud.
Asfaldi tihendamine on temperatuurile tundlik. Kui matt jahtub allapoole optimaalset akent, annab edasine rullimine minimaalse tiheduse kasvu. Asfaldimasinate ja teerullide vahelised viivitused, eriti pikkadel vedudel või külmas kliimas, halvendavad oluliselt tihendusseadmete jõudlust.
Kui aluskihil puudub ühtlane jäikus, hajub rulli energia ebaühtlaselt. See viib tiheduse erinevuseni isegi siis, kui rulli seadistus on õige. Seetõttu on aluskihi tihendamiseelne kontroll usaldusväärse pinna tihendamise eeltingimus.
Liigne tihendamine võib purustada killustikku või ajada sideainet ülespoole, tekitades pinnase loputamist. Neid defekte tõlgendatakse mõnikord ekslikult ebapiisava tihendamisena, mis ajendab täiendavaid töökäiku, mis probleemi süvendavad. Tihedussuundumuste jälgimine, mitte fikseeritud töökäikude arv, aitab seda stsenaariumi vältida.
Läbisõitude arvu suurendamine suurendab kütusekulu ja pikendab projekti kestust. Tõhususe parandamisel tuleks keskenduda hoopis sünkroniseerimisele ja kontrollile.
Temperatuurikadude vältimiseks sobitage sillutusmasina võimsus rullipargi mahutavusega.
Alusta rullimist niipea, kui matt toetab rulli ilma nihkumiseta.
Temperatuurivahemikus pideva tihendamise säilitamiseks kasutage astmelisi rullide järjestusi.
Jälgige pinnatemperatuuri infrapunaandurite abil, et suunata ajastusotsuseid.
Intelligentsed tihendussüsteemid suudavad salvestada töökäikude arvu ja jäikuse andmeid, pakkudes visuaalseid kaarte katvusest. Õigesti tõlgendatuna vähendavad need andmed oletusi ja hoiavad ära tarbetu ümbertöötamise.
Mehaanilisel seisundil on tihendustulemustele mõõdetav mõju. Ekstsentrilise vibratsioonisüsteemi kulumine vähendab efektiivset amplituudi isegi siis, kui sätted näivad muutumatuna. Laagri lagunemine suurendab vibratsioonikadusid ja võib põhjustada trumli ebakorrapärast liikumist.
Hüdraulilise mootori reaktsioon mõjutab sõidukiiruse järjepidevust. Kõikuv kiirus muudab vibratsioonisageduse koostoimet materjaliga. Pneumaatiliste rullide puhul põhjustab vale rehvirõhk ebaühtlast kontaktrõhku. Regulaarne kalibreerimine ja kontroll ei ole seega administratiivsed ülesanded, vaid jõudluse seisukohalt kriitilised tegevused.
Intelligentsetes tihendussüsteemides kasutatavad andurid vajavad samuti kontrollimist. Triiv- või kalibreerimisvead moonutavad jäikuse näitu, mis annab vale kindlustunde tiheduse saavutamise osas.
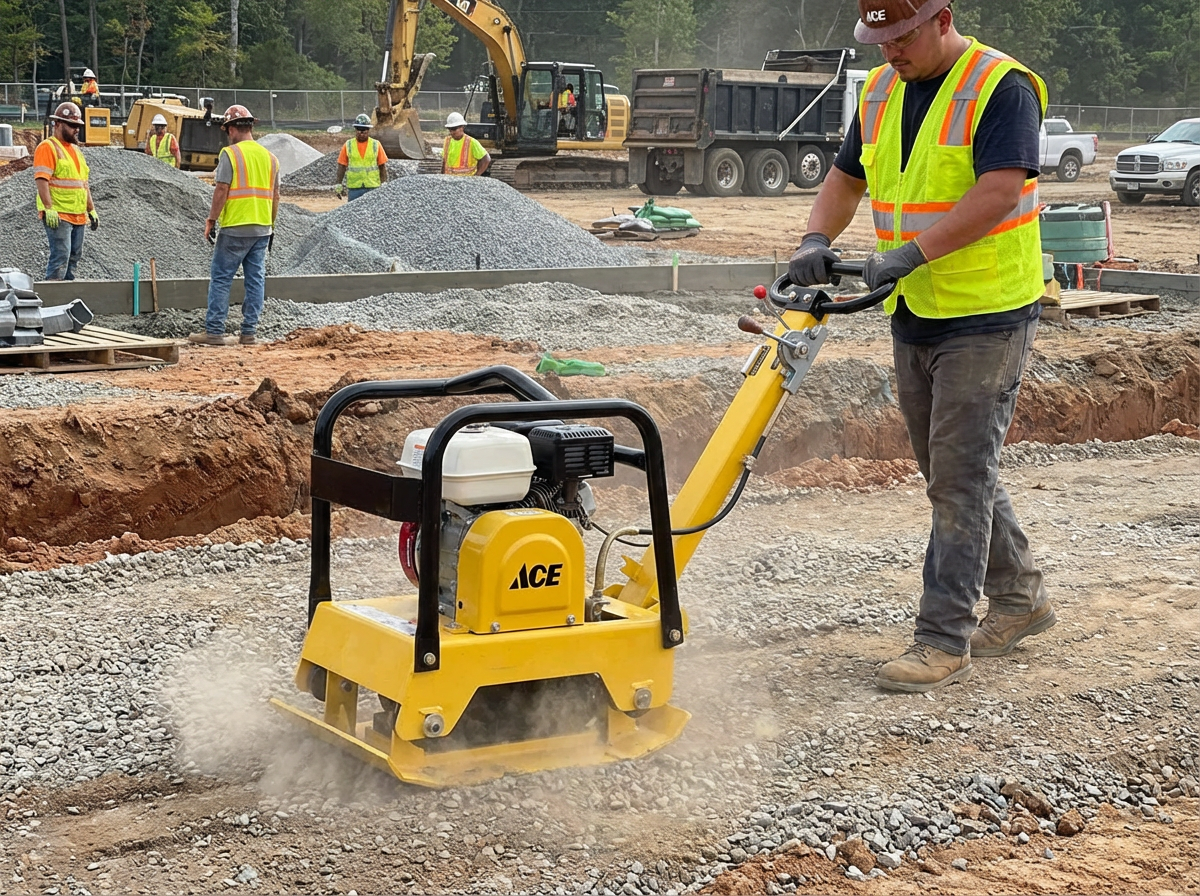
Nutikas tihendamine integreerib kiirendusmõõtureid ja sisseehitatud andmetöötlust, et hinnata materjali jäikust reaalajas. Erinevalt traditsioonilistest meetoditest, mis tuginevad ainult tuumatiheduse testimisele pärast valtsimist, pakuvad need süsteemid töö ajal pidevat tagasisidet.
Intelligentne tihendamine ei välista siiski vajadust insenerihinnangu järele. Jäikuse väärtusi tuleb tõlgendada koos temperatuuriandmete, materjali omaduste ja kihi paksusega. Pime lootmine kuvatud näitajatele võib viia eksitavate järeldusteni, kui kalibreerimist või piiritingimusi ei arvestata.
Distsiplineeritud kvaliteedikontrolli raamistikku integreerituna suurendavad intelligentsed süsteemid läbipaistvust ja vähendavad suurte projektide varieeruvust.
Kuna taristu spetsifikatsioonid karmistuvad ja jätkusuutlikkuse eesmärgid süvenevad, hinnatakse tihendusmasinate jõudlust lisaks saavutatud tihedusele ka energiatõhususe ja andmete jälgitavuse järgi. Asfalteerimismasinate ja teerullide integreerimine koordineeritud digitaalsetesse töövoogudesse saab tõenäoliselt standardseks praktikaks.
Inseneride ja hooldusmeeskondade jaoks on prioriteet selge: mõista masina sätete, materjali käitumise ja ehitusplatsi tingimuste vahelist koostoimet. Teedeehitusmasinad annavad usaldusväärseid tulemusi, kui nende võimekus on kooskõlas inseneripõhimõtete, mitte rutiinse harjumusega. Alates esimesest töökäigust kuni lõpliku tiheduse kontrollimiseni on tihendamine kontrollitud protsess, mitte mehaaniline kordus.

