ઉત્પાદન જ્ઞાન લોકપ્રિયતા
30 વર્ષથી બાંધકામ મશીનરી સોલ્યુશન્સનો બાંધકામ સાધનો સપ્લાયર.
ભાષા
30 વર્ષથી બાંધકામ મશીનરી સોલ્યુશન્સનો બાંધકામ સાધનો સપ્લાયર.
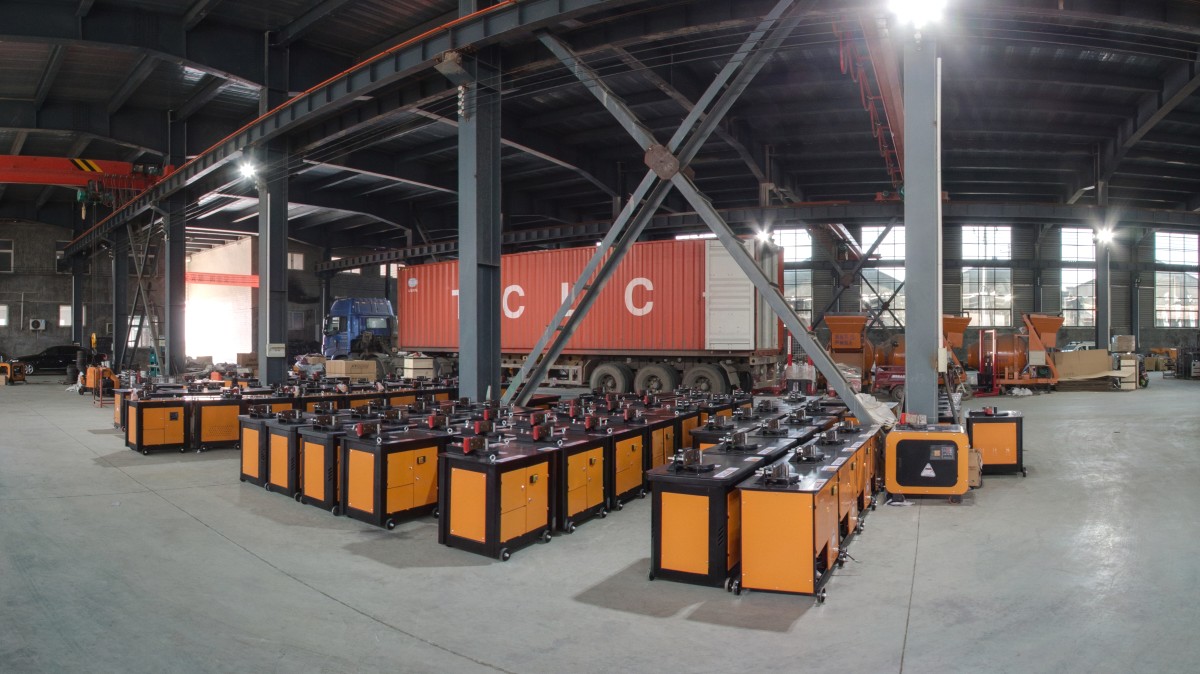
જો તમે સરખામણી કરી રહ્યા છોGQ40 વિરુદ્ધ GQ50 રીબાર કટર, તપાસવાની પહેલી વસ્તુ મોટરનું કદ કે મોડેલ નામમાં નંબર નથી. તે સ્ટીલ છે જે તમારે કાપવાની જરૂર છે. બારનો વ્યાસ, સ્ટીલ ગ્રેડ અને સામાન્ય કાર્યકારી દિવસ દરમિયાન જરૂરી કટીંગની માત્રા તમને તમારા વર્કશોપમાં કયું મશીન છે તે વિશે ઘણું બધું કહેશે.
ACE ના પ્રકાશિત સ્પષ્ટીકરણોને ઉદાહરણ તરીકે લો. ગ્રેડ II થ્રેડેડ રીબાર તરીકે વર્ણવેલ સામગ્રી માટે GQ40B, GQ40E અને GQ50E બધાને 32 મીમીના મહત્તમ કટીંગ વ્યાસ સાથે સૂચિબદ્ધ કરવામાં આવ્યા છે. તે દરમિયાન, GQ50A ને તે સામગ્રી માટે 36 મીમી સુધી રેટિંગ આપવામાં આવ્યું છે. તેથી GQ40 થી GQ50 પર જવાનો અર્થ હંમેશા એ નથી કે તમે જાડા વિકૃત મજબૂતીકરણને કાપી શકો છો.
જ્યારે તમે બાંધકામ સ્થળ અથવા મજબૂતીકરણ પ્રક્રિયા વર્કશોપ માટે સાધનો પર પૈસા ખર્ચો છો ત્યારે આ તફાવત મહત્વપૂર્ણ છે. ખૂબ નાનું મશીન ઉત્પાદનને રોકી શકે છે, પરંતુ તમને ખરેખર જરૂરી ક્ષમતા પ્રાપ્ત કર્યા વિના ભારે મોડેલ ખરીદવું ભાગ્યે જ સારું પરિણામ છે.
ચાલો જોઈએ કે GQ40 અને GQ50 સ્પષ્ટીકરણો આપણને શું કહે છે, તેમને ક્યાં વધુ તપાસવાની જરૂર છે, અને તમારા મશીનને કયા કાર્યનો સામનો કરવો પડશે તેના આધારે સમજદાર પસંદગી કેવી રીતે કરવી.
GQ40 અને GQ50 નામો અલગ અલગ મશીન પરિવારોને ઓળખે છે, પરંતુ તે સાર્વત્રિક કટીંગ-ક્ષમતા ધોરણો નથી. દરેક મશીનનું પ્રદર્શન તેના રૂપરેખાંકન પર આધાર રાખે છે, અને એક જ મોડેલ પરિવારમાં વિવિધ કટીંગ મર્યાદાઓ સાથેના સંસ્કરણો હોઈ શકે છે.
ACE GQ40A, GQ40B અને GQ40E મોડેલો, તેમજ GQ50E, GQ50A અને GQ50D વર્ઝન ઓફર કરે છે. તેમના સ્પષ્ટીકરણોને બાજુ-બાજુ જોતાં, એવા તફાવતો દેખાય છે જે ફક્ત નામોથી જ સ્પષ્ટ નથી.
ACE ની GQ40 શ્રેણીમાં, GQ40A 30 mm સુધીના સાદા કાર્બન સ્ટીલ માટે સૂચિબદ્ધ છે, જ્યારે GQ40B અને GQ40E ની પ્રકાશિત મર્યાદા 40 mm છે. કંપનીના ગ્રેડ II થ્રેડેડ-રીબાર આંકડાઓમાં પણ આ જ તફાવત દેખાય છે: GQ40A માટે 22 mm, GQ40B અને GQ40E માટે 32 mm ની સરખામણીમાં.
GQ50 ફેમિલી પણ સમાન પેટર્નને અનુસરે છે. GQ50E અને GQ50D સાદા કાર્બન સ્ટીલ માટે 42 mm અને ગ્રેડ II થ્રેડેડ રીબાર માટે 32 mm સુધી સૂચિબદ્ધ છે. GQ50A માં અનુક્રમે 45 mm અને 36 mm ની ઉચ્ચ પ્રકાશિત મર્યાદા છે.
બીજા શબ્દોમાં કહીએ તો, GQ50A અને GQ50E ને એક જ મશીન તરીકે ન ગણવું જોઈએ કારણ કે બંને નામ GQ50 થી શરૂ થાય છે.
જરૂરી નથી. ACE ના મુખ્ય સ્પષ્ટીકરણ કોષ્ટકોમાં GQ40B/E માટે 3 kW ઇલેક્ટ્રિક મોટર્સ અને GQ50E/A માટે 4 kW મોટર્સની યાદી છે. છતાં GQ40B/E અને GQ50E ગ્રેડ II થ્રેડેડ રીબાર માટે સમાન પ્રકાશિત 32 mm મહત્તમ શેર કરે છે.
મોટર પાવર ઉપયોગી માહિતી છે, પરંતુ તે આખી વાર્તા કહેતી નથી. કટીંગ મિકેનિઝમ, યાંત્રિક ટ્રાન્સમિશન, બ્લેડ ગોઠવણી અને કાપવામાં આવતી સામગ્રી આ બધું મશીનની રેટેડ ક્ષમતાને અસર કરે છે.
આ કારણોસર, હોર્સપાવર અથવા કિલોવોટની તુલના કરતા પહેલા સામગ્રી-વિશિષ્ટ કટીંગ રેટિંગ તપાસવું વધુ સારું છે. નહિંતર, તે એન્જિનના કદ દ્વારા લોરી પસંદ કરવા જેવું છે, તેમાં ખરેખર શું વહન કરવાની મંજૂરી છે તે તપાસ્યા વિના.
| સ્પષ્ટીકરણ | જીક્યુ૪૦બી / જીક્યુ૪૦ઇ | જીક્યુ50ઇ / જીક્યુ50એ |
|---|---|---|
| સાદો કાર્બન સ્ટીલ | ૬–૪૦ મીમી | GQ50E: 6–42 મીમી; GQ50A: 6–45 મીમી |
| ACE-સૂચિબદ્ધ ગ્રેડ II થ્રેડેડ રીબાર | ૬–૩૨ મીમી | GQ50E: 6–32 મીમી; GQ50A: 6–36 મીમી |
| ઇલેક્ટ્રિક મોટર | મુખ્ય શ્રેણી કોષ્ટકમાં 3 kW | 4 કિલોવોટ |
| ચોખ્ખું વજન | ૩૨૦/૩૪૦ કિગ્રા | ૪૮૫ / ૫૦૯ કિગ્રા |
| ખરીદીનો મુખ્ય વિચાર | શું રેટેડ ક્ષમતા તમારા નિયમિત સ્ટીલના કદને આવરી લે છે? | શું ચોક્કસ GQ50 સંસ્કરણ તમને જોઈતી ક્ષમતા અથવા રૂપરેખાંકન લાભ પ્રદાન કરે છે? |
આ આંકડા ACE ના પ્રકાશિત મોડેલ કોષ્ટકોમાંથી લેવામાં આવ્યા છે. તે ઉત્પાદન શ્રેણીની તુલના કરવા માટે ઉપયોગી છે, જોકે તેમને સ્વતંત્ર કટીંગ-ટેસ્ટ પરિણામો તરીકે ગણવા જોઈએ નહીં. ACE ના મુખ્ય GQ40E સ્પષ્ટીકરણ અને તેના અલગ GQ40E ઉત્પાદન પૃષ્ઠોમાંથી એક વચ્ચે પણ વિસંગતતા છે, જેનો આપણે નીચે ઉલ્લેખ કરીશું.
તમે વ્યાપક સમીક્ષા કરી શકો છોACE સ્ટીલ બાર કટીંગ અને બેન્ડિંગ સાધનોની શ્રેણીજો તમારી જરૂરિયાતો આ બે કટર પરિવારોથી આગળ વધે છે.
એકવાર તમે પસંદગીને GQ40 અથવા GQ50 સુધી સંકુચિત કરી લો, પછી આગળનું પગલું વ્યક્તિગત સંસ્કરણોની તુલના કરવાનું છે. આ ખાસ કરીને ઉપયોગી છે જ્યારે વિવિધ સપ્લાયર્સના ક્વોટેશનમાં સંપૂર્ણ તકનીકી શીટ વિના ફક્ત એક મોડેલ નામની સૂચિ હોય છે.
નીચે આપેલ કોષ્ટક ACE માં પ્રકાશિત રેટિંગ્સને એકસાથે લાવે છેGQ40 શ્રેણીના સ્પષ્ટીકરણોઅનેGQ50 શ્રેણીના સ્પષ્ટીકરણો.
| ACE મોડેલ | સાદો કાર્બન સ્ટીલ | ગ્રેડ II થ્રેડેડ રીબાર* | મોટર / એન્જિન | ચોખ્ખું વજન |
|---|---|---|---|---|
| જીક્યુ40એ | ૬–૩૦ મીમી | ૬–૨૨ મીમી | ૨.૨ કિલોવોટ ઇલેક્ટ્રિક | ૨૯૦ કિગ્રા |
| જીક્યુ40બી | ૬–૪૦ મીમી | ૬–૩૨ મીમી | ૩ કિલોવોટ ઇલેક્ટ્રિક | ૩૨૦ કિલો |
| જીક્યુ40ઇ | ૬–૪૦ મીમી** | ૬–૩૨ મીમી** | ૩ કિલોવોટ ઇલેક્ટ્રિક** | ૩૪૦ કિગ્રા** |
| GQ50E | ૬–૪૨ મીમી | ૬–૩૨ મીમી | 4 kW ઇલેક્ટ્રિક | ૪૮૫ કિલો |
| જીક્યુ50એ | ૬–૪૫ મીમી | ૬–૩૬ મીમી | 4 kW ઇલેક્ટ્રિક | ૫૦૯ કિગ્રા |
| જીક્યુ50ડી | ૬–૪૨ મીમી | ૬–૩૨ મીમી | ૧૨.૫ એચપી ડીઝલ એન્જિન | ૬૧૯ કિલો |
*સામગ્રીનું વર્ણન ACE ની પ્રકાશિત પરિભાષાને અનુસરે છે. તે દરેક આંતરરાષ્ટ્રીય મજબૂતીકરણ ગ્રેડ માટે સમકક્ષ કટીંગ રેટિંગનું પ્રતિનિધિત્વ કરે છે તેવું માની લેવું જોઈએ નહીં.
**ઉપર બતાવેલ GQ40E મૂલ્યો ACE ના મુખ્ય શ્રેણી કોષ્ટકમાંથી લેવામાં આવ્યા છે. એક અલગ GQ40E પૃષ્ઠ વિવિધ કટીંગ વ્યાસ અને વજનની માહિતી આપે છે, જ્યારે તેનું સામાન્ય વર્ણન પણ તેના મોટર સ્પષ્ટીકરણ કોષ્ટક સાથે વિરોધાભાસી છે. ACE ને પૂરા પાડવામાં આવેલ ચોક્કસ ગોઠવણીની પુષ્ટિ કરવા માટે કહો.
ત્રણ મોડેલોમાં GQ40A સૌથી ઓછી પ્રકાશિત કટીંગ ક્ષમતા ધરાવે છે. જ્યારે પુષ્ટિ થયેલ સ્ટીલ કદ તેના રેટિંગમાં આવે છે અને મોટા મશીનની જરૂર નથી ત્યારે તે ધ્યાનમાં લેવા યોગ્ય હોઈ શકે છે.
GQ40B અને GQ40E એક વિશાળ પ્રકાશિત કટીંગ શ્રેણી પૂરી પાડે છે. તેમની મંજૂર મર્યાદામાં નિયમિતપણે સ્ટીલ સાથે કામ કરતા કોન્ટ્રાક્ટરો માટે, આ મોડેલો ભારે GQ50 રૂપરેખાંકન પર ગયા વિના પૂરતા હોઈ શકે છે.
GQ40E ને વધારાની સ્પષ્ટીકરણ તપાસની જરૂર છે. ACE ના સ્ટેન્ડઅલોન પ્રોડક્ટ પેજમાં મુખ્ય ફેમિલી ટેબલ કરતા નાના કટીંગ વ્યાસ અને અલગ મશીન વજનની યાદી આપવામાં આવી છે. તેનું મોટર વર્ણન પણ અસંગત છે. આ તફાવતો અલગ સંસ્કરણ અથવા જૂની સામગ્રીને પ્રતિબિંબિત કરી શકે છે, પરંતુ તે સ્થાપિત થયું નથી. જ્યાં સુધી સપ્લાયર ચોક્કસ મશીનની પુષ્ટિ ન કરે ત્યાં સુધી, આંકડા અલગ રહેવા જોઈએ.
GQ50E, GQ40B/E ની તુલનામાં પ્રકાશિત સાદા-કાર્બન-સ્ટીલ મર્યાદામાં થોડો વધારો કરે છે. જોકે, ACE ના ગ્રેડ II થ્રેડેડ રીબાર માટે, તે 32 મીમી પર રહે છે. જો તે સામગ્રી તમારા મોટાભાગના વર્કલોડનો સમાવેશ કરે છે, તો મોટી ફ્રેમ અને 4 kW મોટર આપમેળે તમને મોટો માન્ય વ્યાસ આપતી નથી.
GQ50A એ જ મટીરીયલ કેટેગરી માટે વધુ નોંધપાત્ર તફાવત આપે છે, જેની પ્રકાશિત મર્યાદા 36 મીમી છે. આ મોડેલ એ છે જે તપાસવા યોગ્ય છે કે શું તમારા કાર્યમાં GQ40B/E રેટિંગની બહાર આવતા મોટા બારનો સમાવેશ થાય છે, જો તેમનો સ્ટીલ ગ્રેડ યોગ્ય હોવાનું પુષ્ટિ થયેલ હોય.
GQ50D એક અલગ ફાયદો લાવે છે: ડીઝલ પાવર. જ્યાં યોગ્ય વીજળી પુરવઠો ઉપલબ્ધ ન હોય ત્યાં તે ઉપયોગી થઈ શકે છે, જોકે ખરીદનારએ બળતણ પુરવઠો, એન્જિન સર્વિસિંગ, એક્ઝોસ્ટ મેનેજમેન્ટ અને સ્થાનિક સંચાલન જરૂરિયાતો પણ ધ્યાનમાં લેવી જોઈએ.
તો પ્રશ્ન ફક્ત એ નથી કે GQ50 GQ40 કરતાં વધુ મજબૂત છે કે નહીં. પ્રશ્ન એ છે કે શું ચોક્કસ GQ50 રૂપરેખાંકન એવી સમસ્યાનું નિરાકરણ કરે છે જે GQ40 કરી શકતું નથી.
મજબૂતીકરણના સમયપત્રક પર, વ્યાસ સામાન્ય રીતે સરળતાથી જોવા મળે છે. સ્ટીલ ગ્રેડ ઓછો સ્પષ્ટ હોઈ શકે છે, ખાસ કરીને જ્યારે ખરીદ ટીમ વિવિધ રાષ્ટ્રીય સ્પષ્ટીકરણો હેઠળ વેચાતી મશીનરીની તુલના કરી રહી હોય.
છતાં ગ્રેડ મહત્વનો છે. સમાન નજીવા વ્યાસના બે બારમાં અલગ અલગ યાંત્રિક ગુણધર્મો હોઈ શકે છે, અને એક સામગ્રી માટે સ્થાપિત કટીંગ રેટિંગ આપમેળે બીજી સામગ્રી પર લાગુ કરી શકાતું નથી.
ACE તેના ઉત્પાદન કોષ્ટકોમાં સાદા કાર્બન સ્ટીલ અને ગ્રેડ II થ્રેડેડ રીબારને અલગ પાડે છે. અહીં સમીક્ષા કરાયેલા મોડેલોમાં, થ્રેડેડ સામગ્રીનો મહત્તમ વ્યાસ સાદા કાર્બન સ્ટીલ માટે આપેલા આંકડા કરતા ઓછો છે.
GQ40B લો. સાદા કાર્બન સ્ટીલ માટે તેની પ્રકાશિત મહત્તમ 40 mm છે, પરંતુ લિસ્ટેડ ગ્રેડ II થ્રેડેડ રીબાર માટે 32 mm છે. GQ50A ને અનુક્રમે 45 mm અને 36 mm રેટિંગ આપવામાં આવ્યું છે.
ક્વોટેશન તૈયાર કરતી વખતે આ બે આંકડા ક્યારેય બદલવા જોઈએ નહીં. જો કોઈ ગ્રાહક 40 મીમી વિકૃત મજબૂતીકરણ કાપવા માટે મશીન માંગે છે, તો 40 મીમી સાદા-સ્ટીલ રેટિંગ એ પૂરતું પુરાવા નથી કે મશીન કામ કરી શકે છે.
આ આંકડાઓ પાછળ ઉપયોગી એન્જિનિયરિંગ છે. ઘન ગોળાકાર બારનો ક્રોસ-સેક્શનલ વિસ્તાર તેના વ્યાસના ચોરસ સાથે વધે છે. ઉદાહરણ તરીકે, 36 મીમી બારમાં 32 મીમી બાર કરતાં લગભગ 27% વધુ નજીવો ક્રોસ-સેક્શનલ વિસ્તાર હોય છે.
એનો અર્થ એ નથી કે કટરને બરાબર 27% વધુ બળની જરૂર છે. સ્ટીલની મજબૂતાઈ, કટીંગ ભૂમિતિ, બ્લેડની સ્થિતિ અને મશીન મિકેનિઝમ પણ મહત્વપૂર્ણ છે. પરંતુ તે દર્શાવે છે કે શા માટે વધારાનો 4 મીમી વ્યાસ કાર્યમાં નોંધપાત્ર તફાવત લાવી શકે છે.
ખરીદી માટે, પાઠ એ છે કે પ્રોજેક્ટ પર અપેક્ષિત સૌથી મોટો બાર અને સૌથી મજબૂત સ્ટીલ ગ્રેડ બંને રેકોર્ડ કરવામાં આવે. જ્યારે ઓછા સામાન્ય પરંતુ વધુ માંગવાળા બાર આવે છે ત્યારે ફક્ત સૌથી વધુ ઉપયોગમાં લેવાતા વ્યાસને જોવાથી તમારી ક્ષમતામાં ઘટાડો થઈ શકે છે.
વિદેશી પ્રોજેક્ટ્સ ASTM, EN અથવા રાષ્ટ્રીય સ્ટીલ ધોરણો હેઠળ મજબૂતીકરણનો ઉલ્લેખ કરી શકે છે. આ ધોરણો સામગ્રીના ગુણધર્મો, પરિમાણો અને આવશ્યકતાઓનું વર્ણન કરે છે જે ઉત્પાદકના કેટલોગમાં વપરાતી પરિભાષાથી અલગ હોઈ શકે છે.
દાખ્લા તરીકે,એએસટીએમ એ615/એ615એમકોંક્રિટ મજબૂતીકરણ માટે વિકૃત અને સાદા કાર્બન-સ્ટીલ બારને આવરી લે છે. જોકે, તે ACE GQ40 અથવા GQ50 મશીનની કટીંગ ક્ષમતાને પ્રમાણિત કરતું નથી.
ACE ના સ્પષ્ટીકરણ કોષ્ટકમાં "ગ્રેડ II થ્રેડેડ રીબાર" શબ્દને ASTM ગ્રેડ 60, યુરોપિયન B500B અથવા અન્ય નામવાળી ગ્રેડની સમકક્ષ આપમેળે ગણવો જોઈએ નહીં. જો તમારો પ્રોજેક્ટ આમાંથી કોઈ એક સામગ્રીનો ઉપયોગ કરે છે, તો સંબંધિત સ્ટીલ સ્પષ્ટીકરણ ACE ને મોકલો અને કટરની રેટેડ ક્ષમતાની પુષ્ટિ માટે વિનંતી કરો.
ખરીદી કરતા પહેલા તે વધારાનો ઈમેલ મોકલવા યોગ્ય છે. મશીન દુનિયાભરમાં ફર્યા પછી સ્ટીલ-ગ્રેડમાં મેળ ખાતો નથી તે શોધવું એ એ જ પાઠ શીખવાનો ઓછો અનુકૂળ રસ્તો છે.
આ એક વાજબી પ્રશ્ન છે, ખાસ કરીને રિઇન્ફોર્સમેન્ટ વર્કશોપ માટે જવાબદાર ખરીદદારો માટે. મોટી મોટર સાથે ભારે મશીન વધુ આઉટપુટ માટે સ્પષ્ટ પસંદગી જેવું લાગે છે, પરંતુ કેટલોગ કટીંગ ક્ષમતા અને વાસ્તવિક ઉત્પાદન એક જ વસ્તુ નથી.
દૈનિક ઉત્પાદન સમગ્ર કટીંગ પ્રક્રિયા પર આધાર રાખે છે. બારને મશીનમાં લાવવા, માપવા, સ્થિત કરવા, કાપવા અને રસ્તાથી દૂર ખસેડવાની જરૂર છે. કેટલાક કામો પર, કટીંગ સ્ટ્રોક કુલ કાર્યકારી સમયનો માત્ર એક નાનો ભાગ લે છે.
ACE ના GQ40 અને GQ50 કોષ્ટકોમાં “32t/min” અને “28t/min” તરીકે લખેલા આંકડાઓનો સમાવેશ થાય છે. વર્તમાન પૃષ્ઠો એકમને સ્પષ્ટ રીતે વ્યાખ્યાયિત કરતા નથી અથવા પરીક્ષણ પરિસ્થિતિઓ સમજાવતા નથી.
જ્યાં સુધી તે માહિતીની પુષ્ટિ ન થાય ત્યાં સુધી, તે આંકડાઓને પ્રતિ મિનિટ ફિનિશ્ડ સ્ટીલ બારની ગેરંટીકૃત સંખ્યા તરીકે જાહેર કરવા જોઈએ નહીં. તેઓ મશીન-સાયકલ માપનનું વર્ણન કરી શકે છે, પરંતુ સ્ત્રોત માહિતી તે અર્થઘટન સ્થાપિત કરવા માટે પૂરતી નથી.
જો ખરીદીના નિર્ણયમાં ઉત્પાદન મહત્વપૂર્ણ હોય, તો સ્પષ્ટ રીતે વ્યાખ્યાયિત કટીંગ-સાયકલ રેટિંગ માટે પૂછો અને જ્યાં શક્ય હોય ત્યાં, તમારા વર્કશોપમાં મોટાભાગે પ્રક્રિયા કરવામાં આવતા સ્ટીલના કદનો ઉપયોગ કરીને પ્રદર્શન માટે પૂછો.
કલ્પના કરો કે એક વર્કશોપને છ ઉત્પાદક કાર્ય કલાકો દરમિયાન 600 કટ લંબાઈનું ઉત્પાદન કરવાની જરૂર છે. સંપૂર્ણ પ્રક્રિયામાં પ્રતિ કલાક સરેરાશ 100 ફિનિશ્ડ પીસ અથવા આશરે 1.7 પ્રતિ મિનિટની જરૂર પડશે.
તે એક આયોજન ઉદાહરણ છે, ACE કામગીરીનો દાવો નથી. તે બતાવવામાં મદદ કરે છે કે તમારે કટરની સાથે ઓપરેટર, સામગ્રીનું સંચાલન, માપન સાધનો અને ઓફકટ દૂર કરવાનું શા માટે ધ્યાનમાં લેવાની જરૂર છે.
મશીનની કટીંગ-સાયકલ ગતિમાં નાના ફેરફાર કરતાં દૈનિક આઉટપુટમાં વિશ્વસનીય લંબાઈનો સ્ટોપ અને સુવ્યવસ્થિત ફીડિંગ એરિયા વધુ ફરક લાવી શકે છે. આ ખાસ કરીને ત્યારે સાચું છે જ્યારે વર્કશોપ બીમ, કોલમ અથવા પ્રીકાસ્ટ રિઇન્ફોર્સમેન્ટ કેજ માટે પુનરાવર્તિત લંબાઈ ઉત્પન્ન કરે છે.
એવું ન માનો કે ઘણા નાના બાર ફક્ત એટલા માટે કાપી શકાય છે કારણ કે તેમનો વ્યાસ મશીનના મહત્તમ રેટિંગ કરતા ઓછો છે. બહુવિધ બાર કાપવાથી લોડ બ્લેડ સુધી કેવી રીતે પહોંચે છે અને સામગ્રીને કેવી રીતે ટેકો મળે છે તે બદલાય છે.
જ્યાં બહુવિધ-બાર કાપવાની જરૂર હોય, ત્યાં ACE ને બારની પરવાનગી સંખ્યા, તેમના વ્યાસ અને સ્ટીલ ગ્રેડની પુષ્ટિ કરવા માટે કહો. તે માહિતી વિના, પ્રતિ સ્ટ્રોક બારની ધારિત સંખ્યા પરથી ઉત્પાદનની ગણતરી કરવી અસુરક્ષિત અને ગેરમાર્ગે દોરનારી હશે.
| સપ્લાયર માટે પ્રશ્ન | શા માટે તે મહત્વનું છે |
|---|---|
| દરેક શિફ્ટમાં કેટલા ફિનિશ્ડ કટની જરૂર પડશે? | વાસ્તવિક ઉત્પાદન લક્ષ્ય વ્યાખ્યાયિત કરે છે |
| કયા બાર વ્યાસ પર સૌથી વધુ પ્રક્રિયા કરવામાં આવે છે? | મશીનનો સામાન્ય વર્કલોડ બતાવે છે |
| સૌથી મજબૂત સ્ટીલ ગ્રેડ કયો છે? | કટીંગ ક્ષમતાની પુષ્ટિ કરવામાં મદદ કરે છે |
| શું મોટાભાગના બાર વારંવાર લંબાઈમાં કાપવામાં આવે છે? | માપન સ્ટોપ અને સામગ્રી સંભાળવા પર ધ્યાન આપવાની જરૂર છે કે કેમ તે દર્શાવે છે. |
| શું પ્રતિ સ્ટ્રોક એક કરતાં વધુ બાર કાપવા જરૂરી છે? | મોડેલ-વિશિષ્ટ મંજૂરીની જરૂર છે |
બિલ્ડિંગ સાઇટ, પ્રિકાસ્ટ ફેક્ટરી અને રિઇન્ફોર્સમેન્ટ પ્રોસેસિંગ યાર્ડ માટે એક જ કટર સૌથી વ્યવહારુ પસંદગી હશે તે જરૂરી નથી. દરેક કટર અલગ અલગ જથ્થા, કાર્યસ્થળો અને પાવર સપ્લાય સાથે કામ કરે છે.
કિંમતોની સરખામણી કરતા પહેલા, સામાન્ય દિવસે મશીનનો ઉપયોગ કેવી રીતે થશે તે ચિત્રિત કરવામાં મદદ મળે છે.
બાંધકામ સ્થળ પર, એક જ પ્રોજેક્ટ દરમિયાન કટર અનેક કદના મજબૂતીકરણને સંભાળી શકે છે. ક્રૂને લાંબા બાર ખવડાવવા, કાપેલા ટુકડાઓ એકત્રિત કરવા અને અન્ય કામોને અવરોધ્યા વિના કામ કરવા માટે પૂરતી જગ્યાની પણ જરૂર હોય છે.
જો વાસ્તવિક મજબૂતીકરણ સમયપત્રક પુષ્ટિ થયેલ GQ40 રેટિંગની અંદર રહે છે, તો GQ40 મોડેલ પૂરતું હોઈ શકે છે. GQ50 ત્યારે સુસંગત બને છે જ્યારે તેની ચોક્કસ ક્ષમતા અથવા ગોઠવણી જરૂરી કાર્ય માટે વાસ્તવિક લાભ પ્રદાન કરે છે.
પરિવહન પર પણ ધ્યાન આપવું જોઈએ. આ મશીનો સાધનોના મોટા ટુકડા છે, તેથી તેમને સાઇટ્સ વચ્ચે ખસેડવા માટે યોગ્ય લિફ્ટિંગ અને લોડિંગ વ્યવસ્થાની જરૂર છે.
વર્કશોપ ઘણીવાર પુનરાવર્તિત લંબાઈને મોટી માત્રામાં પ્રક્રિયા કરે છે. અહીં, ઉત્પાદકતા સતત કાર્યપ્રવાહ, અનુકૂળ માપન વ્યવસ્થા અને ભાગોની ઉપલબ્ધતા પર ખૂબ આધાર રાખે છે.
જે વર્કશોપ મોટાભાગે GQ40B/E ની મંજૂર શ્રેણીમાં બાર કાપે છે, ત્યાં GQ50E ખરીદવાથી ગ્રેડ II થ્રેડેડ-રીબાર ક્ષમતા વધુ હશે તે જરૂરી નથી. નિર્ણય ફક્ત મોટર પાવરને બદલે ચકાસાયેલ કામગીરી અને ઉત્પાદન જરૂરિયાતો પર આધારિત હોવો જોઈએ.
જ્યાં મોટા મંજૂર વ્યાસની જરૂર હોય, ત્યાં GQ50A ને વધુ વિગતવાર ધ્યાનમાં લેવા યોગ્ય છે. ફક્ત ખાતરી કરો કે પ્રકાશિત સામગ્રી શ્રેણી તમે ખરેખર ખરીદો છો તે સ્ટીલ સાથે મેળ ખાય છે.
ઇન્ફ્રાસ્ટ્રક્ચર પ્રોજેક્ટ્સમાં મોટા મજબૂતીકરણ કદ અને વધુ માંગણી કરતી સામગ્રી સ્પષ્ટીકરણો શામેલ હોઈ શકે છે. "બ્રિજ બાંધકામ" જેવા સામાન્ય પ્રોજેક્ટ લેબલમાંથી મશીન પસંદ કરવાને બદલે, વાસ્તવિક બાર બેન્ડિંગ શેડ્યૂલ અને સામગ્રી પ્રમાણપત્રોમાંથી કાર્ય કરો.
સૌથી મોટો વ્યાસ, સૌથી મજબૂત સ્ટીલ ગ્રેડ અને કોઈપણ ખાસ કટીંગ આવશ્યકતાઓ ઓળખો. પછી સપ્લાયરને કહો કે કયું મશીન તેની માન્ય ઓપરેટિંગ પરિસ્થિતિઓ હેઠળ તે સામગ્રીને હેન્ડલ કરી શકે છે.
ક્ષમતા ઘટાડવાનો વિચાર કરવામાં આવે તે પહેલાં જ વીજ પુરવઠો નિર્ણયનો આંશિક ભાગ ઉકેલી શકે છે. ACE 12.5 HP એન્જિન સાથે GQ50D ડીઝલ કન્ફિગરેશનની યાદી આપે છે, જે યોગ્ય વિદ્યુત માળખા વગરની સાઇટ માટે તપાસ કરવા યોગ્ય હોઈ શકે છે.
ડીઝલ સાધનો પોતાના વિચારણાઓ લાવે છે, જેમાં ઇંધણ સંગ્રહ, સર્વિસિંગ, એક્ઝોસ્ટ વેન્ટિલેશન અને સ્થાનિક ઉત્સર્જન જરૂરિયાતોનો સમાવેશ થાય છે. રિમોટ-સાઇટ સોલ્યુશન ફક્ત ડિલિવરીના દિવસે શરૂ કરવા માટે સક્ષમ ન હોવાને કારણે, સંપૂર્ણ કાર્યકાળ માટે વ્યવહારુ હોવું જરૂરી છે.
| કાર્ય વાતાવરણ | મુખ્ય જરૂરિયાત | પસંદગી દિશા |
|---|---|---|
| સામાન્ય બાંધકામ સ્થળ | વિવિધ બાર કદ અને વ્યવસ્થાપિત સાધનોનું લેઆઉટ | વાસ્તવિક સ્ટીલ શેડ્યૂલ અને ચકાસાયેલ GQ40 રેટિંગ્સથી શરૂઆત કરો |
| પ્રિકાસ્ટ અથવા મજબૂતીકરણ વર્કશોપ | સતત આઉટપુટ અને સ્પેર-પાર્ટ્સ સપોર્ટ | મંજૂર ક્ષમતા અને સંપૂર્ણ કટીંગ વર્કફ્લોની તુલના કરો |
| પુલ અથવા માળખાગત પ્રોજેક્ટ | સામગ્રી-વિશિષ્ટ કટીંગ ક્ષમતા | જરૂરી મજબૂત સ્ટીલ સામે ચોક્કસ GQ50 અથવા અન્ય મોડેલ ચકાસો. |
| દૂરસ્થ બાંધકામ સ્થળ | ઉપલબ્ધ શક્તિ અને જાળવણીક્ષમતા | યોગ્ય ડીઝલ કે ઇલેક્ટ્રિક રૂપરેખાંકન વધુ વ્યવહારુ છે કે કેમ તે તપાસો. |
એકવાર કટીંગ ક્ષમતાની પુષ્ટિ થઈ જાય, પછી બાકીના સ્પષ્ટીકરણો એ નક્કી કરવામાં મદદ કરે છે કે મશીન રાખવા અને ચલાવવા માટે અનુકૂળ રહેશે કે નહીં. કટર તકનીકી રીતે જરૂરી સ્ટીલ કાપવા માટે સક્ષમ હોઈ શકે છે પરંતુ ઉપલબ્ધ વર્કશોપમાં તેને સ્થાપિત કરવું હજુ પણ મુશ્કેલ હોઈ શકે છે.
ACE ના મુખ્ય કોષ્ટકોમાં GQ40B/E માટે 3 kW ઇલેક્ટ્રિક મોટર્સ અને GQ50E/A માટે 4 kW મોટર્સની યાદી છે. ઇલેક્ટ્રિકલ ઇન્સ્ટોલેશનનું આયોજન કરતી વખતે અને સાધનોની ગોઠવણીની તુલના કરતી વખતે આ ઉપયોગી છે.
તે મટીરીયલ-સ્પેસિફિક કટીંગ રેટિંગનો વિકલ્પ નથી. GQ50E ઉદાહરણ એ સ્પષ્ટ કરે છે: તેની લિસ્ટેડ મોટર મોટી છે, પરંતુ તેની પ્રકાશિત ગ્રેડ II થ્રેડેડ-રીબાર મહત્તમ GQ40B/E ની જેમ જ છે.
મુખ્ય ઇલેક્ટ્રિક મોડેલ કોષ્ટકો 380 V સપ્લાય અને 2,800 r/min મોટર સ્પીડ દર્શાવે છે. વિદેશી ખરીદદારોએ હજુ પણ ઓફર કરવામાં આવી રહેલા મશીન માટે વાસ્તવિક સપ્લાય વોલ્ટેજ, ફેઝ, ફ્રીક્વન્સી, શરૂઆતની જરૂરિયાતો અને સ્થાનિક ઇલેક્ટ્રિકલ પાલનની પુષ્ટિ કરવી જોઈએ.
જ્યારે ખરીદીનો નિર્ણય સ્ટીલના વ્યાસ પર કેન્દ્રિત હોય ત્યારે આ પગલું ચૂકી જવાનું સરળ છે. કમનસીબે, એક કટર જે વર્કશોપ સપ્લાય સાથે કનેક્ટ કરી શકાતું નથી તે કાગળ પર તેની ક્ષમતા ગમે તેટલી આકર્ષક દેખાય, તે ખૂબ ઉપયોગી નથી.
પરિવહન, અનલોડિંગ અને પોઝિશનિંગ માટે મશીનનું વજન મહત્વનું છે. ACE ના પ્રકાશિત આંકડાઓ અનુસાર, GQ50 ઇલેક્ટ્રિક મોડેલો GQ40 વર્ઝન કરતાં નોંધપાત્ર રીતે ભારે છે.
પરંતુ કટરનો ફૂટપ્રિન્ટ જગ્યાની જરૂરિયાતનો જ એક ભાગ છે. લાંબા બારને સીધા, સ્થિર સપોર્ટની જરૂર હોય છે, અને ઓપરેટરોને ફીડિંગ અને ડિસ્ચાર્જ વિસ્તારોની આસપાસ કામ કરવા માટે જગ્યાની જરૂર હોય છે.
એક સારો વર્કશોપ લેઆઉટ સ્ટીલને બિનજરૂરી ઉપાડવા અથવા વારંવાર હેન્ડલિંગ વિના કટીંગ પ્રક્રિયામાંથી પસાર થવા દે છે. કેટલોગના પરિમાણોની સરખામણી કરતી વખતે લોકોની અપેક્ષા કરતાં આ ઘણીવાર રોજિંદા આરામ અને ઉત્પાદકતા પર વધુ અસર કરે છે.
મશીન ખરીદવું એ તેના કાર્યકારી જીવનની શરૂઆત છે, ખરીદીના નિર્ણયનો અંત નહીં. એકવાર કટર સેવામાં આવી જાય, પછી બ્લેડની સ્થિતિ, લુબ્રિકેશન અને સ્પેર-પાર્ટ્સની ઉપલબ્ધતા આ બધું ડાઉનટાઇમ અને સંચાલન ખર્ચને અસર કરે છે.
બ્લેડ ખરેખર કાપવાનું કામ કરે છે, તેથી તેમની સ્થિતિ મહત્વપૂર્ણ છે. ઘસાઈ ગયેલી અથવા ક્ષતિગ્રસ્ત કટીંગ ધાર કાપવાની ગુણવત્તાને અસર કરી શકે છે અને મશીન પર બિનજરૂરી તાણ લાવી શકે છે.
ઓપરેટરોએ નિરીક્ષણ, ગોઠવણ અને બ્લેડ બદલવા માટે પૂરા પાડવામાં આવેલ માર્ગદર્શિકાનું પાલન કરવું જોઈએ. જો કાપવાનું અસામાન્ય રીતે મુશ્કેલ બને અથવા ખરાબ પરિણામો ઉત્પન્ન કરે, તો મશીનને આગામી બારમાંથી પસાર કરવાને બદલે બંધ કરીને તપાસવું જોઈએ.
બધા GQ40 અને GQ50 એપ્લિકેશનો માટે કોઈ વિશ્વસનીય સાર્વત્રિક બ્લેડ-લાઇફ આકૃતિ નથી. ઘસારો સ્ટીલ, કટીંગ ફ્રીક્વન્સી, ગોઠવણી, જાળવણી અને બ્લેડ સ્પષ્ટીકરણ પર આધાર રાખે છે.
ACE ની ટેકનિકલ સામગ્રી સ્ટીલ બાર કટરનું વર્ણન કરે છે જેમાં ગિયર્સ, ક્રેન્કશાફ્ટ, કનેક્ટિંગ રોડ અને બ્લેડ હોલ્ડર્સ જેવા યાંત્રિક ઘટકોનો ઉપયોગ થાય છે. આ ભાગો કટીંગ ગતિવિધિ ઉત્પન્ન કરવા માટે સાથે મળીને કામ કરે છે.
તેથી, લુબ્રિકેશન અને યાંત્રિક નિરીક્ષણ સામાન્ય જાળવણીનો ભાગ છે. જો કે, ચોક્કસ સેવા અંતરાલ અને રિપ્લેસમેન્ટ ભાગો ઉત્પાદન પરિવારના સામાન્ય વર્ણનને બદલે ચોક્કસ મશીન માટેના માર્ગદર્શિકામાંથી આવવા જોઈએ.
ઘણા કટરનો સ્ટોક કરતા વ્યવસાયો માટે, સ્પેર-પાર્ટ્સની સુસંગતતા ગ્રાહકોને ટેકો આપવાના ખર્ચને અસર કરી શકે છે. મશીનોના બેચનો ઓર્ડર આપતા પહેલા, પૂછો કે મોડેલો વચ્ચે કયા બ્લેડ, ફાસ્ટનર્સ અને યાંત્રિક ઘટકો વહેંચાયેલા છે.
એવું ન માનો કે "GQ50 બ્લેડ" તરીકે વર્ણવેલ ભાગ દરેક GQ50 સંસ્કરણમાં ફિટ થશે. મોડેલ-વિશિષ્ટ ભાગ નંબર અથવા ચિત્ર એ રિપ્લેસમેન્ટ ઓર્ડર કરવાની વધુ સલામત રીત છે.
વ્યવહારુ સંચાલન તપાસ માટે, ACE પાસે એક અલગ છેસ્ટીલ બાર કટીંગ મશીન જાળવણી અને સામાન્ય સમસ્યાઓ માર્ગદર્શિકા. તેનુંરીબારને સુરક્ષિત રીતે કાપવા માટેની માર્ગદર્શિકાતેમાં સ્થળની મૂળભૂત સાવચેતીઓ અને કાપવાની પ્રક્રિયા પણ આવરી લેવામાં આવી છે, તેથી અહીં સંપૂર્ણ ઓપરેટિંગ સૂચનાઓનું પુનરાવર્તન કરવાની જરૂર નથી.
આ તબક્કે, પસંદગી સામાન્ય રીતે સ્પષ્ટ થઈ જાય છે. બાકીનું કાર્ય માહિતીને એવા સ્વરૂપમાં મૂકવાનું છે જેનો ઉપયોગ સપ્લાયર કરી શકે.
"એક GQ50 મશીન" માંગવાને બદલે, સ્ટીલની વિગતો અને કાર્યકારી જરૂરિયાતો મોકલો. આ ઉત્પાદકને વાસ્તવિક અરજી સાથે ક્વોટેશન મેચ કરવાની વધુ સારી તક આપે છે.
| તપાસો | પૂરી પાડવા માટેની માહિતી | કારણ |
|---|---|---|
| સ્ટીલ સામગ્રી | લાગુ ધોરણ અને ગ્રેડ | સામગ્રી સુસંગતતાની પુષ્ટિ કરે છે |
| બાર પ્રોફાઇલ | સાદો ગોળાકાર સ્ટીલ અથવા વિકૃત મજબૂતીકરણ | ખોટી રેટિંગનો ઉપયોગ અટકાવે છે |
| બાર વ્યાસ | સામાન્ય કાર્યકારી કદ અને મહત્તમ કદ | જરૂરી ક્ષમતા સ્થાપિત કરે છે |
| દૈનિક કાર્યભાર | પ્રતિ શિફ્ટ લાક્ષણિક અને ટોચના ફિનિશ્ડ કટ | ઉત્પાદકતા મૂલ્યાંકનને સમર્થન આપે છે |
| વીજ પુરવઠો | વોલ્ટેજ, તબક્કો, આવર્તન અથવા ડીઝલની જરૂરિયાત | સાઇટ સુસંગતતા તપાસે છે |
| ઇન્સ્ટોલેશન | ઉપલબ્ધ જગ્યા, ખોરાકની વ્યવસ્થા અને પરિવહન | વર્કશોપના ઉપયોગની યોજના બનાવવામાં મદદ કરે છે |
| વેચાણ પછીનો સપોર્ટ | બ્લેડ સ્પષ્ટીકરણો, ભાગો અને સેવા જરૂરિયાતો | માલિકી અને ડાઉનટાઇમ જોખમો ઘટાડે છે |
એવા ખરીદનારનો વિચાર કરો જે નિયમિતપણે 28 મીમીના વિકૃત બાર કાપે છે અને ક્યારેક ક્યારેક મોટા કદને હેન્ડલ કરે છે. પહેલું પગલું એ મટીરીયલ ગ્રેડની પુષ્ટિ કરવાનું છે. તે પછી જ ખરીદનારએ મશીનની ચકાસાયેલ કટીંગ મર્યાદાની તુલના નિયમિત અને ક્યારેક ક્યારેક વર્કલોડ બંને સાથે કરવી જોઈએ.
જો સ્ટીલ માન્ય GQ40 રેટિંગમાં આવે છે, તો અપગ્રેડ કરવાની જરૂર ન પણ પડે. જો પ્રોજેક્ટને ખરેખર GQ50A માટે સૂચિબદ્ધ ઉચ્ચ સામગ્રી-વિશિષ્ટ રેટિંગની જરૂર હોય, તો તે મોટા મોડેલની તપાસ કરવાનું એક સારું કારણ બની જાય છે.
મશીનની પ્રકાશિત મર્યાદાની નજીકના બાર માટે, અથવા ઉત્પાદકના ટેબલ દ્વારા સ્પષ્ટ રીતે આવરી લેવામાં ન આવતી સામગ્રી માટે, ઓર્ડર આપતા પહેલા લેખિત પુષ્ટિ અને કોઈપણ સંબંધિત પરીક્ષણ માહિતીની વિનંતી કરો.
ACE બંને કટર પરિવારોમાં ઘણા મોડેલો પ્રદાન કરે છે, તેથી વિવિધ કટીંગ આવશ્યકતાઓ સાથે સાધનોને મેચ કરવા માટે જગ્યા છે. સમજદાર અભિગમ એ છે કે પ્રકાશિત કોષ્ટકોનો ઉપયોગ વિકલ્પોને સંકુચિત કરવા માટે કરવામાં આવે, પછી ખરેખર પૂરા પાડવામાં આવનાર રૂપરેખાંકનની પુષ્ટિ કરવામાં આવે.
આACE GQ40 રીબાર કટર રેન્જવિવિધ કટીંગ મર્યાદાઓ અને મોટર સ્પષ્ટીકરણો ધરાવતા મોડેલોનો સમાવેશ થાય છે. GQ40A ની પ્રકાશિત ક્ષમતા ઓછી છે, જ્યારે GQ40B અને GQ40E મુખ્ય ફેમિલી ટેબલમાં મોટા બાર વ્યાસ માટે સૂચિબદ્ધ છે.
GQ40E માટે, ખરીદી કરતા પહેલા વિરોધાભાસી સ્ટેન્ડઅલોન સ્પષ્ટીકરણો ઉકેલવા જોઈએ. મશીનની ચોક્કસ મોટર, વજન, બ્લેડ વિગતો અને માન્ય કટીંગ ક્ષમતા દર્શાવતી વર્તમાન ટેકનિકલ શીટ માટે પૂછો.
આACE GQ50 સ્ટીલ બાર કટર રેન્જબે ઇલેક્ટ્રિક રૂપરેખાંકનો અને એક ડીઝલ સંસ્કરણ શામેલ છે. અહીં સરખામણી કરાયેલા છ મોડેલોમાં GQ50A સૌથી વધુ પ્રકાશિત ગ્રેડ II થ્રેડેડ-રીબાર વ્યાસ ધરાવે છે.
GQ50E અને GQ50D પાસે અલગ અલગ પાવર સ્ત્રોત છે પરંતુ તે સામગ્રી માટે સમાન સૂચિબદ્ધ મહત્તમ વ્યાસ શેર કરે છે. ખરીદદારો માટે, આ કટીંગ જરૂરિયાતને પાવર-સોર્સ નિર્ણયથી અલગ કરવાની યાદ અપાવે છે.
તમે જે પણ સંસ્કરણ પર વિચાર કરી રહ્યા છો, ચોક્કસ પૂરા પાડવામાં આવેલ મોડેલ અને તમારા સ્ટીલને લગતી તકનીકી માહિતીની વિનંતી કરો. તે GQ40 અથવા GQ50 પ્રદર્શન વિશેના સામાન્ય દાવા કરતાં ક્વોટેશનની તુલના વધુ ઉપયોગી બનાવશે.
મુખ્ય તફાવત ચોક્કસ મોડેલની ગોઠવણી અને રેટેડ ક્ષમતામાં છે. ACE ના GQ50 ઇલેક્ટ્રિક મશીનોમાં તેના GQ40B/E મોડેલો કરતા વધુ લિસ્ટેડ મોટર પાવર અને વજન હોય છે, પરંતુ આ હંમેશા દરેક સ્ટીલ પ્રકાર માટે મહત્તમ કટીંગ વ્યાસ વધારતું નથી. સ્ટીલ ગ્રેડ અને ચોક્કસ મોડેલ પહેલા તપાસવું જોઈએ.
ACE ના મુખ્ય કોષ્ટકમાં 40 મીમી સુધીના સાદા કાર્બન સ્ટીલ માટે GQ40B અને GQ40E ની યાદી આપવામાં આવી છે. ગ્રેડ II થ્રેડેડ રીબાર તરીકે વર્ણવેલ સામગ્રી માટે, મહત્તમ 32 મીમી છે. GQ40A ની પ્રકાશિત મર્યાદા ઓછી છે. મોટા આંકડાનો ઉપયોગ કરતા પહેલા હંમેશા બાર સામગ્રી ઓળખો.
અહીં સમીક્ષા કરાયેલા ACE GQ50 મોડેલોમાં ગ્રેડ II થ્રેડેડ રીબાર માટે પ્રકાશિત 50 mm રેટિંગ નથી. GQ50E અને GQ50D 32 mm સુધી સૂચિબદ્ધ છે, જ્યારે GQ50A 36 mm સુધી સૂચિબદ્ધ છે. GQ50 નેમપ્લેટ 50 mm વિકૃત-બાર ક્ષમતા સ્થાપિત કરતું નથી.
ગ્રેડ II થ્રેડેડ રીબાર માટે ACE ના મુખ્ય ફેમિલી કોષ્ટકો અનુસાર નહીં. બંને મહત્તમ 32 મીમી દર્શાવે છે. જો કે, એક અલગ GQ40E ઉત્પાદન પૃષ્ઠમાં અલગ અલગ સ્પષ્ટીકરણો છે, તેથી ખરીદદારોએ અંતિમ સરખામણી કરતા પહેલા ચોક્કસ પૂરા પાડવામાં આવેલ GQ40E ગોઠવણીની પુષ્ટિ કરવી જોઈએ.
આપમેળે નહીં. વધુ મોટર પાવર મોટા મંજૂર કટીંગ વ્યાસ અથવા વધુ ફિનિશ્ડ આઉટપુટની ગેરંટી આપતો નથી. પસંદગી કરતા પહેલા તમારા વાસ્તવિક સ્ટીલ માટે રેટેડ ક્ષમતા, અપેક્ષિત વર્કલોડ, ઇલેક્ટ્રિકલ સપ્લાય અને મશીનના યાંત્રિક ગોઠવણીની તુલના કરો.
તે અનેક સામગ્રીઓનું સંચાલન કરી શકે છે, જો દરેક સામગ્રી ઉત્પાદકની પુષ્ટિ કરેલ રેટિંગમાં આવે. સ્ટીલ ગ્રેડમાં વિવિધ યાંત્રિક ગુણધર્મો હોઈ શકે છે, તેથી એક સામગ્રી માટે મંજૂર મહત્તમ વ્યાસ આપમેળે બીજી સામગ્રી પર લાગુ થવો જોઈએ નહીં. જ્યારે ગ્રેડ સ્પષ્ટીકરણ દ્વારા સ્પષ્ટ રીતે આવરી લેવામાં ન આવે ત્યારે લેખિત પુષ્ટિ માટે પૂછો.
સ્ટીલ સ્ટાન્ડર્ડ, ગ્રેડ, સામાન્ય અને મહત્તમ બાર વ્યાસ, જરૂરી કટીંગ જથ્થો, ઉપલબ્ધ પાવર સપ્લાય અને ડિલિવરી ગંતવ્ય શામેલ કરો. જો તમને ડીઝલ મશીન, મલ્ટીપલ-બાર કટીંગ અથવા ચોક્કસ સ્પેર બ્લેડની જરૂર હોય, તો તે વિગતો પણ શામેલ કરો. આ સપ્લાયરને ઉપલબ્ધ સૌથી મોટા મોડેલને બદલે યોગ્ય મોડેલની ભલામણ કરવામાં મદદ કરે છે.
GQ40 અને GQ50 વચ્ચે પસંદગી કરવાનો સૌથી સ્પષ્ટ રસ્તો એ છે કે સ્ટીલથી પાછળની તરફ કામ કરવું. મટીરીયલ ગ્રેડ અને વ્યાસથી શરૂઆત કરો, ચોક્કસ મશીનના મંજૂર રેટિંગની તુલના કરો, પછી દૈનિક વર્કલોડ, પાવર સપ્લાય અને જાળવણી જુઓ.
કેટલીક વર્કશોપ માટે, યોગ્ય રીતે મેળ ખાતી GQ40 મોટા મશીનના વધારાના વજન વિના કાર્યને આવરી લેશે. અન્યને ચોક્કસ GQ50 રૂપરેખાંકનની ક્ષમતાની જરૂર પડી શકે છે. ફક્ત મોડેલ નંબરના આધારે કોઈ પણ પસંદગી ન કરવી જોઈએ.
જો તમે ACE કટરની સરખામણી કરી રહ્યા છો, તો સંબંધિત મજબૂતીકરણ શેડ્યૂલ મોકલો અને પ્રસ્તાવિત મશીનના વર્તમાન સ્પષ્ટીકરણ માટે પૂછો. પૂછપરછના તબક્કે થોડી સચોટ વિગતો સ્ટીલનો પહેલો બેચ કટીંગ બેન્ચ સુધી પહોંચે ત્યારે ઘણી મુશ્કેલી બચાવી શકે છે.

